

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
دمج حل حفر الأثاث في خط إنتاج قائم
يتطلب دمج حل حفر لتصنيع الأثاث في خط إنتاج قائم أكثر من مجرد اختيار الماكينة المناسبة.
يجب على مديري المشاريع مراعاة توافق المعدات، والمساحة المتاحة على أرضية المصنع، وتدفق المواد، وأهداف الإنتاج، وجداول التركيب، للحد من التعطيل.
بفضل خبرة تزيد على 20 عامًا في مجال آلات النجارة، تساعد Qingdao Zhongding Machinery الشركات المصنّعة على تقييم هذه العوامل والتخطيط لعمليات دمج عملية تدعم دقة الحفر وكفاءة الإنتاج والموثوقية التشغيلية على المدى الطويل.
تبدأ أفضل مشاريع الدمج بقيود إنتاجية قابلة للقياس. حدّد الإنتاج المطلوب والدقة اللازمة، ثم تحقّق مما إذا كان الخط القائم قادرًا على تغذية المعدات المقترحة ودعمها واستيعابها.
قبل الموافقة على الشراء، حدّد فترة التركيب والتكلفة الإجمالية للمشروع ومعايير القبول والمسؤولية عن كل واجهة ربط. فكثيرًا ما تكون هذه القرارات بأهمية ماكينة الحفر نفسها.
أين ستوفر معدات الحفر الجديدة أكبر قيمة؟
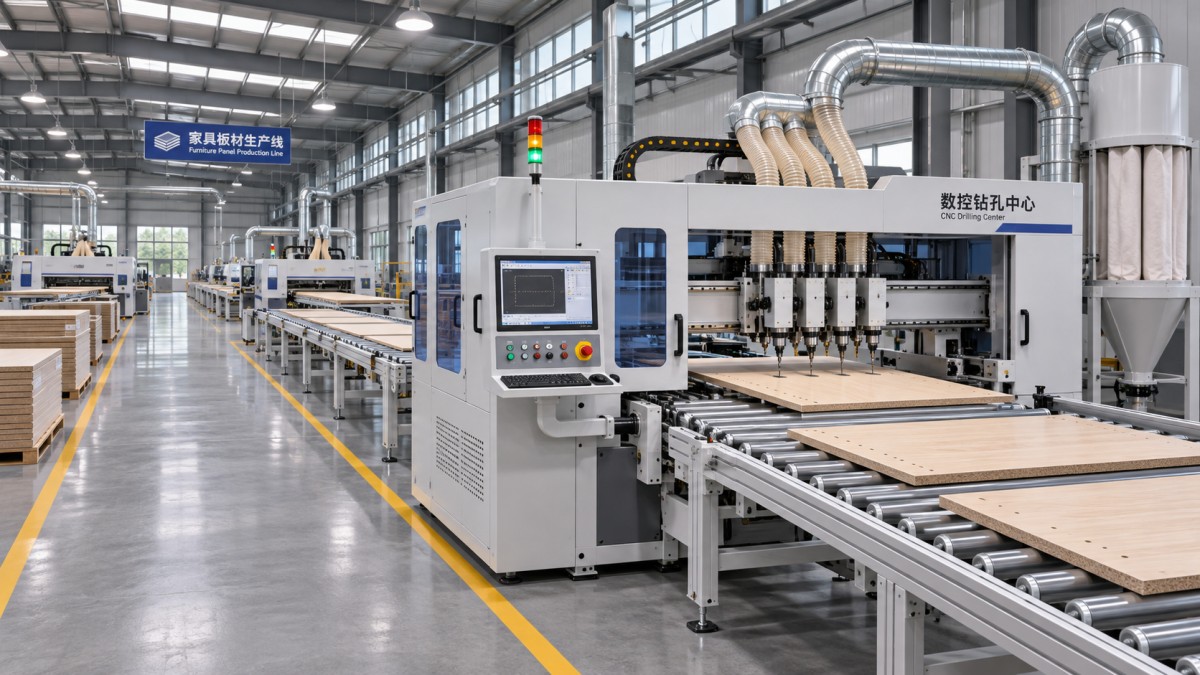
ارسم مسار الإنتاج الحالي بدءًا من قص الألواح وتلبيس الحواف، مرورًا بالحفر والتجميع، وصولًا إلى التعبئة. سجّل مواضع انتظار الألواح، والمواضع التي يتدخل فيها المشغّلون، والنقاط التي تظهر فيها العيوب أولًا.
قِس معدل الإنتاج الفعلي خلال ورديات تمثيلية، بما يشمل تغييرات المنتجات والتوقفات. فسرعات الماكينات الاسمية وحدها لا تكشف ما إذا كان الحفر هو عنق الزجاجة، أم أنه يكشف ببساطة عن قيد في موضع آخر.
فعلى سبيل المثال، لن يكون لتسريع الحفر أثر كبير إذا كانت ماكينة تلبيس الحواف السابقة لا تستطيع توفير عدد كافٍ من الألواح، أو إذا لم يتمكن التجميع اللاحق من استيعاب الإنتاج الإضافي.
صنّف الخسائر المتكررة إلى فئات مثل وقت الإعداد، وتأخيرات التحميل، وأنماط الثقوب غير الصحيحة، وإعادة العمل، وتوقف المعدات. وقدّر تكلفة كل فئة وحدد هدفًا للتحسين.
قد تناسب خلية حفر مستقلة أو خارج الخط الطلبات المتغيرة والمساحة المحدودة على أرضية المصنع. أما النظام المدمج في الخط فيكون أكثر جدوى عندما يكون تدفق الألواح منتظمًا وتبرر واجهات الربط استخدام الأتمتة.
وثّق القرار في موجز قصير للمشروع يتضمن المنتجات المشمولة، والإنتاج المستهدف، ومتطلبات الجودة، والاستثمار المتاح، والموعد النهائي للتنفيذ، والقيود التي لا يمكن تغييرها.
ما السعة التي يحتاجها خط الإنتاج فعليًا؟
ابدأ بعدد الألواح المطابقة المطلوبة في كل وردية، لا بالسرعة القصوى المعلنة. وأدرج في الحساب فترات الاستراحة والصيانة المخططة والتوقفات المتوقعة ومزيج المنتجات.
لنفترض، على سبيل المثال، أن الهدف هو إنتاج 400 لوح مقبول خلال وردية مدتها ثماني ساعات، مع ست ساعات إنتاجية بعد احتساب المخصصات. عندها يجب أن يبلغ متوسط الخط نحو 67 لوحًا مطابقًا لكل ساعة إنتاجية.
يمثل هذا الرقم أساسًا للتخطيط، وليس مواصفة لزمن دورة الماكينة. كما يجب على المورد احتساب التحميل والتموضع وتعقيد الحفر والتفريغ وتغييرات المنتجات.
اطلب تقديرات زمن الدورة باستخدام رسومات ألواح تمثيلية، وعدد الثقوب، والمواد، وأحجام الدفعات. وأدرج أبطأ قطعة شائعة وقطعة تتطلب قدرًا كبيرًا من العمل وبها أسطح حفر متعددة.
تحقّق مما إذا كانت العملية المقترحة تتطلب تدوير الألواح أو إعادة تموضعها. فقد تضيف هذه الخطوات وقتًا للمناولة وتؤدي إلى أخطاء، حتى عندما تكون دورة الحفر نفسها سريعة.
حدّد السعة على أساس الإنتاج المطابق خلال فترة زمنية محددة. ومن معايير القبول المفيدة قياس عدد الألواح المطابقة في الساعة خلال تشغيل تجريبي مشهود، باستخدام مزيج المنتجات وعدد العاملين المتفق عليهما.
ما فحوصات التوافق التي ينبغي إجراؤها قبل الشراء؟
اجمع بيانات أبعاد الألواح ونطاق السماكة والمواد وحالة الحواف وأقطار الثقوب وأعماق الحفر وسماحيات المواضع المطلوبة لمجموعة المنتجات الحالية.
تحقّق من توافق أصغر القطع وأكبرها مع أنظمة تثبيت العمل ونقل الألواح في الماكينة. وراجع أيضًا الألواح الضيقة أو الملتوية أو المرنة التي قد تتطلب دعمًا خاصًا.
حدّد الأوجه والحواف التي تتطلب الحفر، وما إذا كانت الثقوب نافذة عبر اللوح، وكيف تحدد الماكينة موضع كل قطعة. فقد تؤدي الحواف المرجعية غير المتسقة إلى مشكلات في التجميع.
راجع الرسومات وملفات الإنتاج المتاحة مع المورد. وتحقّق من التنسيقات المدعومة، وأعراف الإحداثيات، وطرق نقل البرامج، وضوابط المراجعة، والجهة المسؤولة عن تحويل أنماط الحفر الحالية.
لا تفترض أن ماكينتين قادرتان على تبادل البيانات لمجرد أن كلتيهما تستخدمان أنظمة تحكم CNC. اطلب عرضًا توضيحيًا باستخدام ملفات الإنتاج الفعلية، وتحقّق من مواضع الثقوب الناتجة.
في حالة النقل الآلي، حدّد ارتفاع الناقل واتجاه الألواح والمسافات بينها وسرعة التسليم وطريقة تحديد كل قطعة. واتفق على الإشارات الدالة على حالات الجاهزية والتشغيل والانسداد والعطل.
حدّد المسؤولية عن التوصيلات الكهربائية ودمج أنظمة التحكم والتعديلات الميكانيكية وواجهات السلامة. ويحول سجل واجهات الربط دون وجود ثغرات بين مورد الماكينة ومتكامل النظام وفريق المصنع.
كيف ينبغي تخطيط مساحة أرضية المصنع وتدفق المواد؟
ينبغي أن يُظهر مخطط المساحة أكثر من حدود الماكينة. أدرج مناطق الإدخال والإخراج، ومساحة وصول المشغّلين، والخلوص اللازم للصيانة، ومخزن الأدوات، ونظام شفط الغبار، ومسارات الإخلاء في حالات الطوارئ.
تتبّع أطول لوح خلال جميع عمليات النقل والتدوير. وتحقّق من مساحة الدوران والمداخل والأعمدة والعوائق العلوية وإمكانية وصول الرافعات الشوكية أو معدات الرفع أثناء التركيب.
قارن بين خيارات التخطيط البديلة وفق حركة العاملين والمواد الحالية. فحتى الماكينة الصغيرة قد تزيد عبء العمل إذا اضطر المشغّلون إلى حمل الألواح أو إعادة تكديسها مرارًا.
فكّر في إضافة مخزن وسيط صغير عند اختلاف أزمنة الدورات في العمليات السابقة واللاحقة. وحدّد سعته استنادًا إلى الانقطاعات المرصودة والمساحة المتاحة، بدلًا من اعتبار المخزون بديلًا عن معالجة الاختناقات.
تحقّق مع مورد المعدات المختار من متطلبات سعة التوصيلات الكهربائية والهواء المضغوط وشفط الغبار. فقد تحتاج المرافق القائمة إلى تحديث أو نقل.
راجع طريقة إخراج الألواح المنجزة من محطة الحفر. ويساعد التعريف الواضح والتكديس المنظّم على تجنب اختلاط الطلبات وتضرر الأسطح وفقدان المكونات قبل التجميع.
هل يمكن أن تؤثر جودة الألواح في المراحل السابقة على نتائج الحفر؟
تعتمد دقة الحفر جزئيًا على جودة المواد الواردة إلى المحطة. فعدم اتساق أبعاد الألواح أو ضعف جودة الحواف أو عيوب الأسطح أو ضعف الترابط قد يقوّض أداء المعدات، حتى لو كانت كفؤة.
إذا كان المشروع يشمل أيضًا تغليف الألواح، فراجع جودة الضغط بمعزل عن استثمار الحفر. إذ يمكن لمكبس في مرحلة سابقة أن يؤثر في اتساق الألواح، لكنه لا ينفذ عمليات الحفر.
صُممت مجموعة ماكينات الكبس الساخن لكبس المواد المستخدمة في إنتاج الأثاث وتغليفها، بما في ذلك القشرة والخشب الرقائقي وMDF والألواح الزخرفية.
تشمل التكوينات المدرجة طبقة إلى أربع طبقات عمل، وضغطًا إجماليًا قدره 1,200 kN، وتسخينًا كهربائيًا باستخدام زيت ناقل للحرارة. تحقّق من المواصفات الخاصة بكل طراز ومدى ملاءمته قبل إدراجه في المشروع.
في حالة المكابس القائمة، افحص جودة الترابط واستواء الألواح قبل عزو كل عيوب الحفر إلى المحطة الجديدة. واتفق على معايير المواد الواردة لاختبارات القبول.
ما تكاليف المشروع الإضافية بخلاف ثمن الماكينة؟
أعد تقديرًا لإجمالي تكلفة التركيب يشمل المعدات والشحن والتفريغ والأساسات عند الحاجة والمرافق ونظام الشفط والناقلات وأنظمة التحكم والأدوات والتدريب والتشغيل التجريبي.
أضف مخصصات لتعطل الإنتاج والمناولة المؤقتة وإعداد البرامج وقطع الغيار وأعمال المقاولين. وحدّد التكاليف المستندة إلى عروض أسعار مؤكدة وتلك التي ما زالت مجرد افتراضات.
قدّر الفوائد السنوية استنادًا إلى تغييرات يمكن إثباتها، مثل خفض ساعات العمل أو تقليل إعادة العمل أو تقليل العمليات المسندة إلى جهات خارجية أو زيادة مساهمة الإنتاج الذي يمكن بيعه فعليًا.
تجنب احتساب السعة النظرية إيرادًا ما لم تتمكن العمليات اللاحقة وطلب العملاء من استيعابها. وتجنب أيضًا احتساب وفورات العمالة نفسها ضمن فئات فوائد متعددة.
على سبيل المثال، إذا بلغ الاستثمار الشامل للتركيب $150,000 وكانت الوفورات الصافية السنوية المؤكدة $50,000، فستبلغ فترة الاسترداد البسيطة ثلاث سنوات، دون احتساب التمويل والضرائب والقيمة المتبقية.
اختبر هذا التقدير في ظل انخفاض معدل الاستخدام وطول أوقات تغيير المنتجات وتكاليف المواد الاستهلاكية وتأخر بدء التشغيل. وقدّم للإدارة نطاقًا من النتائج مع توضيح الافتراضات الأكثر تأثيرًا فيها.
حدّد احتياطيًا للطوارئ يتناسب مع مدى نضج تخطيط المساحة وتصميم واجهات الربط. وتستدعي أعمال المباني أو دمج أنظمة التحكم غير المحسومة تدقيقًا أكبر من عملية تركيب جرى مسح موقعها بالكامل.
كيف يمكن الحد من تعطل الإنتاج أثناء التركيب؟
ضع الجدول الزمني بالرجوع إلى موعد بدء الإنتاج المطلوب. وأدرج اعتماد التصميم والتصنيع والشحن وتجهيز الموقع والتركيب والاختبار وتدريب المشغّلين وفترة واقعية لرفع الإنتاج تدريجيًا.
حدّد المتطلبات السابقة الحاسمة لكل مرحلة. فعلى سبيل المثال، لا يكفي وصول الماكينة إذا لم تكتمل الأعمال الكهربائية أو توصيلات الشفط أو برامج الإنتاج المتفق عليها.
أجرِ مسحًا للموقع قبل اعتماد المخطط النهائي. وتحقّق من القياسات الفعلية ومواقع المرافق في أرضية المصنع، بدلًا من الاعتماد فقط على الرسومات القديمة للمبنى.
خطّط لفترة التوقف حول العمليات التي تتطلبها فعلًا. وحيثما أمكن، أنجز تجهيز المرافق وإعداد البرامج بينما يواصل الخط الحالي العمل.
احمِ مواعيد تسليم العملاء من خلال خطة إنتاج مؤقتة. وقد يشمل ذلك، بحسب المصنع، تكوين مخزون معتمد مسبقًا أو تحويل العمل إلى خلية أخرى أو الاستعانة بمقاول من الباطن مؤهل.
حدّد قرار الرجوع إلى العملية السابقة قبل بدء التشغيل التجريبي: من يملك صلاحية اعتماده، وما الظروف التي تستدعيه، وكيفية استعادة العملية السابقة إذا استغرق بدء التشغيل وقتًا أطول.
عيّن مسؤولًا واحدًا عن الجدول الزمني المتكامل، واعقد اجتماعات مراجعة دورية مع فرق الإنتاج والصيانة والجودة والسلامة والموردين. وسجّل المسائل العالقة مع مواعيد إنجازها والمسؤولين عنها.
ما الاختبارات التي ينبغي إجراؤها قبل قبول الخط؟
اتفق على معايير القبول قبل الطلب، بما يشمل جودة القطع والإنتاج المستدام ووظائف السلامة والتعامل مع البرامج والوثائق وظروف إجراء الاختبارات.
حيثما كان ذلك عمليًا، أجرِ اختبار قبول في المصنع باستخدام رسومات ومواد تمثيلية. وتحقّق من إمكانية تكرار النتائج الناجحة التي تحققت في موقع المورد أثناء اختبار القبول في موقعك، وفق الشروط المتفق عليها.
افحص مواقع الثقوب وأقطارها وأعماقها وجودة الأسطح وفق الرسومات المعتمدة. وحدّد قبل الاختبار طريقة القياس وحجم العينة والأجهزة وسماحيات القياس المسموح بها.
شغّل مزيجًا تمثيليًا من القطع خلال فترة محددة وبمستوى العمالة المخطط له. وسجّل الإنتاج المطابق والتوقفات وتغييرات المنتجات والعيوب وأسباب الانقطاعات.
اختبر الظروف غير الاعتيادية إلى جانب الإنتاج العادي. وقد تشمل هذه الظروف غياب لوح أو انسداد مخرج النقل أو خطأ في اختيار البرنامج أو ضغط زر الإيقاف الطارئ أو استعادة التشغيل بأمان بعد الانقطاع.
كلّف أفرادًا مؤهلين بالتحقق من مطابقة التركيب الكامل لمتطلبات سلامة الماكينات وبيئة العمل المحلية المعمول بها. فوثائق المورد وحدها لا تثبت امتثال خط الإنتاج المتكامل.
افصل بين البنود الثانوية التي ما زالت بحاجة إلى استكمال والمشكلات التي تحول دون القبول. ووثّق مواعيد التصحيح وإجراءات إعادة الاختبار ومراحل الدفعات في اتفاقية الشراء.
كيف يمكن للفريق الحفاظ على الأداء بعد بدء التشغيل؟
درّب المشغّلين على التحميل واختيار البرامج والفحوصات الروتينية والإبلاغ عن الأعطال. كما يحتاج موظفو الصيانة إلى تدريب على الصيانة الوقائية واستكشاف الأعطال وإجراءات العزل الآمن.
حدّد مسؤولية إدارة برامج الحفر ومراجعاتها. إذ تقلل عملية الاعتماد المنضبطة من مخاطر وصول نمط قديم إلى الإنتاج بعد تغيير تصميم الأثاث.
اتفق على قائمة عملية بقطع الغيار استنادًا إلى التكوين المركّب وتوصيات المورد. وتحقّق من مهل التوريد وجهات الاتصال للدعم وشروط الضمان وإجراءات التصعيد.
تابع الإنتاج المطابق وجودة المرور من المحاولة الأولى ووقت التوقف ووقت تغيير المنتجات أثناء رفع الإنتاج تدريجيًا. وقارن النتائج بخط الأساس، وابحث في أسباب الخسائر المتكررة قبل إعلان اكتمال المشروع.
حدّد موعدًا لمراجعة الأداء بعد أن يستخدم المشغّلون النظام مع التغيرات المعتادة في المنتجات. فقد تحسّن التعديلات البسيطة على التجهيزات أو البرامج أو تدفق المواد الأداء من دون استثمار كبير.
الخلاصة: اتخذ قرار الدمج بناءً على أداء الخط
يحقق حل الحفر لتصنيع الأثاث أكبر قيمة عندما يعالج قيدًا تم قياسه ويتوافق مع المنتجات الفعلية للمصنع وواجهات الربط والعمالة والتزامات التسليم.
ينبغي لمديري المشاريع الموافقة على الاستثمار بعد توضيح افتراضات السعة والتكاليف الإجمالية ومسؤوليات التركيب واختبارات القبول. وبذلك يستند القرار إلى نتائج الإنتاج.
يمكن لفريق المشروع مناقشة المعدات ومتطلبات النجارة الأوسع نطاقًا مع Qingdao Zhongding Machinery. قدّم رسومات تمثيلية وأهداف الإنتاج وقيود تخطيط المساحة لدعم تقييم فني أكثر فائدة.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.