

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
لماذا تحدد دقة الثقب باستخدام CNC جودة تجميع الهياكل في الأثاث المصنوع من الألواح
الوقت:Nov 19, 2026
المؤلف:
عدد المشاهدات:
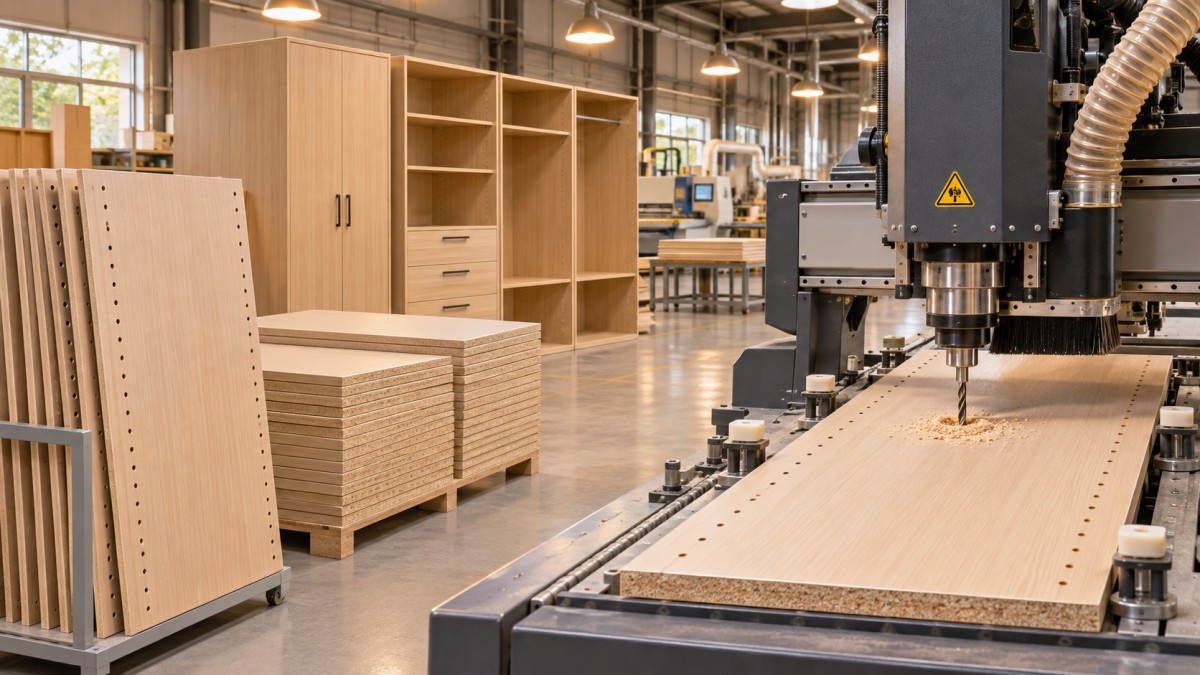
في إنتاج الأثاث اللوحي، تتحدد جودة تجميع هيكل الخزانة قبل وقت طويل من إحكام أول برغي. فإذا انحرفت مواضع الثقوب ولو بجزء ضئيل من المليمتر، فلن تصطف الألواح، وسترتخي الوصلات، وستستهلك إعادة العمل الوقت وهامش الربح معًا. ولهذا فإن الحفر باستخدام CNC لتجميع هياكل الخزائن مهم للمقيّمين الفنيين: فهو يحوّل بيانات التصميم إلى أنماط ثقوب قابلة للتكرار، وأعماق متسقة، وملاءمة مستقرة للأوتاد والوصلات في كل دفعة. عندما يكون الحفر دقيقًا، يصبح التجميع قابلًا للتنبؤ وأسرع وأقل اعتمادًا بكثير على التصحيح اليدوي.
قد يبدو هيكل الخزانة بسيطًا في الرسم: جانبان، وغطاء علوي، وقاعدة، وظهر، ومجموعة من الأرفف أو الفواصل. لكن هذه البساطة خادعة في الورشة. فكل وصلة تعتمد على ثقوب حُفرت في ألواح منفصلة، غالبًا ضمن دورات تشغيل مختلفة، ثم يجب أن تتطابق عند التقاء تلك الألواح بزاوية قائمة. ولا توجد طريقة سهلة لإخفاء الخطأ. فالوتد الذي يدخل بزاوية طفيفة سيجعل اللوح الجانبي غير قائم. والثقب المحفور بعمق زائد قليلًا سيجعل وصلة الكامة مرتخية. أما نمط ثقوب صفيحة المفصلة إذا انزاح بمقدار نصف مليمتر، فسيجعل أحد جانبي الباب بارزًا والآخر ضيقًا. قد يجبر عامل التجميع القطع على الالتقاء، ويثبتها بالمشابك، ويضيف الغراء، لكن الإجهاد سيظل في الوصلة. ومع مرور الوقت، وأثناء النقل والاستخدام اليومي، سيظهر على شكل فجوة أو اهتزاز أو باب يحتاج إلى إعادة ضبط.
ما المقصود فعليًا بالدقة في هيكل الخزانة؟
غالبًا ما يُشار إلى الدقة على أنها رقم واحد، لكنها تتكون في هيكل الخزانة من عدة جوانب مختلفة. أهمها الموضع. يجب أن يكون الثقب في المكان الصحيح بالنسبة إلى حافة اللوح المستخدمة مرجعًا للتجميع، وليس بالنسبة إلى نقطة الصفر في الماكينة فحسب. والعمق مهم لأن الأوتاد وبراغي Confirmat والوصلات اللامركزية تعتمد جميعها على عمق تركيب مضبوط. كما أن القطر مهم؛ فالثقب الأكبر قليلًا لن يمسك الوتد، بينما قد يؤدي الثقب الأصغر قليلًا إلى تشقق اللوح أو إدخال الوتد بزاوية. وتُعدّ عمودية الثقب مهمة أيضًا، لأن الثقب المحفور بانحراف ولو بجزء ضئيل من الدرجة عن الوضع الرأسي لن يلتقي بسلاسة مع الثقب المقابل في اللوح المتصل.
قابلية التكرار هي الجانب الذي يميل المقيّمون إلى التقليل من شأنه. قد تحفر الماكينة لوحًا واحدًا مثاليًا، لكنها تفشل في الإنتاج. والسؤال هو: هل يطابق اللوح الخمسون الأول؟ وهل يطابق الجانب الأيسر من منطقة العمل الجانب الأيمن؟ وهل تظل النتيجة بعد وردية عمل طويلة مطابقة للنتيجة بعد إحماء الماكينة صباحًا؟ تكشف الدقة المطلقة في قطعة اختبار واحدة ما تستطيع الماكينة تحقيقه في ظروف مثالية، أما قابلية التكرار عبر دفعة إنتاج فتكشف ما سيصل فعليًا إلى مرحلة التجميع. وبالنسبة إلى هياكل الخزائن، حيث يتكرر نمط الثقوب نفسه على مئات الجوانب والأغطية والأرفف المتطابقة، يكون المقياس الثاني عادةً أكثر فائدة.
والخطأ التراكمي مصدر آخر للمشكلات. قد لا يتسبب انحراف ثقب واحد بمقدار 0.2 مم في مشكلة ظاهرة. لكن انحراف أربعة ثقوب متتالية بمقدار متقارب وفي الاتجاه نفسه قد يزيح رفًا بما يكفي لترك فرق عند الحافة الأمامية. وتتراكم الأخطاء أيضًا عبر الألواح. فإذا حُفر اللوح الجانبي أعلى قليلًا واللوح العلوي أدنى قليلًا، فسيكون مجموع الانحرافين سببًا في خروج هيكل الخزانة المجمّع عن الزاوية القائمة. لذلك لا يكفي فحص ثقب واحد باستخدام القدمة ذات الورنية. ما يحدد إمكانية تركيب القطع دون تصحيح هو النمط بأكمله، مقاسًا من الحافة المرجعية وعبر اللوح كاملًا.
أين تظهر الأخطاء الصغيرة عند التجميع؟
غالبًا ما يظهر الانحراف أولًا عند الحافة الأمامية. يُقيّم الناس الأثاث اللوحي بالعين قبل استخدام شريط القياس. فإذا لم يكن السطح العلوي والجانب متساويين، أو ترك الرف خط ظل، أو لم تتراصف واجهة الباب مع الواجهة المجاورة، فسوف يلاحظ العميل ذلك حتى إن كان الهيكل متينًا. وغالبًا ما يعالج عمال التجميع المشكلة بالصنفرة أو التشذيب أو إعادة الحفر، ما يضيف وقتًا ويضعف التصميم الأصلي. وفي دفعة إنتاج، يصعب تقدير تكلفة هذا النوع من التصحيح بدقة لأنه يتوزع على تأخيرات صغيرة كثيرة بدلًا من عطل واضح واحد.
وتجعل مكونات التجهيزات المشكلة أكثر وضوحًا. تعتمد هياكل الخزائن الحديثة على كثير من التجهيزات المشتراة، مثل المفصلات ومجاري الأدراج ودعامات الأرفف ووصلات التجميع. وقد صُمم كل منها وفق تباعد وعمق قياسيين للثقوب. وعندما ينحرف الحفر، تظل التجهيزة قابلة للتركيب، لكنها لا تستقر كما ينبغي. فإذا ثُبّت مجرى الدرج في ثقوب غير مستوية، فسوف يعلق عند تحميل الدرج. وإذا ثُبّتت صفيحة المفصلة في ثقوب غير مصطفة، فسيختل ضبط الباب بعد فتحه بضع مرات. وقد يُلقى اللوم على التجهيزة أو اللوح، بينما يسهل إغفال السبب الحقيقي: نمط ثقوب قريب من المطلوب، لكنه غير متسق.
وتكشف الألواح الخلفية والفواصل الداخلية عن نقطة ضعف أخرى. فاللوح الخلفي المصمم لتربيع هيكل الخزانة لن يؤدي وظيفته إلا إذا اصطف المجرى أو ثقوب التثبيت مع الجانبين. وإذا لم يحدث ذلك، فعلى عامل التجميع الاختيار بين إدخال اللوح بالقوة أو ترك الهيكل ملتويًا قليلًا. وكلا الخيارين غير مناسب. فالهيكل الملتوي لن يستقر بشكل مسطح على الأرض، ولن تبقى الأبواب متراصفة، وقد يتأرجح عند استخدام وحدة طويلة. ومن هذا المنطلق، لا تقتصر دقة الحفر على الثقوب نفسها، بل تتعلق أيضًا بكون الصندوق المجمّع قائمًا ومستقرًا وجاهزًا لتركيب الأجزاء التالية دون عناء. جانب الماكينة: ما الذي يحافظ على التفاوت المسموح به طوال الوردية؟
تحافظ ماكينة الحفر CNC على التفاوت المسموح به من خلال مزيج من البنية والحركة والتثبيت، لا من خلال البرمجيات وحدها. فالصلابة مهمة لأن الحفر يولد قوة دفع واهتزازًا. وإذا انثنى الهيكل أو الجسر أو رأس الحفر تحت الحمل، فستتفاوت مواضع الثقوب وعموديتها باختلاف قطر المثقاب وكثافة اللوح ومعدل التغذية. وقد يختلف أداء ماكينة تعمل جيدًا مع لوح رقيق ولين عند استخدامها مع لوح سميك وكثيف. لذا ينبغي للمقيّمين النظر إلى كيفية تصنيع الماكينة وسلوكها في ظروف القطع الفعلية، لا إلى أرقام تحديد المواقع المعلنة للحركة دون حمل فحسب.
ويستحق التثبيت وتحديد المرجع اهتمامًا بقدر اهتمام رأس الحفر. إذ يجب تثبيت الألواح بشكل مسطح وتحديد موضعها بالاستناد إلى حافة أو محدد مرجعي موثوق. وتؤدي كل من أنظمة التثبيت بالشفط والمشابك الميكانيكية ودبابيس تحديد الموضع الغرض، لكن لكل منها طرق مختلفة للإخفاق. فقد يؤدي تسرب الهواء أو تآكل المحدد أو انحناء اللوح قليلًا إلى تحريك قطعة العمل بمقدار يتجاوز خطأ تحديد موضع الماكينة. ويُعد الغبار مشكلة مرتبطة بذلك أيضًا. فالغبار الناعم تحت اللوح أو حول المحدد المرجعي قد يرفع اللوح أو يغيّر موضعه. ولا يُعدّ الاستخلاص الجيد وتنظيف الأسطح المرجعية بانتظام مجرد أعمال ترتيب ونظافة، بل هما جزء من الحفاظ على الدقة في بيئة الإنتاج.
كما يغيّر التآكل ودرجة الحرارة النتائج بمرور الوقت. فالمثاقب تتلف حوافها، وتظهر خلوصات في المحامل، وتتآكل اللوالب الكروية والموجهات، كما أن الحالة الحرارية للماكينة بعد ساعات من التشغيل تختلف تمامًا عن حالتها عند بدء التشغيل. ولا يعني ذلك أن الماكينة غير مناسبة، بل يعني أن على المقيّم معرفة كيفية الحفاظ على التفاوت المسموح به: كم مرة تُفحص المعايرة، وكيف يُراقب تآكل الأدوات، وكيف تعوّض الماكينة أثر الإحماء، وما أعمال الصيانة التي يتوقع المورد من المشغل تنفيذها. وعادةً ما تحافظ الماكينة ذات برنامج الصيانة العملي والواضح على دقتها مدة أطول من ماكينة تعتمد على إعداد أولي وحيد.
البيانات والأدوات واللوح: ثلاثة مصادر للانحراف كثيرًا ما يُلام عليها أداء الماكينة
لا تبدأ كل مشكلة في التجميع عند رأس الحفر. وأول ما ينبغي التحقق منه هو بيانات التصميم. فإذا استخدم نمط الثقوب في ملف CAD حافة مرجعية مختلفة عن الحافة المستخدمة على الماكينة، أو لم يُعكس اللوح المعكوس بصورة صحيحة، فستُحفر الثقوب بدقة في الموضع الخطأ. ويحدث الأمر نفسه عند تعديل الرسم مع الاستمرار في استخدام البرنامج القديم، أو تحديث مواصفات الوصلة دون تحديث العمق والقطر. ويمكن لفحص سريع للبرنامج بمقارنته بالرسم الحالي، وتجميع تجريبي للدفعة الأولى، أن يمنعا حفر دفعة كاملة من الألواح وفق نمط قديم.
والأدوات هي المصدر الثاني. إذ تؤثر هندسة المثقاب وحدّته وانحرافه الدوراني في قطر الثقب وجودة الحافة والعمق. فالمثقاب غير الحاد يدفع بدلًا من أن يقطع، ويولد حرارة، ويترك جدارًا خشنًا للثقب لا يمسك الوتد كما ينبغي. أما المثقاب الذي يعاني انحرافًا دورانيًا فيحفر ثقبًا أكبر من المطلوب. كما أن إخراج الرقائق مهم، ولا سيما عند حفر ثقوب عميقة في ألواح الخشب الحبيبي أو MDF. فإذا لم تُزل الرقائق، فقد ينحرف المثقاب، وترتفع حرارة الثقب، ويتفاوت العمق. وعادةً ما يكون استبدال المثاقب وفق جدول يستند إلى الاستخدام الفعلي، بدلًا من انتظار ظهور عيب واضح، أقل تكلفة من إعادة العمل على هياكل خزائن مجمّعة.
أما اللوح نفسه فهو المتغير الثالث. فقد يختلف السمك ضمن الدفعة الواحدة، بل وحتى ضمن اللوح الواحد. كما يؤثر محتوى الرطوبة وظروف التخزين والاختلاف بين MDF واللوح الحبيبي والخشب الرقائقي في طريقة قطع المثقاب وفي ثبات الوتد. وقد ينتفخ اللوح الذي امتص الرطوبة قليلًا، ما يغير العمق الفعلي للثقب الأعمى. وقد يُحفر اللوح ذو الطبقة السطحية الصلبة والقلب الألين بنظافة من الوجه، لكنه يتشظى عند الخروج. وهذه ليست عيوبًا في الماكينة، لكنها تغيّر طبيعة ما يتعين على الماكينة التعامل معه. ويتطلب التقييم الواقعي استخدام اللوح الذي يستعمله المصنع فعليًا، لا لوح عينة مثاليًا، وإجراء الاختبارات على تلك المادة.
كيفية التقييم قبل الالتزام بالشراء
يبدأ التقييم المفيد بهيكل خزانة حقيقي، لا بثقب اختبار واحد. اطلب مجموعة كاملة من الألواح لوحدة نموذجية واحدة: الجوانب والغطاء العلوي والقاعدة والأرفف واللوح الخلفي. احفرها باستخدام البرنامج والمواد المعتادة في المصنع، ثم جمّعها من دون صنفرة إضافية أو إجبار القطع على الالتقاء، وافحص النتيجة. تحقق من استواء الحواف الأمامية، ومن تربيع الهيكل بقياس القطرين، ومن الفجوات بين الأبواب، وملاءمة مجاري الأدراج. ثم كرر الاختبار نفسه في وقت لاحق من اليوم أو على دفعة ثانية. فإذا جُمعت المجموعة الثانية بالسلاسة نفسها التي جُمعت بها الأولى، فهذه إشارة أقوى من أي قياس منفرد.
أجرِ القياسات عبر منطقة العمل كاملة، لا في الوسط فقط. احفر النمط نفسه عند زوايا الطاولة وحوافها وقارن النتائج. وافحص العمق في نقاط متعددة، لا في نقطة واحدة فقط، ثم أعد فحصه بعد استخدام المثقاب لفترة. وتحقق من المسافة بين ثقبين يجب أن يتطابقا مع تجهيزة، بدلًا من قياس المسافة من كل ثقب إلى الحافة فحسب. يستغرق هذا النوع من الفحص وقتًا أطول، لكنه يكشف الأخطاء التي تؤثر فعليًا في التجميع. كما يمنح المصنع خط أساس يمكن الرجوع إليه إذا تراجعت الجودة لاحقًا.
ولا يقل الدعم واستمرارية الخدمة أهمية عن الاختبار الأول. فآلة الحفر جزء من خط إنتاج، وتعتمد دقتها على الإعداد والتدريب وتوفر قطع الغيار عند الحاجة. شركة Qingdao Zhongding Machinery Co., Ltd. هي شركة متخصصة في تصنيع وتصدير آلات تشغيل الأخشاب، ولديها خبرة تزيد على 20 عامًا في هذا المجال، وتُستخدم منتجاتها على نطاق واسع في تصنيع الأثاث وورش النجارة وخطوط الإنتاج الصناعية حول العالم. وتكتسب هذه الخلفية أهميتها هنا لأن القيمة طويلة الأجل في هذا النوع من المشتريات تأتي من الدعم الفني المتخصص وتوفير قطع الغيار وسرعة الاستجابة لخدمات ما بعد البيع، لا من الماكينة كما تم توريدها فحسب. وينبغي للمقيّم أن يسأل عن طريقة فحص المعايرة بعد التركيب، والتدريب المقدم للمشغلين، والمدة اللازمة لاستبدال عمود دوران متآكل أو مستشعر معطل أو مشبك تالف دون إيقاف الإنتاج لأيام.
ومن الجدير أيضًا السؤال عما يحدث عند تغيّر مزيج المنتجات. فقد ينتقل المصنع الذي ينتج اليوم خزائن ملابس في الغالب غدًا إلى حفر نمط مختلف من الثقوب لهياكل خزائن المطابخ أو وحدات الحمامات أو أثاث المكاتب. وتحافظ الماكينة التي يسهل إعادة برمجتها وتغيير أدواتها وإعدادها لحافة مرجعية جديدة على دقتها مع هذه التغييرات. أما الماكينة الدقيقة لنمط ثابت واحد فقط، فستفقد هذه الميزة بمجرد تغيّر العمل. والمرونة هنا ليست ميزة تسويقية، بل شرط عملي للحفاظ على استقرار جودة التجميع بمرور الوقت.
نادرًا ما تتحدد جودة هيكل الخزانة بإخفاق كبير واحد، بل تتحدد بعشرات القرارات الصغيرة في الحفر: موضع ضبط نقطة الصفر، وطريقة تثبيت اللوح، وحدّة المثقاب، وكيفية التحقق من البرنامج، وصيانة الماكينة. إذا أُحسن التعامل مع هذه الجوانب، أصبح التجميع عملية قابلة للتكرار. وإذا أُسيء التعامل معها، فسيقضي حتى عمال التجميع المهرة وقتهم في تصحيح مشكلات ما كان ينبغي أن تغادر محطة الحفر أصلًا. وبالنسبة إلى المقيّم الفني، فالسؤال المفيد ليس ما إذا كانت الماكينة قادرة على حفر ثقب بدقة مرة واحدة، بل ما إذا كانت قادرة على حفر النمط نفسه بالعمق والقطر نفسيهما، عبر لوح كامل ووردية كاملة ودفعة إنتاج كاملة، باستخدام المواد والتجهيزات التي يستعملها المصنع فعليًا.
الصفحة السابقة:تخطيط خط إنتاج أثاث لتلبية طلبات الخزائن المصممة حسب الطلب
الصفحة التالية:الأخير بالفعل
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.