

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
هل يستحق خط إنتاج أعمال النجارة المتكامل الجاهز للتشغيل الاستثمار؟
يستحق خط إنتاج الأعمال الخشبية المتكامل الاستثمار عندما تهدر العملية الحالية الوقت عند نقاط التسليم، أو تتفاوت الجودة بين المحطات، أو يكون الإنتاج محدودًا بحركة المواد اليدوية بدلًا من القدرة الفعلية على التشغيل الآلي. ويصعب تبرير الاستثمار عندما تتغير تصاميم المنتجات باستمرار، أو تظل أحجام الدفعات صغيرة جدًا، أو عندما لا تكون العمليات السابقة واللاحقة محددة بوضوح كافٍ لدعم المعدات المتصلة.
ينبغي أن يصف مصطلح المتكامل أكثر من مجرد مجموعة من الآلات التي يتم تسليمها في الوقت نفسه. فالخط التشغيلي يتضمن تدفقًا محددًا للمواد، وقدرات متوافقة، ومنطق تحكم متوافقًا، ووصلات لجمع الغبار، وتخطيطًا كهربائيًا، ووصولًا آمنًا، وتنسيقًا للتركيب، وإجراءات للتشغيل التجريبي. وتأتي قيمته من تقليل الانقطاعات بين القطع، ومعالجة الحواف، والثقب، وتجهيز التجميع، والصنفرة، أو غيرها من العمليات المطلوبة. أما الخط الذي يضم آلات فردية عالية الكفاءة لكنه يسبب الانتظار أو إعادة المناولة أو الفرز بينها، فلا يعمل بعد كنظام إنتاج متكامل.
أين يحقق الاستثمار قيمة قابلة للقياس
تظهر أقوى جدوى عندما تمر المكونات المتكررة من الألواح أو الخشب الصلب عبر تسلسل ثابت. وغالبًا ما تتطلب أجزاء الخزائن، وألواح الدواليب، والأبواب، والأدراج، ومكونات الطاولات، والمنتجات المماثلة عمليات متكررة لضبط المقاسات، ومعالجة الحواف، وأنماط الثقوب، والأخاديد، أو التشكيل. وعندما تفصل بين هذه الأنشطة عمليات نقل يدوية، تتراكم عدة تأخيرات صغيرة: تُكدّس الألواح، وتُعرّف، وتُنقل، وتُفحص، ويُعاد توجيهها، ثم توضع في طوابير من جديد. ولا يبدو أي من هذه التأخيرات كبيرًا بمفرده، لكنها قد تتحكم في الإنتاج اليومي الفعلي.
يقلل الخط المتصل عدد نقاط التسليم غير المنضبطة. إذ يكون اتجاه التغذية ثابتًا، وتُحافظ مراجع القطع، وتتلقى الآلة اللاحقة المواد بمعدل يمكن التنبؤ به. وهذا مهم للجودة بقدر أهميته للسرعة. فاللوح الذي دُفع عبر عدة عربات أو أكوام يكون أكثر عرضة لتلف الحواف، أو خدوش السطح، أو اختلاط الملصقات، أو أخطاء الاتجاه قبل اكتمال التشغيل.
ينبغي تقييم كفاءة العمالة بعناية. فالأتمتة لا تزيل العمالة ببساطة من الورشة، بل تنقل العمل من التحميل والتفريغ المتكررين والبحث عن المواد إلى التحقق من الإعداد، وإدارة الأدوات، وفحص الجودة، والتحكم في البرامج، والصيانة الوقائية، ومعالجة الاستثناءات. وتكون الفائدة الاقتصادية أكثر مصداقية عندما تستهلك مهام متكررة غير متعلقة بالقطع حاليًا القدر نفسه من العمالة المدربة. وتكون أقل إقناعًا عندما يُشترى الخط أساسًا لاستبدال عملية يدوية مرنة تتعامل بالفعل مع أعمال متنوعة مع فترات انتظار قليلة.
للاتساق أيضًا تأثير مالي مباشر. فإذا اختلفت لصق الحواف أو مواضع الثقوب أو أبعاد القطع، فلا تقتصر التكلفة على القطعة المرفوضة. فالألواح البديلة تستهلك المواد ووقت الآلة والملصقات والملحقات واهتمام التغليف، وغالبًا ما تعطل تسلسل الطلبات. ولا يحسن الخط المستقر قابلية التكرار إلا عندما يتم التحكم معًا في أسطح المرجع وأبعاد قطعة العمل والبرامج والأدوات وحالة المواد.
نقطة البداية هي عنق الزجاجة، وليست قائمة الآلات
قبل تقييم خط متكامل، ارسم المسار الفعلي لطلب نموذجي بدءًا من اللوح الخام وحتى مرحلة الإنتاج التالية. وأدرج وقت التجهيز، والفحص، وإعداد الآلة، وإعادة العمل، وتعريف القطعة، والحركة بين المحطات. وينبغي أن تميز الخريطة بين زمن دورة الآلة والزمن المنقضي. فقد تنهي آلة التعشيش CNC لوحًا بسرعة، بينما تنتظر الأجزاء الناتجة لأن الملصقات مفقودة، أو لأن طاقة لصق الحواف أقل، أو لأن المكونات المثقوبة لم تُفرز للعملية التالية.
ينبغي تصميم الخط حول عمليته المحددة للإنتاج. ففي إنتاج أثاث الألواح، قد يكون هذا القيد هو لصق الحواف، لأن الأجزاء ذات الحواف المكشوفة المتعددة تتطلب عدة تمريرات وتغذية دقيقة. وفي أعمال أخرى، قد يحد الثقب أو التفريز من التدفق بسبب أنماط الملحقات المعقدة. أما في الخشب الصلب، فقد تصبح التهيئة والصنفرة مرحلتين محددتين للإنتاج لأن اختلاف الرطوبة واتجاه العروق ومتطلبات السطح تؤثر في معدلات التغذية المقبولة.
غالبًا ما يُساء فهم القدرة الاسمية. فأقصى سرعة تغذية للآلة أو العدد النظري للقطع في الساعة لا يساوي إنتاج الخط القابل للاستخدام. ويتغير الإنتاج الفعلي بحسب أبعاد الألواح، وعدد الحواف، وتعقيد التشغيل، وتغيير الأدوات، وتسخين الغراء، والمسافات بين القطع، ودورات التنظيف، وإزالة العيوب، ومزيج المنتجات. وقد تتطلب الأجزاء الضيقة جدًا أو الأشكال غير المنتظمة مناولة مختلفة عن الألواح المستطيلة القياسية. والسؤال المفيد هو ما إذا كان الخط يحافظ على التدفق المطلوب لمزيج القطع الفعلي، بدلًا من أن تكون لكل آلة مواصفة مستقلة مثيرة للإعجاب.
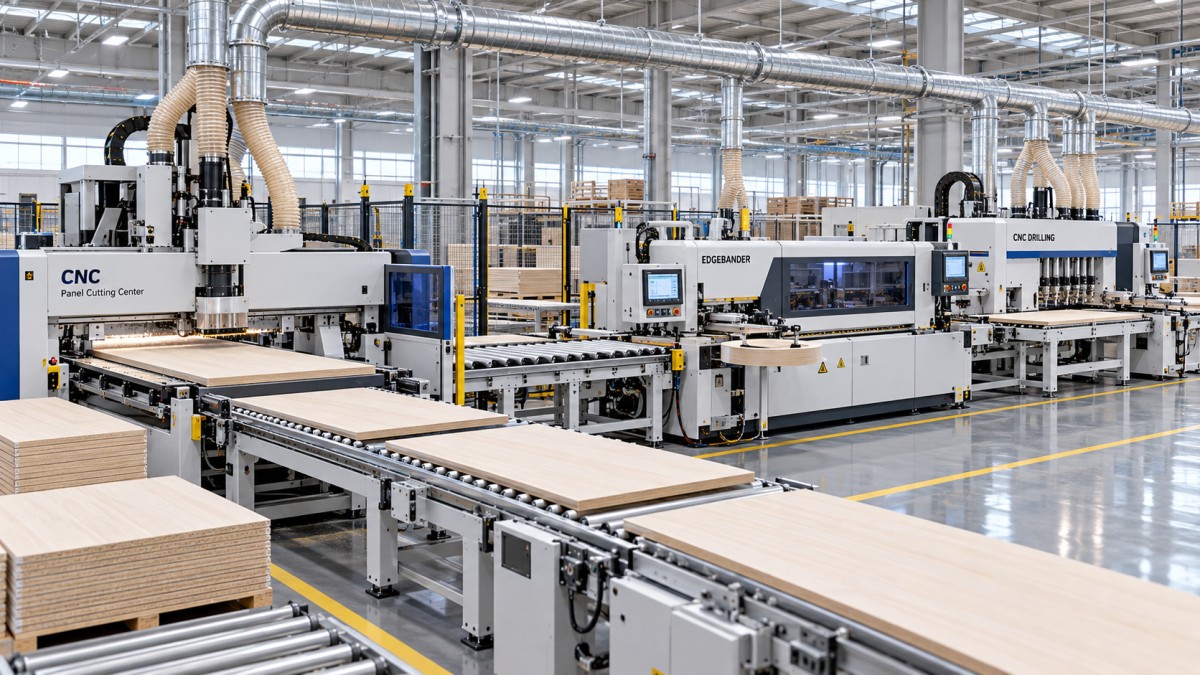
يتطلب توافق القدرات أيضًا مراعاة التوقفات القصيرة. فإذا كانت محطة سابقة تنتج الأجزاء أسرع مما تقبلها العملية التالية، فقد يلزم استخدام مخزن تراكمي. وإذا لم يوجد مخزن، تتوقف الآلة السابقة عن العمل؛ وإذا كان المخزن صغيرًا جدًا، يبدأ المشغلون في إنشاء أكوام غير رسمية تعيد أخطاء الفرز وتلف الأسطح. ولا تمثل المخازن مساحة مهدرة بالضرورة. فعند وضعها بشكل مناسب، تمتص التباين الطبيعي دون إخفاء عنق زجاجة مستمر.
كيف يغير مزيج المنتجات الإجابة
يحقق خط الإنتاج أفضل أداء عندما يتبع العمل عائلة عمليات قابلة للتكرار. وهذا لا يتطلب أن تكون كل خزانة أو باب متطابقة. بل يتطلب قدرًا كافيًا من التشابه في سماكة الألواح، ونطاق أحجام الألواح، ومواد الحواف، وأنماط الثقوب، وتسلسل التشغيل، وطريقة المناولة، حتى تظل إعدادات المعدات ومنطق التوجيه مستقرين.
يغير التباين العالي الحسابات. فقد تحتاج الورشة التي تنتج قطعًا فريدة بشكل متكرر إلى إعداد سريع، وبرامج مرنة، ونقاط تدخل يدوي، ومساحة للأجزاء غير المعتادة. وعندها قد يؤدي ترتيب ناقل جامد أكثر من اللازم إلى إبطاء العمل، لأن كل استثناء يجب إزالته من المسار العادي. ولا يزال من الممكن إدخال المرونة في مشروع متكامل عبر مسارات تجاوز، أو نواقل عودة، أو برامج تعتمد على الرموز الشريطية، أو أدلة قابلة للضبط، أو خلايا مستقلة. ويجب أن يعترف التصميم بالاستثناءات بدلًا من افتراض عدم وجودها.
كما أن اختيار المواد مهم. فألواح الحبيبات المغطاة بالميلامين، وMDF، والخشب الرقائقي، والألواح المكسوة بالقشرة، والخشب الصلب لا تتصرف بالطريقة نفسها أثناء القطع ومعالجة الحواف. وقد تكشف ألواح الحبيبات عن قلب ضعيف عند حافة قطع رديئة. ويتطلب MDF شفط غبار مناسبًا لأن الغبار الناعم قد يؤثر في موثوقية الآلة وظروف مكان العمل معًا. وتتطلب الألواح المكسوة بالقشرة الانتباه إلى التمزق وحماية السطح ومطابقة العروق. ويتغير بُعد الخشب الصلب مع الرطوبة وقد يحتوي على تباين طبيعي يمنع المناولة المؤتمتة المتجانسة تمامًا.
يمكن ضبط خط مخصص لفئة واحدة من الألواح بدقة لتحقيق السرعة وقابلية التكرار. أما الخط المتوقع أن يعالج عدة أنواع من المواد فيحتاج إلى أدوات مناسبة، ومكتبات معلمات، وإعدادات للغراء، وتحكم في التغذية، وإجراءات واضحة للانتقال من حالة مادة إلى أخرى. وغالبًا ما يؤدي التعامل مع جميع الألواح بوصفها قابلة للاستبدال إلى حواف متكسرة، أو ترابط ضعيف، أو جودة ثقوب رديئة، أو ارتباك يمكن تجنبه في الإعداد.
التكلفة الرأسمالية ليست سوى جزء واحد من الاستثمار
سعر الشراء مهم، لكنه ليس التكلفة الكاملة لجعل الخط يعمل بصورة إنتاجية. فقد يتطلب تجهيز الموقع تغييرات في الإمداد الكهربائي، وسعة الهواء المضغوط، وقنوات شفط الغبار، وترتيبات الحماية من الحريق، وتخطيط الأرضية، والإضاءة، ووصول الخدمة. كما تتطلب الآلات الكبيرة والناقلات مسار تسليم يسمح بالتفريغ والحركة داخل الموقع والتموضع النهائي. وقد يهدر الخط الذي يصل قبل جاهزية هذه الظروف وقتًا ثمينًا في انتظار أعمال البنية التحتية.
توجد أيضًا تكلفة انتقالية. فقد يلزم استمرار تنفيذ الطلبات الحالية أثناء تركيب المعدات، واعتماد البرامج، وتعوّد فريق الإنتاج على التدفق الجديد. وينبغي أن تتضمن فترة التشغيل الأولى وقتًا للمعايرة، وعمليات القطع الاختبارية، وضبط الغراء، وفحوص الرموز الشريطية أو الملصقات، والتأكد من وصول الأجزاء النهائية إلى الموقع اللاحق الصحيح. وافتراض الوصول الفوري إلى الطاقة الإنتاجية الكاملة يخلق ضغطًا لتجاوز هذه الفحوص، مما قد يحول أخطاء الإعداد البسيطة إلى دفعة أكبر من إعادة العمل.
تفاصيل تقنية تستحق تدقيقًا أقرب
ينبغي أن يتبع تخطيط الخط تدفق القطع بدلًا من حشر المعدات في المساحة الفارغة المتاحة على الأرضية. تحتاج الألواح الخام إلى تخزين كافٍ ومسار واضح نحو العملية الأولى. وتحتاج المكونات النهائية إلى نقطة خروج لا تتقاطع مع مسار الدخول. فالمسارات المتقاطعة تخلق ازدحامًا، وتجعل تتبع الملصقات أصعب، وتزيد احتمال نقل القطع قبل اكتمال العملية.
يتطلب شفط الغبار نظرة هندسية، وليس توصيلًا في اللحظة الأخيرة. تنتج الآلات المختلفة أحجامًا وأنواعًا مختلفة من المخلفات. ويولد القطع والتفريز غبارًا ناعمًا محمولًا في الهواء؛ وتنتج آلات لصق الحواف قصاصات ومخلفات مرتبطة بالمواد اللاصقة؛ وتنتج الصنفرة كميات كبيرة من الجسيمات الدقيقة. وقد يؤدي تدفق الهواء غير الكافي إلى خفض جودة القطع، وترك مخلفات على أسطح المرجع، وتلويث المستشعرات، وتقليل الفترة بين مهام التنظيف. وينبغي مراجعة مسارات القنوات، والتحكم في بوابات الهواء، وسعة التجميع، وإمكانية الوصول للتنظيف مع تشغيل الخط كاملًا، لا آلةً بآلة.
الأدوات عامل اعتماد خفي آخر. فالإنتاج المؤتمت يضخم تأثير شفرات المناشير غير الحادة، وقواطع التفريز المتآكلة، وتركيب ظرف التثبيت غير الصحيح، وبكرات الضغط التي لا تتم صيانتها جيدًا، أو إعدادات غراء لصق الحواف غير المناسبة. ويمكن للمشغل اليدوي أحيانًا ملاحظة تراجع جودة التشطيب والتعويض عنه فورًا. أما في الخط، فقد يستمر العيب نفسه عبر العديد من القطع قبل أن يصبح ظاهرًا. وتقلل سجلات عمر الأداة، واعتماد القطعة الأولى بعد التبديل، ونقاط الفحص المحددة من هذا التعرض.
ينبغي أن تتناسب معالجة البيانات مع العملية. ويكون التتبع بالرموز الشريطية أو الملصقات مفيدًا عندما تكون للأجزاء مراحل تشغيل متعددة، أو أنماط ثقب متغيرة، أو خطر اختلاط مكونات متشابهة المظهر. لكنه لا يعمل إلا عندما يظل الملصق مقروءًا، ويبقى مثبتًا خلال العمليات المطلوبة، ويرتبط بإصدار برنامج موثوق. ولا يستطيع نظام تحكم متطور تصحيح إصدار رسم خاطئ أو لوح يحمل ملصقًا خاطئًا تم إدخاله قبل الآلة الأولى.
ينبغي أن يثبت التركيب والقبول صلاحية العملية
ينبغي أن يستند القبول إلى ظروف إنتاج تمثيلية، وليس إلى تشغيل تجريبي فارغ فقط. ويجب أن تشمل قطع الاختبار السماكات والأبعاد وتكوينات الحواف وأنماط الثقوب والمواد التي تمثل الصعوبة المعتادة. فاللوح المستطيل البسيط ذو الحافة الواحدة لا يثبت أن النظام سيتعامل مع جوانب الأدراج الضيقة، أو الرفوف الطويلة، أو الألواح ذات الحواف المتعددة، أو المكونات التي تتطلب أنماط ملحقات مختلفة.
يجب أن تكون معايير الفحص واضحة قبل بدء التشغيل التجريبي. وقد تشمل دقة الطول والعرض، والتعامد، ومظهر لصق الحواف والتصاقها، وموضع الثقوب، ونظافة التشغيل، وحماية السطح، وقابلية قراءة الملصق، والتوجيه الصحيح للقطعة. والهدف ليس المطالبة بكمال اعتباطي، بل تحديد معنى الإنتاج المقبول للمنتج المقصود وتحديد عناصر الضبط التي تعدل كل نتيجة.
يجب اختبار المحاذاة الميكانيكية ومنطق البرمجيات معًا. فمحطة الثقب المعايرة بصورة صحيحة ستظل تنتج أجزاء غير قابلة للاستخدام عندما يستدعي البرنامج الوجه أو المرجع الخطأ. وعلى العكس، لا تستطيع البيانات الدقيقة التغلب على قطعة عمل ملتوية، أو دليل مرتخٍ، أو مستشعر ملوث، أو لوح غير مثبت بإحكام. وعند ظهور عيب، ينبغي أن يفصل التحقيق بين حالة المادة، والإعداد، والبرنامج، والأدوات، ومحاذاة الآلة، والمناولة. فتغيير عدة متغيرات في آن واحد يجعل العثور على السبب الحقيقي أصعب.
متى لا يكون الخط المتكامل الخيار المناسب في الوقت الحالي
قد يكون الاستثمار سابقًا لأوانه عندما يكون الطلب غير مؤكد، أو عندما يتغير توجيه العملية كل أسبوع، أو عندما تنشأ مشكلات الجودة الأساسية قبل التشغيل الآلي. فالألواح المخزنة بصورة سيئة، والمواد الواردة غير المتسقة، والرسومات غير الواضحة، والتغييرات الهندسية غير المدارة ستظل مشكلات بعد تركيب الأتمتة. وسيجعل الخط انتقال هذه المشكلات أسرع وآثارها أكثر وضوحًا.
وقد يكون أيضًا على نطاق غير مناسب عندما تكون عملية واحدة معزولة هي التي تحد الإنتاج بوضوح. فتبديل تلك المحطة أو ترقيتها، أو تحسين تجهيز المواد، أو توحيد البرامج قد يحرر طاقة إنتاجية بتكلفة أقل. ويصبح الخط الأوسع مبررًا عندما تكون مكاسب التحسينات المنعزلة قد استُنفدت بالفعل وتأتي الخسائر المتبقية من الوصلات بين العمليات.
ينشأ قرار الاستثمار السليم من مواءمة الخط مع عملية محددة: مواد فعلية، وأبعاد قطع فعلية، وعمليات تبديل واقعية، واختناقات معروفة، ومرافق متاحة، وروتين صيانة يمكن دعمه. وعندما تتوافر هذه الظروف، يمكن لخط أعمال خشبية متكامل أن يحول وقت الآلات المتفرق إلى تدفق إنتاج يمكن التنبؤ به. أما عندما تظل غير محلولة، فقد تكون المعدات قادرة تقنيًا بينما تظل العملية المحيطة بها غير مستعدة لتحقيق قيمتها.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.