

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
كيف يمكن لمصانع الألواح تقييم أداء المكبس الحراري قبل حدوث خسائر في الإنتاج
كيف يمكن لمصانع الألواح تقييم أداء المكبس الساخن قبل حدوث خسائر في الإنتاج
بالنسبة لمصانع الألواح، نادراً ما يتعطل المكبس الساخن بصورة مفاجئة في البداية. والأكثر شيوعاً هو حدوث انحراف تدريجي في الأداء: فقد تسخن إحدى المناطق ببطء أكبر، أو يفقد أحد الألواح الساخنة توازيه تحت الحمل، أو يتراكم الضغط بشكل أقل اتساقاً بالقرب من إحدى الحواف، أو يبدأ تسلسل الإغلاق ووقت المكوث الفعلي في الاختلاف عن الوصفة المعروضة على واجهة HMI. وقد تكون الإشارة الأولى زيادة طفيفة في إعادة التشغيل، أو ظهور فقاعات عرضية، أو عدم تجانس الالتصاق، أو تفاوت في السماكة، أو علامات سطحية غير مفسرة. وبحلول الوقت الذي تصبح فيه هذه المؤشرات متكررة بما يكفي لإيقاف الإنتاج، قد يكون المصنع قد تكبد بالفعل خسائر في المواد، وهدرًا في العمالة، وتأخرًا في الشحنات، وتعرضاً لمخاطر سلامة كان يمكن تجنبها.
ولهذا ينبغي التعامل مع تقييم المكبس الساخن باعتباره إجراءً وقائياً، لا مجرد تمرين لاستكشاف الأعطال وإصلاحها. ويمكن لآلة تقييم المكبس الساخن لمصانع الألواح أن تساعد في تحويل تباين العملية الخفي إلى أدلة قابلة للقياس. ولا يقتصر الهدف على إثبات قدرة المكبس على الفتح والإغلاق، بل يتمثل في تحديد ما إذا كانت وظائف الحرارة والضغط والتوقيت والحركة والحماية تظل مستقرة في ظروف قريبة من الإنتاج الفعلي.
بالنسبة لفرق الجودة والسلامة، فإن السؤال الأكثر فائدة ليس: «هل المكبس يعمل؟» بل: «هل يستطيع المكبس تكرار نافذة العملية المطلوبة عبر كامل منطقة العمل، وعلى دورات متتالية، دون التسبب في مخاطر غير مقبولة؟» وهذا السؤال يقود إلى برنامج تقييم أكثر عملية.
لماذا لا يكفي فحص الألواح النهائية
يظل فحص الألواح النهائية ضرورياً، لكنه نقطة تحكم متأخرة. فقد ينشأ انفصال الطبقات، وضعف خطوط الغراء، وعدم اتساق السماكة، وسوء توزيع الكثافة، والعيوب السطحية من سلوك المكبس قبل وقت طويل من ظهورها على لوح مأخوذ كعينة. وعندما يُكتشف العيب بعد التشذيب أو الصنفرة أو الترقق أو التخزين أو التحضير للشحن، لا تعود تكلفته مقتصرة على اللوح الأصلي.
كما يسهل تشخيص العيوب المرتبطة بالمكبس بشكل خاطئ. إذ يمكن أن تؤثر تركيبة الراتنج، ومحتوى الرطوبة، وتوزيع المادة، وتشكيل الحصيرة، وحالة ألواح الحماية، ودرجة الحرارة المحيطة، وإعدادات المشغل، جميعها في النتيجة. ولا تفترض عملية التقييم المنضبطة أن المكبس هو السبب دائماً. بل تفصل بين قدرة الآلة وتباين المواد في المراحل السابقة. ومع ذلك، إذا لم يوفر المكبس درجة حرارة وقوة متسقتين، فلن يؤدي أي قدر من الضبط في مواضع أخرى إلى إنشاء عملية مستقرة.
ويكتسب هذا التمييز أهمية عندما يدفع ضغط الإنتاج الفرق إلى التعويض بصورة غير رسمية. فقد يؤدي رفع درجة الحرارة المضبوطة، أو زيادة وقت المكوث، أو رفع الضغط الاسمي إلى إخفاء مشكلة ميكانيكية أو حرارية آخذة في التطور لفترة قصيرة. لكنه قد يزيد أيضاً من استهلاك الطاقة، ويغير خصائص الألواح، ويقصر عمر المكونات، ويجعل تتبع السبب الأصلي أكثر صعوبة.
ما الذي ينبغي أن يقيسه تقييم هادف للمكبس الساخن
يجمع التقييم المفيد بين بيانات الآلة والتحقق المستقل. يوفر متحكم المكبس معلومات قيمة، لكن نقاط الضبط المعروضة لا ينبغي اعتبارها تلقائياً دليلاً على الظروف الفعلية لألواح المكبس. إذ تتطلب المستشعرات، ومحوّلات الضغط، والصمامات، ودوائر التسخين، ومعايرة المتحكم، تحققاً دورياً ضمن نظام الصيانة والجودة في المصنع.
ينبغي أن يعكس نطاق التقييم نوع اللوح والعملية. فقد تفرض ألواح الجسيمات، وMDF، والخشب الرقائقي، والألواح المرققة، والألواح المركبة المتخصصة متطلبات مختلفة على دورات الكبس. ومع ذلك، هناك عدة مجالات أداء ذات صلة في كل مصنع تقريباً:
- تجانس درجة حرارة ألواح المكبس: ما إذا كانت منطقة الكبس الفعالة تصل إلى الحالة الحرارية المطلوبة وتحافظ عليها دون مناطق ساخنة أو باردة تمثل مشكلة.
- توزيع الضغط: ما إذا كانت القوة تُطبّق بشكل متسق عبر سطح العمل، ولا سيما عند الزوايا والحواف والمواقع المرتبطة بالعيوب المتكررة.
- التوازي والانحراف: ما إذا كانت ألواح المكبس العلوية والسفلية تظل محاذاة بشكل مقبول أثناء التحميل والإغلاق والكبس والفتح.
- قابلية تكرار الدورة: ما إذا كانت سرعة الإغلاق، وتراكم الضغط، ووقت المكوث، وإزالة الضغط، وسلوك الفتح تتوافق مع تسلسل العملية المعتمد من دورة إلى أخرى.
- استقرار النظام الهيدروليكي: ما إذا كان الضغط يُحافَظ عليه كما هو متوقع، وما إذا كان التسرب أو عدم استقرار المضخة أو استجابة الصمام أو سلوك المراكم يسبب تبايناً.
- أداء وسائل الحماية: ما إذا كانت إيقافات الطوارئ، وأجهزة التعشيق، والحواجز الواقية، والستائر الضوئية، أو غيرها من أجهزة الحماية المركبة على الآلة تعمل بصورة صحيحة وفقاً للإجراءات الموثقة في الموقع.
ترتبط هذه الفئات ببعضها. فقد يشير توزيع الضغط الذي يبدو غير متجانس إلى انحراف ألواح المكبس، أو عدم اتزان الأسطوانات، أو التآكل الميكانيكي، أو ترتيب اختبار غير مناسب. وقد تنتج مشكلة درجة الحرارة عن تعطل السخان، أو قيود في الدوران، أو تدهور العزل، أو موضع المستشعر، أو ضبط نظام التحكم، أو عدم تطابق بين النقطة المراقبة وسطح التلامس الفعلي. تبدأ نتيجة الاختبار التحقيق، ولا ينبغي اعتبارها تشخيصاً بحد ذاتها.
أنشئ خط أساس قبل مقارنة بيانات الإنتاج
أكثر وقت قيمة لتقييم المكبس هو عندما يكون معروفاً أنه يعمل بصورة صحيحة: بعد التشغيل الأولي، أو عقب إصلاح شامل كبير، أو بعد استبدال ألواح المكبس، أو فوراً بعد إصلاح تم التحقق منه. وتصبح هذه الحالة خط الأساس للمصنع. ومن دونه، غالباً ما تقارن فرق الصيانة الأداء الحالي بالذاكرة، أو سجلات الشكاوى، أو مواصفات الآلة الاسمية التي قد لا تعكس إعداد الإنتاج الفعلي.
ينبغي أن يحدد سجل خط الأساس منتج اللوح، ونظام المادة اللاصقة حيثما كان مناسباً، والوصفة المستهدفة، وحالة ألواح المكبس، وأدوات الاختبار المستخدمة، ومواقع المستشعرات، والظروف المحيطة عندما تكون المواد حساسة لها، وتسلسل دورات الاختبار. وينبغي له أيضاً التمييز بين فحص الآلة دون حمل وتقييم تحت حمل أو حمل محاكى. فقد يتحرك المكبس بسلاسة من دون حصيرة أو رصّة ألواح، لكنه قد يتصرف بشكل مختلف عند وجود التمدد الحراري، والحمل الهيدروليكي، ومقاومة التشغيل الفعلية.
لا ينبغي نسخ حدود القبول بشكل أعمى من مصنع آخر. إذ يجب ربطها بمواصفات اللوح، وتصميم المعدات، وعملية المادة اللاصقة والمواد، ومتطلبات العملاء، والتزامات سلامة الآلات المعمول بها، وتقييم المخاطر الداخلي. وعندما تنطبق قواعد وطنية أو إقليمية للآلات، ينبغي للمصنع التحقق من المتطلبات القانونية والفنية الحالية لموقعه بدلاً من الاعتماد على نصائح عامة. وإذا تم تعديل مكبس، فقد يتطلب التغيير أيضاً مراجعة جديدة للحواجز الواقية، وأنظمة التحكم، والوثائق، وإجراءات التشغيل الآمن.
كيفية اختبار درجة الحرارة والضغط دون التسبب في نتائج مضللة
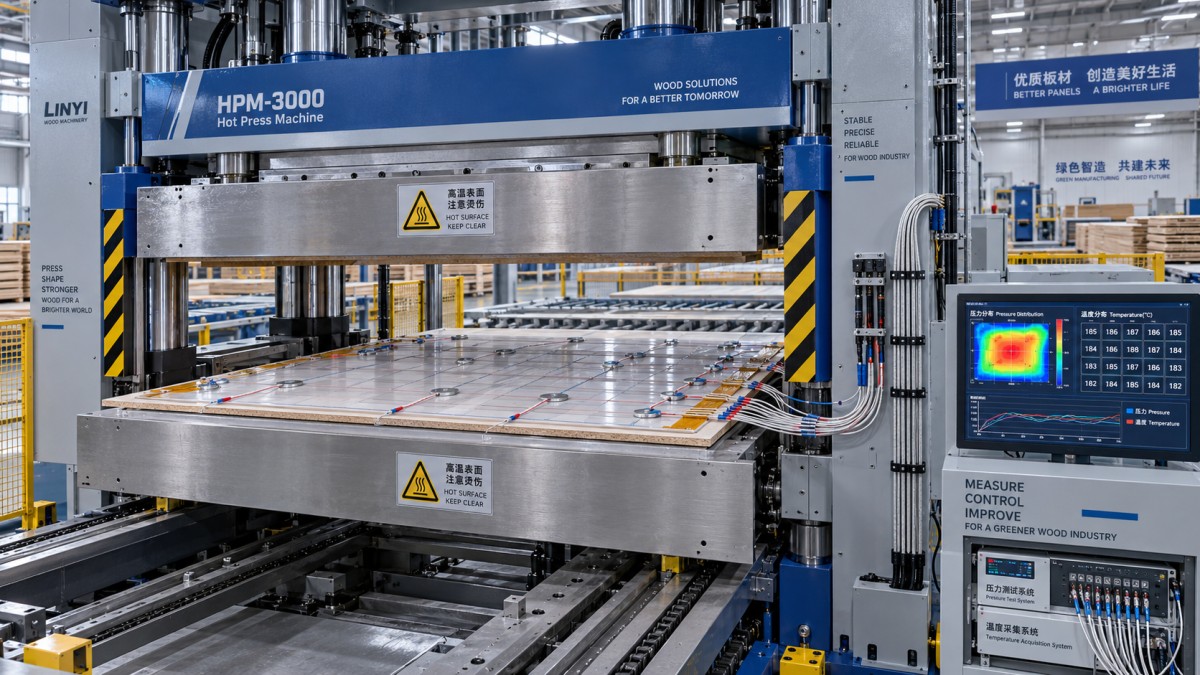
يتم عادةً التعامل مع تقييم درجة الحرارة باستخدام عدة مستشعرات موزعة عبر منطقة ألواح المكبس أو بطريقة مناسبة لرسم الخريطة الحرارية. ولا يقتصر الهدف على التقاط قراءة المتحكم، بل يتمثل في فهم سلوك الإحماء، ووقت الاستقرار، والتباين الموضعي، واستعادة درجة الحرارة خلال الدورات المتكررة. ويمكن أن تؤثر طريقة تثبيت المستشعر، وجودة التلامس، وفاصل أخذ العينات، ومعايرة المستشعر، جميعها في النتيجة. وقد لا تمثل القراءة المأخوذة من سطح مكشوف حالة انتقال الحرارة التي يتعرض لها اللوح.
يتطلب توزيع الضغط العناية نفسها. ويمكن اختيار فيلم حساس للضغط، أو حصائر مستشعرات، أو خلايا حمل، أو أدوات أخرى بحسب حجم المكبس، ونطاق القوة، والدقة المطلوبة، وطريقة الاختبار في المصنع. ويجب أن يكون جهاز القياس مناسباً لظروف درجة الحرارة والانضغاط المتوقعة. كما يجب حمايته من التلف ووضعه بحيث لا يُنشئ نمط حمل مصطنعاً. يمكن لقياس مركزي واحد أن يؤكد أن المكبس يولد قوة، لكنه لا يمكنه تأكيد تجانس القوة عبر لوح مكبس كبير.
الاختبارات المتكررة أكثر فائدة من لقطة لدورة واحدة. فإذا ظهر انحراف بعد عدة دورات فقط، فقد يتعلق السبب بدرجة حرارة الزيت، أو استعادة التسخين، أو استجابة التحكم، أو التمدد الميكانيكي، أو إجهاد المكونات. ومن المهم تسجيل الاتجاه. وقد تبرر نتيجة تقع من الناحية الفنية ضمن حد داخلي لكنها تنحرف باطراد عن خط الأساس صيانةً مخططة قبل أن تتحول إلى حدث يؤثر في الإنتاج.
لا تفصل فحوص الجودة عن فحوص السلامة
يمكن لمكبس ينتج ألواحاً مقبولة أن يشكل مع ذلك حالة سلامة غير مقبولة. فالأسطح الساخنة، والقوة الهيدروليكية العالية، وألواح الكبس المغلقة، ومعدات التحميل المتحركة، والطاقة المخزنة، والتدخل اليدوي أثناء استعادة الأعطال، كلها تتطلب الاهتمام. ويمكن لاختبار الأداء أن يكشف ظروفاً تؤثر أيضاً في السلامة: حركة غير متوقعة، أو سرعة إغلاق غير منتظمة، أو استجابة متأخرة للتوقف، أو فقدان التحكم بالضغط، أو حاجة المشغلين إلى التدخل مراراً بالقرب من منطقة الخطر.
ينبغي أيضاً تخطيط أعمال التقييم بشكل آمن. فإجراءات القفل والعزل، والوصول المنضبط للاختبار، والتواصل الواضح بين موظفي الصيانة والإنتاج، وتأكيد حالة الحواجز الواقية، ليست إضافات إدارية. بل إنها تمنع اختباراً يهدف إلى خفض المخاطر من خلق خطر جديد. وينبغي أن يخضع أي تجاوز لوظائف الحماية لأغراض التشخيص لرقابة صارمة وتفويض رسمي، وأن تُستعاد هذه الوظائف قبل استئناف التشغيل العادي.
ومن الحكمة أيضاً مراجعة تقارير المشغلين إلى جانب بيانات الآلة. فكثيراً ما يلاحظ المشغلون تغيراً في الصوت، أو استجابة أبطأ، أو سلوك إغلاق غير متسق، أو حاجة جديدة إلى ضبط الإعدادات قبل أن تكشف الأجهزة عن عطل واضح. وينبغي تسجيل ملاحظاتهم بطريقة تمكّن فرق الصيانة من مقارنتها باتجاهات الدورات ونتائج الفحص.
اختيار منهج تقييم قابل للتكرار
ليس أفضل إعداد للتقييم بالضرورة هو الأكثر تعقيداً. بل هو الذي يوفر قياسات موثوقة وقابلة للتتبع ويمكن تكراره بعد الصيانة، أو تغييرات الوصفة، أو فترات التوقف الطويلة، أو ظهور مؤشرات تحذيرية في الإنتاج. وبالنسبة لبعض المصانع، يعني ذلك استخدام أدوات محمولة وفق إجراء موثق. وبالنسبة لمصانع أخرى، قد يشمل معدات مراقبة واختبار مخصصة ومتكاملة ضمن خطة أوسع للصيانة الوقائية.
عند تقييم آلة تقييم المكبس الساخن لمصنع الألواح، ينبغي لصنّاع القرار طرح أسئلة عملية: هل تستطيع الأدوات تحمل بيئة المكبس؟ هل تتناسب نطاقات قياسها مع الآلة الفعلية؟ كيف تُعاير المستشعرات أو يُتحقق منها؟ هل يمكن تصدير البيانات ومقارنتها بالاختبارات السابقة؟ هل تخطيط الاختبار مناسب لأبعاد ألواح المكبس ومنتجات الألواح؟ هل يمكن للفنيين استخدام النظام دون إضافة مخاطر غير مقبولة أو وقت توقف مفرط؟
قد تختلف الإجابة بين ورشة نجارة صغيرة وخط ألواح صناعي مستمر. لكن ما ينبغي ألا يختلف هو الحاجة إلى طريقة اختبار واضحة، ونتائج موثقة، وإجراءات محددة عندما تقع النتائج خارج الحدود المعتمدة في المصنع.
تحويل نتائج التقييم إلى قرارات صيانة
لا تكون لتقرير الاختبار قيمة كبيرة إذا انتهى كمرفق في جدول بيانات. وينبغي أن تقود النتائج إلى قرار: الاستمرار في المراقبة العادية، أو جدولة صيانة تصحيحية، أو خفض مخاطر التشغيل ريثما يتم ترتيب القطع، أو إجراء مراجعة أعمق للسبب الجذري، أو إيقاف الآلة إذا تعذر ضمان السلامة أو سلامة المنتج. ويجب الاتفاق على عتبة اتخاذ الإجراء قبل أزمة الإنتاج، لا مناقشتها عندما يكون الإنتاج معرضاً للخطر بالفعل.
تمتلك شركة Qingdao Zhongding Machinery Co., Ltd. أكثر من عقدين من الخبرة في العمل مع آلات النجارة وتطبيقات الإنتاج. وتعزز هذه الخبرة نقطة عملية: فموثوقية المعدات لا تعتمد فقط على الاختيار الأولي للآلة، بل على كيفية تركيبها ومراقبتها وصيانتها ودعمها طوال عمرها التشغيلي. ويمكن أن يسهّل الوصول إلى الإرشادات الفنية، وتخطيط قطع الغيار، والتواصل السريع لخدمات ما بعد البيع، تحويل نتائج التقييم إلى أعمال تصحيحية في الوقت المناسب.
قبل أن تتحول الزيادة التالية في المرفوضات إلى خسارة أكبر، ينبغي للمصانع تحديد خط الأساس لمكابسها، وتعريف فترة تقييم قابلة للتكرار، وتحديد الانحرافات التي تتطلب تصعيداً. وستعتمد الحدود الدقيقة على المكبس، وتركيب اللوح، ووصفة العملية، ومتطلبات الموقع. لكن انتظار العيوب المرئية لتأكيد المشكلة نادراً ما يكون الطريقة الأكثر اقتصادية أو أماناً لإدارة مكبس ساخن.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.