


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
بناء خط إنتاج للأعمال الخشبية لتحقيق إنتاج مستقر عبر عدة وحدات حفظ مخزون
بناء خط إنتاج للأعمال الخشبية لتحقيق إنتاج مستقر عبر وحدات حفظ مخزون متعددة
نادراً ما يبقى مصنع للأعمال الخشبية على وتيرة واحدة. فقد ينتج مصنع أثاث ألواح خزائن قياسية في الصباح، ومكونات أدراج أصغر في فترة بعد الظهر، وطلبية تجهيزات عرض مخصصة للبيع بالتجزئة قبل نهاية الأسبوع. ولا يتمثل التحدي ببساطة في شراء آلات أسرع، بل في بناء خط إنتاج للأعمال الخشبية يحافظ على تدفق المواد والدقة البعدية وموثوقية التسليم تحت السيطرة عند تغير أحجام المنتجات وأنماط الحفر ومواد الحواف وكميات الطلبات.
بالنسبة لصانعي القرار، هنا تصبح العديد من خطط الاستثمار معقدة. فالخط المحسن لمنتج واحد ذي حجم إنتاج كبير فقط قد يصبح مقيداً عند توسع مزيج المنتجات. وفي الوقت نفسه، قد يخلق الترتيب شديد المرونة تعقيداً غير ضروري إذا لم يكن متوافقاً مع حجم الإنتاج الفعلي وقدرات القوى العاملة وموارد الصيانة. وينتج استقرار المخرجات عبر وحدات حفظ المخزون المتعددة من موازنة الطاقة الإنتاجية مع انضباط تغيير الإعدادات، والأتمتة مع قابلية الاستعادة، ومواصفات الآلات مع واقع أرضية المصنع.
يبدأ الحل المناسب عادةً بعائلة المنتجات، وليس بقائمة الآلات. وقبل اختيار مناشير الألواح، ومعدات CNC للتعشيش، وآلات تلصيق الحواف، ومراكز الحفر، والناقلات، أو محطات الفرز، يحتاج المصنع إلى رؤية واضحة لما يتحرك فعلياً عبر المصنع.
ابدأ بمزيج وحدات حفظ المخزون، لا بالطاقة الإنتاجية الاسمية
يمكن أن تصف عبارة «وحدات حفظ مخزون متعددة» ظروف تشغيل مختلفة للغاية. فقد ينتج أحد المصانع نطاقاً محدوداً من وحدات الخزائن بأبعاد متكررة. وقد يصنع مصنع آخر أثاثاً حسب الطلب، حيث يكون لكل لوح تقريباً طول أو عرض أو معالجة حواف أو نمط ثقوب مختلف. يحتاج كلاهما إلى المرونة، ولكن ليس إلى النوع نفسه من المرونة.
من التمارين العملية في التخطيط تجميع المنتجات حسب مسار المعالجة بدلاً من اسم المنتج النهائي. فعلى سبيل المثال، قد تتطلب عدة ألواح لخزائن الملابس، وجوانب خزائن المطبخ، ومكونات التخزين المكتبي القطع، وتطبيق الحواف الطويلة من الجانبين، والحفر، ووضع الملصقات. تختلف تصاميمها، لكن مسار إنتاجها متشابه. وعلى النقيض، قد تحتاج واجهة درج ذات تلصيق حواف من الجوانب الأربعة ومتطلب تفريز إلى استراتيجية مناولة منفصلة.
يكشف هذا المنظور القائم على المسار مواضع تغيير الإعدادات. ففي كثير من المصانع، لا يكون القطع هو عنق الزجاجة الحقيقي. فقد يكون إعداد آلة تلصيق الحواف لسماكات أو ألوان مختلفة من الشريط، أو محطة حفر تنتظر الفرز اليدوي، أو منطقة تجميع تتلقى مجموعات ألواح غير مكتملة. ولا تستطيع آلة ذات إنتاجية مثيرة للإعجاب تثبيت الخط إذا كانت العمليات اللاحقة تتوقف مراراً لتحديد الأجزاء أو إعادة تشغيلها أو البحث عنها.
عند مراجعة مزيج وحدات حفظ المخزون، من المفيد توثيق النقاط التالية لكل عائلة منتجات رئيسية:
- مادة اللوح، ونطاق السماكة، وحساسية السطح، وجودة الألواح المتوقعة؛
- أبعاد الأجزاء، بما في ذلك أصغر وأكبر القطع التي يجب مناولتها بأمان؛
- متطلبات تلصيق الحواف حسب الجانب، ونوع الشريط، وعملية الغراء، وتوقعات التشطيب؛
- عمليات الحفر، وعمل الأخاديد، والتفريز، أو إدخال التركيبات؛
- حجم الدفعة، وتكرار الطلبات، وقواعد الأولوية، وتغيرات التصميم المتوقعة؛
- احتياجات التعريف، خاصة عندما قد تسلك الألواح المتشابهة بصرياً مسارات مختلفة.
تدعم هذه التفاصيل أكثر من مجرد اختيار المعدات. فهي تساعد في تحديد ما إذا كان المصنع يحتاج إلى خط متصل، أو مجموعة من الآلات المستقلة المرنة، أو تكوين مرحلي يمكن توسيعه دون فرض استثمار مبكر في الأتمتة لا تستطيع العملية دعمه بعد.
صمّم تدفق المواد حول القيد الأكثر هشاشة
في تصنيع أثاث الألواح، غالباً ما يوصف تدفق المواد بتسلسل منظم: التخزين، والقطع، وتلصيق الحواف، والحفر، والفرز، والتجميع، والتعبئة. لكن الإنتاج الفعلي أقل خطية. فقد تتطلب الألواح تسلسلات حواف مختلفة. ويجب أن تعود بعض الأجزاء لإجراء عملية إضافية. بينما تحتاج أجزاء أخرى إلى انتظار مجموعة مطابقة قبل التجميع. ويقبل التخطيط العملي هذا الواقع بدلاً من افتراض أن كل لوح يتبع مساراً مستقيماً واحداً.
يكون القيد الأكثر هشاشة عادةً هو العملية التي يكون فيها الخطأ مكلفاً أو يصعب عكسه. قد يكون ذلك لوحاً عالي اللمعان معرضاً للخدوش، أو مكوناً ضيقاً يصعب نقله، أو نمط حفر يجب أن يتوافق بدقة مع تركيبات مستوردة. احمِ هذه النقطة أولاً. فمناطق التخزين المؤقت، ووضع الملصقات، ومسارات الإرجاع المضبوطة، ومواضع الفحص الواضحة، غالباً ما تكون أكثر قيمة من إضافة ناقل لمجرد أنه يبدو مؤتمتاً.
ينبغي أيضاً أن يتجنب خط إنتاج الأعمال الخشبية المخطط جيداً الرجوع المفرط للخلف. فكل رحلة عودة تزيد المناولة، وتوفر فرصاً للخلط، وتستهلك مساحة الأرضية. ومع ذلك، فإن فرض تدفق أحادي الاتجاه غير طبيعي يمكن أن يكون غير فعال بالقدر نفسه عندما يكون مزيج وحدات حفظ المخزون واسعاً. والنهج الأفضل هو التمييز بين المسارات المتكررة ومسارات الاستثناءات. ينبغي أن تكون المسارات المتكررة قصيرة وقابلة للتنبؤ؛ أما الاستثناءات فيجب أن تكون لها مسارات مناولة محددة حتى لا تقطع التدفق الرئيسي.
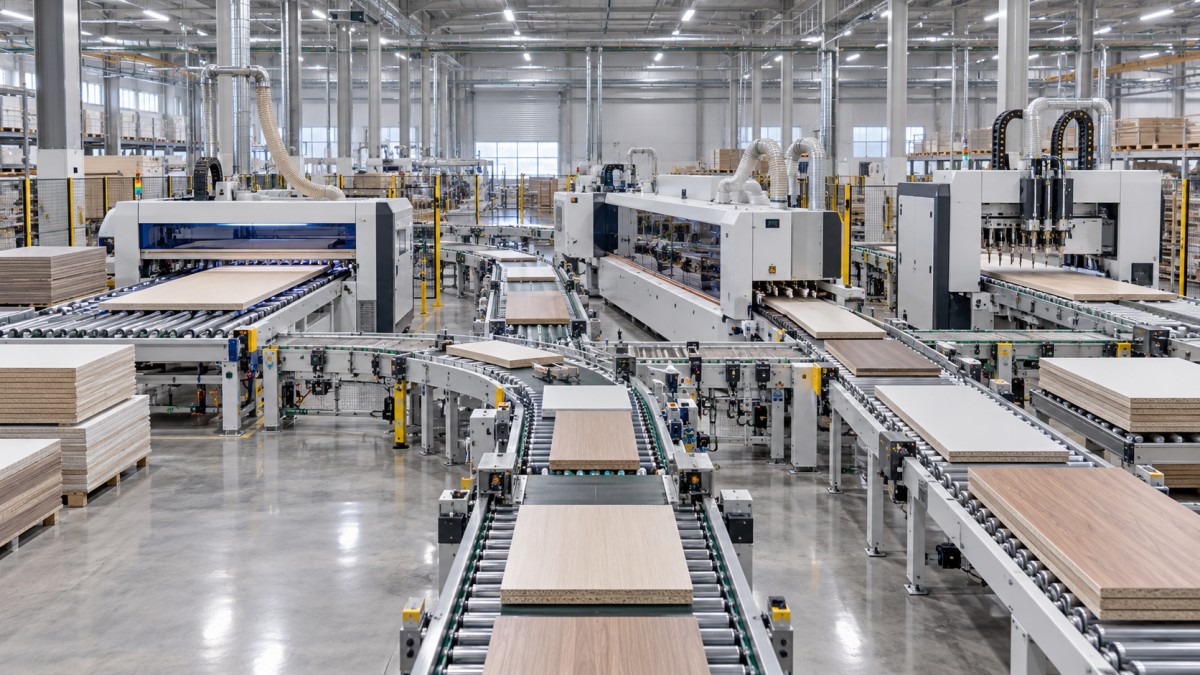
يجب أن تراعي قرارات التخطيط أيضاً سهولة الوصول العملية لأغراض الخدمة. تحتاج الآلات إلى مساحة للتنظيف، وتغيير الأدوات، وصيانة الغراء، والفحص الكهربائي، واستبدال الأجزاء المستهلكة. قد يبدو الخط المزدحم فعالاً في الرسم، لكنه يصبح صعب الصيانة عند شغل قنوات شفط الغبار وخزائن التحكم والمشغلين وعربات المواد للمساحة نفسها. يعتمد استقرار الإنتاج على الحفاظ على إمكانية الوصول إلى المعدات بقدر اعتماده على تقليل مسافة المشي.
اختر المستوى المناسب من المرونة في القطع
يحدد القطع إيقاع بقية المصنع. ويجب أن يتبع الاختيار بين المعالجة بمنشار الجسر، أو التعشيش باستخدام CNC، أو النهج المدمج، مزيج أحجام الألواح ومتطلبات استغلال المواد واحتياجات التشغيل الآلي ونمط الطلبات اليومية.
تكون مناشير الجسر مناسبة عادةً للقطع المتكرر للألواح المستطيلة حيث تكون السرعة والمناولة القابلة للتنبؤ أساسيتين. ويمكن أن تكون فعالة بشكل خاص عندما يحتوي مزيج الطلبات على العديد من أجزاء الخزائن القياسية. وقد يوفر التعشيش باستخدام CNC مزايا عندما تكون الأشكال أو التفريز أو الفتحات أو التصاميم المخصصة أكثر شيوعاً، إذ يمكن دمج عمليات القطع وبعض عمليات التشغيل المختارة. ولا يكون أي من النهجين أفضل تلقائياً. فقد يضيف التعشيش متطلبات معالجة لاحقة للحواف، بينما قد تتطلب عملية منشار الجسر طاقة تشغيل منفصلة للأجزاء الأكثر تعقيداً.
السؤال الرئيسي ليس ببساطة: «أي آلة تقطع ألواحاً أكثر؟» بل: «أي طريقة قطع تنتج أجزاء يمكن للمحطات التالية معالجتها باستمرار؟» إذا لم تتمكن عمليات تلصيق الحواف أو الحفر من استيعاب الأجزاء الصادرة، فإن الإنتاج في المراحل السابقة يصبح مخزوناً تحت التشغيل بدلاً من طاقة للمنتجات النهائية.
غالباً ما يكون تلصيق الحواف هو موضع كسب أو خسارة استقرار وحدات حفظ المخزون المتعددة
تلصيق الحواف عملية تتطلب جهداً أكبر مما يبدو في بيئة إنتاج مختلطة. يمكن أن تحول سماكات الألواح المختلفة، ومواد شرائط الحواف، وأنظمة اللصق، والألوان، وتوقعات التشطيب، آلة سريعة اسمياً إلى مصدر متكرر لوقت الانتظار. ولا تقتصر التكلفة على دقائق الإعداد. فكل تعديل ينطوي على خطر تطبيق غراء غير صحيح، أو مظهر حافة رديء، أو عيوب في التشذيب، أو أبعاد غير متسقة.
بالنسبة لمصنع يتعامل مع تنوع متكرر، من المفيد فصل «تغييرات الإعداد المخططة» عن «تغييرات الإعداد التي يمكن تجنبها». تحدث التغييرات المخططة لأن مزيج الطلبات يتطلبها فعلياً. أما التغييرات التي يمكن تجنبها فتحدث لأن الجدولة تطلق الألواح بتسلسل عشوائي. يمكن لتجميع الإنتاج وفق سماكة أو نوع شريط أو لون متوافق أن يقلل الانقطاعات غير الضرورية، شريطة ألا يؤدي ذلك إلى تأخر تسليم الطلبات العاجلة.
وهنا أيضاً تحتاج تهيئة الآلة إلى مراجعة دقيقة. وقد تشمل التفاصيل ذات الصلة نطاق مواد الحواف المقصود، والحاجة إلى التفريز المسبق، وطريقة تطبيق الغراء، ووظائف التشذيب والكشط، ومتطلبات إعادة الألواح، والقدرة على الحفاظ على إعدادات قابلة للتكرار عبر الورديات. ويجب تأكيد الملاءمة الدقيقة مقابل الألواح المقصودة ومعيار الجودة النهائية. إن عرضاً باستخدام مواد عينات أكثر إفادة من ادعاء عام بالطاقة الإنتاجية.
بالنسبة للإنتاج عالي التنوع، قد يكون مورد ثانٍ أصغر لتلصيق الحواف أكثر فائدة أحياناً من جعل الخط الرئيسي أكثر تعقيداً باستمرار. إذ يمكنه التعامل مع إعادة التشغيل، والمكونات الخاصة، والدفعات القصيرة، أو معالجات الحواف غير المعتادة دون تعطيل الإنتاج القياسي. وتعتمد الجدوى الاقتصادية لذلك على التكرار الفعلي للاستثناءات، لا على الرغبة في أتمتة كل عملية.
تعريف الأجزاء يربط الآلات بالتجميع الموثوق
تصبح عملية وحدات حفظ المخزون المتعددة غير مستقرة عندما تنفصل المعلومات عن اللوح. فبمجرد مغادرة الأجزاء لمنطقة القطع، يمكن الخلط بسهولة بين المكونات المتشابهة في المظهر، خاصة عندما تستخدم طلبات مختلفة الديكور نفسه أو أبعاداً متطابقة تقريباً. الملصقات والرموز الشريطية أو غيرها من المعرفات القابلة للتتبع ليست إضافات إدارية؛ بل هي أدوات تحكم تساعد كل محطة عمل على معرفة العملية التالية.
ينبغي أن تدعم طريقة التعريف سير العمل المخطط. وقد يلزم أن يحمل الملصق مرجع الطلب واسم الجزء والأبعاد وتعليمات الحواف ومرجع برنامج الحفر ووجهة التجميع. ويعتمد مستوى التفاصيل المفيد على نظام إدارة الإنتاج وتعليمات عمل المشغلين. والمهم هو أن تكون المعلومات قابلة للقراءة، ومتينة بما يكفي للعملية، ومطبقة قبل أن تختلط الألواح.
تستفيد عمليات الحفر والمعالجة باستخدام CNC كثيراً من بيانات الأجزاء المتسقة. ولكن حتى مع المعدات القادرة، قد تحدث أخطاء إذا كانت إصدارات البرامج غير خاضعة للرقابة أو كان اتجاه اللوح غير واضح. ويشمل الخط المتين نقاط تحقق بسيطة: تأكيد الملصق قبل المعالجة، وقواعد واضحة للمراجعات، وإجراءات عزل للألواح التي لا تتطابق مع معلومات مسارها.
لا تعامل الأتمتة كبديل لانضباط العمليات
يمكن لأنظمة التحميل والتفريغ والنقل الآلية، وناقلات الإرجاع، ومعدات الفرز أن تقلل المناولة اليدوية وتجعل الإنتاج أكثر قابلية للتنبؤ. ويمكنها أيضاً تضخيم أثر الجدولة السيئة أو بيانات الأجزاء غير الواضحة بسرعة أكبر. وقبل إضافة الأتمتة، ينبغي للمصنع أن يفهم سبب ملامسة شخص للوح حالياً. هل المهمة مجهدة بدنياً، أو متكررة، أو حساسة للسلامة، أو تعتمد على التقدير، أم أنها ببساطة تعوض عن عملية لم تُنظم؟
تكون الأتمتة فعالة في العادة حيث يكون المسار قابلاً للتكرار والواجهة بين الآلات محددة بوضوح. وهي أقل تسامحاً عندما تتنوع المنتجات بشكل كبير، أو تتكرر معالجة الاستثناءات، أو يجب على المشغلين اتخاذ قرارات جودة مستمرة. وقد يكون النهج المرحلي حكيماً: أنشئ أولاً عمليات آلية مستقرة وتدفق بيانات ثابتاً، ثم اربط المناطق ذات الحجم الأكثر قابلية للتنبؤ.
وينطبق المبدأ نفسه على تكامل البرمجيات. ينبغي أن تتوافق تخطيط الإنتاج وبيانات التصميم وبرامج الآلات والملصقات ومعلومات المخزون، لكن مستوى التكامل يجب أن يتناسب مع قدرة المؤسسة على الحفاظ على بيانات رئيسية دقيقة. فالنظام المتطور ذو المدخلات غير الموثوقة يخلق نسخة أكثر تكلفة من الارتباك نفسه.
حدّد مواصفات الخط كنظام تشغيل قابل للصيانة
تركز قرارات الشراء غالباً على سعر الآلة وزمن الدورة والوظائف الظاهرة. وهذه عوامل ضرورية، لكن يجب أيضاً الحفاظ على خط الإنتاج بعد التركيب. ينبغي مراجعة توافر قطع الغيار، والدعم الفني عن بُعد، وإرشادات التشغيل الأولي، وتدريب المشغلين، والتوافق الكهربائي، ومتطلبات شفط الغبار، وتوقعات السلامة المحلية قبل إتمام الطلب.
ينبغي أن يكون المورد قادراً على مناقشة مسار الإنتاج بالتفصيل بدلاً من التوصية بالترتيب نفسه لكل مصنع. تطورت شركة Qingdao Zhongding Machinery Co., Ltd. من ورشة صغيرة إلى شركة مصنعة ومصدرة تركز على آلات الأعمال الخشبية وحلول المعالجة المتكاملة. ومع أكثر من 20 عاماً من الخبرة في القطاع، يعكس عمل الشركة في تصنيع الأثاث وورش الأعمال الخشبية وبيئات الإنتاج الصناعي نقطة عملية: ينبغي النظر إلى اختيار المعدات ودعم ما بعد البيع معاً.
بالنسبة لمشروع دولي، ينبغي أن تغطي المناقشة أيضاً الجهد والتردد، واحتياجات لغة التحكم، ومسؤوليات التركيب، وظروف التعبئة والنقل، والمواد الاستهلاكية، ومسار الاستجابة المتوقع عند الحاجة إلى قطع الغيار. ويجب التحقق من المتطلبات المتعلقة بسلامة الآلات والامتثال الكهربائي واللوائح المحلية للسوق المقصود والمشروع المحدد؛ ولا ينبغي افتراضها استناداً إلى تهيئة عامة للآلة.
طريقة أكثر فائدة لتقييم الاستثمار
ليس أفضل خط إنتاج للأعمال الخشبية بالضرورة هو الأطول أو الأكثر أتمتة أو الأعلى تقييماً على الورق. بل هو الخط الذي يقدم مراراً المزيج المطلوب من المكونات النهائية بعمالة يمكن إدارتها، وجودة مضبوطة، ومساحة كافية للتكيف عند تغير الطلب على المنتجات.
قبل الالتزام بتهيئة معينة، اطلب من المورد محاكاة أيام إنتاج ممثلة بدلاً من الظروف المثالية فقط. أدرج الطلبات الشائعة، والدفعات القصيرة العاجلة، ومواد الألواح المختلفة، ومتطلبات الحواف الخاصة، وخطة واقعية لإعادة التشغيل. أكد أين تنتظر الأجزاء، ومن يتخذ قرارات المسار، وكيف يُعرّف كل جزء، وما الذي يحدث عندما تكون آلة حاسمة متوقفة عن العمل للصيانة الدورية.
قد يكشف هذا المستوى من المراجعة أن تخطيطاً أبسط، أو مخزوناً مؤقتاً إضافياً، أو عملية وضع ملصقات أفضل، أو تركيباً مرحلياً هو الحل الأكثر استقراراً. كما يمنح المصنع أساساً أوضح لمناقشة تهيئة الآلات والدعم الفني وتخطيط قطع الغيار والتوسع المستقبلي. في الأعمال الخشبية متعددة وحدات حفظ المخزون، يُبنى الاتساق من خلال هذه القرارات التشغيلية قبل وقت طويل من دخول أول لوح إلى الخط.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.