

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
كيف تتجنب مشكلات التوافق في خط أعمال النجارة الجاهز للتشغيل؟
يمكن تجنب مشكلات التوافق في خط أعمال النجارة الجاهز للتشغيل من خلال التعامل مع الخط كنظام إنتاج واحد قبل اختيار أي آلة منفردة. يجب أن تتوافق عمليات تغذية الألواح، والقطع، ولصق الحواف، والثقب، والفرز، والتفريغ من حيث الإنتاجية، ومرجع قطعة العمل، وتنسيق البيانات، واتجاه النقل، وظروف التشغيل. قد تعمل الآلة بكفاءة بمفردها، ومع ذلك تتسبب في اختناقات أو تلف الحواف أو أخطاء التموضع أو توقفات غير مبررة عند ربطها بمعدات تستند إلى افتراضات مختلفة.
تتمثل نقطة البداية العملية في تعريف كامل للعملية: مواد الألواح، ونطاق السماكات، والحد الأدنى والأقصى لأبعاد قطعة العمل، ومزيج المنتجات النهائية، ونمط التبديل اليومي، ومواد الحواف، وأنماط الثقوب، والإنتاج المطلوب، ومساحة الأرضية المتاحة. تحدد هذه التفاصيل ما إذا كانت المعدات ستتواصل وتنقل القطع بشكل موثوق. وغالباً ما يفشل الخط المصمم اعتماداً على السرعة الاسمية للآلة فقط، لأن أبطأ عملية مناولة، وليس أسرع عملية قطع، هي التي تحدد الإنتاجية القابلة للاستخدام.
طابق الإنتاجية الفعلية، لا القدرة المذكورة في الكتيبات
لكل محطة قدرة مقدرة، لكن هذه الأرقام تكون ذات معنى فقط ضمن الظروف المحددة. قد يشير منشار الألواح إلى سرعة تغذية عالية للألواح الطويلة والموحدة، بينما تصل آلة لصق الحواف إلى سرعتها المحددة فقط عند استخدام شريط حواف مستقر، وعمليات تشذيب محدودة، وفجوات قليلة بين قطع العمل. وقد تتطلب محطة الثقب أو التعشيش وقتاً إضافياً لتغيير الأدوات، أو محاذاة الألواح، أو قراءة الباركود، أو تحميل البرنامج. وإذا تم تجاهل هذه الظروف، تطلق الآلة السابقة القطع بسرعة أكبر مما تستطيع المحطة التالية استقباله.
احسب القدرة بناءً على مزيج المنتجات المتوقع بدلاً من لوح مثالي واحد. أدرج وقت التحميل، ووقت التشغيل الآلي، والتنقل بين المحطات، ووقت الانتظار في الطابور، وتغييرات الاتجاه، والفحص، ومناولة إعادة التشغيل، وتغييرات الأدوات المخططة. وغالباً ما تقلل مكونات الخزائن القصيرة، والشرائط الضيقة، والقطع المشكلة، وتغييرات الطلبات المتكررة من الإنتاج الفعلي للخط بدرجة أكبر بكثير من الألواح المستطيلة الكبيرة.
يمكن استيعاب فرق بسيط في السرعة بواسطة مخزن مؤقت بحجم صحيح. أما الفرق الكبير أو المتغير فلا يمكن استيعابه. عندما تغذي محطة قطع سريعة آلة لصق حواف أبطأ من دون مساحة تراكم كافية، قد تتكدس الألواح بشكل غير صحيح، أو تصل بفواصل غير كافية، أو تفرض دورات توقف وتشغيل متكررة. وغالباً ما يُلقى اللوم على ناقل النقل، رغم أن السبب الجذري هو عدم واقعية مطابقة القدرات.
أنشئ نظام مرجعي واحداً لكل قطعة
تظهر كثير من حالات فشل التوافق كعيوب تشغيل عشوائية، لكنها في الواقع تعارضات مرجعية. قد تحدد إحدى الآلات موضع اللوح من الحافة اليسرى والحافة الأمامية، بينما تفترض العملية التالية الوجه المقابل أو زاوية مختلفة كنقطة صفر. ويصبح ذلك خطيراً بصورة خاصة مع ألواح الأبواب، ومكونات الأدراج، وجوانب الخزائن المعكوسة، والقطع التي تحتاج إلى تشغيل آلي على أكثر من وجه واحد.
حدد مرجع قطعة العمل قبل برمجة الخط. يجب أن يحدد التعريف وجه اللوح، والحافة الأمامية، والحافة الخلفية، والحافة من جهة الآلة، والحافة من جهة المشغل، واتجاه العروق، والدوران المسموح به. كما يجب أن يوضح ما يحدث بعد جهاز التقليب، أو الناقل العرضي، أو التدخل اليدوي. لا تكفي الملصقة وحدها عندما يمكن تغطيتها أو إزالتها أو مسحها ضوئياً من جانب واحد فقط أو وضعها قبل أن تغير القطعة اتجاهها.
تكون أنماط الثقوب عرضة للمشكلات بشكل خاص. فقد يكون ثقب الوتد أو ثقب الوصلة صحيحاً بالنسبة إلى مرجع القطع الأصلي، لكنه يصبح خاطئاً بعد قلب اللوح. وقد يبقى العيب مخفياً حتى التجميع، حيث لا تعود القطع المتزاوجة متحاذية. لذلك ينبغي أن تستخدم البرامج هوية مضبوطة للقطعة مرتبطة باتجاهها، بدلاً من الاعتماد على افتراض بصري بأن اللوح دخل الآلة بالاتجاه الصحيح.
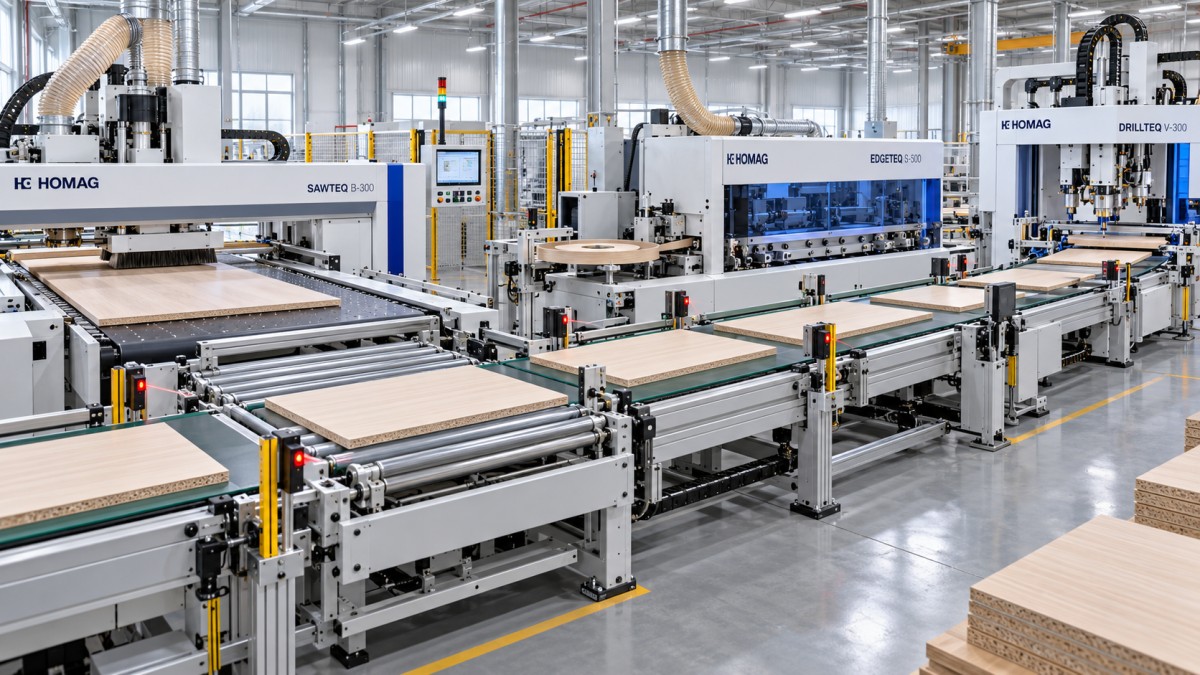
يشمل اتساق المرجع أيضاً معالجة الحواف. إذا كانت حواف محددة فقط تتلقى لصق الحواف، فيجب أن تحدد بيانات الإنتاج تلك الحواف وفقاً لنفس اصطلاح الإحداثيات الذي تستخدمه آلة لصق الحواف ومحطة الثقب. وإلا فقد تنزاح مواضع التركيبات القريبة من حافة مشطبة، أو قد تتم معالجة حافة مرتين بينما تُهمل أخرى.
اضبط واجهات التحكم قبل مناقشة الأتمتة
الاتصال المادي ليس سوى طبقة واحدة من التوافق. يمكن للناقل نقل الألواح بين المحطات بينما يظل تبادل البيانات غير مكتمل. يحتاج الخط إلى اتفاق بشأن إشارات جاهزية الآلة، وإشارات الأعطال، واكتشاف وجود القطعة، وسلوك الإيقاف الطارئ، وحالة الطابور، والاستعادة بعد الانقطاع. ومن دون هذا الاتفاق، قد ترسل محطة لوحاً إلى الأمام قبل أن تفرغ المحطة المستقبلة منطقة التغذية الخاصة بها، أو قد تؤدي إعادة التشغيل إلى معالجة القطعة نفسها مرتين.
راجع بنية التحكم بالتفصيل. حدد أي وحدة تحكم تمتلك كل منطقة ناقل، وأي جهاز يبدأ ويوقف حركة المواد، وكيف يتم الإبلاغ عن حالات الانسداد، وما إذا كان عطل في آلة واحدة يجب أن يوقف الخط بأكمله أو يمنع فقط دخول قطع جديدة إلى منطقة محددة. تختلف الإجابة بين خلية مترابطة قصيرة وخط يتمتع بسعة مخزن مؤقت كافية.
يستحق توافق البيانات الاهتمام نفسه. قد يستخدم كل من تحسين القطع، ووضع الملصقات، ولصق الحواف، والثقب، والتفريز بنية ملف مختلفة أو برنامج آلة مختلفاً. أكد كيفية نقل معرفات القطع، والأبعاد، ورموز المواد، واتجاه العروق، ورموز الحواف، وعمليات التشغيل، والأولوية، وحالة المراجعة. لا يثبت الاستيراد الناجح لملف نموذجي أن جميع حقول الإنتاج تُفسر بصورة صحيحة. فقد يتم تجاهل بعض الحقول أو اختصارها أو تحويلها أو تعيين قيمة افتراضية لها.
يمنع التحكم في مراجعات البرامج مشكلة شائعة أخرى: يتم تحديث قائمة القطع، لكن بيانات الثقب اللاحقة تبقى من إصدار سابق. عندها ينتج الخط قطعاً تبدو طبيعية إلى أن يكشف التجميع عن عدم تطابق. يجب أن تحمل كل مهمة صادرة مراجعة واحدة قابلة للتعريف، وأن يمنع النظام تشغيل مراجعات مختلطة معاً من دون تفويض مقصود.
منطق الاستعادة مهم بعد التوقف
نادراً ما يكون الإنتاج الطبيعي هو الحالة الصعبة. الاختبار الحاسم هو ما يحدث بعد انحشار، أو رفض لوح، أو تعطل ماسح ضوئي، أو إنذار أداة، أو انقطاع في الطاقة. يجب أن يميز الخط بين لوح تم قطعه، ولوح دخل مرحلة لصق الحواف، ولوح ينتظر في مخزن مؤقت، ولوح مكتمل بالفعل. وإذا فقد النظام معلومات الحالة هذه، فقد تؤدي إعادة التشغيل إلى تشغيل آلي مكرر، أو عمليات متخطاة، أو دفعات مختلطة.
يسجل إجراء الاستعادة المفيد الموقع والحالة الدقيقين لكل قطعة متأثرة، ثم يجعل تسلسل إعادة التشغيل واضحاً. على سبيل المثال، قد تحتاج القطع المتبقية في مخزن مؤقت إلى الإزالة أو إعادة التعريف قبل إطلاق إنتاج جديد. لا ينبغي أن يختفي لوح مرفوض بصمت من عدد المهمة عند إنشاء قطع بديلة. هذه قواعد عملية بقدر ما هي قواعد برمجية.
اجعل مناولة المواد متوافقة مع نطاق الألواح الفعلي
غالباً ما تُحدد معدات النقل حول أبعاد الألواح القصوى، لكن الأبعاد الدنيا وحالة السطح تسبب صعوبات أكبر. تتفاعل القضبان الضيقة، والمكونات القصيرة، والألواح الرقيقة، وألواح قرص العسل خفيفة الوزن، والأسطح شديدة اللمعان، والألواح المكسوة بالقشرة، والألواح المنحنية قليلاً بشكل مختلف مع البكرات، والسيور، وأجهزة التفريغ، والموجهات الجانبية، والدافعات.
تحقق من المسار الكامل بدلاً من كل نقطة نقل على حدة. قد تكون القطعة الصغيرة مستقرة على سير الخروج لكنها تدور عند عبور فجوة إلى ناقل جانبي. وقد يتسع الخط للوح كبير، لكنه ينثني بما يكفي لتشغيل مستشعرات غير موثوقة أو التداخل مع الموجهات. يمكن للقطع ذات الفيلم الواقي أن تغير الاحتكاك؛ وقد تكون المكونات التي تم لصق حوافها حديثاً أكثر عرضة للعلامات إذا دُفعت مقابل حاجز تراكم.
يتطلب الرفع بالتفريغ والتحميل التلقائي سطح لوح وسماكة ومسامية وسلوك فصل متوافقين. قد تحتاج الألواح الخشنة أو المزخرفة أو المثقبة أو الملتوية إلى ترتيبات شفط مختلفة عن الألواح الملساء ذات الوجه الميلاميني. وإذا تم الإبقاء على التحميل اليدوي في إحدى النقاط، فيجب أن تمنع واجهة الآلة مع ذلك دخول قطعة باتجاه خاطئ أو في وقت غير آمن.
يجب أن يعكس تصميم المخزن المؤقت أسباب انتظار القطع. يمكن أن يكون المخزن المؤقت المستخدم فقط للموازنة الروتينية للسرعة بسيطاً. أما المخزن المؤقت الذي يحتفظ أيضاً بالألواح أثناء تغييرات الأدوات، أو إنذارات المراحل اللاحقة، أو فرز الدفعات، فيحتاج إلى تتبع أكثر تحكماً. يؤدي المخزن المؤقت الصغير جداً إلى توقفات متكررة للخط؛ وقد يخفي المخزن المؤقت الكبير جداً من دون تعريف موثوق أخطاء التسلسل حتى تصبح مجموعة كبيرة من القطع خارج الترتيب.
تحقق من المرافق والبيئة وهندسة التركيب
يمتد التوافق إلى ما هو أبعد من قطعة العمل. يؤثر مصدر الطاقة الكهربائية، وجودة الهواء المضغوط، وقدرة شفط الغبار، وتخطيط الشبكة، واستواء الأرضية، وخلوص الوصول، ومساحة الخدمة في مدى تشغيل الآلات المتصلة باستمرار. قد يكون الخط محاذياً ميكانيكياً أثناء التركيب ثم تتطور فيه أعطال لاحقاً بسبب عدم كفاية الشفط في محطة واحدة، أو انخفاض الضغط الهوائي أثناء ذروة الاستخدام، أو دخول الغبار إلى المستشعرات والحاويات الكهربائية.
يجب النظر إلى شفط الغبار كنظام مشترك. يمكن لآلة ذات طلب مرتفع أن تقلل تدفق الهواء المتاح لمحطة أخرى عند تشغيلهما في الوقت نفسه. يؤثر ضعف الشفط في جودة القطع، وتجهيز الحواف، وموثوقية المستشعرات، ونظافة المكونات المتحركة. لا تُحل المشكلة بمجرد التأكد من أن لكل آلة منفذ شفط؛ بل يجب تقييم حجم مجاري الهواء، وتخطيط الفروع، وسلوك البوابات، والطلب المتزامن معاً.
تؤثر ظروف الأرضية أيضاً في دقة النقل. تحتاج أقسام الناقل الطويلة ومعدات الثقب الدقيقة إلى تسوية وتثبيت مناسبين. يمكن لاختلاف طفيف في الارتفاع بين الآلات أن يسبب تلامساً متكرراً للحواف، أو انحراف الألواح، أو تسليماً غير مستقر. اترك مساحة لفتح الخزائن الكهربائية، وتغيير الأدوات، وتنظيف أنظمة الغراء، والوصول إلى المستشعرات، وإزالة لوح عالق. قد يصبح المخطط الذي يناسب الورق صعب الصيانة بمجرد تركيب الواقيات، ومسارات الكابلات، ومجاري شفط الغبار.
استخدم اختبار القبول لكشف التعارضات على مستوى الخط
يُعد اختبار الآلات الفردية ضرورياً لكنه غير كافٍ. يستخدم تشغيل قبول ذي معنى مواد وأحجام قطع تمثيلية، بما في ذلك المكونات الصعبة الشائعة مثل القطع الضيقة، والألواح القصيرة، والقطع المعكوسة، والألواح التي تتطلب عمليات متعددة للحواف أو الثقب. وينبغي أن يشمل التدفق الطبيعي، والتبديل المخطط، وقراءة باركود متقطعة، وانسداداً في المرحلة اللاحقة، وإعادة التشغيل بعد إنذار.
أثناء الاختبار، راقب أكثر من جودة القطعة النهائية. سجل تشكل الطوابير، وسلوك المستشعرات، ودقة الاتجاه، وقابلية قراءة الملصقات، ووقت الخمول، والتسليم بين الآلات، ومناولة القطع المرفوضة، وما إذا كانت حالة المهمة تظل صحيحة بعد التوقف. قد يظل الخط الذي ينتج بضعة ألواح صحيحة تحت إشراف دقيق يعاني من مشكلات استعادة أو تتبع لم تُحل.
- شغّل مهمة مختلطة واحدة على الأقل بدلاً من تسلسل ألواح متطابقة، لأن اختلاف الأبعاد والعمليات يكشف مشكلات النقل وترتيب البيانات.
- قارن بيانات الإنتاج الصادرة مع نتيجة التشغيل الآلي في كل محطة. يكشف ذلك عن رموز الحواف المفقودة، وعمليات الدوران غير الصحيحة، وحقول البرنامج التي لم يتم نقلها.
- أوقف محطة الاستقبال مؤقتاً بشكل متعمد أثناء نشاط المعدات السابقة. راقب ما إذا كان المخزن المؤقت، وأنظمة التحكم، وتتبع الألواح تستجيب بالترتيب المقصود.
- افحص القطع بعد العمليات المتعلقة بالتجميع، وليس فقط عند مخرج الآلة. من الأسهل تقييم موضع الثقوب، والاتجاه اليميني أو اليساري، واختيار الحواف مقارنة بالمكونات المتزاوجة معها.
حافظ على استقرار التوافق بعد التشغيل
يمكن أن يصبح الخط المتوافق غير متوافق بسبب تغييرات صغيرة غير منسقة. قد تغير سماكات الألواح الجديدة، أو شريط الحواف المختلف، أو الملصقات المعدلة، أو مكتبات الأدوات المعدلة، أو المستشعرات البديلة، أو تحديثات البرامج، أو تصميمات المنتجات الجديدة طريقة تفاعل المحطات. تعامل مع أي تغيير يؤثر في الأبعاد، أو المرجع، أو التوقيت، أو بيانات القطعة باعتباره تغييراً في الخط لا تعديلاً محلياً.
وثّق نطاق التشغيل المتفق عليه لكل عملية متصلة: نطاق الألواح المسموح به، واصطلاح المرجع، والحد الأدنى للفواصل، وقواعد المخزن المؤقت، وموضع الباركود، وحقول البيانات، ومتطلبات المرافق، وإجراء إعادة التشغيل. عند ظهور مشكلة متكررة، تتبع أول نقطة انحرفت فيها القطعة أو الإشارة أو البيانات عن ذلك التعريف. يفصل هذا النهج بين عطل حقيقي في الآلة وعدم تطابق ناتج عن ظروف المواد، أو البرنامج، أو المناولة، أو التركيب.
تُبنى خطوط أعمال النجارة الجاهزة للتشغيل الأكثر موثوقية حول واجهات تم التحقق منها. عندما يتم تحديد القدرة، ومنطق المرجع، وإشارات التحكم، وبيانات القطع، وسلوك النقل، وإجراءات الاستعادة معاً، تدعم كل محطة المحطة التالية بدلاً من إنشاء تبعية خفية لا تظهر إلا أثناء الإنتاج.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.