

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
هل يستحق خط إنتاج النجارة المتكامل الاستثمار؟
يستحق خط إنتاج النجارة المتكامل الاستثمار عندما تهدر العملية الحالية الوقت عند نقاط التسليم، أو تتفاوت الجودة بين المحطات، أو يكون الإنتاج محدودًا بحركة المواد اليدوية بدلًا من قدرة التشغيل الفعلية. ويصعب تبرير الاستثمار عندما تتغير تصميمات المنتجات باستمرار، أو تظل أحجام الدُفعات صغيرة جدًا، أو لا تكون العمليات السابقة واللاحقة محددة بوضوح كافٍ لدعم المعدات المترابطة.
ينبغي أن يصف مصطلح المتكامل أكثر من مجرد مجموعة من الآلات التي تُسلَّم في الوقت نفسه. فالخط العامل يتضمن تدفقًا محددًا للمواد، وقدرات متوافقة، ومنطق تحكم متوافقًا، ووصلات لجمع الغبار، وتخطيطًا كهربائيًا، ووصولًا آمنًا، وتنسيقًا للتركيب، وإجراءات للتشغيل التجريبي. وتأتي قيمته من تقليل الانقطاعات بين القطع، ومعالجة الحواف، والثقب، والتحضير للتجميع، والصنفرة، أو غيرها من العمليات المطلوبة. أما الخط الذي يضم آلات فردية قادرة لكنه يسبب انتظارًا أو إعادة مناولة أو فرزًا بينها، فلا يعمل بعد كنظام إنتاج متكامل.
متى يحقق الاستثمار قيمة قابلة للقياس
تظهر أقوى مبررات الاستثمار عندما تمر مكونات الألواح أو الخشب المصمت القابلة للتكرار عبر تسلسل مستقر. فغالبًا ما تتطلب أجزاء الخزائن، وألواح خزائن الملابس، والأبواب، والأدراج، ومكونات الطاولات، والمنتجات المشابهة عمليات متكررة للقص بالمقاس، ومعالجة الحواف، وأنماط الثقوب، والأخاديد، أو التشكيل. وعندما تفصل بين هذه الأنشطة عمليات نقل يدوية، تتراكم عدة تأخيرات صغيرة: تُرص الألواح، وتُعرَّف، وتُنقل، وتُفحص، ويُعاد توجيهها، ثم تنتظر مجددًا. لا يبدو أي من هذه التأخيرات كبيرًا منفردًا، لكنها قد تتحكم في الإنتاج اليومي الفعلي.
يقلل الخط المترابط عدد نقاط التسليم غير المنضبطة. ويكون اتجاه التغذية ثابتًا، وتُحافظ على مراجع القطع، وتتلقى الآلة اللاحقة المواد بمعدل يمكن التنبؤ به. وهذا مهم للجودة بقدر أهميته للسرعة. فاللوح الذي دُفع عبر عدة عربات أو أكوام يكون أكثر عرضة لتلف الحواف، أو خدوش السطح، أو اختلاط الملصقات، أو أخطاء الاتجاه قبل اكتمال التشغيل.
ينبغي تقييم كفاءة العمالة بعناية. فالأتمتة لا تزيل العمالة من الورشة ببساطة، بل تنقل العمل من التحميل والتفريغ المتكررين والبحث عن المواد إلى التحقق من الإعداد، وإدارة الأدوات، وفحص الجودة، والتحكم في البرامج، والصيانة الوقائية، ومعالجة الاستثناءات. وتكون الفائدة الاقتصادية أكثر موثوقية عندما يُستهلك القدر نفسه من العمالة المدربة حاليًا في مهام متكررة غير متعلقة بالقطع. وتكون أقل إقناعًا عندما يُشترى الخط أساسًا لاستبدال عملية يدوية مرنة تتعامل بالفعل مع أعمال متنوعة مع انتظار محدود.
للاتساق أيضًا أثر مالي مباشر. فإذا اختلفت عملية تلبيس الحواف أو مواضع الثقب أو أبعاد القطع، فلا تقتصر التكلفة على القطعة المرفوضة. إذ تستهلك الألواح البديلة المواد ووقت الآلة والملصقات والملحقات واهتمام التعبئة، وغالبًا ما تعطل تسلسل الطلبات. ولا يحسن الخط المستقر قابلية التكرار إلا عندما تُضبط أسطح المرجع وأبعاد قطعة العمل والبرامج والأدوات وحالة المواد معًا.
نقطة البداية هي عنق الزجاجة، وليست قائمة الآلات
قبل تقييم خط متكامل، ارسم المسار الفعلي لطلب نموذجي من اللوح الخام إلى مرحلة الإنتاج التالية. أدرج وقت التجهيز، والفحص، وإعداد الآلة، وإعادة العمل، وتعريف القطع، والحركة بين المحطات. وينبغي أن تميز الخريطة بين زمن دورة الآلة والزمن المنقضي. فقد تنهي آلة التعشيش CNC لوحًا بسرعة، بينما تنتظر الأجزاء الناتجة بسبب غياب الملصقات، أو انخفاض قدرة تلبيس الحواف، أو عدم فرز المكونات المثقوبة للعملية التالية.
ينبغي تصميم الخط حول عمليته المحدِّدة. ففي إنتاج أثاث الألواح، قد يكون القيد هو تلبيس الحواف، لأن الأجزاء ذات الحواف المكشوفة المتعددة تتطلب عدة تمريرات وتغذية دقيقة. وفي أعمال أخرى، قد يحد الثقب أو التفريز من التدفق بسبب أنماط الملحقات المعقدة. وبالنسبة للخشب المصمت، يمكن أن تصبح التهيئة والصنفرة المرحلتين المحددتين لأن تباين الرطوبة واتجاه العروق ومتطلبات السطح تؤثر في معدلات التغذية المقبولة.
غالبًا ما يُساء فهم القدرة الاسمية. فأقصى سرعة تغذية للآلة أو عدد القطع النظري في الساعة لا يساوي إنتاج الخط القابل للاستخدام. يتغير الإنتاج الفعلي حسب أبعاد الألواح، وعدد الحواف، وتعقيد التشغيل، وتبديل الأدوات، وتسخين الغراء، وتباعد القطع، ودورات التنظيف، وإزالة العيوب، ومزيج المنتجات. وقد تتطلب الأجزاء الضيقة جدًا أو الأشكال غير المنتظمة مناولة مختلفة عن الألواح المستطيلة القياسية. والسؤال المفيد هو ما إذا كان الخط يحافظ على التدفق المطلوب لمزيج القطع الفعلي، بدلًا من امتلاك كل آلة مواصفات مستقلة مثيرة للإعجاب.
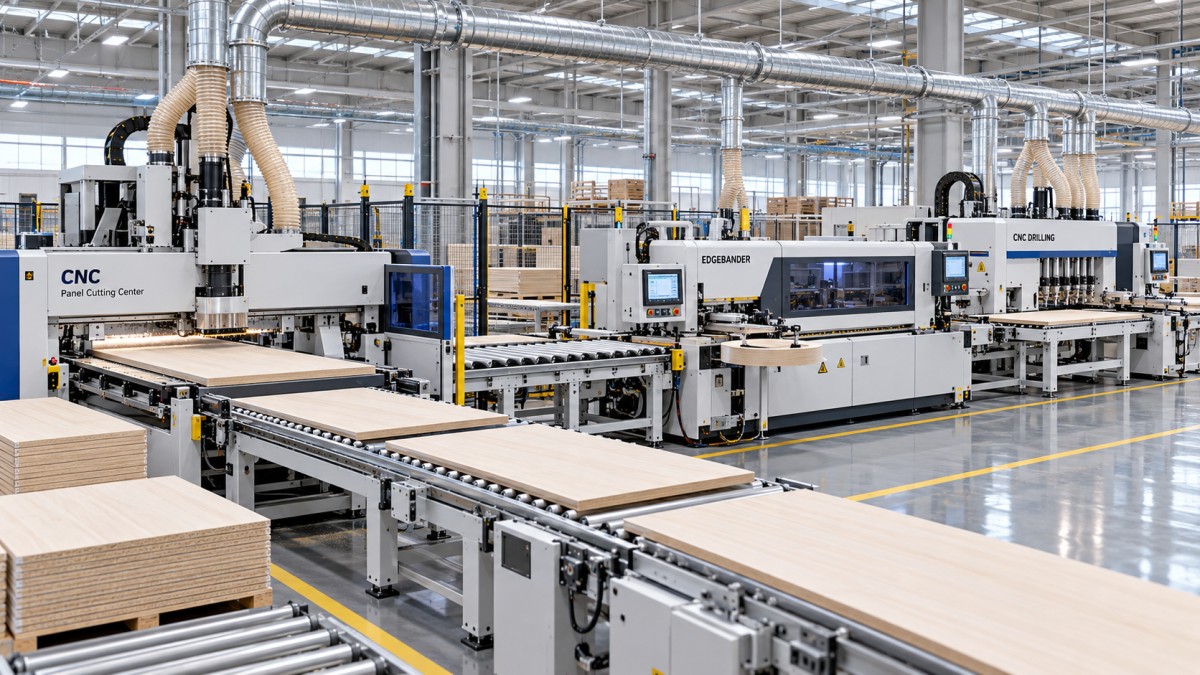
يتطلب توافق القدرات أيضًا احتساب التوقفات القصيرة. فإذا أنتجت محطة سابقة قطعًا أسرع مما تقبله العملية التالية، فقد يلزم وجود مخزن تراكمي. وإذا لم يوجد مخزن، تتوقف الآلة السابقة عن العمل؛ وإذا كان المخزن صغيرًا جدًا، يبدأ المشغلون في إنشاء أكوام غير رسمية تعيد أخطاء الفرز وتلف الأسطح. لا تُعد المخازن مساحات مهدرة بالضرورة. فعند وضعها بالشكل الصحيح، تمتص التباين الطبيعي دون إخفاء عنق زجاجة مستمر.
كيف يغيّر مزيج المنتجات الإجابة
يعمل خط الإنتاج بأفضل كفاءة عندما يتبع العمل عائلة عمليات قابلة للتكرار. ولا يتطلب ذلك أن تكون كل خزانة أو باب متطابقين. بل يتطلب قدرًا كافيًا من التشابه في سماكة الألواح، ونطاق أحجام الألواح، ومواد الحواف، وأنماط الثقوب، وتسلسل التشغيل، وطريقة المناولة، بحيث تبقى إعدادات المعدات ومنطق التوجيه مستقرين.
يغير التباين العالي الحساب. فقد تحتاج الورشة التي تنتج قطعًا فردية متكررة إلى إعداد سريع، وبرامج مرنة، ونقاط تدخل يدوية، ومساحة للقطع غير المعتادة. وقد يؤدي ترتيب ناقل شديد الصلابة حينها إلى إبطاء العمل لأن كل استثناء يجب إزالته من المسار المعتاد. ولا يزال من الممكن دمج المرونة في مشروع متكامل عبر مسارات تجاوز، أو نواقل إرجاع، أو برامج تقودها الباركودات، أو موجهات قابلة للضبط، أو خلايا مستقلة. ويجب أن يعترف التصميم بالاستثناءات بدلًا من افتراض عدم وجودها.
كما يهم اختيار المواد. فألواح الحبيبات المغلفة بالميلامين، وMDF، والخشب الرقائقي، والألواح المكسوة بالقشرة، والخشب المصمت لا تتصرف بالطريقة نفسها أثناء القطع ومعالجة الحواف. قد تكشف ألواح الحبيبات عن قلب ضعيف عند حافة قطع رديئة. ويتطلب MDF شفط غبار مناسبًا لأن الغبار الناعم قد يؤثر في موثوقية الآلة وظروف مكان العمل. وتتطلب الألواح المكسوة بالقشرة الانتباه إلى التمزق وحماية السطح ومطابقة العروق. ويتغير بُعد الخشب المصمت مع الرطوبة وقد يحتوي على تباين طبيعي يمنع المناولة الآلية الموحدة بالكامل.
يمكن ضبط خط مخصص لفئة واحدة من الألواح بدقة من أجل السرعة وقابلية التكرار. أما الخط المتوقع منه معالجة عدة أنواع من المواد فيحتاج إلى أدوات مناسبة، ومكتبات للمعلمات، وإعدادات للغراء، وتحكم في التغذية، وإجراءات واضحة للانتقال من حالة مادة إلى أخرى. إن التعامل مع جميع الألواح باعتبارها قابلة للتبادل غالبًا ما يؤدي إلى حواف متكسرة، أو التصاق ضعيف، أو جودة ثقوب رديئة، أو ارتباك إعداد يمكن تجنبه.
التكلفة الرأسمالية ليست سوى جزء واحد من الاستثمار
سعر الشراء مهم، لكنه ليس التكلفة الكاملة لوضع الخط في الاستخدام الإنتاجي. فقد يتطلب تجهيز الموقع تغييرات في الإمداد الكهربائي، وقدرة الهواء المضغوط، وقنوات شفط الغبار، وترتيبات الحماية من الحرائق، ومخطط الأرضية، والإضاءة، ووصول الخدمة. كما تتطلب الآلات الكبيرة والنواقل مسار تسليم يستوعب التفريغ والحركة داخل المبنى والتموضع النهائي. وقد يهدر الخط الذي يصل قبل جاهزية هذه الظروف وقتًا ثمينًا في انتظار أعمال البنية التحتية.
هناك أيضًا تكلفة انتقالية. فقد تحتاج الطلبات القائمة إلى الاستمرار بينما تُركب المعدات، وتُختبر البرامج، ويتعرف طاقم الإنتاج إلى التدفق الجديد. وينبغي أن تتضمن فترة التشغيل الأولى وقتًا للمعايرة، والقطع الاختبارية، وتعديلات الغراء، وفحوص الباركود أو الملصقات، والتأكد من وصول الأجزاء النهائية إلى الموقع اللاحق الصحيح. إن افتراض الوصول إلى الإنتاج الكامل فورًا يخلق ضغطًا لتجاوز هذه الفحوص، مما قد يحول أخطاء الإعداد البسيطة إلى دفعة أكبر من إعادة العمل.
تفاصيل تقنية تستحق تدقيقًا أكبر
ينبغي أن يتبع تخطيط الخط تدفق القطع بدلًا من حشر المعدات في المساحة الفارغة المتاحة من الأرضية. تحتاج الألواح الخام إلى تخزين كافٍ ومسار واضح إلى العملية الأولى. وتحتاج المكونات النهائية إلى نقطة خروج لا تتقاطع مع مسار الدخول. فالمسارات المتقاطعة تخلق ازدحامًا، وتجعل تتبع الملصقات أصعب، وتزيد احتمال نقل القطع قبل اكتمال العملية.
يتطلب شفط الغبار رؤية هندسية، وليس مجرد توصيل في اللحظة الأخيرة. تنتج الآلات المختلفة كميات وأنواعًا مختلفة من المخلفات. فالقطع والتفريز ينتجان غبارًا ناعمًا عالقًا في الهواء؛ وتنتج آلات تلبيس الحواف بقايا تشذيب ومخلفات مرتبطة بالمواد اللاصقة؛ وتنتج الصنفرة كميات كبيرة من الجسيمات الدقيقة. وقد يؤدي تدفق الهواء غير الكافي إلى تقليل جودة القطع، وترك المخلفات على أسطح المرجع، وتلويث المستشعرات، وتقليل الفاصل بين مهام التنظيف. وينبغي مراجعة مسارات القنوات، والتحكم في بوابات الهواء، وقدرة التجميع، وإمكانية الوصول للتنظيف مع تشغيل الخط بأكمله، بدلًا من مراجعة كل آلة على حدة.
الأدوات اعتماد خفي آخر. فضخامة أثر شفرات المنشار غير الحادة، أو قواطع التفريز المتآكلة، أو تركيب ظرف التثبيت غير الصحيح، أو بكرات الضغط سيئة الصيانة، أو إعدادات غراء تلبيس الحواف غير المناسبة تتزايد مع الإنتاج الآلي. قد يلاحظ المشغل اليدوي أحيانًا تراجع جودة التشطيب ويعوضه فورًا. أما في الخط، فيمكن أن يستمر العيب نفسه عبر العديد من القطع قبل أن يصبح ظاهرًا. وتقلل سجلات عمر الأداة، واعتماد أول قطعة بعد التبديل، ونقاط الفحص المحددة من هذا التعرض.
ينبغي أن تتناسب معالجة البيانات مع العملية. فتتبع القطع بالباركود أو بالملصقات مفيد عندما تمر القطع بمراحل تشغيل متعددة، أو تحتوي على أنماط ثقب متغيرة، أو يزداد خطر خلط مكونات متشابهة المظهر. لكنه لا يعمل إلا عندما يبقى الملصق مقروءًا، وملتصقًا خلال العمليات المطلوبة، ومرتبطًا بإصدار برنامج موثوق. لا يستطيع نظام تحكم متطور تصحيح إصدار رسم خاطئ أو لوح ذي ملصق خاطئ أُدخل قبل الآلة الأولى.
ينبغي أن يثبت التركيب والقبول العملية
ينبغي أن يستند القبول إلى ظروف إنتاج تمثيلية، لا إلى تشغيل جاف فقط. ويجب أن تشمل قطع الاختبار السماكات والأبعاد وتكوينات الحواف وأنماط الثقوب والمواد التي تشكل صعوبة عادية. فاللوح المستطيل البسيط ذي الحافة الواحدة لا يثبت أن النظام سيتعامل مع جوانب الأدراج الضيقة، أو الأرفف الطويلة، أو الألواح ذات الحواف المتعددة، أو المكونات التي تتطلب أنماط ملحقات مختلفة.
يجب أن تكون معايير الفحص واضحة قبل بدء التشغيل التجريبي. وقد تشمل دقة الطول والعرض، والتعامد، ومظهر تلبيس الحواف والتصاقها، وموضع الثقوب، ونظافة التشغيل، وحماية السطح، وقابلية قراءة الملصقات، والتوجيه الصحيح للقطع. والهدف ليس المطالبة بكمال اعتباطي؛ بل تحديد معنى الإنتاج المقبول للمنتج المقصود وتعيين عنصر الضبط الذي يتحكم في كل نتيجة.
يجب اختبار المحاذاة الميكانيكية ومنطق البرمجيات معًا. فمحطة الثقب المعايرة بشكل صحيح ستظل تنتج قطعًا غير قابلة للاستخدام عندما يستدعي البرنامج الوجه أو نقطة المرجع الخطأ. وعلى العكس، لا يمكن للبيانات الدقيقة التغلب على قطعة عمل ملتوية، أو موجه مرتخٍ، أو مستشعر ملوث، أو لوح غير مثبت بإحكام. وعندما يظهر عيب، ينبغي أن يفصل التحقيق بين حالة المادة، والإعداد، والبرنامج، والأدوات، ومحاذاة الآلة، والمناولة. فتغيير عدة متغيرات في وقت واحد يجعل العثور على السبب الحقيقي أصعب.
متى لا يكون الخط المتكامل هو الخطوة الفورية المناسبة
قد يكون الاستثمار سابقًا لأوانه عندما يكون الطلب غير مؤكد، أو لا يزال توجيه العمليات يتغير كل أسبوع، أو تنشأ مشكلات الجودة الأساسية قبل التشغيل. فالألواح المخزنة بشكل سيئ، والمواد الواردة غير المتسقة، والرسومات غير الواضحة، والتغييرات الهندسية غير المُدارة ستظل مشكلات بعد تركيب الأتمتة. إذ ينقل الخط هذه المشكلات بسرعة أكبر ويجعل آثارها أكثر وضوحًا.
وقد يكون أيضًا بالحجم غير المناسب عندما تكون عملية معزولة واحدة هي التي تحد الإنتاج بوضوح. فقد يؤدي استبدال تلك المحطة أو ترقيتها، أو تحسين تجهيز المواد، أو توحيد البرامج إلى تحرير القدرة بتكلفة أقل. ويصبح الخط الأوسع مبررًا عندما تكون مكاسب التحسينات المعزولة قد استُنفدت بالفعل، وتأتي الخسائر المتبقية من الوصلات بين العمليات.
ينشأ قرار الاستثمار السليم من مواءمة الخط مع عملية محددة: مواد فعلية، وأبعاد قطع فعلية، وتبديلات واقعية، وعنق زجاجة معروف، ومرافق متاحة، وروتين صيانة قابل للدعم. وعندما تتوافر هذه الظروف، يمكن لخط نجارة متكامل أن يحول وقت الآلات المتفرق إلى تدفق إنتاج يمكن التنبؤ به. أما عندما تظل غير محسومة، فقد تكون المعدات قادرة تقنيًا بينما تبقى العملية المحيطة بها غير مستعدة لتحقيق قيمتها.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.