


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
كيف يؤثر استقرار درجة حرارة آلة الكبس الساخن لألواح الخشب في قوة التصاق الغراء؟
الوقت:Sep 11, 2026
المؤلف:
عدد المشاهدات:
إن استقرار درجة الحرارة في آلة مكبس ألواح الخشب الساخن ليس مجرد مواصفة نظرية، بل هو المتغير الفيزيائي الأساسي الذي يحكم حركية معالجة المادة اللاصقة، وانتقال الطاقة البينية، وسلامة قوة الترابط النهائية. بالنسبة لمديري الجودة والسلامة، فإن الانحرافات التي لا تتجاوز ±3°C عبر سطح لوح الكبس — لا سيما في مناطق الحواف الحرجة أو بالقرب من قواعد الأسطوانات الهيدروليكية — قد تؤدي إلى انخفاضات قابلة للقياس في مقاومة القص، وتشابك غير متسق للراتنج، ومخاطر انفصال طبقي كامنة لا تظهر إلا أثناء التشغيل الآلي أو التشطيب أو التحميل أثناء الخدمة على المدى الطويل.
تعتمد قوة رابطة الغراء في تصفيح ألواح الحبيبات وMDF والخشب الرقائقي على ثلاث عمليات مقترنة حرارياً تحدث في الوقت نفسه: (1) تبخر الرطوبة من ركائز الخشب، (2) تنشيط الراتنج وتدفقه إلى الفراغات البينية بين الألياف، و(3) تكوّن الروابط التساهمية عبر البلمرة. ولكل منها عتبات حرارية واعتماد زمني مميز. تتطلب راتنجات اليوريا-فورمالدهيد (UF) تعرضاً مستمراً فوق 100°C لمدة ≥90 ثانية لتحقيق ≥85% من كثافة التشابك النظرية؛ فيما تتطلب أنظمة الفينول-فورمالدهيد (PF) ≥120°C لمدة ≥150 ثانية لتثبيت مقاومة التحلل المائي. وإذا انخفضت درجات حرارة لوح الكبس الموضعية عن هذه العتبات — حتى بصورة عابرة أثناء زيادة الضغط أو مراحل التبريد — يبقى الراتنج غير معالج بشكل كافٍ. والنتيجة ليست مجرد انخفاض في مقاومة الشد، بل واجهة هشة وغير مطيلة ومعرضة للتشقق الدقيق تحت الدورات الحرارية أو الإجهاد الميكانيكي.
يُعد التجانس أهم من نقطة الضبط المطلقة. فالمكبس الذي يعمل عند درجة اسمية 130°C مع تباين ±5°C عبر لوح الكبس يُحدث معدلات معالجة تفاضلية: فقد تتجاوز المناطق المركزية زمن المكوث الأمثل، مما يسبب تدهور الراتنج وتكوّن التفحم، بينما تبقى مناطق الحواف دون المستوى الحرج، منتجة طبقات حدودية ضعيفة. وتكشف الاختبارات القياسية الصناعية (EN 319، ASTM D1037) أن عدم التجانس هذا يمكن أن يخفض متوسط قوة الترابط بنسبة 22–37% مقارنة بالمكابس التي تحافظ على تفاوت ±1.5°C. والأكثر أهمية أنه يزيد الانحراف المعياري في نتائج الاختبارات، مما يخفي أنماط الفشل المنهجية خلف قيم متوسطة مقبولة.
غالباً ما يُغفل التأخر الحراري — وهو الفاصل بين إشارة وحدة التحكم والاستجابة الفعلية لدرجة حرارة لوح الكبس — في التحقق الروتيني. تستجيب أنظمة التسخين الهيدروليكية التي تستخدم تدوير الزيت ببطء أكبر من سخانات الخرطوشة الكهربائية المباشرة، لا سيما عندما تكون ألواح الكبس سميكة (≥120 mm) أو معزولة بشكل ضعيف. أثناء التغييرات السريعة في الدورة (مثل التحول من MDF بسمك 16 mm إلى OSB بسمك 25 mm)، تؤدي أزمنة التأخر التي تتجاوز 45 ثانية إلى مناطق «بدء بارد» يحدث فيها التلامس الأولي للراتنج تحت درجة حرارة التنشيط. وهذا يُنشئ فراغات بينية غير قابلة للعكس قبل تطبيق الضغط الكامل — وهي عيوب غير مرئية بالفحص البصري، لكن يمكن كشفها عبر المسح بالموجات فوق الصوتية C-scan أو التحليل الميكانيكي الديناميكي.
يزيد انبعاثية السطح ومقاومة التلامس من تعقيد توصيل الحرارة. إذ إن القشور الدرفلية أو الأكسدة أو تراكم بقايا عامل التحرير على ألواح الكبس المسخنة تخفض معامل انتقال الحرارة الفعال بنسبة تصل إلى 30%. وتعمل طبقة بسماكة 0.1 mm من بقايا الراتنج المعالج كعازل حراري — بما يعادل إضافة لوح ألياف خزفية بسماكة 2.5 mm. ومن دون قياسات مترولوجية مجدولة لسطح لوح الكبس (التصوير الحراري بالأشعة تحت الحمراء + رسم خرائط المزدوجات الحرارية بالتلامس)، لا يستطيع المشغلون التمييز بين انحراف وحدة التحكم، وخطأ معايرة المستشعر، وتكوّن حاجز حراري فعلي.
وتؤكد أنماط الفشل الواقعية ذلك. ففي مراجعة لـ37 شكوى انفصال طبقي سُجلت لدى مصنعي الأثاث في الاتحاد الأوروبي خلال 18 شهراً، تم تتبع 68% منها إلى حالات فشل ترابط خاصة بدفعات معينة حدثت حصراً عند حواف الألواح أو زواياها — وهي مواقع أظهرت باستمرار درجات حرارة سطح أقل بمقدار 4–7°C في عمليات التدقيق الحراري قبل بدء الوردية. ولم تتضمن أي منها تغييرات في دفعات الراتنج أو انحرافاً في رطوبة الركيزة يتجاوز المواصفات. وقد حدثت جميعها في مكابس لا تحتوي على مراقبة فورية متعددة النقاط لألواح الكبس؛ وتطلب الإجراء التصحيحي إعادة معايرة مخرجات السخان الخاصة بكل منطقة وتنفيذ بروتوكولات إلزامية لتنظيف سطح لوح الكبس كل 48 ساعة تشغيلية.
يجب أن يتوافق تكرار المعايرة مع كثافة الاستخدام، وليس مع الوقت التقويمي. فالمكبس الذي يعمل ورديتين يومياً بواقع 120 دورة/يوم تتراكم فيه آثار الإجهاد الحراري على المزدوجات الحرارية وعناصر التسخين أسرع من مكبس يعمل وردية واحدة بواقع 40 دورة/يوم. ويتجاوز انجراف المزدوجات الحرارية من النوع K مقدار ±2.2°C بعد 2,000 ساعة تراكمية عند 130°C؛ بينما تحافظ RTDs البلاتينية على دقة ±0.3°C لكنها تتدهور إذا تعرضت لتسرب التكاثف عند الوصلات الباردة. ويُعد التحقق من موضع المستشعر بالغ الأهمية بالقدر نفسه: فالمزدوجات الحرارية المدمجة على عمق 5 mm تحت سطح لوح الكبس تعطي قراءات مستقرة لكنها لا ترصد التقلبات السطحية العابرة؛ أما المستشعرات المثبتة على السطح فتلتقط التدرجات القصوى لكنها تتعرض للتآكل الميكانيكي. وتتطلب أفضل الممارسات تحققاً بمستشعرين في ≥6 مواقع لكل لوح كبس، مع مطابقة النتائج مع عمليات المسح بالأشعة تحت الحمراء عند بدء التشغيل ومنتصف الوردية والإيقاف.
تحدد بنية التحكم ما إذا كان الاستقرار سيُحافظ عليه أم سيُبلّغ عنه فحسب. ينتج عن التشغيل/الإيقاف تذبذب متأصل؛ كما أن ضبط PID من دون تعويض تغذية أمامية لمعدل تدفق الكتلة أو درجة الحرارة المحيطة يفشل أثناء التحولات الموسمية. وتقوم الأنظمة الحديثة التي تدمج نماذج فورية للزوجة الراتنج (استناداً إلى سجل درجة الحرارة وزمن المكوث) بضبط نقاط الضبط ديناميكياً — مع الحفاظ على 128°C لراتنج UF خلال أول 30 ثانية، ثم الارتفاع إلى 132°C للتشابك النهائي. وهذا يمنع كلاً من عدم اكتمال المعالجة والتدهور الحراري. لكن هذه القدرة تصبح بلا معنى من دون تسجيل درجات حرارة قابل للتتبع والتدقيق: إذ يفترض اختبار الانبعاثات المتوافق مع EN 717-1 سجلاً حرارياً متسقاً؛ وتلزم الفقرة 8.5.1 من ISO 9001:2015 بتوثيق دليل على التحكم في معلمات العملية.
ومن منظور السلامة، تزيد الملفات الحرارية غير المستقرة المخاطر إلى ما يتجاوز فشل المنتج. إذ تحتفظ الألواح غير المعالجة بشكل كافٍ بمونومرات فورمالدهيد غير متفاعلة، ما يرفع انبعاث الغازات أثناء الصنفرة أو التفريز — ويعرض المشغلين لتركيزات محمولة جواً تتجاوز OSHA PEL (0.75 ppm). والأسوأ أن الألواح ذات سلامة الترابط الهامشية قد تتكسر بشكل غير متوقع أثناء التشغيل الآلي باستخدام CNC، مولدة شظايا عالية السرعة. وربط تقرير حادثة لعام 2023 صادر عن مصنع خزائن ألماني إصابة كادت تقع بتفتت مفاجئ للوح أثناء تلصيق الحواف — وكشف التحقيق اللاحق عن أن متوسط درجات حرارة لوح الكبس الموضعية بلغ 102°C فوق مساحة 15 cm² بسبب انسداد قناة تسخين.
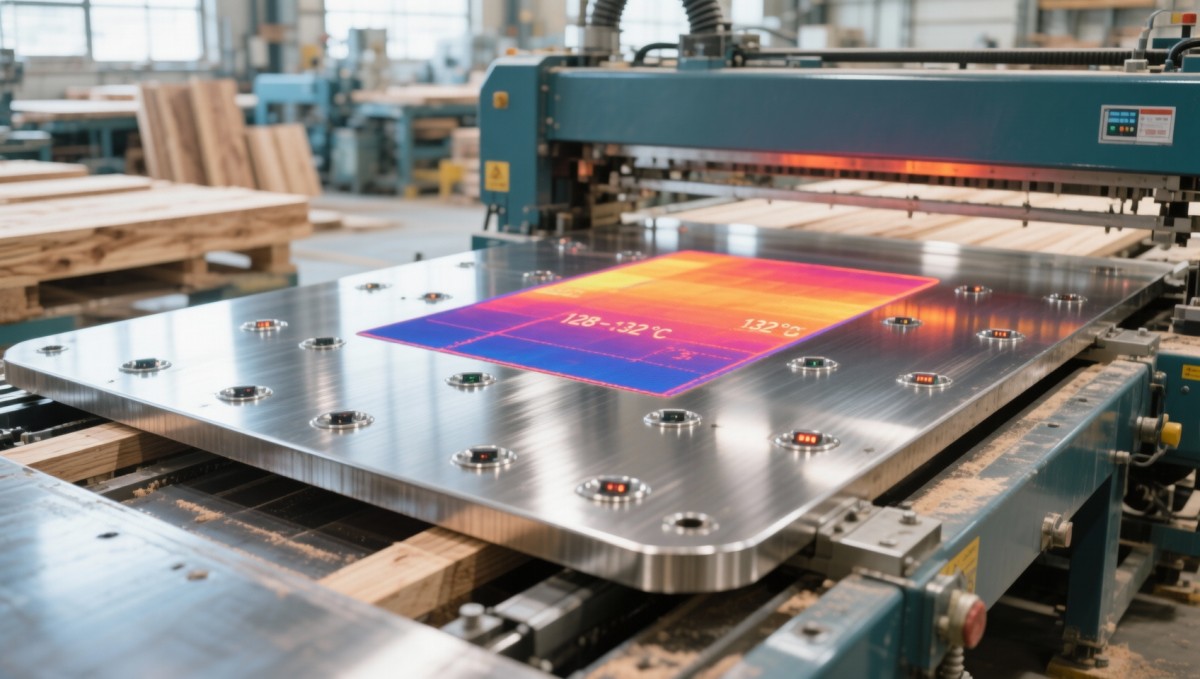
لا يمكن أن يعتمد التحقق على فحوصات أحادية النقطة. يتطلب التحقق الحراري الفعال بيانات متزامنة: التصوير الحراري بالأشعة تحت الحمراء (بدقة ±1°C) عبر كامل سطح لوح الكبس، ومصفوفات مزدوجات حرارية بالتلامس عند نقاط الإجهاد الهيكلية (الزوايا وبالقرب من المنافذ الهيدروليكية)، والتسجيل المستمر لاستهلاك قدرة السخان مقابل منحنى استجابة درجة الحرارة. وتؤدي الانحرافات التي تتجاوز ±1.8°C في أي منطقة — بعد التحقق منها عبر ثلاث دورات متتالية — إلى صيانة إلزامية: اختبار مقاومة عنصر التسخين، وتدقيق تعويض الوصلة الباردة للمزدوج الحراري، وقياس استواء لوح الكبس (وفق ISO 10791-7). وأي إجراء أقل من ذلك يعامل استقرار درجة الحرارة على أنه مجرد ملاءمة تشغيلية بدلاً من كونه معلمة عملية خاضعة للتحكم.
بالنسبة لمديري الجودة والسلامة، فإن الدلالة عملية وليست نظرية. لا يُقاس استقرار درجة الحرارة بالدرجات وحدها، بل يُكمَّم بعدد الألواح المرفوضة لكل ألف، ومطالبات الضمان لكل شحنة، وحوادث تعرض المشغلين لكل ربع سنة، وحالات عدم المطابقة في التدقيق لكل سنة. وعندما يتجاوز التباين الحراري المواصفة، لا يكون العيب في اللوح فحسب، بل في قدرة نظام التحكم على فرض قابلية التكرار. وتُعد قابلية التكرار هذه أساس كل من سلامة المنتج وسلامة مكان العمل.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.