


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
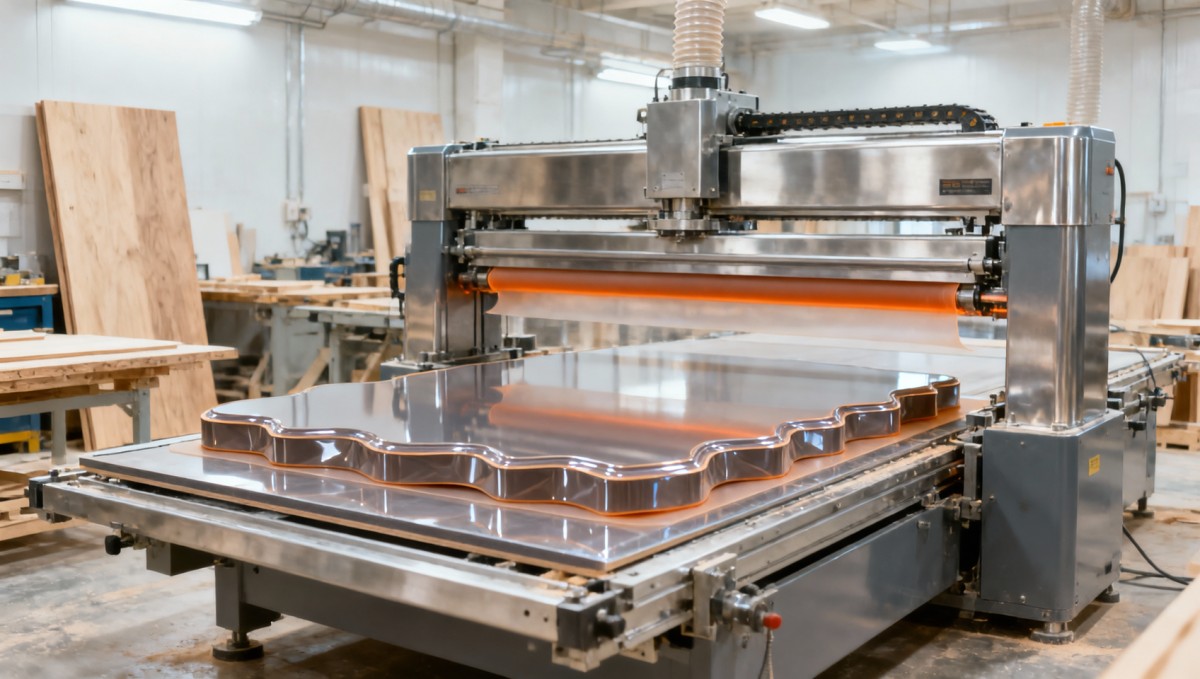
مكبس غشائي بالتفريغ لأبواب الخزائن: كيفية مواءمة قوة التثبيت ووقت الدورة ومتطلبات تشطيب السطح
قوة التثبيت ليست مجرد رقم، بل هي قيد على النظام
عند تقييم مكبس غشائي بالتفريغ لأبواب الخزائن، غالبًا ما يبدأ المقيمون الفنيون بمقارنة مواصفات قوة التثبيت—0.8 MPa و1.0 MPa و1.2 MPa—ويفترضون أن الأعلى أفضل دائمًا. وهذا اختصار خطير. فقوة التثبيت ليست مقياسًا منفصلًا؛ بل هي ناتج نظام مترابط بإحكام يشمل: سعة مضخة التفريغ، وسلامة الغشاء، واستواء اللوح الضاغط، وتجانس التسخين، واستقرار الركيزة. لن يوفر مكبس مصنف عند 1.2 MPa هذا الضغط بصورة ثابتة عبر لوح باب كامل بمقاس 2400 × 900 mm ما لم تُحكم حجرة التفريغ الإغلاق تمامًا، ويكن الغشاء خاليًا من التمزقات الدقيقة، ويحافظ اللوح الضاغط على تجانس حراري قدره ±1.5°C على كامل سطحه.
عمليًا، لا تحتاج معظم أبواب الخزائن المصنوعة من MDF وHDF إلا إلى 0.8–1.0 MPa لتحقيق التصاق كامل لرقائق thermofoil—ولكن فقط إذا كانت الركيزة مستقرة الأبعاد ومهيأة مسبقًا لمحتوى رطوبة ≤8%. إن المبالغة في تحديد قوة التثبيت دون معالجة هذه الظروف الأولية تؤدي إلى عوائد متناقصة: زيادة استهلاك الطاقة، وتسارع تآكل الغشاء، وارتفاع خطر انفصال الحواف أو ظهور الفقاعات على المقاطع الجانبية المشكلة. المهم ليس ضغط الذروة، بل *ضغط مستمر ومتجانس* عبر كامل منطقة العمل خلال فترة الربط الحرجة (عادةً 45–75 ثانية).
زمن الدورة هو معادلة لموازنة خط الإنتاج، وليس مواصفة مستقلة
غالبًا ما يذكر المصنعون «زمن الدورة» كرقم واحد: «65 ثانية». لكن هذا الرقم لا معنى له دون سياق. هل يُقاس من تحميل الباب إلى تفريغه؟ هل يشمل تبريد الغشاء؟ وهل يمكن تحقيقه باستخدام رقائق PVC بسماكة 3-mm على لوح HDF بسماكة 12-mm وحواف جانبية مشكلة ثلاثية الأبعاد؟
يعتمد زمن الدورة الفعلي على ثلاثة متغيرات مترابطة: معدل انتقال الحرارة (الذي تحدده مادة اللوح الضاغط، وكثافة عناصر التسخين، والكتلة الحرارية)، وسرعة استجابة التفريغ (التي تتأثر بـ CFM المضخة، وقطر الأنابيب، وزمن تشغيل الصمام)، وتكامل سير عمل المشغل (مثل ما إذا كان قص الرقائق، وتحميل الألواح، ووضع الغشاء يتم بالتوازي أو بالتتابع). قد يعمل مكبس يحقق دورات مدتها 70 ثانية في ظروف المختبر عند 110 ثوانٍ على خط إنتاجك إذا أضافت محطة مناولة الرقائق 25 ثانية من التجهيز اليدوي—أو إذا انخفضت درجة حرارة الورشة المحيطة إلى أقل من 18°C، مما يبطئ الاسترداد الحراري بين الدورات.
لإنتاج الخزائن بكميات كبيرة (≥300 باب/يوم)، استهدف نظامًا تكون فيه *الدورة القابلة للتكرار والمحملة بالكامل*—بما في ذلك وضع الرقائق، وسحب التفريغ، والتسخين، والتبريد، والتفريغ الآمن—≤90 ثانية. أي مدة أطول من ذلك تخلق اختناقات في المراحل اللاحقة، خصوصًا عند دمجها مع راوترات CNC أو آلات تلصيق الحواف التي تعمل بنسبة تشغيل تتراوح بين 85–95%.
يبدأ تشطيب السطح قبل إغلاق الغشاء بوقت طويل
يُعد «التشطيب من الفئة A» الهدف—لكنه لا تضمنه آلة الكبس وحدها. فهو نتيجة الانضباط في العمليات السابقة. لا تصحح مكابس الأغشية بالتفريغ عيوب الركيزة؛ بل تنسخها. يصبح تموج صنفرة بمقدار 0.15-mm على لوح MDF موجة ظاهرة تحت رقائق PVC اللامعة. وسيظهر تفاوت ارتفاع بمقدار 0.3-mm عبر باب ذي لوح بارز على شكل تفاوت في شدة اللمعان—حتى إذا كانت قوة التثبيت ودرجة الحرارة مثاليتين.
هنا يصبح تحضير السطح أمرًا لا يقبل المساومة. قبل دخول أي لوح إلى مكبس الغشاء بالتفريغ، يجب أن يمتلك سطحًا مرجعيًا مستويًا وناعمًا ومتسق الأبعاد. ولهذا السبب يدمج العديد من منتجي الأثاث من الفئة الأولى التسوية الدقيقة مباشرةً في خط تجهيز الأبواب لديهم—ليس كخطوة منفردة، بل كنقطة تحكم معايرة في العملية. بالنسبة للأبواب الخشبية الصلبة أو الألواح المصفحة التي تتطلب إزالة مادة وتسطيحًا، فإن مسوي أسطح وفاصل بمستوى احترافي يضمن سماكة قابلة للتكرار ووجهًا مرجعيًا حقيقيًا، مما يلغي «المتغير الخفي» الذي يقوض اتساق التشطيب في المراحل اللاحقة.
كيفية مطابقة المواصفات مع ظروف الإنتاج الفعلية لديك
انسَ أوراق المواصفات العامة. أنشئ تقييمك حول ثلاثة اختبارات ملموسة:
- اختبر دقة مطابقة الركيزة: مرر ألواح الأبواب الفعلية لديك—بنفس الدرجة والسماكة والمقطع الجانبي—عبر المكبس باستخدام رقائقك واللاصق القياسي لديك. قس توزيع الضغط باستخدام حساسات مدمجة (أو على الأقل، تحقق من وجود انفصال متسق لختم الحواف عبر مناطق متعددة). إذا تفاوت الضغط بأكثر من ±8% عبر اللوح، فافحص استواء اللوح الضاغط وشد الغشاء، وليس فقط تصنيف المضخة.
- قِس زمن الدورة التشغيلية الكاملة: استخدم ساعة إيقاف أثناء الاختبارات الفعلية. ابدأ التوقيت عندما يبدأ المشغل في وضع الرقائق، وأوقفه عندما يصبح اللوح التالي جاهزًا للتحميل. كرر ذلك لعشر دورات متتالية. استبعد أول دورتين (الإحماء) وخذ متوسط البقية. إذا تجاوز المتوسط 95 ثانية، فافحص سير العمل، وليس فقط مواصفات الماكينة.
- تحقق من التشطيب تحت إضاءة واقعية: افحص الأبواب الملصقة تحت إضاءة LED بدرجة 5000K وبزوايا 45° و90° وعلى مسافة 1-meter. ابحث عن ملمس قشرة البرتقال، أو الضبابية الموضعية، أو المبالغة الطفيفة في بروز الملامح. هذه ليست عيوبًا في المكبس؛ بل إشارات إلى عدم اتساق تحضير الركيزة أو وجود تدرجات حرارية.
في Qingdao Zhongding Machinery، يعكس نهجنا هذه الحقيقة: فنحن نصمم أنظمة مكبس غشائي بالتفريغ لأبواب الخزائن ليس حول القيم النظرية القصوى، بل حول الأداء القابل للتكرار على ركائز أرضية الورشة الفعلية. يتحكم نظام التفريغ الذكي لدينا في معدل السحب وفقًا لمسامية اللوح؛ وتستعيد الألواح الضاغطة سريعة التسخين درجة الحرارة خلال 45 ثانية بعد التفريغ؛ كما تتيح القوالب المعيارية التبديل السريع بين عائلات الأبواب المسطحة، وShaker، والأبواب ذات الملامح المشكلة—من دون إعادة معايرة. لا يتعلق الأمر بتحقيق رقم رئيسي. بل يتعلق بتقديم نتائج يمكن التنبؤ بها وتدقيقها، وردية بعد وردية.
متى ينبغي التشكيك في التكوين «القياسي»
إذا كان إنتاجك يشمل مواد مختلطة—أبواب خشبية صلبة إلى جانب MDF، أو thermofoil فوق ألواح حبيبية بكثافات متفاوتة—فنادرًا ما يناسب تكوين مكبس واحد جميع الاحتياجات. لا تعتمد تلقائيًا أكبر حجرة متاحة أو أعلى مضخة تصنيفًا. بدلًا من ذلك، صنف مزيج منتجاتك حسب الحجم والتعقيد:
- هل يتجاوز ارتفاع ≥70% من أبوابك 2100 mm؟ عندها يكون طول اللوح الضاغط وتقسيم مناطق التفريغ العمودية أكثر أهمية من الضغط الخام.
- هل تنتج بكثرة مقاطع مخصصة بكميات صغيرة؟ عندها تقلل القوالب المعيارية سريعة التبديل وعناصر التحكم البديهية HMI زمن الإعداد أكثر مما تقلله زيادة +0.2 MPa في قوة التثبيت.
- هل يتجاوز هدر الرقائق 6.5% لكل لوح؟ عندها قد يوفر التحكم في شد الغشاء وبرمجة ختم الحواف الدقيقة عائد استثمار أسرع من ترقية سعة المضخة.
إن مكبس الغشاء بالتفريغ المناسب لأبواب الخزائن ليس ذلك الذي يمتلك أقوى ورقة مواصفات. بل هو الذي تتوافق افتراضاته الهندسية مع واقع ركائزك، ويتماشى زمن دورته مع إيقاع خط إنتاجك، ويقضي اتساق تشطيبه على إعادة العمل—ليس فقط في المختبر، بل عبر ثلاث ورديات، وأربعة فصول، و12,000 ساعة إنتاج سنوية.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.