


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
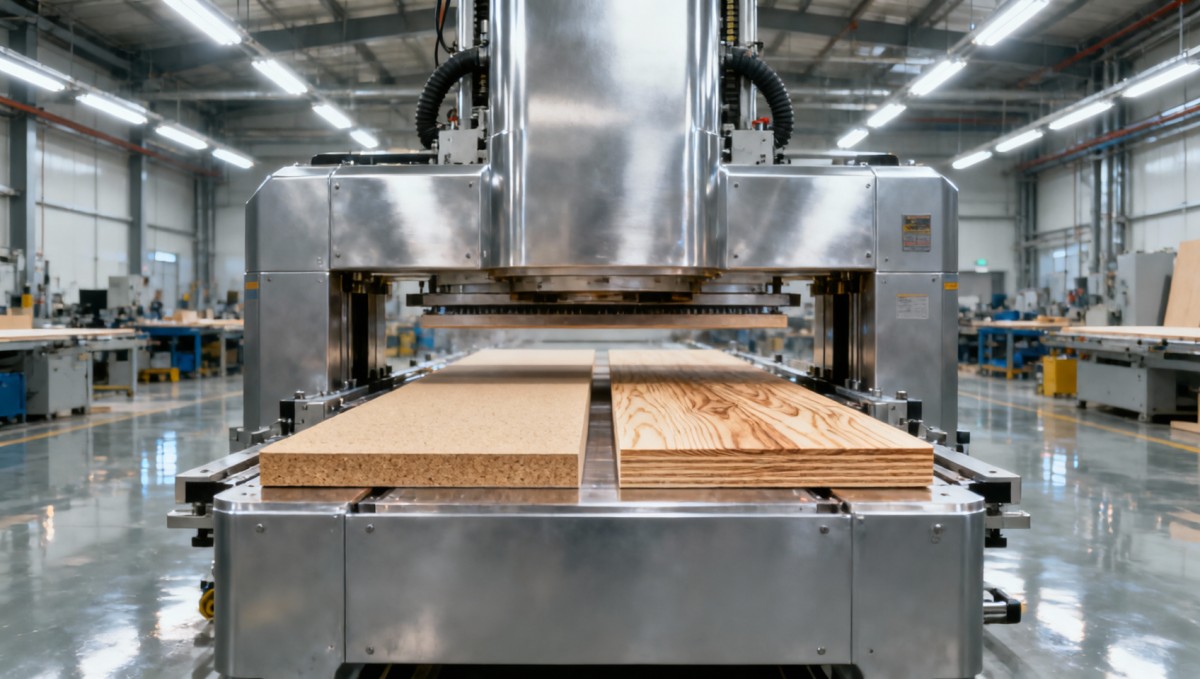
هل يمكن لآلة كبس ألواح الخشب الأوتوماتيكية التعامل مع كلٍ من MDF والخشب الرقائقي دون إعادة تهيئة؟
هل يمكن لآلة كبس ألواح الخشب الأوتوماتيكية التعامل مع كلٍّ من MDF والخشب الرقائقي دون إعادة تهيئة؟
إجابة مختصرة: نعم، ولكن فقط إذا كانت الآلة مصممة للتعامل التكيفي مع المواد، وليس لمجرد تصنيفها بأنها مناسبة لـ «كلا المادتين». يكتشف معظم المشغلين هذا الفرق بعد فوات الأوان، أي بعد تشغيل مكبس يتطلب إعادة معايرة يدوية في كل مرة ينتقلون فيها من MDF إلى الخشب الرقائقي. ويتراكم وقت التوقف هذا: من 8 إلى 15 دقيقة لكل عملية تبديل، تتكرر عشرات المرات في كل وردية. والأسوأ أن ملفات الضغط غير المتسقة بين أنواع المواد تؤدي إلى انفصال الطبقات عند حواف الخشب الرقائقي أو ظهور فقاعات سطحية في MDF، وهي عيوب قد لا تُكتشف بالفحص البصري إلا في مراحل الصنفرة أو تلصيق الحواف اللاحقة.
السؤال الحقيقي ليس ما إذا كان المكبس *يستطيع* معالجة المادتين، بل ما إذا كان يحافظ على سلامة الترابط المستهدفة والاستقرار الأبعادي وجودة السطح *دون تدخل المشغل* بين التشغيلات. وهذا يعتمد بدرجة أقل على المواصفات التسويقية («يدعم MDF والخشب الرقائقي») وبدرجة أكبر على ثلاث طبقات من التصميم الوظيفي: الاستجابة الحرارية، ومنطق توزيع الضغط، وذاكرة ملفات المواد.
لماذا لا تعني «مصنف لكليهما» أنه «جاهز لكليهما»
تُدرج العديد من آلات كبس ألواح الخشب الأوتوماتيكية MDF والخشب الرقائقي في وثائقها الفنية، لكن هذه القوائم غالبًا ما تعكس اختبارات مخبرية ثابتة في ظروف مثالية: دفعات من مادة واحدة، ودرجة حرارة محيطة للورشة، وألواح مهيأة مسبقًا، وزمن تثبيت ثابت. عمليًا، يتصرف MDF والخشب الرقائقي بصورة مختلفة جذريًا تحت الحرارة والضغط:
- MDF متجانس وغني بالرطوبة (8–12% MC) وموصل حراريًا. يمتص الحرارة بسرعة، لكنه ينضغط بسهولة؛ فالضغط الزائد يسبب فقدانًا غير قابل للعكس في الكثافة عند الطبقة السطحية، مما يؤدي إلى ضعف التصاق القشرة أو الارتداد بعد الكبس.
- الخشب الرقائقي متباين الخواص: تتمدد وتنكمش خطوط الغراء بمعدلات مختلفة عن طبقات القشرة، وتختلف كثافة ورطوبة الطبقات الداخلية، وتُنشئ الفراغات أو الرقع مقاومة حرارية موضعية. ويؤدي تطبيق ضغط موحد إلى سحق القلوب الخشبية اللينة مع عدم ضغط الطبقات المتقاطعة الصلبة بالقدر الكافي.
المكبس الذي يطبق منحنيات تسخين ومنحدرات ضغط متطابقة على كليهما سيؤثر حتمًا سلبًا في إحدى المادتين أو كلتيهما. ليست المشكلة في القدرة، بل في دقة التحكم. يتطلب التبديل السلس الحقيقي أن تتعرف الآلة على نوع المادة *قبل* الإغلاق، ثم تضبط تسلسل الكبس بالكامل، وليس نقاط ضبط الضغط فحسب، بل أيضًا توقيت المنحدر ومدة التثبيت ومعدل التبريد وحتى مزامنة الأسطوانات الهيدروليكية.
ما الذي يتيح فعليًا التشغيل الحقيقي دون إعادة تهيئة
تفصل ثلاث ميزات مترابطة بين المكابس التي *تتحمل* المادتين وتلك التي *تحسن* معالجة كل منهما دون إعداد:
1. مناطق تسخين مدركة للمواد
ليست مجرد «تسخين متعدد المناطق»، بل مناطق قابلة للتحكم المستقل مع تعديل حراري قائم على التغذية الراجعة. يحتاج الخشب الرقائقي إلى درجات حرارة سطحية أبطأ وأقل ذروة (105–115°C) لتجنب تدهور خطوط الغراء في الطبقات الخارجية، بينما يستفيد MDF من ارتفاع أسرع إلى 125–135°C لطرد الرطوبة قبل تصلب الراتنج. يفرض المكبس ذو ملفات المناطق الثابتة تنازلات؛ أما المكبس ذو التعيين الحراري التكيفي فيضبط خرج المناطق في الوقت الفعلي استنادًا إلى سماكة المادة وكثافتها وقراءات انبعاثية السطح.
2. توصيف الضغط الديناميكي
الضغط الثابت (مثل «12 MPa ثابت») لا يناسب أيًا من المادتين. يتطلب MDF ضغطًا ابتدائيًا مرتفعًا لإغلاق الفجوات وبدء تدفق الراتنج، ثم خفضًا تدريجيًا أثناء التثبيت لمنع انهيار السطح. ويحتاج الخشب الرقائقي إلى ضغط على مراحل: قوة ابتدائية منخفضة لمحاذاة الطبقات دون تحريكها، ثم زيادة تدريجية لدمج خطوط الغراء دون سحق القلوب. ولا تقتصر فائدة الآلات المزودة بمنحدرات ضغط قابلة للبرمجة، مرتبطة بدرجة الحرارة والزمن، على تمكين استخدام المادتين، بل تقلل أيضًا زمن الدورة بنسبة 12–18% مقارنة بالدورات ذات الضغط الثابت.
3. ملفات مواد معدة مسبقًا ومتحقق منها ميدانيًا
«الملفات المعدة مسبقًا» ليست مجرد إعدادات مخزنة، بل تسلسلات معايرة تجريبيًا ومتحقق منها عبر عدة موردي ألواح وأنواع كيمياء الغراء والظروف البيئية. يتضمن الملف الموثوق لخشب رقائقي من البتولا بسماكة 18mm تعويضًا لتقلبات الرطوبة الموسمية؛ ويأخذ ملف MDF في الحسبان اختلافات أنظمة راتنج اليوريا-فورمالديهايد مقابل الفينول-فورمالديهايد. ومن دون هذا المستوى من العمق، ينتهي الأمر بالمشغلين إلى ضبط المعلمات يدويًا يوميًا، مما يلغي الغرض من الأتمتة.
أين تظهر الفجوة: في الإنتاج لا في أوراق المواصفات
تكشف نقطتا فشل شائعتان ما إذا كان المكبس يتعامل حقًا مع كلتا المادتين دون إعادة تهيئة:
- عدم اتساق جودة الحواف: إذا أظهرت حواف الخشب الرقائقي مناطق فقيرة بالغراء أو تشققات دقيقة بعد الكبس، بينما تظهر حواف MDF أليافًا بارزة أو انتفاخًا طفيفًا، فمن المرجح أن الآلة تطبق ضغطًا موحدًا بغض النظر عن تباين خواص المادة. هذا ليس «خطأ في الإعداد»، بل هو قيد في بنية التحكم.
- الانحراف الأبعادي بعد الكبس: إن انكماش ألواح MDF بمقدار 0.15–0.25 mm عبر العرض خلال 24 ساعة، في حين تلتوي ألواح الخشب الرقائقي قليلًا على طول اتجاه الألياف، يشير إلى عدم توافق بروتوكولات التبريد. تتجاهل معدلات التبريد الموحدة كيفية تحرير MDF للإجهاد الداخلي بشكل متساوي الخواص، بينما يخفف الخشب الرقائقي الشد بصورة اتجاهية. يمنع تسلسل التبريد التكيفي ذلك.
ليست هذه عيوبًا يمكن إصلاحها بالتدريب أو الصيانة، بل هي أعراض لقصور منطق التحكم الخاص بالمواد. ونادرًا ما ينجح تعديل المكابس من الأجيال الأقدم لتوفير ذلك؛ إذ يجب أن تدعم الأجهزة، مثل المستشعرات وسرعة استجابة الصمامات وزمن معالجة PLC، تعديلات على مستوى المللي ثانية.
ما الذي يجب التحقق منه قبل الالتزام
إذا كان سير عملك يتناوب بانتظام بين MDF والخشب الرقائقي، وخصوصًا إذا كنت تشغل دفعات مختلطة (مثل هياكل الخزائن من MDF والأبواب من الخشب الرقائقي)، فلا تعتمد على ادعاءات الكتيبات. اطلب دليلًا على هذه الأمور الثلاثة:
- تقرير اختبار موثق يوضح تشغيلات متتالية من MDF والخشب الرقائقي (في اليوم نفسه، وبواسطة المشغل نفسه، وبنظام الغراء نفسه) مع بيانات قوة الترابط (اختبارات القص ASTM D1037) وقياسات استواء السطح (مع الحفاظ على سماحية ±0.08 mm في كليهما).
- دليل على تبديل الملفات التكيفية: فيديو أو ملفات سجل توضح الضبط التلقائي للمعلمات عند مسح باركود المادة أو اختيار إعداد مسبق، دون الحاجة إلى أي إدخال يدوي باستثناء تأكيد نوع المهمة.
- سجلات خدمة من عميلين قائمين على الأقل يشغلان جداول تزيد فيها نسبة المواد المختلطة عن 60%، مع متوسط وقت التوقف غير المخطط له المنسوب إلى مشكلات تبديل المواد (ينبغي أن يكون قريبًا من الصفر، لا «أقل من السابق»).
الشركات المصنعة التي نجحت في حل هذه المسألة جيدًا تضمّن المنطق على مستوى البرنامج الثابت، وليس كوحدة برمجية إضافية، بل كبنية تحكم متكاملة. لهذا السبب تهم الخبرة: إذ يتطلب الأمر سنوات من التغذية الراجعة الميدانية عبر مصانع الأثاث ومصنعي الأبواب ومصانع الترقق الصناعية لتنقيح نماذج الحرارة والضغط التي تتحمل التباين في الظروف الواقعية.
بالنسبة للورش التي لا تكون فيها المرونة خيارًا، حيث قد يكون طلب اليوم 300 لوح من MDF بسماكة 16mm وطلب الغد 200 لوح من الخشب الرقائقي البحري بسماكة 19mm، فإن آلة كبس ألواح الخشب الأوتوماتيكية المناسبة لا تقبل المادتين فحسب. بل تتعامل معهما كنظامين فيزيائيين مختلفين، وتستجيب وفقًا لذلك في كل مرة يُغلق فيها لوح الكبس.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.