


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
لماذا تعتمد دقة عرض سعر آلة تلبيس الحواف على مادة اللوح وسمكه
لماذا تؤثر مادة اللوح وسمكه بشكل مباشر في دقة عرض أسعار ماكينة تلصيق الحواف
إذا كنت تضع اللمسات الأخيرة على ميزانية المعدات الرأسمالية لخط أثاث جديد — أو توسّع خلية إنتاج خزائن قائمة — فمن المحتمل أنك تلقيت عدة عروض أسعار لماكينات تلصيق الحواف. وربما لاحظت أمراً: الطراز نفسه، من المورّد نفسه، يأتي بمواصفات وخيارات وأسعار مختلفة بين العروض. هذا التباين ليس عشوائياً. ولا يتعلق بأساليب البيع أو مستويات التسعير الإقليمية. بل يرجع في الغالب إلى مدى دقة فهم المورّد — وأخذه في الحسبان — لمادة الألواح الفعلية لديك ونطاق سماكاتها.
هذه ليست ملاحظة تقنية هامشية. فبالنسبة إلى مديري المشاريع المشرفين على جاهزية الإنتاج، تُعد أخطاء عروض الأسعار المرتبطة بافتراضات الركيزة من أبرز أسباب تأخر التشغيل التجريبي، والتعديلات التحديثية غير المخططة، ونقص معدلات الإنتاج خلال السنة الأولى. وسيكون العرض المبني على افتراضات عامة مثل «ألواح حبيبية بسماكة 16–19 mm» غير متوافق مع الواقع إذا كان مصنعك يشغّل واجهات أدراج MDF بسماكة 3 mm، وهياكل من الخشب الرقائقي بسماكة 25 mm، وحوافاً من الخشب الصلب لألواح الطاولات — كل ذلك في وردية واحدة.
المادة لا تتعلق بالمظهر السطحي فقط — بل تحدد السلوك الحراري والميكانيكي
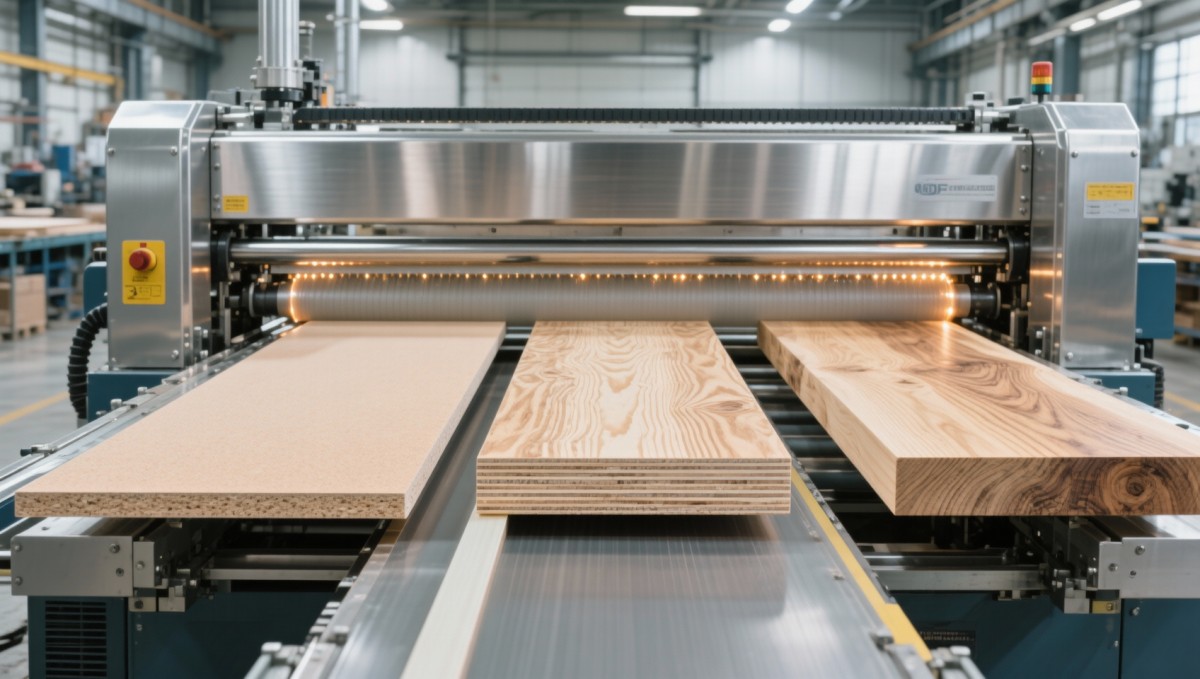
تلصيق الحواف عملية حرارية ميكانيكية: فالحرارة تليّن المادة اللاصقة، والضغط يثبتها، والتشذيب الميكانيكي ينهي الوصلة. لكن المواد تستجيب لكل مرحلة بشكل مختلف — ليس في المظهر فقط، بل أيضاً في الكثافة، والتوصيل الحراري، ومحتوى الرطوبة، واستقرار الحواف.
- MDF: تسمح الكثافة المتجانسة بتغلغل ثابت للغراء، لكن كتلته الحرارية المنخفضة تعني أنه يسخن ويبرد سريعاً. يجب أن توفر الماكينات تحكماً دقيقاً وسريع الاستجابة في درجة الحرارة — خصوصاً أثناء التشغيل بسرعات عالية. تؤدي الحرارة الزائدة إلى خطر تكوّن فقاعات سطحية؛ بينما تؤدي الحرارة غير الكافية إلى ضعف الالتصاق في القلب.
- اللوح الحبيبي: يؤدي تركيبه غير المتجانس إلى امتصاص متفاوت للغراء. ويتطلب قصوره الحراري الأعلى زمناً أطول للمكوث في التسخين المسبق وملفات ضغط أكثر استقراراً للبكرات. كما أن تفاوت الكثافة يزيد من خطر تكسّر الحواف أثناء التشذيب — لذا تصبح هندسة أداة القطع ومزامنة التغذية أمرين حاسمين.
- الخشب الرقائقي: تتمدد وتتقلص الطبقات المتعاكسة الرقائق بمعدلات مختلفة تحت الحرارة. وهذا يسبب حركة دقيقة عند واجهة الالتصاق. ويتطلب الالتصاق الناجح تطبيقاً أبطأ وأكثر تحكماً للغراء ومناطق ضغط تكيفية تعوّض مقاومة الانضغاط الخاصة بكل طبقة.
- الخشب الصلب: يعني اتجاه العروق الطبيعي، وتدرجات الرطوبة، والحركة الموسمية أنه لا يوجد لوحان يتصرفان بالطريقة نفسها. يجب أن تدعم الماكينات المعايرة اليدوية أو شبه الأوتوماتيكية لكل دفعة — وأن تتضمن كشفاً فورياً للحواف لضبط كمية الغراء وعمق التشذيب بشكل ديناميكي.
إن عرض السعر الذي يتعامل مع الركائز الأربع باعتبارها قابلة للاستبدال سيغفل هذه المتطلبات الوظيفية: وحدات تسخين متخصصة، وبكرات ضغط متعددة المناطق، وحساسات تشذيب تكيفية، أو حتى إجراءات المعايرة الأساسية. لا تظهر هذه الإغفالات كبنود في العرض — بل تظهر لاحقاً كفجوات في الأداء.
السماكة قيد على النظام — وليست مجرد بُعد
تحدد سماكة اللوح مسارات الأحمال الميكانيكية، واستقرار التغذية، وتفاوتات المحاذاة — وليس فقط ما إذا كان اللوح يناسب الماكينة. ينثني لوح بسماكة 12 mm تحت ضغط البكرات؛ بينما يقاوم لوح بسماكة 38 mm الانحناء لكنه يتطلب عزماً أعلى وصلابة أكبر للإطار.
ضع في الاعتبار ما يلي: تحدد معظم ماكينات تلصيق الحواف «نطاق سماكة قياسياً» (مثل 12–30 mm). لكن هذا الرقم يخفي ثلاث حقائق تشغيلية:
- الحد الأدنى للسماكة: تحت حوالي 8 mm، تفقد سيور التغذية القياسية قدرتها على الإمساك. وتنحرف الألواح الرقيقة بين البكرات، مما يسبب تلطخ الغراء وضغطاً غير متسق وتآكلاً مبكراً لشفرات التشذيب. تشمل الحلول السيور السفلية المدعومة بالتفريغ أو أنظمة البكرات المجزأة — وكلاهما ليس قياسياً في الطرازات الأساسية.
- الحد الأقصى للسماكة: فوق 30 mm، غالباً ما تتجاوز الماكينات القياسية حدود الانحراف الهيكلي لديها. والنتيجة؟ تفاوت في سماكة خط الغراء عبر ارتفاع اللوح، خاصة قرب الحافة العلوية حيث تنخفض قوة البكرة. يلزم استخدام إطارات معززة، أو أنظمة دفع مزدوجة، أو تعويض ضغط هيدروليكي — لكنها نادراً ما تكون مشمولة ما لم يتم تحديد نطاقها صراحة.
- تفاوت السماكة: إذا كان إنتاجك يشمل جوانب خزائن بسماكة 16 mm وأسطح طاولات جزيرة بسماكة 28 mm، فيجب أن تحافظ الماكينة على تجانس الغراء عبر هذا الفارق البالغ 12 mm. ويتطلب ذلك إما إعادة معايرة يدوية بين الدفعات — أو استشعار السماكة بحلقة مغلقة مع ضبط فوري لقياس الغراء. يضيف الخيار الأخير تكلفة، لكنه يلغي مصدراً رئيسياً لفشل الالتصاق في خطوط السماكات المختلطة.
إن إعداد عرض سعر دون معرفة نطاق تفاوت السماكات لديك يجبر المورّدين على افتراض أسوأ الحالات — أو ما هو أسوأ، على تقديم مواصفات أقل من المطلوب. ولا يحمي أي منهما جدولك الزمني أو مردودك الإنتاجي.
أين تنهار عروض الأسعار العامة — وما الذي يجب الانتباه إليه
إليك ما يحدث عادة عندما لا يتم التحقق من المادة والسماكة مبكراً:
- فخ ترقية «الغراء فقط»: يقدّم المورّد ماكينة «أساسية» مع نظام غراء اختياري. ولكن إذا كانت ألواح MDF لديك تعمل بسماكة 3 mm، فقد تفتقر وحدة الغراء تلك إلى التحكم الدقيق في التدفق اللازم — مما يؤدي إلى نزف غراء زائد وتنظيف مكلف بعد التشذيب. ما الحل؟ مضخة مختلفة، وفوهة مختلفة، ومنطقة تسخين مختلفة — لم يكن أي منها مدرجاً في عرض السعر الأصلي.
- مفاجآت دقة التشذيب: تحصل على عرض بسماحية تشذيب «±0.1 mm». لكن هذه المواصفة تفترض لوحاً حبيبياً مستقراً ومستوياً بسماكة 18 mm. وعلى خشب رقائقي ملتوي بسماكة 25 mm، تقدم الماكينة نفسها ±0.4 mm — لأن رأس التشذيب يفتقر إلى قدرة التتبع الديناميكي للحواف. ولا يظهر هذا الانحراف في الكتيبات.
- تصاعد تكاليف ما بعد البيع: قد تعمل الماكينة المورّدة من أجل «MDF والألواح الحبيبية» بشكل موثوق على هذه المواد — لكنها قد تتعطل خلال أشهر عند تشغيلات الخشب الصلب العرضية لديك. ولم تؤخذ قطع الغيار (مثل شفرات التشذيب المقساة، وسلاسل التغذية المعززة) في الحسبان ضمن خطة الخدمة الأولية.
لا تعكس أي من هذه المشكلات تصميماً سيئاً للماكينة. بل تعكس انضباطاً غير مكتمل في إعداد عروض الأسعار — حيث تحل الافتراضات التقنية محل التحقق الخاص بالمادة.
كيفية ربط عرض السعر التالي بالواقع
لا تحتاج إلى أن تصبح مهندس مواد — لكنك تحتاج إلى تغيير طريقة تعاملك مع المورّدين أثناء إعداد عرض السعر. ركّز تحقّقك الواجب على ثلاثة مدخلات ملموسة:
- قدّم عينات ألواح فعلية — لا مجرد مواصفات. أرسل 3–5 ألواح ممثلة (بما في ذلك أسوأ حالات الالتواء، وجودة الحواف، وقراءات محتوى الرطوبة إن توفرت). ودع المورّد يختبر تدفق الغراء واستجابة الضغط وسلوك التشذيب على وحدة العرض التجريبية لديه. فهذا يكشف التوافق أسرع من أي ورقة بيانات.
- حدّد *توزيع* السماكات، وليس الحد الأدنى/الأقصى فقط. شارك مزيج إنتاجك: مثل «70% بسماكة 16–19 mm، و20% بسماكة 25–28 mm، و10% أقل من 10 mm». وهذا يوضح للمورّد أين ينبغي إعطاء الأولوية للميزات التكيفية — وأين تكفي الإعدادات الثابتة.
- اطلب خرائط تكوين الماكينة — وليس أرقام الطرازات فقط. اطلب جدولاً يوضح وحدات الأجهزة (مناطق التسخين، بكرات الضغط، رؤوس التشذيب، أنظمة التغذية) التي يتم تفعيلها عند كل تركيبة مادة/سماكة ضمن نطاقك. وإذا لم يتمكنوا من تقديمه، فإن عرض السعر لا يزال نظرياً.
في Qingdao Zhongding Machinery، نبني كل عرض سعر لماكينة تلصيق الحواف على هذا المبدأ: لا افتراضات افتراضية، ولا تكوينات عامة. نطلب قائمة الركائز الخاصة بك قبل اختيار طراز أساسي — ونتحقق من انتقالات السماكة على خط الاختبار لدينا قبل اعتماد الخيارات نهائياً. لأنه بالنسبة إلى مدير المشروع، فإن التكلفة الحقيقية لعرض سعر غير دقيق ليست فرق السعر. بل إعادة العمل، ووقت التوقف، والتأخر في تحقيق أول هدف للإيرادات.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.