


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
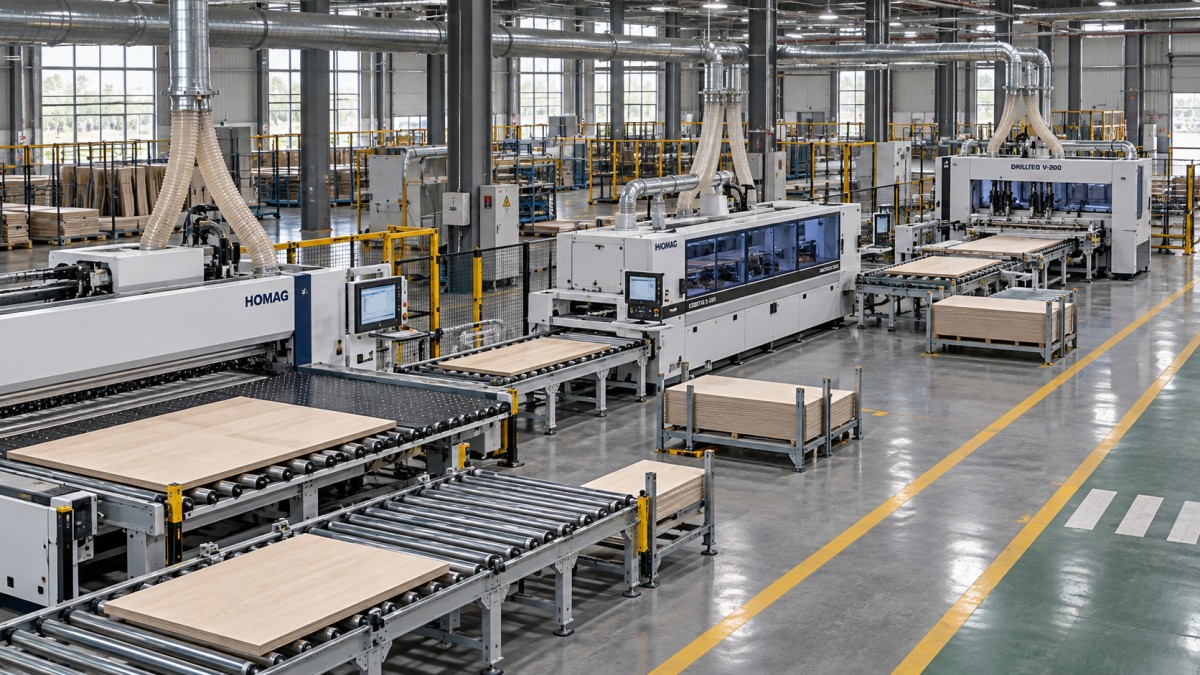
تخطيط آلات مصنع الأثاث: ربط مراحل القص وتلبيس الحواف والثقب
يعمل خط إنتاج الأثاث بكفاءة عندما تنتقل الألواح بين الآلات بأقل قدر من الانتظار والرفع وإعادة الفرز. عند اختيار آلات النجارة لعمليات مصنع الأثاث، خطط للوصلات بين القطع وتلبيس الحواف والثقب قبل تحديد مواقع الآلات. قد لا تضيف الآلة السريعة الكثير إلى الإنتاج إذا كانت منطقة التفريغ مسدودة أو وصلت أجزاؤها بترتيب غير مناسب.
بالنسبة إلى الأثاث المصنوع من الألواح، يُعد المسار من القطع ← تلبيس الحواف ← الثقب نقطة بداية مفيدة. يعتمد التصميم المناسب على بنية المنتج، وحجم الدفعة، ومتطلبات الحواف، واستراتيجية التشغيل. حدّد هذه الظروف أولاً، ثم اختر الترتيب ومعدات المناولة وسعة التخزين المؤقت التي تحافظ على انسيابية العمل.
ابدأ بالمسار الذي يسلكه كل لوح فعلياً
ينبغي أن تعكس مخططات أرضية المصنع الأجزاء التي يجري إنتاجها. فقد يسلك جانب الخزانة والرف وواجهة الدرج واللوح الخلفي مسارات مختلفة، حتى لو كانت جميعها ضمن الطلب نفسه. تحتاج بعض الأجزاء إلى إنهاء الحواف الأربع وإجراء عدة عمليات ثقب، بينما يمكن لأجزاء أخرى تجاوز تلبيس الحواف بالكامل.
أنشئ قائمة بأجزاء تمثيلية من مجموعة المنتجات المستهدفة. سجّل أبعاد الألواح وموادها ومعالجة حوافها وأنماط الثقوب وكميات الإنتاج. أدرج الأجزاء التي يصعب التعامل معها، مثل العوارض الضيقة والأبواب الكبيرة والألواح ذات الأخاديد أو التعشيقات. فكثيراً ما تكشف هذه الأجزاء مشكلات المناولة التي لا تظهر مع الأجزاء المستطيلة القياسية.
بعد ذلك، حدّد مكان تنفيذ كل عملية. فقد يقطع جهاز توجيه CNC للتعشيق المكونات ويُجري بعض الثقوب على الوجه في إعداد واحد، بينما تتم عملية الثقب الأفقي في مرحلة لاحقة. أما مسار منشار الألواح فقد يحيل مزيداً من أعمال التشغيل إلى مركز ثقب منفصل. ولا يوجد ترتيب أفضل في جميع الحالات؛ فالاختيار يعتمد على كفاءة التعشيق ومتطلبات الثقوب والمناولة ومزيج الإنتاج.
حدّد أيضاً ما إذا كانت أبعاد التشغيل تشير إلى اللوح المقطوع أم إلى اللوح النهائي بعد تلبيس الحواف. يجب أن يتوافق سُمك الحافة والتشذيب ونظام إسناد الآلة مع بيانات التصميم. وإلا فقد تنتج الآلات الدقيقة كلٌّ على حدة مكونات لا يمكن تجميعها على نحو صحيح.
وازن السعة باستخدام أعمال إنتاج تمثيلية
لا تكفي مقارنة السرعات المعلنة للآلات لتحديد سعة خط الإنتاج. فعادةً ما يُعبّر عن إنتاج القطع بعدد الألواح أو الأجزاء، وعن تلبيس الحواف بسرعة التغذية، وعن الثقب بعدد الدورات. ويجب تحويل هذه المقاييس إلى متطلب إنتاج موحّد، مثل عدد أطقم الخزائن المكتملة في الوردية.
قدّر إجمالي العمل في كل مرحلة لكل دفعة تمثيلية. احتسب التحميل والتفريغ وتغيير الأدوات أو المواد وتقليب الألواح والمسح والفحص والانقطاعات المعتادة. واستخدم وقت الإنتاج المتاح بعد فترات الاستراحة والصيانة المخطط لها، بدلاً من افتراض أن كل دقيقة مجدولة تُستخدم لإنتاج الأجزاء.
قد تفرض دفعة من الألواح الصغيرة عبئاً كبيراً على المناولة في ماكينة تلبيس الحواف، رغم أن مساحة الألواح المستخدمة قليلة نسبياً. وقد تُقطع دفعة أخرى وتُلبّس حوافها بسرعة، لكنها تتطلب أعمال ثقب مكثفة. حدّد السعة بناءً على مزيج الإنتاج المتوقع، وحدّد المحطة التي تحدّ من الإنتاج في كل سيناريو مهم.
تجنّب شراء سعة اسمية متساوية في كل مرحلة لمجرد جعل العرض يبدو متوازناً. يمكن لبعض السعة الاحتياطية أن تساعد المحطة على استعادة سير العمل بعد التوقف. لكن فائض الإنتاج المستمر في المراحل السابقة يؤدي إلى تراكم الطوابير ما لم يُضبط إطلاق الإنتاج.
اختر ترتيب المصنع بما يراعي الحركة وسهولة الوصول
يمكن للترتيبات المستقيمة أو على شكل L أو U أن تربط الآلات نفسها. وتتمثل الفروق العملية بينها في حركة الألواح وتنقل المشغلين وقيود المبنى وإمكانية الوصول لأعمال الصيانة.
يناسب الترتيب المستقيم مبنىً يتيح اتجاه إنتاج واضحاً وطولاً كافياً لمناطق الإدخال والتفريغ والنقل. كما يجعل تتبع تدفق المواد سهلاً ويسمح باستخدام الناقلات. تحقّق من الحيز التشغيلي الكامل: فقد تتسع الآلة في المخطط، لكنها لا تترك مساحة كافية لخروج أطول لوح منها.
يمكن أن يناسب الترتيب على شكل L المصانع التي تتطلب الالتفاف حول الأعمدة أو فصل القطع عن التشغيل اللاحق. ويحتاج الركن إلى طريقة نقل محددة. يجب تقليب الألواح أو تجميعها أو نقلها على عربات دون إعاقة أي من الآلتين.
يقرّب الترتيب على شكل U أجزاءً من العملية بعضها من بعض، وقد يقلل المشي عندما تسمح أعداد العاملين وأزمنة الدورات بتوزيع الانتباه بين عدة مهام. وتعتمد ملاءمته على منع المواد الواردة والمكونات المكتملة والمشاة والمركبات من التنافس على المساحة نفسها. فالقرب وحده لا يعني أن مشغلاً واحداً يستطيع تشغيل عدة آلات مزدحمة.
ارسم الآلات بمقياس رسم، مع تحديد مواضع التحميل وواقيات الأمان المفتوحة ومساحات الصيانة ووصلات شفط الغبار والخزائن الكهربائية. أظهر مسارات الألواح ومسارات المشغلين كلّاً على حدة. وقد يكون المسار القصير للألواح أقل كفاءة من مسار أطول قليلاً وأكثر وضوحاً إذا كان يجبر المشغلين على عبور المسار مراراً.
حدّد تفاصيل التسليم بين القطع وتلبيس الحواف
غالباً ما تحدد منطقة تفريغ القطع ما إذا كان العمل في المراحل اللاحقة سيبقى منظماً. فقد تخرج الأجزاء من المنشار أو طاولة التعشيق بترتيب مناسب للقطع لكنه غير ملائم لمعالجة الحواف. وينبغي تحديد هذه الأجزاء وتجميعها دون دفن المكونات العاجلة تحت أعمال غير مرتبطة بها.
اختر طريقة النقل وفقاً لحجم الأجزاء وحساسية أسطحها ومعدل الإنتاج وتفاوت أحجام الدفعات. توفر العربات مرونة للطلبات المتنوعة والمسارات المتغيرة. وتقلل الطاولات الأسطوانية الحاجة إلى الحمل عندما تسلك الألواح مساراً ثابتاً. ويمكن للناقلات دعم التدفق المستمر، شريطة أن تناسب أنظمة التحكم والأبعاد وأسطح النقل نطاق الألواح بالكامل.
حدّد طريقة نقل الأجزاء الصغيرة والضيقة. فقد لا يوفر نظام النقل الذي يتعامل جيداً مع جوانب الخزائن دعماً كافياً للشرائح الضيقة. تحتاج الألواح الكبيرة إلى دعم كافٍ أثناء التقليب، بينما تتطلب الأسطح الزخرفية نقاط تلامس نظيفة وحماية من أضرار الانزلاق. أدرج القطع المرفوضة وبقايا المواد القابلة لإعادة الاستخدام في الخطة حتى لا تشغل منطقة التفريغ المعتادة.
في ماكينة تلبيس الحواف، احسب عدد مرات المرور المطلوبة لكل لوح. تحتاج الماكينة أحادية الجانب عادةً إلى إعادة اللوح لاستكمال الحواف الأخرى. وتتطلب الإعادة اليدوية وناقل الإرجاع والترتيبات الأكثر آلية مساحات وأعداداً مختلفة من العمالة. تحقّق من مسار التقليب كاملاً لأكبر لوح، بما في ذلك موضع وقوف المشغل ومكان تراكم الألواح المنتظرة.
يمكن أن يقلل تجميع الألواح حسب مادة الحافة من مرات تغيير الإعداد، لكن الدفعات الكبيرة جداً تؤخر استكمال الطلبات. ضع قاعدة لإطلاق الإنتاج توازن بين كفاءة الإعداد وأولويات التجميع. فوجود كومة كبيرة من الألواح الملبّسة الحواف لا يحقق فائدة تذكر إذا كان كل خزانة لا يزال ينقصها مكون أساسي.
استخدم مناطق التخزين المؤقت لاستيعاب الانقطاعات دون إخفاء المشكلات
توفر منطقة التخزين المؤقت عملاً للعملية التالية أثناء الانقطاع القصير، كما تتيح للعملية السابقة مكاناً لتفريغ إنتاجها. وينبغي أن ترتبط سعتها بمدة الانقطاع التي يحتاج الخط إلى استيعابها وبمعدل وصول الألواح.
لأغراض التخطيط، اضرب معدل وصول الألواح من المرحلة السابقة في مدة التغطية المستهدفة. ثم تحقّق من النتيجة على أرض الواقع: عدد الألواح وأبعادها وثبات رصّها ومواضع العربات ومساحة الوصول. وفي حالة تلبيس الحواف، ميّز بين الألواح الواردة والمرات المتكررة للمرور حتى لا تختلط كمية الألواح بمقدار العمل المطلوب من الآلة.
افصل الأعمال التي تنتظر أول مرور لتلبيس الحواف عن الأجزاء الملبّسة جزئياً والألواح الجاهزة للثقب. يؤدي خلط هذه الحالات إلى صعوبة متابعة التقدم وزيادة احتمال إغفال بعض العمليات. استخدم ممرات أو عربات أو رفوفاً مخصصة بوضوح، مع تحديد حد أقصى مرئي للكمية.
يؤثر ترتيب منطقة التخزين المؤقت أيضاً في سهولة استرجاع الألواح. فقد يصعب الوصول إلى الألواح المكدسة أفقياً عندما يكون اللوح المطلوب في الأسفل. ويمكن للعربات المقسمة أو الرفوف المناسبة تحسين سهولة الوصول، بشرط أن تدعم المكونات دون إتلاف الحواف أو الأسطح. نظّم المنطقة بعد الثقب حسب وجهة التجميع حتى تغادر الأجزاء المكتملة الإنتاج بسرعة.
حافظ على هوية الألواح واتجاهها خلال عملية الثقب
قد تتطلب الألواح المتشابهة شكلاً أنماط ثقوب مختلفة. فقد يكون جانبا الخزانة الأيمن والأيسر متماثلين في الأبعاد، لكن تشغيلهما معكوس. لذلك يجب أن تظل وسيلة التعريف موثوقة خلال القطع والمناولة وتلبيس الحواف وأي أعمال إعادة تشغيل.
يربط ملصق اللوح المفيد المكون بالطلب والمادة وتعليمات الحواف والاتجاه وبرنامج التشغيل. ويمكن لمسح الباركود تقليل الاختيار اليدوي للبرامج عندما يدعم البرنامج والآلات ذلك. ويجب أن يبقى موضع الملصق مقروءاً وأن يتجنب مناطق التشغيل والتشذيب والأسطح التي قد يسبب عليها بقايا اللاصق مشكلات.
حدّد سطحاً وحافة مرجعيين ثابتين على امتداد المسار. ويجب أن يعرف المشغلون الاتجاه الذي ينبغي تحميل الجزء به بعد تقليبه لتلبيس الحواف. وعندما يعتمد الثقب على الحواف النهائية، تأكد من أن أبعاد البرنامج وإعداد الآلة يأخذان الأبعاد النهائية في الحسبان.
إذا كانت برامج التصميم وتحسين التقطيع ووحدات التحكم في الآلات من موردين مختلفين، فاختبر تبادل البيانات الفعلي قبل القبول. اختبر الأجزاء ذات التشغيل المعكوس وسماكات الحواف المختلفة والطلبات المعدّلة. فنجاح استيراد الملف وحده لا يثبت صحة الاتجاه والأدوات وتعليمات التشغيل.
وفّر مساراً مضبوطاً لإعادة التشغيل. فقد يحتاج المكون التالف إلى العودة إلى القطع بينما يتابع باقي الطلب مساره. وينبغي أن تظل هوية المكون البديل مرتبطة بالطلب، مع إخراج الجزء المرفوض من مسار الإنتاج المعتاد لتجنب التجميع المكرر أو غير الصحيح.
تحقّق من المرافق والصيانة وفقاً لترتيب التشغيل
قد يؤثر شفط الغبار والهواء المضغوط ومصدر الكهرباء وإمكانية الوصول للصيانة في مخطط أرضية المصنع، رغم أن التصميم يبدو عملياً من النواحي الأخرى. خطط لفروع شفط الغبار بما يتوافق مع متطلبات توصيل الآلات والمعدات المتوقع تشغيلها في الوقت نفسه. ونسّق مسارات القنوات مع الأبواب ومسارات الرفع ومواقع الآلات المستقبلية.
راجع احتياجات الهواء المضغوط وجودته مقارنة بمتطلبات المعدات، خصوصاً عند تشغيل التثبيت الهوائي والتنظيف معاً. ضع نقاط فصل الكهرباء والصيانة في أماكن تظل سهلة الوصول أثناء الإنتاج المعتاد.
تحتاج أنظمة الغراء والقواطع ووحدات الثقب ونقاط شفط الغبار في ماكينة تلبيس الحواف إلى إمكانية الوصول لأعمال الصيانة. خصص مساحة لفتح الأغطية وإزالة التجميعات وتغيير الأدوات وإحضار معدات الخدمة إلى جانب الآلة. أبقِ مناطق تخزين المواد ومسارات المركبات خالية من هذه المساحات. خصص مساحة للتوسع عند موضع القيد المستقبلي المحتمل؛ فقد يصعب ربط المساحة غير المستخدمة في مكان آخر بالمعدات لاحقاً.
تحقّق من كفاءة التصميم قبل القبول
اطلب من موردي المعدات مراجعة موجز الإنتاج نفسه: ملفات أجزاء تمثيلية، ونطاق المواد، والإنتاج المستهدف، وافتراضات عدد العاملين، ومخطط المبنى، والتوسعات المخطط لها. يسهل ذلك مقارنة العروض المتنافسة ويكشف الاختلافات فيما أدرجه كل مورد ضمن عرضه.
تُصنّع شركة Qingdao Zhongding Machinery Co., Ltd. آلات النجارة وتصدّرها، كما توفر الدعم الفني وإمدادات قطع الغيار. عند مناقشة حل متكامل لأعمال النجارة، استخدم موجز الإنتاج لتحديد مدى ملاءمة المعدات ومسؤوليات النقل وواجهات البرامج ومتطلبات الخدمة.
ينبغي أن يختبر القبول العملية المترابطة باستخدام أعمال تمثيلية. أدرج أجزاء كبيرة وصغيرة ومتطلبات حواف متعددة وأنماط ثقب معكوسة وتغييراً في الطلب. راقب فترات الانتظار والتدخلات اليدوية وأخطاء التعريف وما إذا كانت الأجزاء المكتملة تصل إلى التجميع بترتيب قابل للاستخدام.
قبل اعتماد التصميم، تتبّع مكوناً يتطلب معالجة دقيقة عبر كل موضع سيشغله، بدءاً من منطقة تفريغ القطع وصولاً إلى عربة التجميع النهائية. حدّد من سينقله وكيفية تقليبه ومكان انتظاره وكيفية اختيار العملية التالية له. وكل خطوة تسليم لم تُحسم تمثل مسألة عملية ينبغي حلها بينما لا يزال تعديل التصميم سهلاً.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.