


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
حلول النجارة لتسريع عمليات تغيير الإعدادات في إنتاج الأثاث المتنوع
تبدأ عمليات التحويل الأسرع بتقليل العمل المطلوب بين آخر قطعة مقبولة من مهمة ما وأول قطعة مقبولة من المهمة التالية. لا تساعد آلة قطع أو تلبيس حواف أسرع إلا عندما تكون الأدوات والمواد والبرامج ومتطلبات الفحص جاهزة عند الحاجة إليها في الإنتاج. وإلا، فلن تؤدي زيادة سرعة التشغيل إلى معالجة المصدر الرئيسي للتأخير.
تربط حلول النجارة الفعالة لتصنيع الأثاث اختيار المعدات بإجراءات إعداد عملية. ففي مصنع ينتج طوال اليوم خزائن بأحجام مختلفة وألواحًا بتشطيبات متنوعة وتفاصيل حواف مختلفة، يتمثل الهدف في جعل كل انتقال متوقعًا مع الحفاظ على جودة التشطيب، وإمكانية تحديد القطع، والالتزام بمواعيد التسليم.
قياس عملية التحويل كاملة قبل اختيار المعدات
لا تنتهي عملية التحويل عندما ينتهي المشغّل من ضبط الآلة؛ بل تنتهي عندما تنتج المهمة التالية قطعة مقبولة ويستمر الإنتاج في ظروف مستقرة. إن قياس وقت الضبط الميكانيكي فقط يخفي التأخيرات الناجمة عن البحث عن المواد، أو تصحيح البرامج، أو فحص مظهر الحواف، أو تكرار قطع الاختبار.
راقب انتقالات تمثيلية: تغيير سُمك اللوح، وتغيير لون الحافة، وتغيير نمط الثقب، والانتقال بين الحواف القياسية والمشطوفة. سجّل ما يحدث، ومن ينفذ كل مهمة، وما إذا كان تنفيذها يتطلب إيقاف الآلة.
يساعد هذا التمييز على تجنب خطأ مكلف: استبدال آلة في حين أن أطول التأخيرات ناتجة عن نقص معلومات المهمة أو فقدان مكونات. ويصبح تبرير الاستثمار في المعدات أسهل عندما يتضح القيد الفعلي.
نقل التحضير إلى خارج فترة توقف الآلة
يمكن تنفيذ كثير من مهام الإعداد بينما لا تزال المهمة الحالية قيد التشغيل. إذ يمكن تحديد لفة الحواف التالية، واسترجاع البرنامج المعتمد، وفحص الأدوات، وتجهيز رزمة الألواح التالية دون مقاطعة الإنتاج. أما الضبط داخل المناطق المحمية، وتغيير الأدوات، والمهام الأخرى التي تتطلب العزل، فيجب أن تظل ضمن إجراءات السلامة المحددة للآلة.
ينبغي أن تجيب قائمة التحضير العملية عن بعض الأسئلة المحددة:
- هل الألواح الصحيحة متوفرة، مع تحديد نوع المادة والسُمك وتشطيب السطح؟
- هل مواد الحواف والأدوات والتجهيزات والمواد الاستهلاكية جاهزة للمهمة التالية؟
- هل يتوافق ملف الإنتاج مع أحدث مراجعة للرسم؟
- هل الأبعاد النهائية وتخصيصات الحواف ومتطلبات الفحص واضحة؟
- هل توجد عربة مُعلّمة أو منطقة محددة للقطع المكتملة؟
يجب تحديد مسؤول عن التحضير. فإذا افترض الجميع أن شخصًا آخر سيجلب لفة الحواف التالية أو يعتمد الرسم، فستظل الآلة في انتظار. وغالبًا ما يكون تسليم موجز بين تجهيز المواد وتشغيل الآلة أكثر فائدة من قائمة أطول لا تحدد المسؤوليات بوضوح.
احتفظ بسجلات الإعداد بالقرب من محطة العمل. سجّل تعريف الأداة، والمواضع المرجعية، والإعدادات ذات الصلة، وتركيبة المواد التي نجحت معها. الإعداد المحفوظ هو نقطة بداية؛ إذ قد يتطلب تآكل الأداة، واختلاف الألواح، وحالة المادة اللاصقة إجراء تعديلات.
ترتيب المهام وفقًا لما يتغير فعليًا
قد تتطلب الطلبات التي تبدو متشابهة من الناحية التجارية إعدادات مختلفة تمامًا للآلة. فقد تستخدم لوحتان بيضاوان لخزانتين سُمكَي حواف أو مواد لاصقة أو مقاطع تشذيب مختلفة. وعلى العكس، قد يمكن تشغيل قطع من طلبات منفصلة بكفاءة معًا لأن متطلبات معالجتها متطابقة.
أنشئ مجموعات إنتاج وفقًا للإعدادات التي تسبب اضطرابًا ملموسًا. ففي منشار الألواح أو آلة التعشيش، قد تشمل هذه الإعدادات مادة اللوح وسُمكه والأدوات ومتطلبات التثبيت. أما في آلة تلبيس الحواف، فقد يكون مقطع الحافة وسُمك الشريط ونظام اللصق وسُمك اللوح أهم من الأبعاد الإجمالية للوح.
لنأخذ جدولًا يتضمن رفوفًا ذات حواف مستقيمة ومكونات خزائن ذات تفاصيل حواف بزاوية 45°. قد يؤدي التناوب المتكرر بين هاتين العمليتين إلى تعديلات غير ضرورية. ويمكن أن يقلل تجميع الأعمال المتوافقة من عدد مرات الانتقال، شرط الحفاظ على إمكانية تتبع القطع وأن يظل الجدول داعمًا لإنجاز الطلبات كاملة.
للدفعات الطويلة تكلفة أيضًا. فقد يؤدي إنتاج جميع القطع ذات تشطيب معين معًا إلى انتظار التجميع لبعض المكونات الناقصة من مجموعة أخرى. حدّد حدود الدفعات وفقًا لأولويات التسليم والطاقة الاستيعابية للعمليات اللاحقة. والدفعة المناسبة هي التي تقلل أعمال الإعداد من دون إنشاء طابور أكبر في مكان آخر.
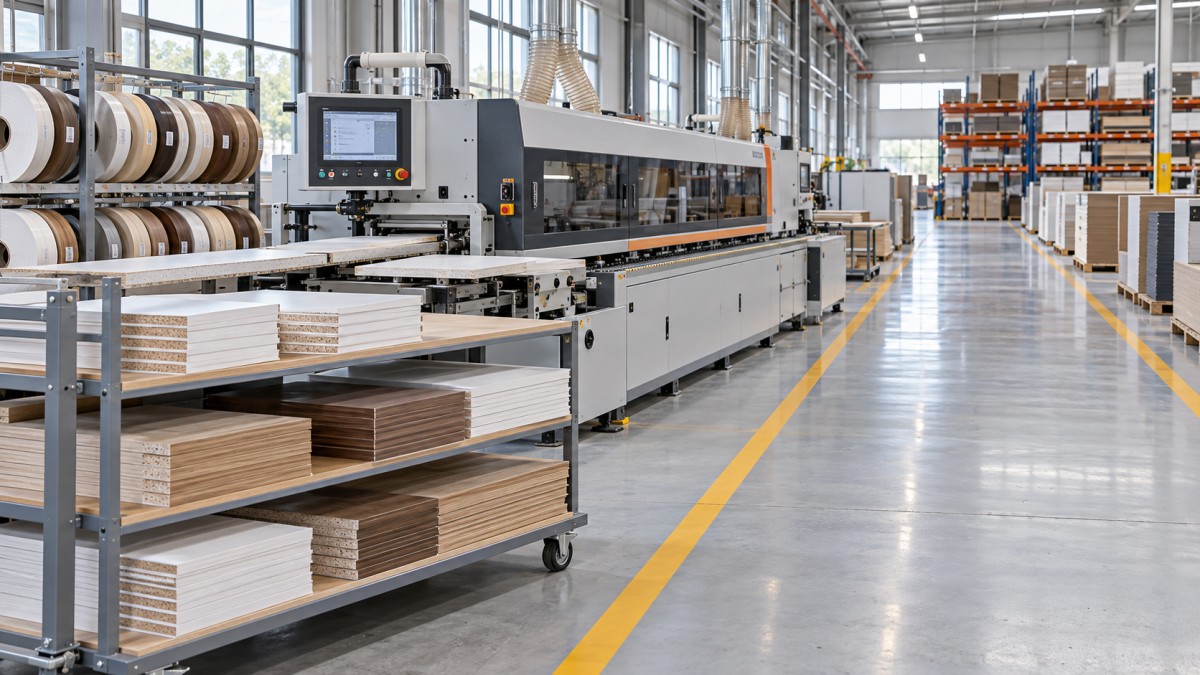
اختيار الآلات وفقًا للانتقالات المتكررة في المصنع
توضح مواصفات الآلة طاقتها، لكنها لا تصف بالكامل الجهد اللازم للتحويل. عند مقارنة آلات النجارة، اطلب عرضًا توضيحيًا يتنقل بين مهام تمثيلية. راقب عمليات الضبط وقطع الاختبار وخطوات المشغّل وكيفية استعادة التشغيل بعد إدخال إعداد غير صحيح.
قد تشمل الميزات المفيدة نقاط ضبط سهلة الوصول، ومؤشرات مواضع واضحة، وإعدادات محفوظة، ومرجعيات أدوات قابلة للتكرار، وأنظمة تثبيت أدوات متوافقة. وتعتمد فائدتها على التطبيق. فحفظ البرامج لا يوفر وقتًا يُذكر إذا ظل على المشغّلين إجراء عدة تعديلات ميكانيكية غير موثقة لكل نوع جديد من الألواح.
في أعمال التفريز والثقب باستخدام CNC، افحص المسار الكامل من ملف التصميم إلى المكوّن المقبول. فقد تكون المعالجة اللاحقة المتوافقة، وإزاحات العمل الموثوقة، والتجهيزات المناسبة، والتحديد الواضح لاتجاه القطعة بأهمية تغيير الأدوات تلقائيًا. وقد تتطلب القطع الصغيرة أو الضيقة وسائل تثبيت مختلفة عن الألواح الكاملة؛ لذا فإن نجاح عرض توضيحي على ألواح كبيرة لا يثبت ملاءمة الآلة لكامل مجموعة المنتجات.
متى تكون آلة تلبيس الحواف المشطوفة المخصصة خيارًا مناسبًا
قد تكون العملية المخصصة مفيدة عندما تؤدي تفاصيل حواف متكررة إلى تعطيل مسار الإنتاج العام باستمرار. وتُعد آلة تلبيس الحواف المشطوفة ZD450X مثالًا على ذلك، إذ تُستخدم لمعالجة الحواف المشطوفة بزاوية 45° للألواح الخشبية وMDF والخشب الرقائقي، وتتضمن وظائف التغذية والتشذيب والتلميع التلقائية.
يشمل نطاق المواصفات سُمك ألواح من 10–25 mm وسُمك شرائط حواف من 0.4–1.5 mm. ويبلغ الحد الأدنى المحدد لطول التشغيل 80 mm، بينما يبلغ الحد الأدنى لعرض التشغيل 70 mm. وتوفر هذه الحدود فحصًا أوليًا للملاءمة؛ كما ينبغي أن يقيّم الاختبار الإنتاجي الأبعاد مجتمعة وشكل القطع وتشطيب السطح وتفاصيل الحواف لقطع تمثيلية.
تأتي فائدة تقليل زمن التحويل من تخصيص مسار ثابت لأعمال الشطف المناسبة، ما يقلل إعادة تهيئة المعدات الأخرى مرارًا. وتعتمد هذه الفائدة على وجود طلب متكرر كافٍ، وتوافر مساحة أرضية، وتوازن الطاقة الإنتاجية. وقد لا تبرر المكونات المشطوفة التي تُنتج من حين لآخر إنشاء محطة منفصلة.
يؤثر التركيب أيضًا في القرار. تبلغ أبعاد الآلة المدرجة 5900 × 950 × 1700 mm، ويبلغ ضغط الهواء المحدد 0.65 MPa. كما يجب أن يتيح تخطيط الموقع مساحة للتغذية والإخراج والصيانة والتوصيلات بنظام شفط الغبار وحركة المواد بأمان. فقد تلائم الآلة الموقع من الناحية المادية، لكنها تظل سببًا في تأخير المناولة.
توحيد الواجهات مع الحفاظ على مرونة المنتجات
لا يعني تنوع المنتجات ضرورة اختلاف كل تفاصيل الإنتاج. فاعتماد مراجع موحدة للأدوات، وطرق تركيب موحدة للتجهيزات، وأسماء موحدة للبرامج، ووسائل موحدة لتحديد المواد يمكن أن يدعم مجموعة واسعة من تصميمات الأثاث ويجعل الإعداد أكثر اتساقًا.
يكون توحيد الأدوات أكثر فاعلية عندما يقلل الضبط من دون التأثير سلبًا في القطع. فقد تبسط مجموعة أدوات مشتركة الاستبدال وسجلات الإعداد، لكن اختلاف المواد الأساسية والتشطيبات قد يتطلب أشكال قطع مختلفة. وقد يؤدي إجبار قاطع واحد على معالجة جميع المواد إلى زيادة التكسّر والتآكل وإعادة العمل.
طبّق المنطق نفسه على مواد الحواف. إذ يمكن تقليل الاختلافات غير الضرورية في سُمك الشريط أو مقطعه لتبسيط المعالجة، متى سمحت متطلبات المظهر والبنية بذلك. أما الاختلافات التي تخدم غرضًا وظيفيًا، فيجب أن تظل واضحة في تعليمات الإنتاج.
احتفظ بالأدوات ومقاييس القياس والقطع النموذجية وملحقات الإعداد في أماكن محددة. فحتى ورقة الإعداد الصحيحة لا تمنع التأخير إذا كان مقياس القياس المطلوب في مكان آخر من الورشة.
ضمان قبول القطعة الأولى
قد يؤدي استبعاد الفحص من عملية التحويل إلى تقليل زمن الإعداد المسجل، لكنه يسمح بانتشار العيوب في الدفعة. وينبغي أن يركز فحص محدد للقطعة الأولى على الخصائص التي تأثرت بالانتقال.
بعد تغيير سُمك اللوح، افحص مواضع الآلة ونتائج التشغيل ذات الصلة. وبعد تغيير مادة الحافة، افحص الالتصاق والتشذيب وتلف السطح والمظهر. وبعد تغيير برنامج CNC، تحقق من الأبعاد ومواضع الثقوب ووجه التشغيل والاتجاه بمقارنتها بالرسم المعتمد.
يستحق لصق الحواف اهتمامًا خاصًا، لأن المظهر النظيف للحافة لا يثبت جودة الالتصاق. يجب أن تتناسب متطلبات تطبيق المادة اللاصقة وحالة اللوح والضغط ودرجة الحرارة مع تركيبة المواد. استخدم طريقة قبول مناسبة لهذه التركيبة بدلًا من الاعتماد على المظهر وحده.
سجّل الإعدادات الناجحة إلى جانب نتيجة الفحص. فهذا يوفر مرجعًا مفيدًا للأعمال المتكررة ويساعد على التمييز بين مشكلة إعداد وبين تآكل الأدوات أو تفاوت الألواح أو تغير المواد الاستهلاكية. وينبغي أيضًا أن يعرف المشغّلون متى يتطلب التعديل إجراء فحص آخر قبل مواصلة الإنتاج.
منع الآلات الأسرع من التسبب في سير عمل أبطأ
إن تقليل زمن الإعداد في محطة واحدة يزيد معدل وصول العمل إلى المحطة التالية. فإذا تحسنت عملية تلبيس الحواف بينما لم تتمكن عمليات الثقب أو التجميع من استيعاب الناتج، ستتراكم القطع غير المكتملة. وقد تستهلك المناولة الإضافية والبحث عن القطع الوقت الذي تم توفيره.
استخدم مخزونًا مرحليًا مضبوطًا قبل العملية التي تحد الإنتاج. احتفظ بكمية كافية من العمل الجاهز لإبقاء تلك المحطة منتجة، مع الحد من المواد في سائر المواقع. وينبغي أن يتضمن المخزون قطعًا معتمدة ومحددة بوضوح؛ إذ لا توفر كومة كبيرة من المكونات المختلطة تغطية إنتاجية موثوقة.
ينبغي أن يربط تعريف القطعة بين المكوّن الفعلي وطلبه ومراجعة الرسم والحواف المطلوبة والعملية التالية. ويمكن للملصقات أو الرموز الشريطية أن تدعم هذا الربط، لكن يجب أن تكون المعلومات الأساسية صحيحة. فمسح تعليمات قديمة لا يفعل سوى نقل الخطأ بسرعة أكبر.
خطط للصيانة والدعم بما يتماشى مع احتياجات الإنتاج أيضًا. فقد تحوّل القواطع البالية أو إمدادات الهواء غير المستقرة أو انسداد نظام الشفط أو تلوث معدات اللصق الإعدادات القابلة للتكرار إلى عمليات استكشاف أعطال متكررة. ويساعد توافر قطع الغيار الأساسية وتعليمات الصيانة العملية على الحفاظ على التحسينات بعد التشغيل الأولي.
بالنسبة إلى مورّدين مثل Qingdao Zhongding Machinery Co., Ltd.، الذين يقدمون آلات النجارة والدعم الفني وقطع الغيار وخدمات ما بعد البيع، يتجاوز النقاش المفيد سعة الآلة. وينبغي أن يشمل إجراءات الضبط وتدريب المشغّلين وإمكانية الوصول للخدمة والمكونات اللازمة لدعم مجموعة الإنتاج المستهدفة.
التحقق من الحل باستخدام جدول إنتاج متنوع
قبل الالتزام بتطبيق أوسع، نفّذ انتقالات تمثيلية باستخدام المواد وتفاصيل الحواف وأحجام القطع التي تسبب صعوبات. أدرج مهمة متكررة لاختبار مدى فائدة الإعدادات المحفوظة، وأخرى أقل ألفة لتقييم مدى وضوح إرشادات الإعداد للمشغّل.
قِس الفترة من آخر قطعة مقبولة في المهمة السابقة إلى استقرار إنتاج قطع مقبولة في المهمة التالية. وتتبّع المواد المستخدمة في الاختبار وإعادة العمل ومشاركة المشغّل وانتظار العمليات اللاحقة إلى جانب تلك الفترة. وتساعد مقارنة انتقالات متشابهة على منع اعتبار مزيج منتجات أسهل تحسينًا للعملية.
ينبغي أن تشمل معايير القبول مدة الإعداد وجودة القطعة النهائية والمناولة والمهارات المطلوبة. فالعرض التوضيحي القصير الذي ينفذه مختص لا يثبت مدى موثوقية الإجراء عبر نوبات العمل المعتادة.
ابدأ بالانتقال المتكرر الذي يسبب أكبر قدر من الاضطراب. واجعل تحضيره قابلًا للتكرار، وحدد فحوص قبول واضحة، ثم قرر أي قدرة للمعدات يمكنها إزالة القيد المتبقي. يمنح هذا التسلسل الاستثمار في الآلات هدفًا محددًا، ويوفر للمصنع طريقة عملية لتقييم نجاحه.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.