


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
ماكينات تلبيس الحواف مزدوجة الجانب: مواءمة سرعة التغذية مع عرض اللوح
يجب اختيار ماكينة تلبيس الحواف المزدوجة بناءً على سرعة التغذية التي تستطيع الحفاظ عليها ضمن نطاق عرض الألواح المطلوب، لا بناءً على سرعتها القصوى وحدها. فقد تواجه الماكينة المصنفة للتغذية السريعة صعوبةً مع القطع الضيقة والمرنة، أو الألواح العريضة التي لا تحظى بدعم كافٍ، أو مواد الحواف التي تحتاج إلى وقت أطول تحت الضغط.
لذلك، فإن المواصفة الحاسمة هي مجموعة من العرض والطول والسماكة والمادة وتركيب الحافة والتشطيب المطلوب عند سرعة محددة. وبالنسبة إلى façonneuse-plaqueuse double، تحدد هذه الظروف أيضًا ما إذا كانت المعدات السابقة واللاحقة في خط الإنتاج قادرة على تزويد الألواح وتوجيهها وإخراجها من دون خفض الإنتاجية العملية للخط.
حدّد عرض اللوح في الاتجاه ذي الصلة
في الماكينة مزدوجة الجوانب، يكون عرض اللوح هو المسافة بين الحافتين اللتين تُعالجان في الوقت نفسه. يكون أحد جانبي الماكينة ثابتًا عادةً، بينما يُضبط الجانب المقابل ليتلاءم مع العروض المختلفة. أما طول اللوح فيُقاس في اتجاه التغذية. لذلك، فإن تدوير اللوح بزاوية 90 درجة يغيّر العرض والطول اللذين تقدّمهما الماكينة، رغم أن أبعاده الفعلية لم تتغير.
يكتسب هذا الفرق أهمية عند تقييم معالجة الجوانب الأربعة. فقد يمر مكوّن مستطيل عبر ماكينة أو عملية بحيث يكون بُعده الطويل عرضيًا على الماكينة، ثم يُدار لمعالجة الحواف المتبقية. وقد تفرض المروريتان متطلبات مختلفة جدًا على ضبط العرض ونظام الدعم والمسافة المسموح بها بين القطع. تحقّق من الاتجاهين مقارنةً بنطاق التشغيل بدلًا من الاعتماد على مقاس اسمي واحد للوح.
اسأل المورّد عن كيفية تحديده للحد الأدنى والأقصى للعرض: هل يُقاسان بين الحواف غير المشطبة، أم الحواف المشطبة، أم أسطح مرجعية الماكينة؟ وتحقق أيضًا مما إذا كان النطاق ينطبق عند كامل سماكة اللوح المحددة وسرعة التغذية المحددة، مع تركيب جميع وحدات المعالجة المطلوبة. فنطاق الكتالوج لا يثبت بالضرورة إمكانية معالجة كل تركيبة ضمنه بالجودة والسرعة نفسيهما.
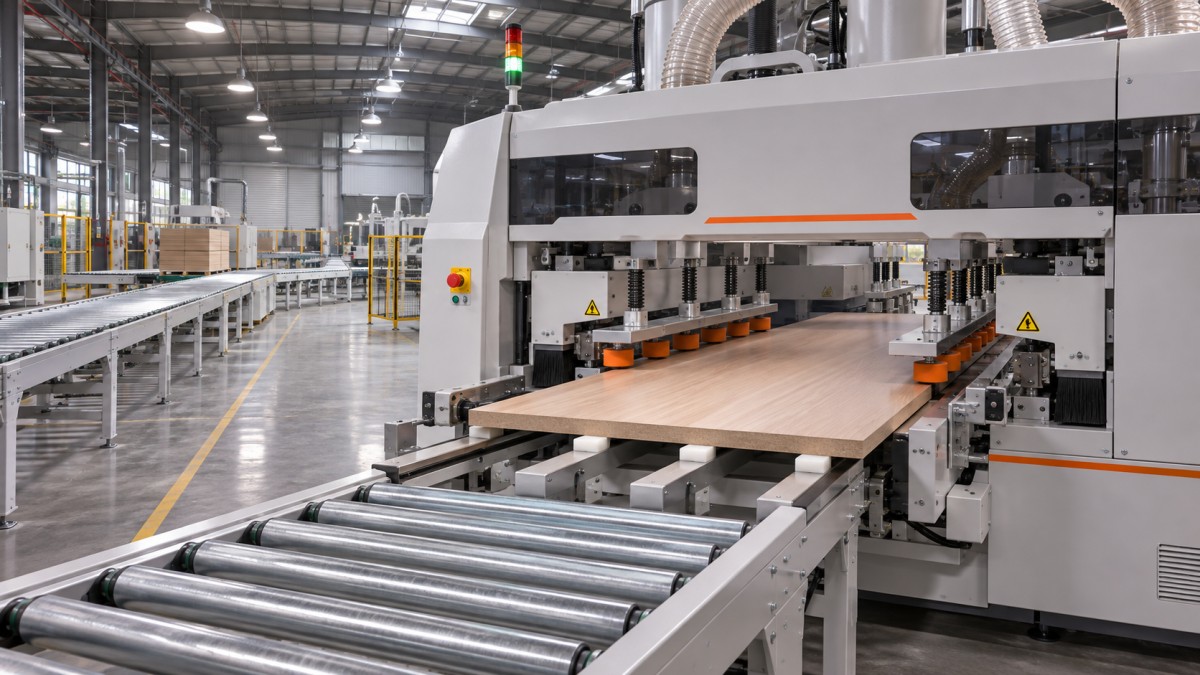
يؤثر العرض في الثبات، لكن ليس وفق معادلة سرعة بسيطة
لا توجد معادلة عامة تحوّل عرض اللوح إلى سرعة تغذية آمنة. إذ يؤثر العرض في طريقة دعم قطعة العمل وتثبيتها، ويعتمد حد السرعة الناتج على تصميم الماكينة واللوح نفسه.
تتطلب الألواح الضيقة اهتمامًا عند الحد الأدنى لنطاق العرض. تكون وحدتا المعالجة متقاربتين، ما يترك مساحة أقل لمكوّنات التغذية والضغط. كما قد يصعب إبقاء قطع العمل القصيرة أو الضيقة متعامدة إذا لم تُضبط بإحكام عند دخولها كل محطة وخروجها منها. تأكد من أن الحد الأدنى المحدد للعرض ينطبق على تركيبة الطول والسماكة الفعلية، وليس فقط على لوح اختباري طويل وصلب.
أما الألواح العريضة فتطرح مشكلة مختلفة. يجب أن تحافظ الماكينة على المسافة الصحيحة بين جانبي المعالجة، مع دعم قطعة العمل على امتداد أكبر. وقد يتدلى اللوح الرقيق أو المرن أو يهتز بين نقاط التلامس. وإذا لم يثبت الجانب القابل للضبط أو مسارات التغذية أو الدعامات الإضافية اللوح باستمرار، فقد تُعالج الحافتان على ارتفاعين مختلفين أو يتحرك اللوح بالنسبة إلى أدوات التشغيل.
كما يؤثر العرض في انعكاس التفاوتات البُعدية. يجب أن يستوعب الجانبان اللوح الخام الوارد من دون ضغط جانبي مفرط، مع توفير المرجعية والتحكم اللازمين للمعالجة الدقيقة. إذا نتج عن القطع في المراحل السابقة ألواح متفاوتة العرض أو غير متعامدة، فحدّد ما إذا كانت الماكينة مصممة لضبط أبعاد اللوح إلى جانب تلبيس حوافه، ومقدار المادة التي تستطيع وحدات ضبط المقاس إزالتها في الظروف المقترحة.
ميّز بين سرعة الناقل والإنتاج النهائي
تُعبّر عن سرعة التغذية عادةً بالأمتار في الدقيقة. وتعتمد الإنتاجية النهائية أيضًا على طول اللوح في اتجاه التغذية والفجوة المطلوبة بين الألواح. ولتيار مستمر ومتساوي المسافات:
الألواح النظرية في الدقيقة = سرعة التغذية ÷ (طول اللوح + الفجوة)
استخدم وحدة الطول نفسها في جميع القيم. عند سرعة 30 m/min، ومع ألواح طولها 1.2 m في اتجاه التغذية وفجوة مقدارها 0.3 m، يكون المعدل النظري 20 لوحًا في الدقيقة. هذا حساب توضيحي وليس ادعاءً بأداء الماكينة. ولا يشمل التوقفات أو القطع المرفوضة أو تغييرات العرض أو أي معدات أبطأ في موضع آخر من الخط.
لا يمكن اختيار الفجوة لمجرد تحسين نتيجة الحساب. فقد تحتاج وحدات تشذيب الأطراف والتحميل الآلي وكشف الألواح ومعدات المناولة اللاحقة إلى مسافات فاصلة. وقد تفرض بعض العمليات أيضًا حدًا أدنى لطول القطعة عند سرعة معينة. اطلب من المورّد شروط الأطوال والفجوات المسموح بها لتكوين المحطة بالكامل.
في جدول إنتاج متنوع، احسب الإنتاج لكل فئة من الألواح بدلًا من تطبيق أعلى معدل على جميع القطع. وتشمل المقارنة المفيدة وقت التشغيل ووقت تغيير العرض وتغييرات اللاصق أو مادة الحافة والتوقفات المخططة وإعادة العمل المتوقعة. وإذا كانت معالجة الحواف الأربع تتطلب مرورين، فاحتسب المرورين وترتيب التدوير أو الإرجاع؛ إذ لا يُعد معدل الألواح في مرور واحد تلقائيًا معدلًا للقطع النهائية.
حدّد المحطة التي تفرض السرعة القابلة للاستخدام
قد يكون نظام التغذية قادرًا على تحريك اللوح بسرعة تفوق قدرة وحدات المعالجة على إنجاز عملها. وتتغير المحطة المحدِّدة وفقًا للتشطيب المطلوب وتركيبة المواد.
عند مدخل الماكينة، يجب أن تزيل وحدات التفريز المسبق أو ضبط المقاس كمية المادة المحددة من دون تقصف أو اهتزاز أو تفاوتات بُعدية غير مقبولة. وتؤثر هندسة القاطع وسرعة المغزل وعدد حواف القطع وعمق الإزالة كلها في النتيجة. تؤدي زيادة سرعة التغذية إلى تغيير المسافة التي يقطعها اللوح في كل دورة للقاطع، ولا تحافظ بالضرورة على جودة السطح نفسها. تحقّق من السرعة المقترحة باستخدام تركيب اللوح الفعلي وأقصى سماحية لإزالة المادة المتوقعة من عمليات القطع السابقة.
عند نقطة التطبيق، يجب أن يوفر نظام اللاصق كمية متجانسة وأن يبلل الأسطح المعنية. وتحتاج بكرات الضغط إلى تلامس كافٍ في ظل ظروف الحافة واللوح المختارة. تقلل السرعة الأعلى الوقت الذي تقضيه نقطة معينة من الحافة تحت كل عنصر ضغط، لذا يجب النظر معًا في ترتيب الضغط وسلوك اللاصق ووقت الفتح المتاح. ولا ينبغي افتراض أن الرابطة ستكون أقوى لمجرد أن الماكينة مزودة بعدد أكبر من البكرات؛ إذ تهم أيضًا هندسة البكرات وإعدادات الضغط وتوافق المواد.
قد تضع وحدات التشذيب والكشط والتلميع حدًا آخر للسرعة. فقد تتطلب الحافة السميكة أو السطح الزخرفي الحساس أو المقطع ذي السماحية الضيقة أدوات تشغيل مختلفة أو سرعة أقل من تلك المطلوبة لتشطيب حافة مربعة بسيطة. ويجب أن تعمل وحدات تشذيب الأطراف ضمن المسافة المتاحة بين الألواح، وكذلك عند معدل التغذية المحدد. قارن تصنيف السرعة لكل وحدة مطلوبة بتصنيف الماكينة الإجمالي، واسأل عما إذا كان التشغيل المتزامن يغيّر أي حد منها.
يجب إدراج شفط الغبار وإزالة الرقائق ضمن التقييم نفسه. فقد تنتج عيوب المعالجة عن احتجاز الحطام عند خط الغراء أو عن تداخل الرقائق مع مسار التغذية، وليس فقط عن وحدة التطبيق نفسها. ويجب تحديد مواصفات نظام الشفط بما يتناسب مع المحطات المركبة، وتوصيله بطريقة لا تعيق تشغيلها.
طابق ترتيب الدعم مع مزيج الألواح الفعلي
أنشئ جدولًا للألواح يشمل الحد الأدنى والأقصى والعروض الممثلة، لكن لا تكتفِ بذلك. أدرج الطول في اتجاه التغذية والسماكة وتركيب القلب والتشطيب السطحي ومادة الحافة ونسبة كل فئة من القطع في الإنتاج. وسجّل السماحيات المطلوبة للأبعاد والتشطيب بوصفها معايير قبول قابلة للقياس.
أولِ اهتمامًا خاصًا للتركيبات التي قد تكون كل منها مقبولة منفردةً ولكن يصعب جمعها: أوسع لوح عند أقل سماكة، وأضيق لوح عند أقصر طول، وأثقل لوح عند أعلى سرعة مقترحة. فقد تكشف هذه التركيبات قيودًا لا تظهر في قائمة بالقيم الدنيا والعليا المنفصلة.
افحص كيفية تحديد موضع اللوح وتثبيته طوال مروره في الماكينة. وتشمل التفاصيل ذات الصلة موضع مسارات التغذية وطولها، وعوارض الضغط أو البكرات، وموجّهات الدخول، والدعم بين الجانبين، وطريقة ضبط الجانب المتحرك. حدّد الأسطح التي تُستخدم مرجعًا، وما إذا كان اللوح يظل تحت السيطرة أثناء انتقاله بين المحطات المتتالية.
بالنسبة إلى المقاسات العريضة، تحقّق من الدعم خارج الماكينة كما داخلها. فقد يدخل لوح غير مدعوم بسرعة وهو منحرف أو متقوس قبل أن تتاح لوحدات المعالجة فرصة للتحكم فيه. وعند المخرج، يجب أن تمنع معدات المناولة سقوط اللوح النهائي أو احتكاكه بحوافه حديثة التشطيب أو اصطدامه بقطعة العمل التالية.
ميّز تلبيس الحواف عن متطلبات التشغيل الآلي الأخرى
قد يشمل مسار الإنتاج معالجة حواف الألواح وتشغيل وصلات الخشب الصلب، لكن اختيار المعدات لهذين الغرضين مسألتان مختلفتان. فعلى سبيل المثال، صُممتCNC Mortising machine لتنفيذ عمليات مثل النقرات والفتحات والأخاديد. ولا ينبغي الاستناد إلى مواصفات طول التشغيل والمغزل فيها لاستنتاج نطاق عرض الألواح أو أداء اللاصق أو قدرة التغذية لماكينة تلبيس الحواف.
استخدم اختبار قبول مشروطًا، لا لوحًا تجريبيًا واحدًا
ينبغي أن يحاكي عرض المورّد أو اختبار القبول في المصنع ظروف التشغيل ذات الأهمية الفعلية. اتفق على ظروف الاختبار قبل مقارنة الماكينات، ولا سيما إذا كانت عروض الأسعار تذكر سرعات قصوى مختلفة أو تستخدم تعريفات مختلفة لمقاس اللوح.
- قطع العمل: حدّد أبعاد الألواح وسماكتها ومواد القلب والسطح ومدى تعامدها عند الدخول وأي تفاوت مسموح به.
- تركيب الحافة: حدّد مادة الحافة وسماكتها ونظام اللاصق والمظهر المطلوب لوصلة الحافة.
- تهيئة الماكينة: أدرج جميع المحطات المستخدمة وأدوات التشغيل وتوصيلات الشفط وأجهزة الدعم ومعدات المناولة الآلية.
- ظروف التشغيل: حدّد سرعة التغذية واتجاه اللوح والمسافات الفاصلة وكمية إزالة المادة وأي تغييرات تُجرى بين مقاسات القطع.
- قياسات القبول: اتفق على طريقة تقييم العرض النهائي والتعامد وموضع الحافة وجودة التشذيب والتقصف ومظهر خط الغراء وأداء الالتصاق.
اختبر الحدين الضيق والعريض، والتركيبات الحرجة من حيث القِصر والنحافة، وقطعة إنتاج ممثلة. ويقدم التشغيل المتواصل معلومات أكثر من اختبار لوح واحد جيد، لأنه يكشف مدى قابلية تكرار النتائج وسلوك التسخين واتساق إمداد اللاصق وانقطاعات المناولة. وينبغي الاتفاق على مدة التشغيل وعدد العينات وفقًا لمتطلبات الإنتاج، لا اعتبارهما قيمتين عامتين ثابتتين.
قِس الحافتين وقارن النتائج على امتداد طول اللوح. وقد يشير ظهور عيب قرب الطرف الأمامي أو الخلفي فقط إلى مشكلة في التحكم أو الدعم أو تشذيب الأطراف، وهي مشكلة قد لا يكشفها قياس متوسط العرض. افحص اللوح بعد أي مدة تهيئة محددة إذا تطلب اللاصق أو إجراء القبول ذلك؛ فالفحص البصري الفوري وحده لا يثبت أداء الالتصاق على المدى الطويل.
إذا لم تتحقق الجودة المطلوبة إلا بعد خفض السرعة، فسجّل تلك السرعة بوصفها نقطة التشغيل التي جرى إثباتها لتلك المادة والإعداد تحديدًا. وقد تظل هذه السرعة محققة لهدف الإنتاج، لكن لا ينبغي اعتبارها دليلًا على توفر التشطيب نفسه عند أقصى سرعة تغذية مصنفة للماكينة.
حدّد نطاق تشغيل يمكن التحقق منه
تربط مواصفة الشراء الأكثر فائدة كل فئة حرجة من الألواح بنطاق للعرض والطول وسرعة التغذية وتهيئة المحطات ومادة الحافة ومعايير القبول. وينبغي أن تحدد أيضًا طريقة تغيير المقاس المسموح بها والواجهات المطلوبة للتحميل والتفريغ والشفط. يتيح ذلك مقارنة العروض على أساس موحد وتحديد المواضع التي تتطلب فيها الماكينة المعروضة دعمًا إضافيًا أو تهيئة معالجة مختلفة.
لا تكون السرعة القصوى الأعلى ذات قيمة إلا إذا أمكن التحكم في اللوح، وإنجاز المحطات لعملها، والمحافظة على المسافات المطلوبة في بقية الخط. وعندما تختلف هذه الظروف باختلاف مزيج المنتجات، تكون الماكينة المناسبة هي التي يغطي نطاق تشغيلها المثبت التركيبات التي تفرض أكبر المتطلبات، وليس بالضرورة تلك التي تحمل أكبر رقم للسرعة.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.