


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
آلات تصنيع الخزائن: راوتر CNC للتعشيش أم منشار ألواح لقطع الألواح؟
آلات تصنيع الخزائن: ماكينة توجيه CNC للتعشيق أم منشار ألواح لقطع الألواح؟
يتطلب الاختيار بين ماكينة توجيه CNC للتعشيق ومنشار الألواح ما هو أكثر من مقارنة سرعات القطع. فعند تقييم آلات النجارة لتصنيع الخزائن، يعتمد القرار على حجم الدفعات ومواصفات الألواح ومتطلبات التشغيل الآلي وسير العمل في المراحل اللاحقة. ويمكن لماكينة التوجيه بالتعشيق أن تجمع بين القطع والثقب من الوجه والتفريز في إعداد واحد، بينما يتميز منشار الألواح غالبًا بقدرته على قطع الألواح في خطوط مستقيمة ومتكررة.
المقارنة المفيدة ليست: «أي ماكينة تقطع أسرع؟» بل: «أي مسار إنتاج يسلّم أجزاءً مشغّلة بشكل صحيح ويمكن تحديدها إلى العملية التالية بأقل تكلفة عملية؟» فقد تترك ماكينة القطع السريعة المشغلين مع ذلك لفرز الألواح، أو انتظار توفر طاقة الثقب، أو مناولة الأجزاء مرتين.
ابدأ بتشكيلة الأجزاء، لا بمواصفات الماكينة
تثبّت ماكينة التوجيه CNC للتعشيق اللوح على طاولة تفريغ، وتتبع مسارات أدوات مبرمجة لفصل المكونات. وبحسب تجهيزات الأدوات والثقب، يمكنها أيضًا تشغيل الأخاديد والتجاويف والثقوب على الوجه والملامح المشكلة قبل مغادرة الأجزاء للطاولة. وهذا يجعلها خيارًا جذابًا للطلبات المتنوعة من الخزائن، التي تتطلب تغييرات متكررة في الأبعاد.
يثبّت منشار الألواح الألواح ويضعها في مواضعها لإجراء القطوع المستقيمة. ويمكن للماكينات المناسبة قطع رزم من الألواح، شريطة أن تسمح خصائص الألواح وارتفاع الرزمة والتثبيت ومتطلبات جودة القطع بذلك. وتتمثل ميزته في إنتاج قطع مستطيلة بكفاءة، خصوصًا عندما تشترك عدة طلبات في المواد والسماكات والأبعاد.
تأمل نمطين للإنتاج. تصنع إحدى الورش خزائن حسب المقاس، مع تغيّر أحجام الأرفف وفتحات الخدمات ومواضع التجهيزات. بينما تنتج ورشة أخرى مكونات هياكل الخزائن القياسية بشكل متكرر. يميل النمط الأول عمومًا إلى الاستفادة من مرونة التعشيق؛ أما النمط الثاني فيستحق تقييمًا جادًا لمنشار الألواح. وهذه نقاط انطلاق وليست أحكامًا نهائية: فقد تغيّر طاقة الثقب وجدولة الطلبات النتيجة.
قارن مسارات العمل كاملةً في الورشة
يتضح الفرق بين العمليات عند تتبع اللوح الجانبي نفسه للخزانة من تخزين الألواح حتى التجميع. فقد تقطع ماكينة التوجيه بالتعشيق محيط اللوح، وتحفر ثقوب دعامات الأرفف، وتفرز أخدود اللوح الخلفي في إعداد واحد. أما منشار الألواح فينتج القطعة المستطيلة الخام، ثم تُنفّذ عمليتا الثقب وتفريز الأخاديد على معدات أخرى.
لكن هذا لا يعني أن التعشيق يلغي جميع عمليات التشغيل اللاحقة. فقد تظل ثقوب المسامير الأفقية، وثقوب الحواف، والميزات الموجودة على الجانب السفلي، وبعض تجهيزات القطع اللازمة للملحقات تتطلب ماكينة أخرى أو إعدادًا ثانيًا. تحقّق من الأوجه والحواف التي يمكن للتجهيز المقترح الوصول إليها فعليًا.
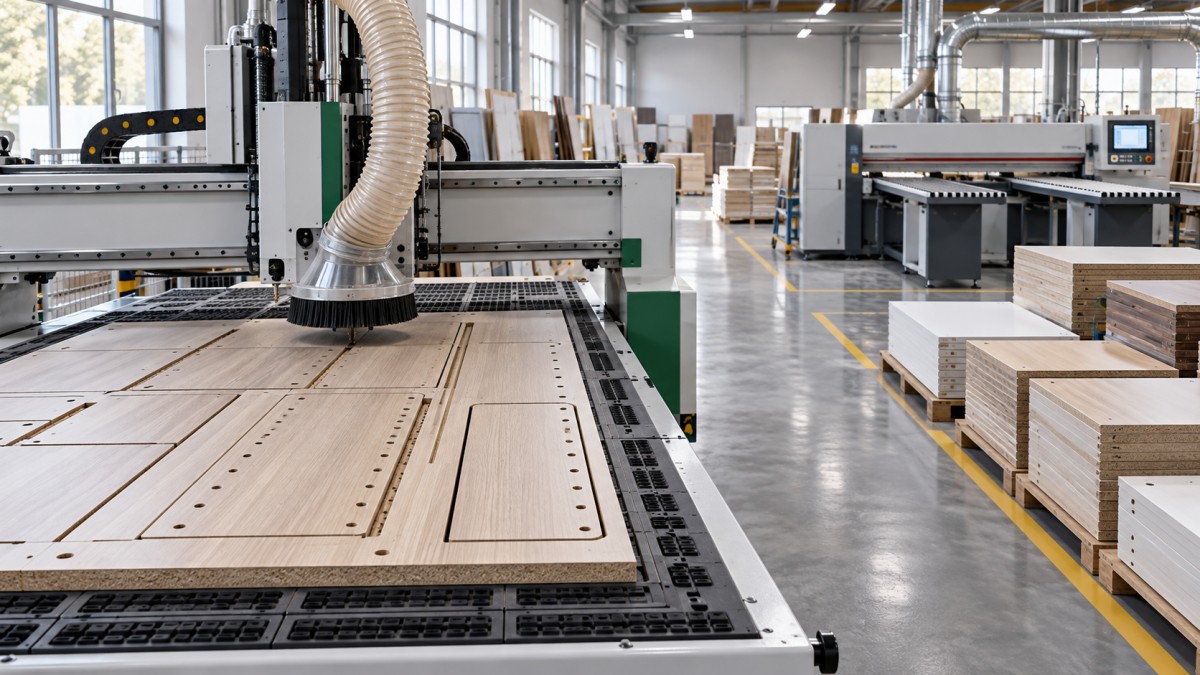
قيّم مسار العمل وفق التسلسل الذي يتطلبه المنتج. فبعض عمليات الثقب تأتي بعد تلبيس الحواف، بينما تُنفّذ ميزات أخرى قبل ذلك. يجب أن تظل الملصقات مقروءة وألا تتداخل مع الأسطح النهائية. إذا كان منشار الألواح يغذي مركز ثقب CNC الحالي بسلاسة، فقد تكون فائدة إضافة ماكينة التعشيق أقل من المتوقع. أما إذا كانت عمليات الثقب والفرز مثقلة بالفعل، فتزداد قيمة التشغيل الآلي المتكامل.
تحقّق أيضًا من طريقة تجهيز العمل للتسليم إلى العمليات التالية. إن قطع جميع أجزاء الخزانة الواحدة معًا يسهّل تجميعها كمجموعة، لكنه قد يقلل فرص تجميع الألواح المتطابقة في دفعة واحدة. وقد يؤدي التجميع حسب المادة إلى تحسين كفاءة القطع، مع زيادة الفرز والمواد قيد التصنيع. ينبغي أن تدعم الماكينة المناسبة سياسة الجدولة التي يستطيع المصنع تطبيقها عمليًا.
الإنتاجية: قِس الأجزاء المقبولة، لا السرعة المعلنة
تُعد سرعة التغذية القصوى أساسًا ضعيفًا لمقارنة هذه التقنيات. يشمل زمن دورة ماكينة التوجيه الثقب وتغيير الأدوات والتسارع وتحديد المواضع والقطع والتحميل والتفريغ والعناية بلوح التضحية. وقد يختلف أداء مهمة تضم أجزاءً صغيرة كثيرة وثقوبًا عن أداء لوح يحتوي على ألواح كبيرة مستطيلة.
يعتمد إنتاج منشار الألواح على نمط القطع، ومدى ملاءمة تكديس الألواح، وإعادة تموضعها، ومناولة الشرائح، وترتيبات التفريغ. يمكن للتكديس مضاعفة الإنتاج في دورة القطع الواحدة، لكن المواد المختلطة أو الدفعات الصغيرة أو متطلبات جودة السطح قد تحدّ من هذه الميزة.
اطلب من الموردين تشغيل ملفات إنتاج تمثيلية متطابقة، بدلًا من تنفيذ عروض تجريبية محسّنة كلٌّ على حدة. أدرج الأعمال الاعتيادية، وتخطيطًا صعبًا للأجزاء الصغيرة، وطلبًا متكررًا بكميات كبيرة. وسجّل ما يلي:
- الوقت المنقضي من التحميل حتى التفريغ والتعريف بالأجزاء.
- عدد الأجزاء المقبولة المنتجة، بما في ذلك أي تشغيل ثانوي مطلوب.
- مشاركة المشغلين، ووقت الفرز، وحالات التوقف.
- الأجزاء المرفوضة وإعادة التشغيل وسبب كل حالة.
ينبغي أن يكشف عرض الماكينة عن عنق الزجاجة، لا أن يخفيه. فإذا لم تستطع عملية التفريغ مواكبة القطع، فلن تتحول طاقة التشغيل الآلي المعلنة إلى إنتاج مستمر في المصنع.
يعتمد مردود المواد على التخطيطات القابلة للتنفيذ والتثبيت الموثوق
يمكن لبرامج التعشيق وضع المكونات المشكلة ضمن اللوح، ما يتيح فرصًا لا توفرها أنماط القطع المستقيم. لكن بالنسبة إلى أجزاء الخزائن المستطيلة، يمكن أيضًا لنمط قطع محسّن جيدًا لمنشار الألواح أن يحقق نسبة استفادة مرتفعة. ولا تضمن أي من التقنيتين مردودًا أفضل في جميع تشكيلات الطلبات.
قارن التخطيطات باستخدام القيود نفسها: اتجاه الألياف، ومطابقة الأنماط الزخرفية، وتشذيب الحواف، واستبعاد العيوب، وتدوير الأجزاء، وبدل الأداة. يؤثر قطر أداة ماكينة التوجيه وعرض شق المنشار في التباعد، لكن هندسة التخطيط غالبًا ما تكون أهم من رقم منفرد لعرض القطع.
في التعشيق، لا يكون التخطيط الأشد إحكامًا بالضرورة الأكثر موثوقية. فقد تتحرك الأجزاء الصغيرة عند تقسيم اللوح وتصبح عملية التثبيت بالتفريغ أقل فاعلية. وتؤثر حالة لوح التضحية والتسرب واستواء اللوح وتقسيم مناطق التفريغ وتسلسل القطع وقوى الأداة في الثبات. وقد يساعد ترك طبقة رقيقة من المادة لإزالتها في تمريرة أخيرة في بعض التطبيقات، لكنه يضيف اعتبارات للعملية ويجب اختباره على المادة الأساسية الفعلية.
تستحق البقايا اهتمامًا مماثلًا. فلا تكون للبقية القابلة لإعادة الاستخدام قيمة إلا إذا سُجلت أبعادها ومادتها وموقع تخزينها، وكان البرنامج قادرًا على تخصيصها لأعمال لاحقة. وإلا فقد لا ينتج عن تقرير المردود الجذاب سوى رف آخذ في الامتلاء ببقايا غير متتبعة.
يجب أن تلائم جودة القطع تلبيس الحواف والتجميع
يمكن لكلا النظامين إنتاج مكونات بجودة مناسبة للخزائن عند تحديد المواصفات والصيانة بشكل صحيح. لكن أنماط الأعطال تختلف. يعتمد أداء منشار الألواح على اختيار الشفرة، ومحاذاة شفرة التخديد عند الحاجة، وحالة الشفرة، ودعم الألواح، والتثبيت. وتعتمد جودة ماكينة التوجيه على هندسة القاطع وحدّته والانحراف الدوراني واستراتيجية التغذية واستخلاص الغبار وتثبيت قطعة العمل بإحكام.
اختبر المواد التي تُشترى فعليًا، بما فيها الألواح المغطاة بالميلامين ذات الصلة، وMDF، والخشب الرقائقي، أو الصفائح. افحص كلا الوجهين بحثًا عن التشظي، ثم تحقّق من التعامد والأبعاد وحالة الحواف. فالقطع الذي يبدو نظيفًا لا يكفي إذا انحرفت الأجزاء عن أبعادها أو احتاجت إلى تشذيب إضافي.
مرّر عينات الاختبار عبر ماكينة تلبيس الحواف المقصودة. يمكن للتفريز المسبق معالجة بعض عيوب الحواف، لكنه يزيل مادة أيضًا ويجب أخذه في الحسبان عند تحديد الأبعاد النهائية. تحقّق من مواضع الأخاديد والمسافات بين الثقوب والحواف بالرجوع إلى المكون النهائي، لا إلى القطعة الخام المقطوعة حديثًا فحسب. فهذا يمنع عملية قطع تبدو دقيقة من التسبب في مشكلات التجميع لاحقًا.
تعتمد وفورات العمالة على البرامج والمناولة
يمكن لخلية التعشيق تقليل عمليات النقل بين الماكينات، لكن التفريغ اليدوي وفصل الأجزاء ووضع الملصقات وتنظيف لوح التضحية تستهلك وقتًا أيضًا. وقد يتطلب مسار منشار الألواح مناولة أكبر بين العمليات، مع أن أنظمة التخزين والرفع ووضع الملصقات وتدفق المواد الآلية يمكن أن تغيّر توازن العمالة بدرجة كبيرة.
احسب عدد العاملين على امتداد المسار بالكامل. لا تقارن خلية تعشيق آلية بتركيب منشار تتم مناولته يدويًا، ثم تنسب كل الفرق إلى تقنية القطع. أدرج أيضًا جهد البرمجة اللازم لإعداد الأعمال والتدريب المطلوب لمعالجة الأخطاء.
يجب اختبار توافق البرامج عمليًا. تحقّق من كيفية تحويل بيانات تصميم الخزائن إلى تعليمات تشغيل آلي، وما إذا كانت معالجات ما بعد التشغيل تدعم المعدات المختارة، وكيفية ضبط المراجعات. لا تكون آلية الباركود مفيدة إلا عندما تظل الملصقات وسجلات الأجزاء وبرامج الثقب في المراحل اللاحقة متزامنة. وينبغي أن تكون إعادة قطع مكوّن تالف سهلة، من دون إصدار نسخة قديمة عن طريق الخطأ.
ابنِ مقارنة التكاليف على عملية التشغيل بعد التركيب
سعر الشراء بند واحد فقط في التقييم. أدرج أنظمة الاستخلاص والتركيب الكهربائي والهواء المضغوط عند الحاجة ومعدات التفريغ ووسائل المساعدة على التحميل والبرامج والتدريب والشحن والتشغيل الأولي والمساحة اللازمة لمناولة المواد بأمان. تحقّق من متطلبات الكهرباء والسلامة ومكافحة الغبار المحلية قبل اعتماد التركيب النهائي.
ينبغي أن تشمل تكاليف التشغيل القواطع أو الشفرات والسنّ ولوح التضحية وقطع الصيانة والطاقة والعمالة المباشرة وإعادة التشغيل المتوقعة. وفي مسار منشار الألواح، أدرج الماكينات الثانوية اللازمة لإنتاج مكونات نهائية مكافئة. وفي التعشيق، أدرج أي ثقب للحواف أو تشغيل للجانب الثاني لا يزال مطلوبًا. فمقارنة نطاقي إنتاج غير متساويين قد تجعل أيًا من الخيارين يبدو أقل تكلفة بصورة مصطنعة.
استخدم التكلفة لكل مكوّن مقبول أو لكل مجموعة خزانة مكتملة كمقياس مشترك. واستند في الحساب إلى معدل استخدام واقعي، لا إلى إنتاج مستمر وفق القدرة الاسمية. وأجرِ حسابًا لسيناريو ثانٍ يشمل دفعات أصغر أو طلبًا أقل: فقد يكون النظام الذي يعتمد على رزم كاملة وعمل متكرر دون انقطاع أقل اقتصادية عند تغير تشكيلة الطلبات.
تُعد سهولة الوصول للصيانة وسرعة الاستجابة للدعم مهمتين أيضًا. اسأل عن المكونات المتاحة محليًا، وإمكانات التشخيص المتوفرة، وقطع الغيار التي ينبغي الاحتفاظ بها في الموقع. فسعر الشراء الأقل لا يوفر حماية تُذكر من توقف طويل بسبب عدم توفر أحد المكونات.
اتخذ القرار وفق خطة قبول إنتاجية
فضّل ماكينة توجيه بالتعشيق عندما تهيمن تغييرات التصميم المتكررة والأجزاء المشكلة والتشغيل المتكامل لوجوه الألواح على عبء العمل. وفضّل منشار الألواح عندما يمكن للقطع المستطيل المتكرر الاستفادة من رزم مناسبة، ويكون لدى مسار الثقب اللاحق طاقة كافية. وعندما يكون كلا نوعي العمل مهمًا، قد يكون الترتيب الهجين مناسبًا، ولكن فقط إذا كان حجم الإنتاج يبرر الاستثمار الإضافي وتعقيد الجدولة.
تصنّع شركة Qingdao Zhongding Machinery Co., Ltd. آلات النجارة وتصدّرها، مستندةً إلى خبرة تزيد على 20 عامًا في هذا المجال. ويُعد تركيزها على حلول النجارة المتكاملة والدعم الفني وقطع الغيار وخدمات ما بعد البيع ذا صلة بهذا القرار: إذ ينبغي أن يراعي اختيار المعدات كيفية تركيب مسار الإنتاج ودعمه وصيانته، لا الماكينة التي سيتم توريدها فحسب.
قبل اعتماد آلات النجارة لتصنيع الخزائن، أعدّ خطة قبول مشتركة مع المورد. حدّد الرسومات التمثيلية والمواد الأساسية وسماحات الأبعاد ومعايير جودة الحواف وافتراضات عدد العاملين والعمليات المشمولة في التجربة المحددة زمنيًا. أكّد كتابيًا واجهات البرامج والمرافق ونطاق التدريب وترتيبات قطع الغيار ومسؤوليات التشغيل الأولي. اختر مسار العمل الذي يجتاز هذه الاختبارات في ظروف إنتاجك، لا المسار الذي يقدم العرض التجريبي المنفرد الأكثر إبهارًا في القطع.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.