


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
ماكينات ثقب جانبي CNC للخزائن: منع عدم محاذاة الثقوب الطرفية
قد تبدو إحدى ألواح الخزانة سليمة من جهة الوجه، لكنها قد لا تلائم عند التجميع لأن ثقوب الحافة تبعد بضعة ملليمترات عن مواضعها المحددة. فقد لا تشد الوصلات المفصل بإحكام، أو تستقر دعامات الرفوف على ارتفاعات مختلفة، أو تجبر قاعدة المفصلة الباب على الخروج عن محاذاته. وفي عمليات الإنتاج على دفعات، لا يظهر العيب غالبًا إلا عند وصول القطع إلى مرحلة التجميع، حيث يكون تصحيحه أبطأ وأكثر تكلفة من تفاديه أثناء الثقب.
تحدّ آلة الثقب الجانبي CNC من معظم حالات عدم محاذاة ثقوب الحواف عندما تتوافق مرجعية اللوح، ودعم قطعة العمل، وبرنامج الثقب، وحالة الأداة، وموضع مرجع الآلة. لكن الآلة وحدها لا تستطيع التعويض عن لوح بأبعاد غير صحيحة، أو حافة مرجعية تالفة، أو إعداد تثبيت مرتخٍ، أو برنامج كُتب انطلاقًا من نقطة أصل خاطئة. والحل العملي هو تحديد مصدر الانحراف قبل تغيير الإزاحات عشوائيًا.
ابدأ بقراءة نمط الخطأ
يوفر موضع الثقب غير الصحيح مؤشرات مفيدة. قبل ضبط أي من معلمات الآلة، خذ عدة ألواح مرفوضة وقارن موضع الثقب بالمخطط أو بقطعة سليمة مؤكدة. تحقق من المسافة من نهاية اللوح ومن المسافة من الوجه المرجعي. ثم حدد ما إذا كان الخطأ متكررًا أو ذا اتجاه محدد أو عشوائيًا.
هذا التمييز مهم. فالانزياح الثابت بمقدار 2 مم يشير عادةً إلى مشكلة في المرجع، بينما يشير اختلاف الموضع بمقدار 2 مم بين قطع متطابقة في ما عدا ذلك غالبًا إلى تحرك المادة أو عدم موثوقية التحميل. إن معالجة المشكلتين بتصحيح الإحداثيات نفسه قد تجعل دفعة واحدة تبدو مقبولة، لكنها تتسبب في خطأ جديد في الدفعة التالية.
يجب أن تحافظ الحافة المرجعية على موضعها خلال كل عملية تسبق الثقب
يعتمد الثقب الجانبي على حافة ووجه مرجعيين محددين. في إنتاج الخزائن، قد يكون المرجع هو الحافة الأمامية النهائية، أو الحافة الخلفية، أو وجهًا معينًا للوح تحدده رسمة الإنتاج. تبدأ المشكلات عندما يفترض المشغّل أن أي حافة تصلح مرجعًا للآلة. فقلب اللوح بعد تشغيله، أو استخدام جانب مكسو بحافة بدل الحافة الخام المحددة، أو تحميل القطعة ووجهها إلى الأسفل بينما يتوقع البرنامج أن يكون الوجه إلى الأعلى، قد يؤدي إلى تحريك نمط الثقوب بالكامل.
تحقق مما يلي قبل تحميل دفعة إنتاج:
- تحدد بطاقة اللوح أو معلومات أمر الإنتاج بوضوح الوجه المرجعي والطرف المرجعي.
- تُفصل القطع ذات أنماط الثقب المتناظرة أو توضع عليها علامات واضحة لا لبس فيها.
- يتوافق برنامج التشغيل المحدد مع رمز اللوح وسماكته وطوله واتجاهه وطريقة تصنيعه.
- تكون الحافة الموضوعة على مسند التحديد خالية من الرقائق، وشريط الحواف المرتخي، وتراكم الغراء، والتلف.
- ألا تكون أي عملية سابقة للقطع أو الثقب أو تلبيس الحواف قد غيّرت البُعد الذي حُسبت انطلاقًا منه إحداثيات الثقوب الجانبية.
من الممارسات المفيدة في أرضية المصنع اعتماد «طرف الصفر» محدد بوضوح طوال مسار الإنتاج. فعندما يمر اللوح بمحطات مختلفة للقطع والتفريز وتلبيس الحواف والثقب، لا يقتصر الخطر على قياس خاطئ، بل يتمثل أيضًا في اعتماد كل محطة حافة مادية مختلفة. وعند حدوث ذلك، قد تظهر فروق أبعاد صغيرة نشأت في العمليات السابقة على هيئة عدم محاذاة للوصلات أو المفصلات أثناء التجميع النهائي.
لا تفترض أن المقاس الاسمي للوح هو مقاسه الفعلي
غالبًا ما تُنشأ البرامج استنادًا إلى الأبعاد الاسمية، لكن قطع العمل الفعلية قد تختلف بسبب سماحية القطع أو التشذيب أو انتفاخ اللوح أو تراكم الطبقة الرقائقية أو سماحية تلبيس الحواف. ويكتسب ذلك أهمية خاصة عندما يُحدد موضع نمط الثقب انطلاقًا من الطرف الأبعد للوح. فعلى سبيل المثال، قد يظل ثقب مقاسه محسوب من الطرف المرجعي الأيسر في موضعه الصحيح حتى مع تغير الطول قليلًا؛ أما الثقب المبرمج انطلاقًا من الطرف الأيمن فقد ينزاح مع أي تغير في الطول، ما لم يستخدم نظام التحكم منطق الطرف المقابل الصحيح.
عندما يظهر الخطأ في الثقوب القريبة من الطرف الثاني للوح فقط، قِس عدة ألواح خام جاهزة قبل الثقب. وقارنها بالطول الذي يتوقعه البرنامج بدلًا من مقاس قائمة القطع الاسمي. وتحقق أيضًا مما إذا كان اللوح يصل إلى مسند الآلة بالطريقة نفسها كل مرة. فقد تمنع قطعة زائدة صغيرة أو تراكم الغبار أو بروز شريط الحواف اللوح من ملامسة المسند بالكامل، مسببةً إزاحة متكررة لكنها مضللة.
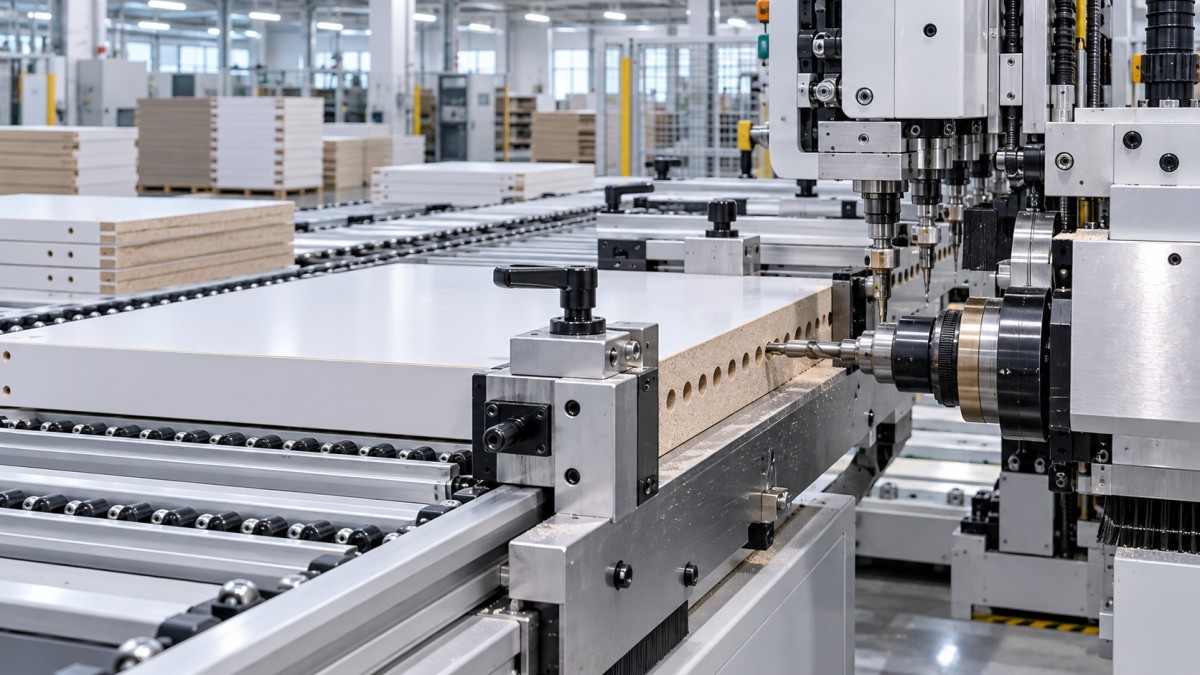
غالبًا ما يُساء تفسير أخطاء التحميل على أنها مشكلات في دقة الآلة
لا تستطيع آلة معايرة جيدًا الحفاظ على الموضع إذا تحركت قطعة العمل أثناء تحديد موضعها أو ثقبها. وتحتاج الألواح الرقيقة والقوائم الضيقة والألواح الملتوية والمواد المطلية إلى عناية إضافية، لأنها قد لا تستقر بمحاذاة أسطح الدعم. وقد يلامس جانب خزانة مقوّس نقطة مرجعية في موضع، لكنه يبتعد عنها في موضع آخر. عندئذ قد يكون الثقب محفورًا بدقة بالنسبة إلى الآلة، لكنه غير صحيح بالنسبة إلى الشكل الهندسي المقصود للوح.
راقب تسلسل التحميل بدلًا من الاكتفاء بفحص الثقب المكتمل. يجب أن تلامس اللوحة سطح التحديد قبل تطبيق قوة المشابك. فإذا سحبت المشابك قطعة العمل جانبيًا إلى موضعها، فقد يختلف موضعها النهائي بحسب شكل اللوح أو احتكاك السطح أو ضغط المشبك. وتظهر المشكلة نفسها عندما يسند المشغّل لوحًا طويلًا بيده ثم يتركه قبل استقراره بالكامل.
بالنسبة إلى جوانب الخزائن الطويلة، تأكد من أن دعامات التغذية والدعم الخارج على مستوى طاولة الآلة. فالدعامة المرتفعة أكثر من اللازم قد ترفع اللوح قرب منطقة المرجع، والمنخفضة أكثر من اللازم قد تسمح للوح بالترهل أو الدوران. وقد لا تترك أي من الحالتين أثرًا واضحًا، لكنهما قد تؤثران في العلاقة بين الحافة ورأس الثقب. أبقِ البكرات والطاولات ووسائد التلامس خالية من الرقائق، ولا سيما حول مسند تحديد الموضع.
ينبغي أن يثبت ضغط المشبك القطعة لا أن يشوّهها
زيادة الضغط ليست دائمًا علاجًا للحركة. فقد تؤدي قوة المشبك المفرطة إلى ثني المواد الرقيقة، أو ضغط المواد ذات القلب اللين، أو زحف اللوح عند تطبيق الضغط. ومن ناحية أخرى، تسمح القوة غير الكافية بالاهتزاز والحركة أثناء الثقب. استخدم ضغطًا يكفي لتثبيت قطعة العمل، مع التأكد من بقاء اللوح مسطحًا ومتعامدًا مع نظام التحديد.
تتمثل إحدى طرق التحقق البسيطة في التوقف بعد التثبيت، حيثما تسمح الآلة بالمراقبة الآمنة، وفحص نقاط التلامس عند المراجع. ينبغي ألا يتأرجح اللوح عند فحصه برفق باليد، مع تعطيل دورة التشغيل. لا تمد يدك أبدًا داخل الآلة أثناء حركتها الآلية، ولا تتجاوز وسائل الحماية لفحص سلوك التثبيت. إذا تعذر التأكد من ثبات التحميل بأمان، فاتبع إجراءات الإعداد والصيانة المحددة للآلة.
افحص المثقاب قبل إعادة كتابة الإحداثيات
ليس كل خطأ ظاهري في الموضع ناتجًا عن خطأ في الإحداثيات. فقد تدخل ريشة مثقاب كليلة أو تالفة اللوح بعيدًا عن المركز، ولا سيما في الألواح المكسوة بطبقة رقائقية أو ألواح الحبيبات ذات الكثافة غير المتجانسة أو المواد ذات الطبقة السطحية الصلبة. وقد يبدأ الثقب من النقطة المقصودة، ثم ينحرف مع تقدم المثقاب. ويمكن أن تنتج نتيجة مماثلة عن ريشة مثنية أو كوليت مرتخٍ أو حامل أداة ملوث أو انحراف محور المغزل.
افحص جودة الثقب عن قرب. فالتمزق أو آثار الاحتراق أو الفتحة البيضاوية أو التهشم المفرط أو ظهور الثقب بزاوية يشير إلى مشكلة في الأداة أو المغزل. قارن الثقوب التي أحدثتها الريشة نفسها في ألواح مختلفة. إذا تغير موضع المركز مع عمق الثقب، فتحقق من الحالة الميكانيكية لوحدة الثقب بدلًا من تطبيق إزاحة على البرنامج.
يجب أن تتطابق قيم طول الأداة وقطرها أيضًا مع الأداة المركبة في الآلة. وقد تعتمد برامج الثقب الجانبي على عمق مضبوط لتجنب الاختراق الكامل أو لإنشاء مقعد دقيق لوتد أو وصلة أو مسند رف. فإذا كان طول الأداة الفعلي أكبر من القيمة المسجلة، فقد تحفر بعمق زائد؛ وإذا كان أقصر، فقد تترك الثقب غير مكتمل. وعلى الرغم من أن العمق لا يغير عادةً إحداثيات X أو Y المبرمجة، فإن بيانات الأداة غير الصحيحة قد تحجب خطأ إعداد أكثر خطورة وتعقّد تشخيصه.
استبدل المثاقب البالية استنادًا إلى حالتها أثناء الإنتاج، لا بعد تعطلها الواضح فحسب. عند تغيير الأداة، نظّف الكوليت وساق الأداة قبل التركيب. فقد يمنع الغبار الناعم العالق في الحامل الأداة من الاستقرار على نحو صحيح، ويسبب انحرافًا حتى مع ريشة جديدة. بعد تغيير الأداة، نفّذ اختبارًا مضبوطًا على قطعة اختبار أو كتلة اختبار قبل بدء إنتاج دفعة كاملة.
استخدم إجراء تحقق سريعًا بعد تغييرات الإعداد
تظهر أخطاء الثقوب الجانبية كثيرًا بعد تعديل برنامج أو استبدال أداة أو تغيير الوردية أو المادة أو إجراء صيانة للآلة. ويكون التحقق السريع من القطعة الأولى أسرع من فحص كل قطعة أثناء التجميع. وليس الهدف قياس كل ثقب في مكوّن خزانة معقد، بل التأكد من أن الآلة تحدد موضع القطعة على نحو صحيح وأن الوصلات الأساسية ستتوافق عند التجميع.
- راجع المخطط أو بيانات الإنتاج وحدد الثقوب التي تتحكم في التجميع: وصلات الكامة، والأوتاد، ومواضع المفصلات، وثقوب تثبيت مجاري الأدراج، ودعامات الرفوف.
- قِس سماكة اللوح الخام وطوله وعرضه حيث تؤثر هذه القيم في البرنامج.
- حمّل اللوح بالاتجاه المطلوب وتحقق من ملامسته للمسند المقصود وأسطح الدعم.
- شغّل البرنامج المعتمد بإعداد الإنتاج المعتاد، مستخدمًا قطعة اختبار متى توفرت.
- قِس مراكز الثقوب الأساسية انطلاقًا من الحافة المرجعية المحددة، لا من حافة ملائمة لكنها غير ذات صلة.
- اختبر القطعة المثقوبة مع المكوّن المقابل متى كان ذلك عمليًا. فقد تكون أبعاد الوصلة صحيحة عند القياس، لكن يظهر عند التجميع خلل في الاتجاه أو العمق.
- سجّل التعديل بعد التأكد من السبب فقط. وتجنب ترك إزاحات مؤقتة غير موثقة في وحدة التحكم.
القياس انطلاقًا من المرجع الصحيح أمر أساسي. لنفترض أن موضع ثقب محدد يبعد 37 مم عن الحافة الأمامية. قد يعطي قياسه من الحافة الخلفية رقمًا يبدو معقولًا، لكنه لا يوضح كثيرًا ما إذا كانت القطعة ستتطابق مع اللوح المقابل. استخدم مسطرة أو زاوية قائمة أو قدمة قياس أو أداة فحص مخصصة موثوقة، بما يتناسب مع السماحية المطلوبة في تصميم الخزانة. حافظ على نظافة أدوات القياس وافحصها بحثًا عن التلف؛ فقد تتسبب حافة مسطرة بالية أو مسند مرتخٍ في خطأ من تلقاء نفسه.
يتطلب منطق البرنامج الانضباط نفسه المطلوب في الإعداد الميكانيكي
يعوّض بعض المشغّلين عن قطعة معيبة بتغيير إحداثية دون التحقق من نظام المرجع الذي يستخدمه برنامج CNC. وقد يؤدي ذلك إلى أخطاء في الألواح المتناظرة أو الأطوال المختلفة أو مهام الإنتاج المتداخلة. قبل إجراء أي تعديل، حدد ما إذا كانت الإحداثية محسوبة انطلاقًا من أصل ثابت أو حافة اللوح أو خط المنتصف أو معلمة مرتبطة بأبعاد القطعة.
انتبه بشكل خاص إلى الحالات التالية:
- جوانب الخزائن اليسرى واليمنى: قد تكون أنماط الثقوب فيها متناظرة، لا مجرد مزاحة.
- اختلاف سماكات الألواح: قد يكون ثقب وصلة متمركزًا في لوح بسماكة معينة لكنه غير متمركز في لوح آخر.
- تغيير مرجع الوجه: قد يصبح مسار الثقب المخصص للوجه الداخلي غير صحيح عند قلب اللوح.
- البرامج ذات المعلمات: قد يؤدي إدخال طول أو عرض غير صحيح إلى تحريك عدة عناصر دفعة واحدة.
- مراجعات البرامج: قد يحتفظ ملف أقدم بموضع سابق للتركيبات أو بتفصيل إنشائي سابق.
عندما يتكرر الانزياح الخاطئ نفسه في أنماط ثقب متعددة، قارن إزاحة العمل النشطة وحالة إرجاع الآلة إلى نقطة الأصل وأصل اللوح المبرمج. إذا انقطعت الطاقة عن الآلة مؤخرًا أو نُقلت أو خضعت للصيانة أو لإعادة الضبط، فتحقق من تنفيذ إجراء إرجاع المرجع على نحو صحيح وفق تعليمات الشركة المصنّعة. لا تستخدم قطعة إنتاج بديلًا لمعايرة الآلة عندما يتوفر إجراء مرجعي سليم أو قطعة اختبار.
ميّز بين عيوب المواد وعيوب الثقب
ليست ألواح الخزائن مسطحة أو مربعة أو متجانسة داخليًا دائمًا. فقد تؤدي الشظايا على الحافة الناتجة عن عملية قطع سابقة إلى تفاوت في تثبيت اللوح. كما قد تمنع الحواف المنتفخة أو الزوايا التالفة أو شرائط الحواف المرتخية تحديد الموضع بشكل متكرر. وقد تتفاعل ألواح الحبيبات وMDF أيضًا بشكل مختلف مع الثقب عند تفاوت كثافتها، ولا سيما قرب الحافة.
افحص الألواح الواردة أو المشغّلة مسبقًا عندما تقتصر المشكلة على دفعة مادة أو نوع لوح معين. تحقق من التعامد بقياس الأقطار أو باستخدام زاوية مناسبة، وافحص الحافة المرجعية على امتداد طولها بالكامل. إذا لم تكن الحافة مستقيمة، فقد تضع آلة الثقب الجانبي CNC الثقوب باستمرار بالنسبة إلى نظام تحديد موضعها، بينما تظل اللوحة النهائية غير متناسقة بالنسبة إلى مكوّن آخر.
بالنسبة إلى المواد المشوهة بوضوح، لا تعتمد على ضغط المشابك لإجبار كل قطعة على اتخاذ الشكل المطلوب. حدد ما إذا كان هيكل الخزانة يتحمل هذا الاختلاف أم ينبغي تصحيح اللوح أو إعادة قطعه أو استبعاده من دفعة الإنتاج. فقد تبدو ثقوب القطعة المشوهة مقبولة أثناء تثبيتها بالمشابك، لكنها تنحرف عن محاذاتها بعد تحرير اللوح.
نقاط الصيانة التي تحافظ على قابلية تكرار النتائج
يعتمد الثقب المتكرر على تفاصيل ميكانيكية صغيرة. فتراكم الرقائق خلف المسند، أو تآكل وسائد المشابك، أو ارتخاء المثبتات، أو تلوث المستشعرات، أو وجود خلوص في محور متحرك، قد يؤثر تدريجيًا في النتائج. ويسهل إغفال هذه المشكلات لأنها قد لا تؤدي إلى ظهور رسالة عطل فورًا.
وجّه الاهتمام اليومي إلى الأسطح التي تحدد موضع القطعة: المساند، والأسوار، ووسائد الدعم، والمشابك، والمستشعرات. أزل الغبار وبقايا المواد اللاصقة بطرق تتوافق مع الآلة وتشطيب اللوح. افحص تثبيت حوامل المثاقب، وانتبه إلى أي صوت أو اهتزاز غير معتاد من المغزل. وعلى فترات مجدولة، تحقق من حركة المحاور ونقاط التثبيت ومتطلبات التشحيم وحالة مكونات الهواء المضغوط أو التفريغ، وفقًا لوثائق الآلة.
إذا استمرت مشكلة الموضع بعد فحص البرنامج واللوح وطريقة التحميل والمثقاب، فتوقف عن إجراء تعديلات متكررة على الإزاحات. فقد يحتاج مرجع الآلة أو أحد محاورها أو المغزل أو أحد مكونات التثبيت إلى فحص رسمي. إن مواصلة الإنتاج بتعويض غير مؤكد قد تنشر العيب في أجزاء مختلفة من الخزانة وتجعل التتبع لاحقًا صعبًا. ويحمي النهج التشخيصي المنضبط جودة الألواح وموثوقية الإعدادات المستقبلية.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.