


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
آلات حفر الألواح للأثاث: خيارات تخطيط لسرعة تجميع خزائن الملابس
عندما يبدأ العمل في منطقة تجميع خزائن الملابس بالتباطؤ، لا تكون نقطة الاختناق الظاهرة غالبًا هي طاولة التجميع. فقد ينتظر عمال التركيب الألواح الجانبية أو الرفوف أو الأبواب أو الألواح الخلفية التي تم ثقبها بدقة، لكن أُخرجت بترتيب غير مناسب. وفي حالات أخرى، تصل القطع بأنماط ثقوب دقيقة من الناحية الفنية، لكنها صعبة التمييز والفرز والتجميع دون تكرار الفحص. والنتيجة هي مناولة إضافية، وتأخر التركيب، وإعادة عمل يمكن تجنبها، وضغط على جدول الإنتاج.
عادةً ما يكون أفضل تخطيط هو الذي يجعل تدفق الألواح متوافقًا مع ترتيب تجميع خزانة الملابس. لا ينبغي اختيارآلة ثقب ألواح الأثاث بناءً على عدد المغازل أو أقصى سرعة تشغيل فحسب. فموضعها، وطريقة التحميل، واتجاه إخراج الألواح، وعملية وضع الملصقات، وارتباطها بعمليتي القطع والتجميع، هي ما يحدد ما إذا كانت ستختصر فعليًا الوقت بين قطع الألواح وإنجاز الخزانة. وفي الإنتاج بكميات كبيرة، يتمثل الخيار العملي في مواءمة تخطيط الآلة مع مزيج المنتجات وحجم الدفعات وتعقيد القطع ومستوى التحكم الإنتاجي المتاح بالفعل.
ابدأ بتسلسل التجميع، لا بحيز الآلة
قد تبدو خزائن الملابس بسيطة عند النظر إليها كمنتجات نهائية، لكن ألواحها تمر بعدة عمليات مختلفة. تحتاج الألواح الجانبية إلى صفوف من ثقوب الرفوف وثقوب الوصلات. وتحتاج الألواح العلوية والسفلية إلى ثقوب للتجميع. كما تتطلب الرفوف الثابتة ومكونات الأدراج والفواصل والأبواب ودعامات اللوح الخلفي أنماط ثقب مختلفة. ينبغي أن يدعم تخطيط الثقب ترتيب تجهيز هذه القطع، بدلًا من إجبار المشغلين على إنشاء نظام لوجستي منفصل حول الآلة.
من المفيد البدء بتحديد مسار هيكل خزانة نموذجي واحد، من قطع اللوح حتى التجميع النهائي. حدّد أماكن قطع القطع وتلبيس حوافها وثقبها ووضع الملصقات عليها وفرزها وتجهيزها. ثم ابحث عن النقاط التي يُرفع فيها اللوح أكثر من مرة، أو يوضع في كومة مؤقتة، أو يُعاد إلى مرحلة سابقة لتدارك ثقب مفقود. غالبًا ما تكشف هذه النقاط أن المشكلة لا تقتصر على قدرة الثقب، بل تتعلق بتدفق العمل.
فعلى سبيل المثال، قد يؤدي وضع محطة الثقب بعيدًا عن منطقة المنشار المتداخل أو المنشار العارض إلى تراكم الألواح غير المعالجة. وإذا نُقلت الألواح بعد ذلك إلى منطقة أخرى لوضع العلامات والفرز، فقد تصل إلى عمال التجميع مجموعات غير مكتملة. ويمكن لترتيب أكثر إحكامًا أن يقلل مسافة النقل، لكن يجب أن يتيح مساحة كافية للإدخال والإخراج وتدوير الألواح وفحوص الجودة ومناولة المواد بأمان.
ثلاثة خيارات للتخطيط تُستخدم في إنتاج خزائن الملابس
يعتمد التكوين المناسب على مدى تكرار تغيّر أبعاد خزائن الملابس وهياكلها الداخلية. فالمشكلة التي تواجه ورشة تنتج وحدات خزائن متكررة تختلف عن تلك التي تواجه مصنعًا يعالج يوميًا عددًا كبيرًا من مخططات الغرف المصممة حسب الطلب.
خلية ثقب مستقلة ومدمجة
تضع الخلية المستقلة آلة الثقب بالقرب من عمليات القطع وتلبيس الحواف، مع التحميل والتفريغ اليدوي أو شبه المساعد. وغالبًا ما تكون مناسبة عندما تختلف تصميمات المنتجات، أو تكون أحجام الدفعات متوسطة، أو يلزم الاستفادة من مساحة الأرضية بعناية. ويمكن للمشغلين معالجة القطع ضمن دفعات محددة وإجراء تغييرات على البرامج دون تعطيل خط متصل أكبر.
يكون هذا الترتيب أكثر فاعلية عندما تُرسل القطع إلى التجميع على شكل مجموعات كاملة لكل خزانة. فبدلًا من ثقب جميع الألواح الجانبية لليوم ثم جميع الرفوف، عالج مكونات مجموعة مناسبة من الخزائن معًا. يقلل هذا النهج أخطاء الفرز، ويسهّل اكتشاف مشكلة في البرمجة أو المواد قبل أن تؤثر في عدد كبير من القطع.
أما القيد فيتمثل في المناولة. فقد يلزم توجيه كل لوح وتحميله وإزالته ووضع ملصق عليه ونقله يدويًا. ومع زيادة حجم إنتاج خزائن الملابس، قد تظل الآلة منتجة بينما يصبح المشغلون هم عامل التقييد. قبل زيادة قدرة الثقب، تحقّق مما إذا كان التحميل أو تدوير الألواح أو فرز المخرجات يستهلك وقت الدورة المتاح.
آلتان متجاورتان لمعالجة مجموعات ألواح بالتوازي
يستخدم التخطيط المتجاور محطتي ثقب مع تقسيم محدد للعمل. فقد تتولى إحدى الآلتين ألواح هيكل الخزانة، بينما تتولى الأخرى الأبواب أو أجزاء الأدراج أو المكونات الخاصة. وثمة نهج آخر يتمثل في تقسيم العمل حسب حجم اللوح أو اتجاه الثقب. وليس الهدف مجرد تشغيل آلتين في الوقت نفسه، بل منع نوع متكرر من القطع من تعطيل تدفق نوع آخر.
قد يكون هذا مفيدًا للخزائن ذات الهيكل الأساسي الثابت والتصميمات الداخلية المتغيرة. إذ يمكن أن تسلك الألواح الجانبية والعلوية والسفلية والرفوف الثابتة مسارًا متوقعًا، بينما تُعالج وحدات الأدراج والملحقات القابلة للسحب وتفاصيل الفواصل المصممة حسب الطلب بشكل منفصل. وبذلك تحصل فرق التجميع على مكونات الخزانة الرئيسية في الوقت المحدد، حتى عندما تتطلب العناصر الاختيارية أنماط ثقب إضافية.
يكمن الخطر في إنشاء طابورين منفصلين. فإذا خُصصت الآلات دون قواعد واضحة لتوجيه العمل، فقد يرسل المشغلون القطع إلى المحطة التي تبدو متاحة، ما يجعل تتبعها صعبًا. ويجب أن تعتمد برامج الآلات والملصقات وأوامر العمل طريقة موحدة لتحديد القطع، بحيث تظل الألواح المثقوبة مرتبطة بتكوين خزانة الملابس الصحيح.
خط متصل بنقل آلي ومسار إرجاع
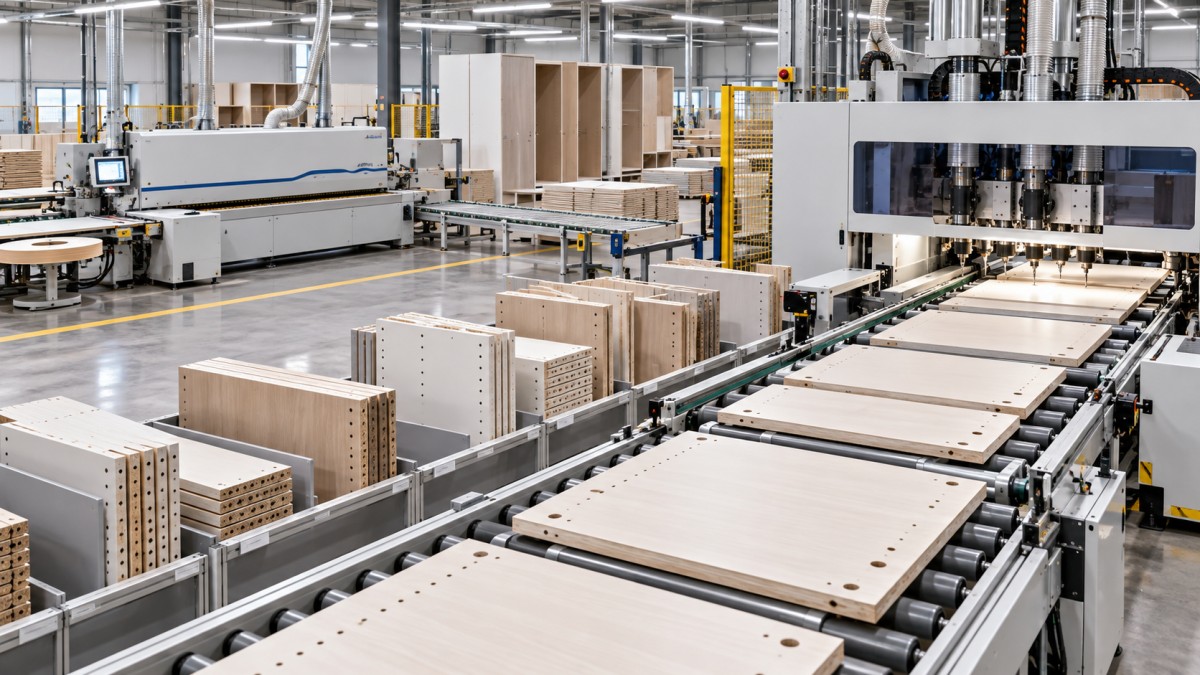
في بيئات الإنتاج ذات الأحجام الكبيرة، يمكن دمج الثقب في خط مزود بأنظمة نقل، وإدخال وإخراج آليين، وأجهزة لإرجاع الألواح، ومسح ضوئي، وبيانات إنتاج مترابطة. ويكون هذا الترتيب أكثر فائدة عندما يعالج المصنع تدفقًا مستمرًا من الألواح ويحتاج إلى توقيت متكرر ومنضبط بين القطع ومعالجة الحواف والثقب والفرز.
لا يلغي النقل الآلي الحاجة إلى التخطيط؛ بل يجعل القرارات السيئة بشأن توجيه العمل تُنفّذ بسرعة أكبر. ينبغي تصميم الخط وفق التسلسل الفعلي للألواح: أي وجه يُقدّم أولًا، وما إذا كانت القطعة تتطلب تدويرًا، وما إذا كانت جميع الحواف تُنجز قبل الثقب، وأين يتم تحديد هوية اللوح بعد تشغيله. ويمكن لمسار الإرجاع أن يقلل المناولة اليدوية للألواح، لكن يجب مواءمته مع تسلسل تشغيل الآلة والاتجاه الفعلي المطلوب لكل نمط ثقب.
حافظ على اتساق مراجع الثقب على امتداد مسار العمل
يعتمد تجميع خزائن الملابس بسرعة على ثقب الألواح انطلاقًا من الحواف المرجعية الصحيحة. فقد يكون الثقب في الموضع الصحيح بالنسبة إلى إحدى الحواف، لكنه في موضع خاطئ بالنسبة إلى اتجاه التجميع. ويكتسب ذلك أهمية خاصة عندما تتشابه الألواح الجانبية اليمنى واليسرى، أو يكون لاتجاه الألياف أهمية، أو تتطابق أبعاد القطع المتماثلة لكن تختلف متطلبات التركيبات.
قبل اعتماد التخطيط النهائي، حدّد كيفية استناد كل لوح إلى مرجعه في كل عملية. يجب أن تستخدم عمليات القطع وتلبيس الحواف وبرنامج الثقب وموضع الملصق ورسم التجميع منطق الاتجاه نفسه. فاللوح المحدد على أنه «أمامي-أيسر» عند القطع يجب ألا يتحول إلى «جانب أيسر، وجه معكوس» عند الثقب دون قاعدة واضحة لنقل بياناته.
تستحق عدة تفاصيل الانتباه:
- اختيار الحافة المرجعية: استخدم حواف مرجعية ثابتة ومحددة بوضوح لثقوب الوصلات وصفوف دعامات الرفوف وتجويفات مفصلات الأكواب وأنماط ثقوب الخوابير.
- تحديد الوجه: ميّز بين الوجه النهائي والوجه الداخلي والجانب الخلفي قبل دخول الألواح إلى منطقة الثقب.
- المكونات ذات الاتجاه المحدد: افصل الألواح اليسرى واليمنى في بيانات الإنتاج، حتى عندما تكون حدودها الخارجية متطابقة تقريبًا.
- سماحية تلبيس الحواف: تحقّق مما إذا كانت أبعاد الثقب محسوبة انطلاقًا من حافة اللوح الخام أو من حافة اللوح بعد التلبيس.
- وضوح الملصقات: ضع الملصقات في مواضع تظل مقروءة بعد الثقب ولا تعيق الفحص أو التجميع.
قد تبدو هذه الضوابط إدارية، لكنها تؤثر مباشرةً في تخطيط الآلة. فالخط الذي يتطلب تفسيرًا يدويًا متكررًا لاتجاه اللوح لن يحقق إلا جزءًا محدودًا من فوائد الأتمتة. وعلى العكس، يمكن لخلية مدمجة أن تعمل بموثوقية عندما يتلقى المشغلون ملصقات واضحة ومراجع ألواح متسقة.
وازن قدرة الثقب مع الأعمال السابقة واللاحقة
لن يؤدي تركيب آلة أسرع لثقب ألواح الأثاث تلقائيًا إلى زيادة إنتاج خزائن الملابس إذا لم تتمكن عمليات القطع أو تلبيس الحواف أو التجميع من توفير العمل واستيعابه بالمعدل نفسه. ينبغي أن يراعي تخطيط المشروع مسار العمل كاملًا، بدلًا من تقييم كل آلة بمعزل عن غيرها.
في المراحل السابقة، يتمثل السؤال الأساسي في ما إذا كان يمكن توريد الألواح المقطوعة والملبسة بالحواف بترتيب منظم. فالأكوام المختلطة من الألواح تجبر المشغلين على البحث عن القطع، ومقاطعة البرامج، واتخاذ قرارات متكررة بشأن الاتجاه. أما في المراحل اللاحقة، فتحقّق مما إذا كانت الألواح المثقوبة تُجمع فورًا في مجموعات للخزائن أم توضع ببساطة في مخزون مؤقت عام. فالمخزون الكبير غير المنظم يخفي المشكلات إلى أن يبدأ التجميع، حين تصبح تكلفة العثور على قطعة مفقودة أو غير صحيحة أعلى.
يختلف المخزون المؤقت المنضبط عن ذلك؛ إذ يؤدي غرضًا محددًا، وهو استيعاب الفروقات القصيرة بين العمليات دون فقدان هوية القطع. وغالبًا ما يكون المخزون المؤقت أكثر فائدة في إنتاج خزائن الملابس بعد تلبيس الحواف وبعد الثقب. فالأول يحمي آلة الثقب من الانقطاعات القصيرة في المراحل السابقة، والثاني يتيح لموظفي الجودة أو فرق التجميع التحقق من توافر مجموعة كاملة من الألواح قبل بدء التصنيع.
ينبغي ألا يُعامل حجم المخزون المؤقت بوصفه معادلة ثابتة. فقد تؤدي المساحة المحدودة إلى توقف الخط كلما توقفت إحدى الفرق في مرحلة لاحقة. أما المساحة الكبيرة جدًا فتشجع على تراكم مفرط للأعمال قيد التنفيذ، وتجعل اكتشاف القطع التالفة أصعب، وتزيد احتمال اختلاط ألواح طلبات خزائن مختلفة. ويوفر تحديد مناطق المخزون المؤقت بحسب أمر العمل أو نوع الخزانة أو تسلسل الإطلاق تحكمًا أكبر من إنشاء منطقة تخزين كبيرة واحدة.
اختر طريقة الثقب وفقًا لتصميم الوصلات وتنوع التركيبات
ينبغي أن تؤثر تفاصيل تصنيع خزائن الملابس في قرارات التخطيط منذ البداية. فبراغي Confirmat والخوابير ووصلات الكامة والخوابير ودعامات الرفوف والمفصلات المخفية ومجاري الأدراج وبراغي الوصلات ومجاري الألواح الخلفية، لكل منها متطلبات ثقب مختلفة. ويمكن تنظيم مجموعة منتجات تستخدم عددًا محدودًا من الوصلات المتكررة وفق مسار موحد بدرجة عالية. أما المجموعة التي تتطلب تغييرات متكررة في التركيبات، فتحتاج إلى برمجة أكثر مرونة وإجراءات تحقق أقوى قبل الإطلاق.
ضع في اعتبارك الحالات التالية:
- قد تستفيد مجموعة خزائن ذات ثقوب نظام 32 mm المتكررة من مسار يُبقي الألواح الجانبية العمودية على عملية المرجع نفسها.
- تتطلب خزائن الملابس ذات الأبواب المفصلية الكثيرة أن تظل مواقع ثقوب كؤوس المفصلات وثقوب التثبيت متزامنة مع اتجاه فتح الباب وأبعاد الهيكل.
- قد تُنشئ التصميمات التي تضم عددًا كبيرًا من الأدراج عبء عمل منفصلًا، لأن مواقع مجاري الأدراج وخلوص واجهات الأدراج والفواصل الداخلية قد تختلف أكثر من الهيكل الأساسي.
- قد تتطلب خزائن الملابس المصممة حسب الطلب ذات الأسطح العلوية المائلة أو التجاويف المفتوحة أو الأقسام متفاوتة العمق خلية مرنة يمكن فيها فحص الألواح غير المعتادة قبل إدخالها إلى مسار العمل الرئيسي.
ليس القرار متعلقًا بما إذا كان التوحيد القياسي أفضل من المرونة؛ فكلاهما مطلوب بنسب مختلفة. وينبغي أن يضمن التخطيط تحرك القطع القياسية بسرعة، دون جعل القطع الخاصة غير مرئية أو صعبة المعالجة بالشكل الصحيح.
خطط للتغييرات قبل أن تتحول إلى مشكلة في الجدول الزمني
غالبًا ما تتضمن مشروعات خزائن الملابس تغييرات في العرض والارتفاع والتجهيزات الداخلية ونمط الأبواب والتشطيب. وحتى عندما يظل هيكل الألواح متشابهًا، قد تغير هذه التعديلات برامج الثقب واتجاه الألواح ومواضع التركيبات ومتطلبات وضع الملصقات. وقد يصبح التخطيط الذي يبدو فعالًا لعائلة منتجات واحدة غير مستقر عند إطلاق عدة تكوينات معًا.
ينبغي إعداد البرامج قبل وصول الألواح إلى الآلة. تحقّق من مراجعات الرسومات ومواصفات التركيبات وسماكة الألواح والأبعاد النهائية وقواعد المراجع. وينبغي ألا يُطلب من مشغل الثقب أن يقرر ما إذا كان الرف المعدّل يحتاج إلى نمط وصلات مختلف بينما تنتظر مجموعة من الألواح في الطابور.
عندما يتعذر تجنب التغييرات المتكررة، اجمع الإنتاج حسب الخصائص المشتركة حيثما أمكن. فكثيرًا ما يمكن ترتيب القطع ذات السماكة أو منطق التركيبات أو اتجاه الثقب المشترك معًا دون التعامل مع كل خزانة بوصفها إعدادًا منفصلًا تمامًا. وفي الوقت نفسه، لا تجمع القطع لمجرد أنها تبدو متشابهة. فقد ينتمي لوحان متطابقان في الحجم إلى تكوينين مختلفين ويتطلبان نمطي ثقب مختلفين.
استخدم نقاط فحص تحمي وقت التجميع
ينبغي أن يركز الفحص على الأخطاء التي قد تعطل التجميع، لا على مجرد التحقق من وجود الثقب. ويمكن لفحص سريع بعد الثقب أن يؤكد موقع الثقب وعمقه وقطره واتجاه اللوح وحالة السطح الظاهرة. كما يمكنه التحقق من عدم تشقق الوجوه الملبسة بالحواف ومن استمرار تطابق الملصقات مع الألواح.
بالنسبة إلى البرامج الجديدة أو التركيبات المعدلة أو المواد غير المألوفة أو أشكال الألواح غير المعتادة، افحص القطعة الأولى قبل إطلاق الدفعة. وقارن القطعة بمتطلبات التجميع بدلًا من الاعتماد فقط على شاشة الثقب أو اسم البرنامج. فقد يكون البرنامج صحيحًا، لكنه مرتبط بمراجعة خاطئة للوح أو بسماكة مواد غير مناسبة.
أثناء الإنتاج المستقر، ينبغي أن يعكس تواتر الفحص مستوى مخاطر العملية. فقد تحتاج ألواح الرفوف القياسية المتكررة إلى فحص أقل كثافة من ألواح الأبواب ذات الاتجاه المحدد التي تتضمن ثقوب المفصلات، أو القطع التي تتطلب تشغيل عدة أوجه. وعند اكتشاف عيب، اعزل الألواح المرتبطة بحسب الطلب وإصدار البرنامج قبل مواصلة العمل. فمواصلة الثقب بينما لا يزال مصدر المشكلة غير واضح قد تحوّل مشكلة إعداد بسيطة إلى مهمة أكبر للفرز والاستبدال.
قرارات التخطيط التي تحسن التحكم اليومي
عادةً ما يكون أفضل تخطيط إنتاج هو الأسهل فهمًا من أرضية المصنع. ينبغي أن يعرف المشغل مصدر الألواح، والاتجاه المطلوب لها، ووجهة القطع المنجزة، وكيفية التعامل مع الحالات الاستثنائية. كما ينبغي أن تتلقى فرق التجميع مجموعات ألواح كاملة وواضحة الهوية بدلًا من مزيج من المكونات المثقوبة غير المصنفة.
في العمليات الصغيرة، قد يعني ذلك وضع منطقة صغيرة للتحقق والفرز مباشرةً بجوار مخرج الثقب. أما في الخطوط الأكبر، فقد يعني تحديد نقاط نقل مضبوطة وتأكيدات بالمسح الضوئي ومخزون مؤقت قصير بين مراحل التشغيل. وفي الحالتين، يبقى الهدف واحدًا: تقليل الوقت الذي يُقضى في البحث عن الألواح وتدويرها وإعادة فحصها وتصحيحها بعد مغادرتها محطة الثقب.
عند مراجعة خيارات التخطيط، أعطِ الأولوية لمسار اللوح بدلًا من المظهر العام لترتيب المعدات. فمحطة الثقب التي تدعم مراجع متسقة ومخزونًا مؤقتًا مدروسًا وهوية واضحة للقطع وإطلاق مجموعات الخزائن، ستسهم عادةً في تسريع تجميع خزائن الملابس أكثر من آلة أعلى قدرة موضوعة ضمن سير عمل غير مترابط.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.