


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
تخطيط خط إنتاج للأعمال الخشبية لتلبية طلبات الخزائن المتنوعة
قد يبدو مصنع الخزائن منشغلًا للغاية، ومع ذلك يهدر الوقت في المواضع الأكثر أهمية: ألواح تنتظر العملية التالية، ومشغّلون يبحثون عن البرنامج المناسب، وعبوات تجهيزات منفصلة عن أجزائها، وخزائن مكتملة يتأخر تسليمها بسبب مكوّن واحد مفقود. وتزداد هذه المشكلات وضوحًا عندما يكون تنوع الطلبات كبيرًا. فقد تتعطل خطة إنتاج مناسبة لسلسلة طويلة من وحدات المطابخ المتطابقة عندما تتضمن الوردية التالية خزائن ملابس، وخزائن أحواض، ووحدات تخزين للمكاتب، وأبوابًا منحنية، وأبعادًا خاصة لطلب واحد.
لذلك، فإن تخطيط خط إنتاج النجارة لتلبية طلبات الخزائن المتنوعة لا يقتصر على اختيار الآلات، بل يمثل تحديًا يتعلق بتحديد مسارات العمل والتحكم بها. يحتاج مديرو المشاريع إلى تحديد العمليات التي ينبغي توحيدها، والمواضع التي تستحق فيها المرونة الاستثمار، وكيفية نقل الألواح بين محطات العمل، وكيفية استيعاب تغييرات الطلبات المتكررة دون إحداث ارتباك في أرضية المصنع.
ونادرًا ما يكون أفضل حل هو الخط الأكثر أتمتة على الورق. بل هو الخط الذي يتوافق مع مجموعة منتجات الشركة المصنّعة الفعلية، والمهارات المتاحة، وطبيعة الطلبات، ومساحة أرضية المصنع، والنمو المتوقع. ويساعد نهج التخطيط التالي على تحويل مجموعة من آلات النجارة إلى نظام عملي لإنتاج الخزائن.
ابدأ بمزيج الطلبات، لا بقائمة الآلات
قبل مناقشة مناشير الألواح، ومراكز التعشيش CNC، وآلات تلبيس الحواف، أو آلات الثقب، ارسم خريطة للطلبات التي يتلقاها المصنع فعليًا. فقد تعني «الخزائن المصممة حسب الطلب» ظروف إنتاج مختلفة تمامًا. إذ قد تنتج إحدى الشركات هياكل خزائن قياسية في معظمها مع تغيّر ألوان الأبواب، بينما تعالج شركة أخرى كل لوح بمقاس ونمط ثقوب ومادة ومواصفات حواف مختلفة.
لأغراض تخطيط المشروع، صنّف الطلبات وفق الخصائص التشغيلية التي تؤثر في مسارات العمل:
- مواد الألواح: MDF، والألواح الحبيبية، والخشب الرقائقي، ومكوّنات الخشب الصلب، والألواح المكسوة بطبقة تغليف، والألواح ذات الوجه الأكريليكي، أو الألواح المدمجة.
- حجم الدفعة: دفعات متكررة، أو سلاسل إنتاج صغيرة، أو مشاريع فردية، أو طلبات يومية متنوعة.
- تعقيد الألواح: أجزاء مستطيلة مستقيمة، أو مكوّنات بزاوية، أو أخاديد، أو أبواب ذات أشكال خاصة، أو مقاطع مقابض مدمجة.
- متطلبات الحواف: دون تلبيس، أو تلبيس حافة واحدة أو حافتين، أو تلبيس المحيط بالكامل، أو لاصق PUR، أو مظهر وصلة غير مرئية بتقنية شبيهة بالليزر، أو شرائط حواف سميكة.
- الثقب والتجهيزات: الأرفف، والمفصلات، ومجاري الأدراج، والوصلات، والأوتاد، ووصلات الكامة، وميزات التجميع الخاصة.
- أولوية التسليم: ما إذا كانت الأعمال تُجمّع حسب المشروع، أو المادة، أو نوع الخزانة، أو تاريخ الاستحقاق.
تكشف هذه المعلومات عن عنق الزجاجة الفعلي. ففي بعض المصانع تكون طاقة القص كافية، لكن برامج الثقب تتسبب في التأخير. وفي مصانع أخرى يصبح تلبيس الحواف هو نقطة الاختناق، لأن المشغّلين يغيّرون باستمرار ألوان الشريط وسماكاته وإعدادات الغراء. وإذا بدأ فريق التخطيط بمواصفات الآلات الفردية بدلًا من حقائق الإنتاج هذه، فقد يبدو خط إنتاج النجارة النهائي قادرًا، لكنه سيظل صعب الجدولة.
اختر نموذج تدفق يستوعب التنوع
يحتاج الإنتاج المتنوع إلى تنظيم، لكن ينبغي ألا يفرض مرور كل طلب في المسار نفسه. وغالبًا ما يجمع خط الخزائن الفعّال بين مسار رئيسي مضبوط للألواح المستطيلة الشائعة ومسارات جانبية مرنة للحالات الاستثنائية.
فعلى سبيل المثال، يمكن أن تنتقل ألواح هياكل الخزائن القياسية من القص إلى وضع الملصقات، ثم تلبيس الحواف، والثقب، والفرز، والتعبئة، وفق تسلسل متوقع نسبيًا. أما الأبواب ذات الأشكال الخاصة، أو أجزاء الخشب الصلب، أو الألواح التي تحتاج إلى أخاديد غير معتادة، فيمكن توجيهها إلى خلية تشغيل CNC دون تعطيل التدفق الرئيسي. ويمنع هذا النهج الأعمال الاستثنائية ذات الحجم المنخفض من إيقاف الأعمال ذات الحجم المرتفع.
مبدأ عملي لتحديد المسارات: وحّد مسار نسبة 70–80% الأكثر شيوعًا
تختلف النسبة الدقيقة من مصنع إلى آخر، لكن المبدأ سليم: حدّد عائلات الأجزاء الأكثر تكرارًا، وأنشئ لها مسارًا مستقرًا. ينبغي أن تمر جوانب الخزائن القياسية، والأرفف، والقواعد، والظهور، والأبواب، ومكوّنات الأدراج بأقل عدد ممكن من خطوات المناولة غير الضرورية. أما الأعمال المتنوعة المتبقية، فينبغي تحديد مسار بديل واضح لها بدلًا من التعامل معها بطريقة غير رسمية «عندما يتوفر الوقت».
ولا يعني ذلك أن خط النقل الثابت هو الخيار الصحيح دائمًا. ففي الطلبات المتنوعة، قد تجعل الأتمتة الثابتة المفرطة تبديل الإعدادات أكثر صعوبة، وتقلل حرية إعادة ترتيب الأعمال العاجلة. وقد توفر طاولات البكرات، ومناطق التخزين المؤقت، وناقلات الإرجاع حول آلة تلبيس الحواف، ومحطات الفرز التي تتحكم بها الرموز الشريطية، والعربات المتحركة مرونة أكثر فائدة من نظام نقل مترابط بالكامل.
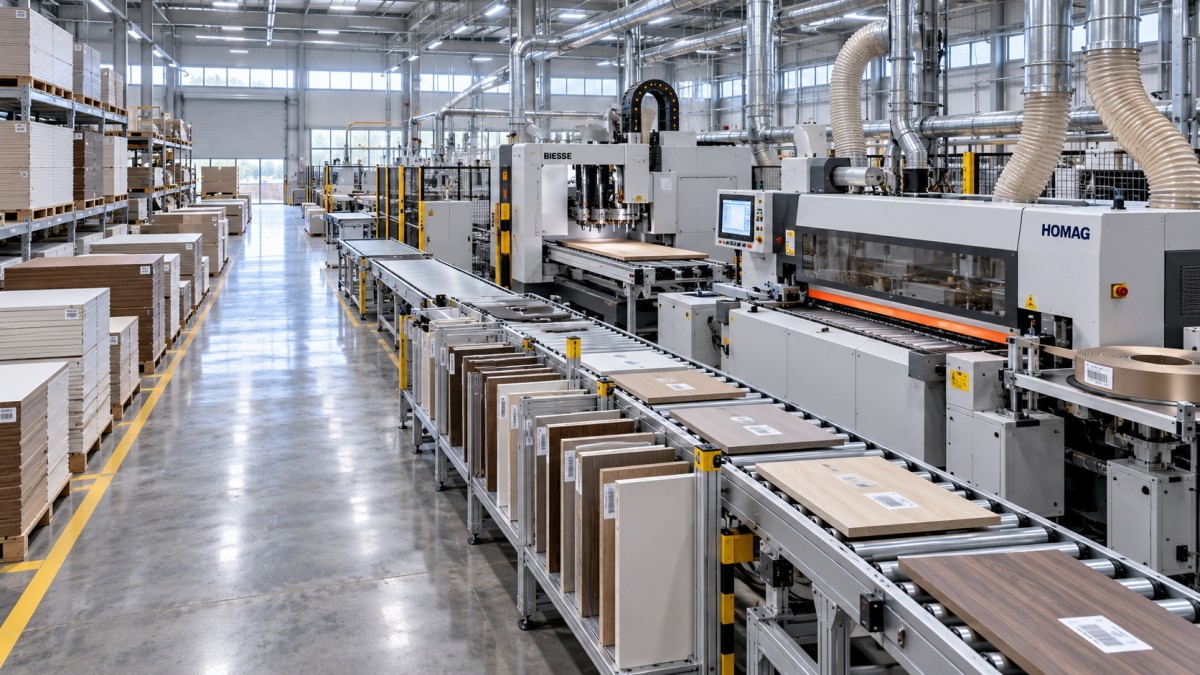
خطّط لتدفق المعلومات بعناية تضاهي تخطيط تدفق المواد
لا يتحرك اللوح بكفاءة إلا إذا انتقلت معه معلومات إنتاجه. وينبغي أن يكون كل مكوّن قابلًا للتتبع من مرحلة القص حتى إعداد الطقم النهائي. وفي تصنيع الخزائن حسب الطلب، سرعان ما تصبح العلامات المكتوبة يدويًا أو الاعتماد على الذاكرة البصرية غير موثوقين عند تنفيذ عدة مشاريع في الوقت نفسه.
ينبغي لنظام الإنتاج، كحد أدنى، أن يربط بيانات التصميم، وتحسين تخطيط القص، وبرامج التشغيل، والملصقات، وحالة أمر العمل. ويمكن أن يتضمن الملصق رقم الجزء، ورقم المشروع، وموضع الخزانة، والأبعاد، ورمز المادة، وتعليمات تلبيس الحواف، وبرنامج الثقب، والوجهة التالية. وليس الهدف إضافة الأعمال الورقية، بل تقليل عدد القرارات التي يتعين على المشغّل اتخاذها مرارًا.
وبالنسبة إلى مدير المشروع، يتمثل السؤال الأساسي في: ماذا يحدث عندما يخرج لوح عن مساره المتوقع؟ وتشمل الإجابة الجيدة طريقة واضحة للتعريف به، وموقعًا مخصصًا لإعادة التشغيل، وآلية لتحديث الحالة دون إنشاء أجزاء مكررة. ومن دون هذه الضوابط، قد يصبح الإنتاج حسب الطلب مكلفًا بسبب خسائر خفية لا بسبب توقف الآلات الواضح.
استراتيجية القص: منشار ألواح عارضة، أم التعشيش، أم نهج يجمع بينهما؟
يكون القص عادةً أول قرار رئيسي في تخطيط خط إنتاج النجارة، لأنه يؤثر في وضع الملصقات على الألواح، وتجميع الأعمال في المراحل اللاحقة، والتحكم في الهدر، وإيقاع المصنع بأكمله. ويتوقف الخيار الأفضل على تصميم المنتج ومزيج الطلبات، لا على تفضيل عام لتقنية واحدة.
يناسب منشار ألواح العارضة كميات كبيرة من الأجزاء المستطيلة، ولا سيما عندما تُناوَل ألواح المواد على شكل دفعات ويجب الحفاظ على دقة القص واستقرارها. كما يتيح أنماط قص فعّالة لجوانب الخزائن، والأرفف، والأبواب ذات الأشكال المتوقعة. وعند تزويده بخيارات التحميل ووضع الملصقات والتفريغ الآلي، يمكنه توفير بداية سريعة للتدفق الإنتاجي الرئيسي.
أما مركز التعشيش CNC فيوفر نوعًا مختلفًا من المرونة. إذ يمكنه قص المكوّنات وتشكيلها وعمل الأخاديد والثقب فيها ضمن إعداد واحد، وهو ما يفيد الأجزاء غير المنتظمة، وميزات التصميم المدمجة، أو التغييرات المتكررة في الأبعاد. وبالنسبة إلى مصنع ينتج عددًا كبيرًا من الأبواب الخاصة، والألواح المشكلة، ومكوّنات الأثاث المصممة لطلب واحد، قد يقلل التعشيش من المناولة ويسهّل تحديد مسارات العمل.
تستفيد شركات تصنيع الخزائن ذات الطلبات المتنوعة كثيرًا من استراتيجية تجمع بين الخيارين: منشار ألواح عارضة أو منشار ألواح للمكوّنات المستطيلة الشائعة، تدعمه خلية للتعشيش أو التشغيل باستخدام CNC للأجزاء المعقدة والاستثنائية. ويمنع هذا تحميل الآلة المرنة بأعمال بسيطة، مع الحفاظ على مسار سريع للتصميمات حسب الطلب.
لا تغفل عن مناطق التخزين المؤقت للقص
قد يؤدي ارتفاع إنتاج القص إلى الفوضى إذا لم تستطع العمليات اللاحقة استيعابه. ينبغي تحرير الألواح وفق طاقة تلبيس الحواف والثقب والفرز، لا وفق توافر المنشار فحسب. وتفيد منطقة تخزين مؤقت محدودة وجيدة الإدارة. أما كومة الألواح غير المنضبطة فليست مخزونًا مؤقتًا، بل مخزون ذو حالة إنتاج غير واضحة.
غالبًا ما ينجح التخطيط للطلبات المتنوعة أو يفشل عند تلبيس الحواف
كثيرًا ما يُستهان بتلبيس الحواف عند تخطيط الخط. فقد تحتاج ألواح الخزائن إلى مواد وألوان وسماكات مختلفة لشرائط الحواف، وأنواع متنوعة من أنظمة اللصق ومعالجات الزوايا ومستويات التشطيب. وحتى آلة تلبيس الحواف الآلية ذات القدرات العالية تفقد إنتاجيتها إذا لم تكن إجراءات تبديل الإعدادات واضحة، أو إذا أطلق المصنع الطلبات بتسلسل يفرض تغيير الشريط باستمرار.
عند تحديد حل لتلبيس الحواف، قيّم أكثر من سرعة التغذية القصوى. خذ في الحسبان النمط اليومي الفعلي لأحجام الألواح ومتطلبات الحواف. وتشمل النقاط المهمة ما يلي:
- مدى سرعة تغيير لفات الشريط وأنظمة الغراء وإعدادات الضغط.
- ما إذا كان تكوين الآلة يدعم التفريز المسبق، وتشذيب الأطراف، والتشذيب الخشن والناعم، والكشط، والتلميع، وتدوير الزوايا اللازمة للتشطيب المطلوب.
- ما إذا كان نظام الإرجاع مناسبًا لتشغيل شخص واحد لأعمال محددة.
- كيفية معالجة الألواح الضيقة أو الصغيرة أو ذات الأشكال غير المعتادة بأمان.
- ما إذا ظل شريط الحواف وتعريف اللوح متطابقين طوال العملية.
ولا يقل تخطيط الإنتاج أهمية عن قدرات الآلة. إذ يمكن أن يقلل تجميع الألوان أو السماكات المتشابهة للحواف من مرات تبديل الإعدادات، لكن يجب ألا يؤدي ذلك إلى تأخير تسليم مشروع عاجل. ويوازن نظام التخطيط العملي بين هذين الهدفين، غالبًا عبر تحديد نوافذ إنتاج مضبوطة لعائلات المواد الشائعة، مع الإبقاء على فترة مرنة للطلبات ذات الأولوية.
ميّز بين طاقة الثقب وتعقيد عمليات الثقب
يعتمد إنتاج الخزائن على دقة أنماط الثقوب. فقد لا يظهر الخطأ البسيط في ثقوب المفصلات أو مواضع الوصلات أو ثقوب مجاري الأدراج إلا عند التجميع، حين تصبح معالجته مكلفة. ومع ذلك، تختار فرق المشاريع أحيانًا معدات الثقب بناءً فقط على عدد المغازل أو السرعة الاسمية.
في الأعمال المتنوعة، غالبًا ما تكون سهولة البرمجة، والاختيار الآلي للأدوات، ودقة تحديد المرجع، والقدرة على التعامل مع أحجام مختلفة من الألواح أهم من السرعة القصوى. ويمكن لمراكز الثقب والتوجيه باستخدام CNC معالجة أنماط تجهيزات متنوعة مع تعديلات يدوية أقل. وقد تكون آلات الثقب ذات التغذية المستمرة فعّالة عندما تكون عائلات الأجزاء موحّدة وتبرر أحجام الإنتاج وجود تدفق مستقر.
وقد يكون التخطيط الهجين مناسبًا هنا أيضًا. إذ يمكن تخصيص مسار ثقب لألواح هياكل الخزائن الشائعة، بينما تُنقل الألواح الخاصة إلى خلية CNC. وينبغي أن يستند القرار إلى النسبة المئوية للأجزاء التي تتكرر فعليًا، لا إلى افتراض أن جميع مكوّنات الخزائن متشابهة.
خطّط لخلايا العمل بما يضمن الجاهزية للتجميع
لا تكتمل الخزانة بمجرد تشغيل ألواحها كلٌّ على حدة. بل تكتمل عندما تصل جميع المكوّنات والتجهيزات والملصقات والتعليمات المطلوبة معًا إلى التجميع أو التعبئة. وهذا يجعل الفرز وتجهيز الأطقم من أهم مناطق خط الإنتاج، رغم أنهما الأقل بروزًا.
بدلًا من السماح بتراكم الألواح بحسب الآلة، أنشئ نقطة واضحة تُجمّع فيها المكوّنات حسب الخزانة أو المشروع. وبحسب حجم الإنتاج، قد تكون هذه النقطة نظام رفوف يدويًا، أو منطقة فرز موجّهة بالرموز الشريطية، أو مخزنًا مؤقتًا آليًا، أو مزيجًا من هذه الخيارات. وينبغي أن يتيح التصميم اكتشاف الأجزاء المفقودة مبكرًا.
حدّد الموضع الذي تُضاف فيه التجهيزات. فبعض الشركات المصنّعة تُعد أطقم التجهيزات بالتوازي مع مجموعات الألواح بعد تأكيد الثقب، بينما تُبقي شركات أخرى التجهيزات منفصلة حتى التجميع النهائي. ويمكن أن ينجح أي من النهجين، لكن يجب تحديد المسؤولية بوضوح. وتحدث المشكلة الأشد ضررًا عندما يبدو المشروع مكتملًا في قسم الألواح، لكنه لا يستطيع التقدم لعدم تجهيز الوصلات أو المفصلات أو المثبتات الصحيحة.
استخدم تخطيط المصنع للحد من تقاطع حركة المرور
ينبغي أن يُظهر مخطط الخط أكثر من مواقع الآلات. فلا بد أن يراعي تخزين الألواح الخام، وتحميل الصفائح، ومناولة القصاصات، ووصول المشغّلين، ومساحات الصيانة، ومسارات الرافعات الشوكية، وتجهيز القطع المكتملة، واستخلاص الغبار، ومصادر الكهرباء، والهواء المضغوط، ومناطق السلامة. وقد يتحول ممر مختصر في الرسم إلى نقطة تصادم يومية بعد التركيب.
حافظ، حيثما أمكن، على تدفق أحادي الاتجاه من المواد الخام إلى الأطقم المكتملة. وتجنب المخططات التي تتقاطع فيها الألواح المكتملة مرارًا مع الألواح الواردة أو مسارات إخراج المخلفات. وإذا فرض المبنى ترتيبًا على شكل حرف U، فحدّد نقاط التسليم بوضوح، ووفّر مساحة كافية للتجهيز المؤقت دون حجب الوصول.
يتطلب استخلاص الغبار اهتمامًا مبكرًا. فلا يمكن التعامل مع الإنتاج المرتفع الناتج عن عمليات القص والتشغيل باستخدام CNC والصنفرة وكأنه أمر ثانوي. إذ تؤثر مسارات القنوات، ومتطلبات تدفق الهواء، وسعة التجميع، ونقاط التوصيل بالآلات في تصميم التركيب واستقرار التشغيل على المدى الطويل.
حدّد أين تعزز الأتمتة المرونة، وأين تزيد الجمود
تكون الأتمتة ذات قيمة عندما تقلل المناولة المتكررة، أو تحافظ على الدقة، أو تحسن إمكانية التتبع، أو تثبّت نقطة اختناق معروفة. ويمكن أن يعزز التحميل الآلي للألواح، ووضع الملصقات، والتغذية، وناقلات الإرجاع، والمسح بالرموز الشريطية، والفرز الذكي خط إنتاج النجارة، إذا توافقت هذه الحلول مع إيقاع الإنتاج في المصنع.
لكن كل وصلة آلية تنشئ أيضًا نقاط اعتماد. فإذا توقف قسم واحد من نظام النقل وأعاق عدة آلات، فقد يصبح الخط أقل قدرة على التكيف من تخطيط جيد للخلايا. وبالنسبة إلى الشركات المصنّعة ذات الطلبات المتنوعة، غالبًا ما تكون الأتمتة على مراحل خيارًا أكثر أمانًا: ابدأ بإنشاء عمليات موثوقة وضبط البيانات، ثم أتمت نقاط التسليم التي تستهلك العمل أو تتسبب في الأخطاء باستمرار.
ينبغي التخطيط للتوسع المستقبلي منذ البداية. اترك مساحة لوحدة CNC إضافية، أو آلة تلبيس حواف ثانية، أو سعة أكبر للتخزين المؤقت، أو نظام فرز مطوّر. واحتفظ بسعة كافية للمرافق عند الإمكان. ولا تكلف هذه القرارات كثيرًا في رسم تخطيطي، لكنها تصبح أكثر كلفة بكثير بعد بدء تشغيل المصنع.
قائمة تحقق لمديري المشاريع قبل التشغيل الأولي
قبل استلام الخط المكتمل، اختبره بطلبات متنوعة واقعية بدلًا من ألواح العرض القياسية فقط. أدرج مواد ألواح مختلفة، ومكوّنات صغيرة، وألواحًا جانبية كاملة الحجم، وشرائط حواف متنوعة، وتغييرات عاجلة، وجزءًا يحتاج إلى إعادة تشغيل. وراقب أداء الآلات والتواصل بين المحطات معًا.
- هل يستطيع المشغّلون تحديد كل لوح ومعرفة عمليته التالية دون الاعتماد على الذاكرة؟
- هل إجراءات تبديل الإعدادات موثقة وقابلة للتطبيق ضمن جدول الورديات المتوقع؟
- هل يمكن إدخال طلب ذي أولوية إلى الخط مع الحفاظ على إمكانية تتبعه؟
- هل توجد عملية محددة للتعامل مع الأجزاء التالفة أو غير الصحيحة أو المفقودة؟
- هل تتطابق برامج الآلات والملصقات ومعلومات التجهيزات مع بيانات التصميم المعتمدة؟
- هل أُخذت بالفعل في الحسبان إمكانية الوصول للصيانة، وتجميع الغبار، ووسائل السلامة، وتخطيط قطع الغيار؟
تكشف هذه الاختبارات ما إذا كان الحل ملائمًا فعلًا لإنتاج الخزائن المتنوع، أم أنه لا يعمل جيدًا إلا في ظروف مثالية.
تحويل المعدات إلى عملية إنتاج خزائن قابلة للتطبيق
يقوم خط الإنتاج الناجح للخزائن المصممة حسب الطلب على خيارات منضبطة: الحفاظ على تدفق العمليات المتكررة، وتخصيص مسار مضبوط للحالات الاستثنائية، والحفاظ على هوية الأجزاء، وتجنب إضافة أتمتة لا يستطيع نظام الجدولة دعمها. وليس من الضروري أن يكون الناتج خطًا مستقيمًا مثاليًا؛ فقد يكون شبكة منسقة بعناية تضم محطات للقص، وتلبيس الحواف، والتشغيل باستخدام CNC، والثقب، والفرز، والتحضير للتجميع.
وبالنسبة إلى الشركات المصنّعة التي تخطط لمنشأة جديدة أو لتحديث ورشة قائمة، ينبغي إشراك شركاء المعدات في وقت مبكر بما يكفي لمناقشة تدفق المواد، وأولويات العمليات، والمرافق، والموظفين، وخطط التوسع، لا نماذج الآلات وحدها. وتقدّم شركة Qingdao Zhongding Machinery Co., Ltd. خبرة تزيد على 20 عامًا في آلات النجارة ضمن هذه المناقشات، وتدعم العملاء في اختيار الآلات، وتخطيط خطوط الإنتاج، والإرشاد الفني، وقطع الغيار، وخدمة ما بعد البيع. والهدف عملي: مساعدة مصنّعي الخزائن على إنشاء نظام إنتاج قادر على التعامل مع تغيّر الطلبات بمزيد من التحكم، ومناولة غير ضرورية أقل، وجودة نهائية ثابتة.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.