


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
لماذا ينسدّ حزام آلة صنفرة المعادن عند صنفرة الألومنيوم؟
ينسدّ حزام الصنفرة المعدني عندما تلتصق رقائق الألومنيوم بحبيبات المادة الكاشطة وتتراكم في الفراغات بينها. فالألومنيوم لين نسبيًا وقابل للسحب، لذا قد يتمدد ويلطخ سطح الحزام بدلًا من مغادرة منطقة التلامس على هيئة رقائق منفصلة. ويمكن للمادة الكاشطة غير المناسبة، أو ضغط الصنفرة المفرط، أو إطالة مدة التلامس، أو ضعف إزالة الرقائق أن يسرّع هذه العملية.
عندما تغطي الترسبات حواف القطع، يحتك الحزام أكثر ويقطع أقل. وترتفع درجة الاحتكاك والحرارة، مما يشجع على مزيد من الالتصاق. ويؤدي استبدال الحزام إلى قطع هذه الدورة، لكن الانسداد سيعود ما لم تتغير ظروف التشغيل. ومن المفيد البدء بفحص كيفية انسداد الحزام، ومواضع ظهور الترسبات، والوقت الذي يبدأ فيه أداء القطع بالتراجع.
تحقق مما إذا كان الحزام مسدودًا أو مصقولًا أو تالفًا
بعد إيقاف الآلة وعزلها عن مصادر الطاقة، افحص سطح المادة الكاشطة في إضاءة جيدة. يظهر انسداد الألومنيوم عادةً على شكل بقع فضية، أو لطخات معدنية مفلطحة، أو مواد متراصة بين الحبيبات. وقد تتسبب الترسبات البارزة في خدوش عميقة، إذ يسحب المعدن المتراكم على سطح قطعة العمل.
أما التلميع، فمختلف: إذ تكون حواف القطع في المادة الكاشطة قد أصبحت غير حادة أو مفلطحة. وقد يبدو الحزام المصقول لامعًا من دون أن يحمل كمية ظاهرة من الألومنيوم. ويمكن أن يحدث الانسداد والتلميع معًا، لكن تنظيف الحزام لن يعيد حواف القطع البالية إلى حالتها.
افحص أيضًا الطبقة الخلفية ووصلة الحزام وحوافه. يجب استبدال الحزام إذا كانت طبقته الخلفية ممزقة، أو كانت وصلته مرتخية، أو ظهرت عليه أضرار حرارية. إن اعتبار كل تراجع في أداء القطع انسدادًا قابلًا للإزالة قد يؤدي إلى استمرار استخدام مادة كاشطة تالفة.
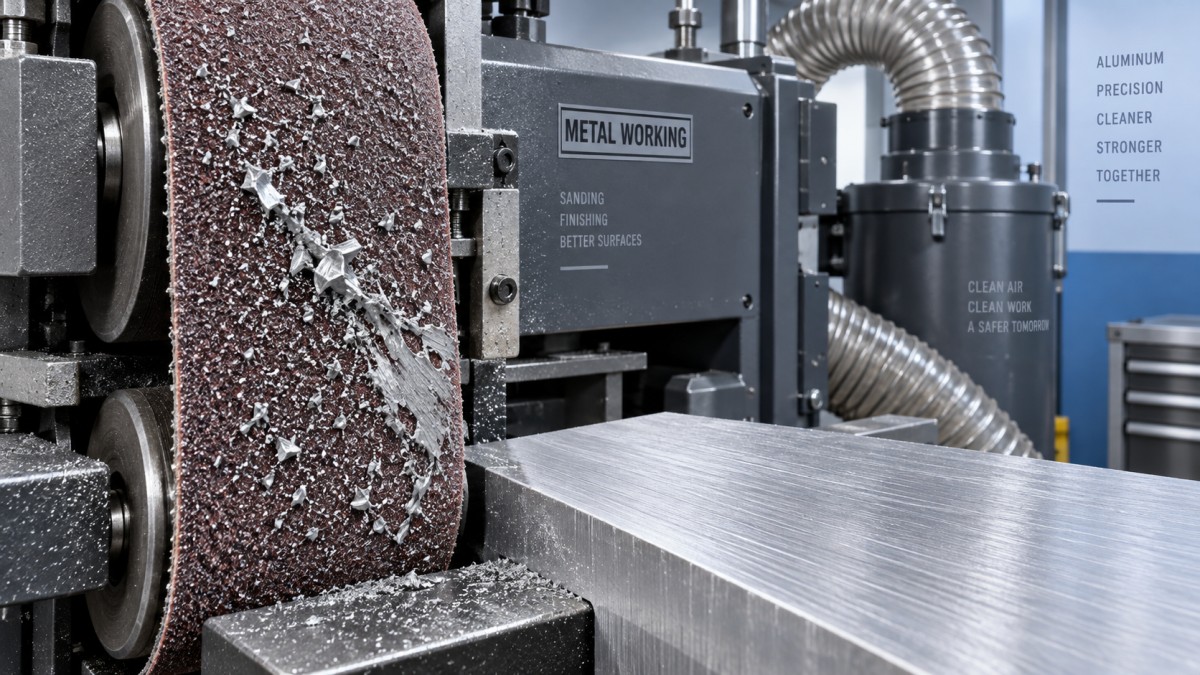
تساعد هذه الأنماط على توجيه عملية الفحص، لكنها لا تحدد السبب بحد ذاتها. فعلى سبيل المثال، قد تتوافق منطقة الانسداد مع مسار قطعة العمل المعتاد حتى عندما يكون تتبع الحزام سليمًا. قارن نمط الترسبات بمواضع التلامس الفعلية للمادة مع الحزام.
اختر الحزام المناسب للألومنيوم، لا الأبعاد فحسب
قد يكون الحزام ملائمًا للآلة من حيث المقاس، ومع ذلك لا يكون مناسبًا للألومنيوم. يجب أن تتوافق مواصفاته مع المادة ومقدار الإزالة المطلوبة ومتطلبات التشطيب وطريقة التلامس وضغط التشغيل.
تباعد الحبيبات مهم، لأن الرقائق تحتاج إلى مساحة لمغادرة منطقة القطع. يمكن لطبقة كاشطة أكثر انفتاحًا أن توفر خلوصًا إضافيًا وتحد من التراكم. وقد تنسد الطبقة الكثيفة بسرعة أثناء إزالة كميات كبيرة من الألومنيوم، خصوصًا عند اقترانها بحبيبات دقيقة. ومع ذلك، ليست الطبقة الأكثر انفتاحًا الخيار المناسب تلقائيًا لكل عمليات التشطيب؛ إذ يظل انتظام الخدوش ودعم التلامس عاملين مهمين.
تحقق مما إذا كان الحزام مزودًا بمعالجة مضادة للانسداد معتمدة من الشركة المصنّعة للألومنيوم. تقلل بعض المعالجات الالتصاق، لكن ملاءمتها تعتمد أيضًا على العملية التالية. فقد تكون البقايا مقبولة قبل إجراء عمليات تشغيل إضافية، لكنها غير مرغوبة قبل الطلاء أو اللصق أو الأنودة.
لا تختر المادة الكاشطة لمجرد أن معدنها يوصف بأنه صلب أو متين. تتوفر أكسيد الألومنيوم وكربيد السيليكون وألومينا الزركونيا والمواد الكاشطة الخزفية بتصميمات مختلفة. ويعتمد أداؤها على تصميم الحبيبات والطلاء والطبقة الخلفية وظروف التشغيل اللازمة للحفاظ على فعالية القطع. وقد يكون أداء الحزام المصمم لجلخ الفولاذ الثقيل ضعيفًا عند استخدامه لتشطيب الألومنيوم بضغط خفيف.
يستحق اختيار حجم الحبيبات القدر نفسه من الاهتمام. فالبدء بحزام ناعم جدًا لإزالة آثار الأدوات العميقة يفرض حملًا كبيرًا من الرقائق على مادة كاشطة مخصصة للتشطيب. استخدم مرحلة أولية مناسبة للإزالة، ثم انتقل تدريجيًا إلى درجة التشطيب المطلوبة. قد يقلل الحزام ذو الحبيبات الخشنة الانسداد، لكنه يترك خدوشًا أعمق يجب إزالتها في المراحل اللاحقة.
اضبط الضغط ومدة التلامس قبل تعديل السرعة
عندما يبدأ الحزام بالقطع ببطء، يكون رفع الضغط رد فعل شائعًا. لكن ذلك، إذا كانت المادة الكاشطة مسدودة بالفعل، يضغط الترسبات عادةً بقوة أكبر على القطعة، فيزيد الاحتكاك ويُفاقم الخدوش. خفّض مقدار الإزالة المطلوبة وافحص الحزام قبل زيادة القوة.
قد يؤدي الضغط المفرط إلى تلطيخ الألومنيوم وزيادة الحمل على المساحة المتاحة للرقائق. كما قد يسبب الضغط غير الكافي مشكلات عندما تحتاج المادة الكاشطة المختارة إلى تلامس أكبر لتقطع بفعالية. والهدف هو تحقيق قطع مستقر ضمن نطاق التشغيل الذي تحدده الآلة ومورّد الحزام، مع إزالة متسقة للمادة وتشطيب مقبول.
في آلات الأحزمة العريضة، تحقق من إعداد السُمك ومقدار الإزالة المخصص لكل رأس. فقد يؤدي خطأ بسيط في الإعداد إلى فرض إزالة مفرطة للمادة على أحد الأحزمة. أما عند تمرير القطع يدويًا، فتحقق من مدة المكوث: إذ يؤدي إبقاء زاوية أو مساحة صغيرة ملاصقة للحزام إلى تركيز الضغط والحرارة.
افحص بكرات التلامس والصفائح وأحذية الضغط ودعامات قطعة العمل، إن وجدت. فقد يؤدي التآكل أو الحطام المنغرس أو الضبط غير المتساوي إلى تكوين نقطة ساخنة موضعية حتى عندما يبدو إعداد الضغط الاسمي معقولًا. وسيكرر الحزام الجديد نمط الانسداد نفسه إذا ظلت مشكلة التلامس قائمة.
اضبط سرعة الحزام بما يتناسب مع الضغط والتغذية ومقدار الإزالة المطلوبة. فقد تؤدي السرعة المفرطة إلى زيادة الحرارة في إعداد غير مناسب، بينما قد يؤدي خفض السرعة أكثر من اللازم إلى إضعاف القطع وإطالة مدة التلامس. لا توجد سرعة صنفرة موحدة للألومنيوم تناسب كل آلة وكل حزام.
وبالمثل، لا يؤدي إبطاء سرعة سير الناقل بالضرورة إلى تحسين النتيجة؛ إذ يزيد مدة التلامس وقد يرفع درجة حرارة قطعة العمل. غيّر متغيرًا واحدًا في كل مرة ضمن الحدود المعتمدة، مع الحفاظ على ثبات المادة وهدف الإزالة. قيّم كلًا من الانسداد والتشطيب؛ فالحزام الذي يبدو نظيفًا لا يمثل تحسنًا إذا لم يعد يحقق مقدار الإزالة المطلوب.
تحقق من التقاط الرقائق وحالة القطع الداخلة
يساعد نظام الاستخلاص على إزالة الجسيمات السائبة قبل دورانها حول منطقة التلامس. لكنه لا يستطيع سحب الألومنيوم بصورة موثوقة من الحبيبة بعد أن يلتصق بها بقوة. لذلك يتطلب استمرار الانسداد الاهتمام بظروف القطع إلى جانب الاستخلاص.
افحص فتحات السحب وانسدادات القنوات وحالة المرشح ومؤشرات نظام التجميع. اتبع معايير تدفق الهواء أو الضغط المحددة للمعدات، إن وجدت. فعمل المروحة أو سماع صوت الشفط لا يثبت أن الالتقاط عند رأس الصنفرة كافٍ.
تنطوي صنفرة الألومنيوم أيضًا على خطر غبار قابل للاحتراق. يجب أن يكون نظام التجميع مناسبًا لغبار المعدن والعملية الفعلية. لا توجّه غبار الألومنيوم إلى مجمّع غبار عادي مخصص للأعمال الخشبية، ولا تخلطه عشوائيًا بمخلفات جلخ الفولاذ، ولا تستخدم مكنسة ورش متعددة الأغراض للتنظيف. ويتطلب التجميع الرطب معدات مصممة لهذا الاستخدام، لأن الألومنيوم قد يولد الهيدروجين في بعض الظروف الرطبة.
قد يجعل تلوث السطح حزامًا مناسبًا يبدو معيبًا. فالزيت المستخدم في القطع وبقايا المواد اللاصقة وطبقة الحماية والمركبات الملمعة قد تربط الجسيمات لتشكل ترسبًا لزجًا. إذا بدأ الانسداد بعد تغيير في المعالجة السابقة، فقارن القطع الواردة قبل تعديل الآلة.
نظف القطع بعملية متوافقة مع السبيكة والتشطيب اللاحق، واتركها تجف قبل الصنفرة الجافة. وقد تختلف أيضًا معدلات انسداد سبائك الألومنيوم وحالات تقسية كل منها. فقد تتطلب دفعة أكثر ليونة وقابلية للسحب تعديل نوع المادة الكاشطة أو استراتيجية الإزالة، حتى عندما تطابق أبعاد القطع أبعاد الإنتاج السابق.
نظف الحزام المسدود فقط إذا كانت حالته تسمح بذلك
قد يكون من الممكن إزالة الانسداد السطحي الخفيف باستخدام طريقة تنظيف كاشطة معتمدة للحزام والآلة. يفيد التنظيف عندما يكشف عن حبيبات قطع لا تزال حوافها صالحة للاستخدام. وتقل فعاليته كثيرًا عندما يكون الألومنيوم ملطخًا بإحكام فوق مادة كاشطة غير حادة.
في الآلات المغلقة أو الأوتوماتيكية، لا تُدخل عصا تنظيف يدوية في مسار حزام متحرك. استخدم فقط وسيلة تنظيف مخصصة صراحةً من الشركة المصنّعة للآلة. وللفحص أو الفك أو الصيانة اليدوية، اعزل المعدات واتبع إجراءات الصيانة الخاصة بها.
استبدل الحزام إذا ظلّت الترسبات المعدنية بارزة بعد التنظيف، أو استمر ضعف أداء القطع، أو ظهرت أضرار في الطبقة الخلفية أو الوصلة. فقد يستغرق التنظيف المتكرر وقت توقف أطول من الاستبدال، مع استمرار ظهور الخدوش في الإنتاج.
لا ترش زيوتًا أو شموعًا أو مواد تشحيم مرتجلة على آلة صنفرة جافة. فقد تؤثر في تتبع الحزام وسلامة الربط وسلوك الغبار وعمليات الطلاء أو اللصق اللاحقة. ولا يُستخدم مساعد جلخ مصمم خصيصًا إلا إذا سمحت به الآلة والمادة الكاشطة ونظام التجميع والعملية اللاحقة.
يتطلب التحول إلى الصنفرة الرطبة الانضباط نفسه. فهو يستلزم آلة ونظام تجميع مصممين لمعالجة الألومنيوم رطبًا، إلى جانب مواد كاشطة مناسبة وإدارة لسائل التبريد وحماية كهربائية. إن إضافة سائل إلى آلة جافة ليس إجراءً للصيانة.
استخدم إعادة تشغيل مضبوطة لتحديد السبب المتكرر
تساعد التجربة المفيدة على تحديد ما إذا كانت العملية تستطيع الحفاظ على أداء قطع مقبول بعد انقضاء الفائدة الأولية للحزام الجديد. سجّل الحالة الحالية قبل إجراء أي تغييرات، ثم استخدم قطعة ممثلة للإنتاج وهدفًا محددًا بوضوح للإزالة.
- سجّل خط الأساس. دوّن السبيكة وحالة السطح ومواصفات الحزام وإعداد الضغط أو السُمك وسرعة الحزام والتغذية ونمط الانسداد.
- أعد الآلة إلى الحالة المناسبة. عالج انسدادات الاستخلاص وتلوث مكونات التلامس وعدم استواء الدعم ومشكلات المحاذاة قبل تعديل العملية.
- ركّب حزامًا مناسبًا وصالحًا للاستخدام. استخدم مواصفات ملائمة للألومنيوم حتى لا يؤثر الانسداد السابق في التجربة.
- غيّر متغيرًا واحدًا في العملية. عدّل مقدار الإزالة في كل تمريرة أو الضغط أو التغذية أو السرعة ضمن النطاق المعتمد، ثم قارن قطعًا متكافئة.
- افحص عند نقطة قابلة للتكرار. قارن نمو الترسبات ومقدار إزالة المادة ونمط الخدوش ودرجة حرارة قطعة العمل باستخدام طريقة تقييم آمنة واحدة.
إذا عاد الانسداد فورًا، فركّز على توافق المادة الكاشطة والتلوث والتلامس الموضعي المفرط. وإذا تطور تدريجيًا مع ارتفاع حرارة الإنتاج، فافحص تراكم الحرارة والتوازن بين مقدار الإزالة المطلوب والتغذية. وإذا انسد شريط واحد فقط، فتحقق من توزيع التلامس قبل استبدال مواصفات المادة الكاشطة بالكامل.
احتفظ بصورة معنونة للحزام ولتشطيب قطعة العمل الناتج، مع الإعدادات المستخدمة. يسهل هذا السجل تشخيص تكرار المشكلة لاحقًا، ويوفر للدعم الفني معلومات أكثر فائدة من عبارة «ينسد الحزام بسرعة». والإعداد الناجح هو الذي يحافظ على الإزالة والتشطيب المطلوبين خلال الإنتاج المعتاد، دون نمو سريع للترسبات أو تكرار زيادة الضغط.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.