

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
توقف آلة الحفر CNC سداسية الجوانب: قائمة فحص للصيانة الوقائية
توقف ماكينة الحفر CNC سداسية الجوانب: قائمة فحص للصيانة الوقائية
نادراً ما يبدأ التوقف غير المتوقع لماكينة الحفر CNC سداسية الجوانب بعطل مفاجئ وكبير. وغالباً ما يبدأ بإشارة صغيرة يسهل إغفالها: صوت مغزل تغيّر قليلاً، أو لوحة تحتاج إلى محاولة ثانية لتحديد موضعها، أو غبار يتراكم حول مستشعر، أو إنذار متكرر يُمسح دون التحقق من سببه. وفي إنتاج الأثاث، يمكن أن تتحول هذه المشكلات الصغيرة سريعاً إلى أنماط حفر غير مكتملة، وأجزاء مرفوضة، وتأخر في التجميع، وطلب عاجل للخدمة.
بالنسبة إلى فرق الصيانة، لا تقتصر الأعمال الوقائية على التنظيف الروتيني؛ فهي وسيلة لحماية دقة التشغيل واكتشاف التآكل قبل أن يؤثر في الإنتاج. يضم نظام الحفر سداسي الجوانب وحدات حفر متعددة، وآليات تغذية، وأجهزة تثبيت، ومحاور تعمل بمحركات مؤازرة، ومكونات هوائية، ودوائر أمان، ومكونات تحكم. وقد يعمل كل نظام بمفرده على نحو موثوق، إلا أن التوقف غالباً ما يحدث عند نقاط التفاعل بين هذه الأنظمة.
أُعدّت قائمة الفحص العملية أدناه لظروف العمل الشائعة في مصانع الأثاث المصنوع من الألواح وورش النجارة: الغبار، وتغيّر مواد الألواح، والتبديل المتكرر للبرامج، وفترات الإنتاج الطويلة، وضيق الوقت المخصص للصيانة. وينبغي دائماً أن تتبع الفترات المحددة دليل الماكينة وظروف التشغيل في الموقع، خصوصاً عندما تختلف كمية غبار الألواح أو الرطوبة أو جودة الهواء المضغوط أو حجم الإنتاج عن الافتراضات المعتادة.
ابدأ بالأعراض التي تسبق التوقف عادةً
تكون خطة الصيانة الوقائية أكثر فعالية عندما يستخدم المشغلون وموظفو الخدمة المصطلحات نفسها لوصف الأعراض المبكرة. فمن الصعب تشخيص عبارة «الماكينة لا تعمل بسلاسة». أما عبارة «تتوقف مشبك الجهة اليسرى قبل الوصول إلى موضعه عند معالجة الألواح الأكثر سماكة» فتعطي الفني نقطة محددة للفحص.
قبل فتح خزائن الكهرباء أو ضبط الإعدادات الميكانيكية، راجع سجل الإنتاج وسجل الإنذارات. وابحث عن الأحداث المتكررة، لا عن أحدث إنذار فحسب. فالإنذارات المتكررة المتعلقة بتحديد الموضع، أو تحذيرات الحمل الزائد للمغزل، أو انقطاعات الاتصال، أو عدم اتساق اكتشاف الألواح، غالباً ما تشير إلى حالة كامنة ستعود بعد إعادة الضبط.
تشمل علامات التحذير الشائعة زيادة ضوضاء الحفر، وخشونة حواف الثقوب أو احتراقها، وتكرر انكسار الأدوات، وتراكم الرقائق بشكل ظاهر، وعدم اتساق محاذاة الألواح، وبطء حركة التحميل أو التفريغ، وتسرب الهواء، واهتزاز محور المؤازرة. ولا يؤكد أيٌّ من هذه الأعراض وحده وجود عطل محدد، لكنها تساعد على تضييق نطاق الفحص وتجنب استبدال قطع باهظة الثمن دون داعٍ.
الفحوص اليومية: النظافة مسألة موثوقية
يُعد غبار الألواح الخشبية أحد أكثر التهديدات استمراراً للتشغيل المستقر. فقد يسد المستشعرات الكهروضوئية، ويلوث الأدلة الخطية، ويقلل ثبات التثبيت، ويعيق مفاتيح نهاية المشوار، ويزيد احتباس الحرارة حول المكونات الكهربائية. وقد تواصل الماكينة العمل لبعض الوقت في هذه الظروف، لكن معدل الأعطال عادةً ما يرتفع.
في بداية كل وردية أو نهايتها، افحص منطقة العمل ورؤوس الحفر ومسار التغذية والأسطح المرجعية والمشابك ووصلات الشفط. أزل الرقائق السائبة من المناطق التي تتحرك فيها الأجزاء أو التي تحتاج فيها المستشعرات إلى مسار كشف واضح. استخدم طرق التنظيف المناسبة بدلاً من توجيه الهواء عالي الضغط عشوائياً إلى المحامل أو خزائن الكهرباء أو المكونات المحكمة الإغلاق. فقد يدفع الهواء المضغوط الغبار الناعم إلى أعماق يصعب تنظيفها.
تحقق من أن نظام شفط الغبار يلتقط المواد فعلياً عند نقطة الحفر. فوجود قناة موصولة لا يثبت فعالية الشفط. استمع لأي تغير غير معتاد في تدفق الهواء، وافحص الخراطيم المرنة بحثاً عن تلف أو انبعاج، وتأكد من عدم وجود قصاصات كبيرة أو مخلفات متراكمة تعيق المسار. فضعف الشفط لا يؤثر في النظافة فحسب، بل قد يقلل وضوح منطقة الحفر ويلوث الآليات ويسهم في التآكل المبكر.
ينبغي أن يشمل الفحص اليومي أيضاً لقم الحفر وأدوات التفريز، إن وجدت. فالأداة غير الحادة أو المتكسرة أو المركبة بشكل غير صحيح تزيد حمل القطع. وقد يظهر ذلك في صورة تدني جودة الثقوب، أو إنذار متعلق بالمغزل، أو مشكلة تُعزى إلى برنامج التحكم. تأكد من نظافة حوامل الأدوات، ومن تثبيت الأدوات بإحكام، ومن ملاءمة الأداة المختارة لمادة اللوح ومتطلبات التشغيل.
احمِ موضع اللوح قبل البحث عن أسباب أخطاء الدقة
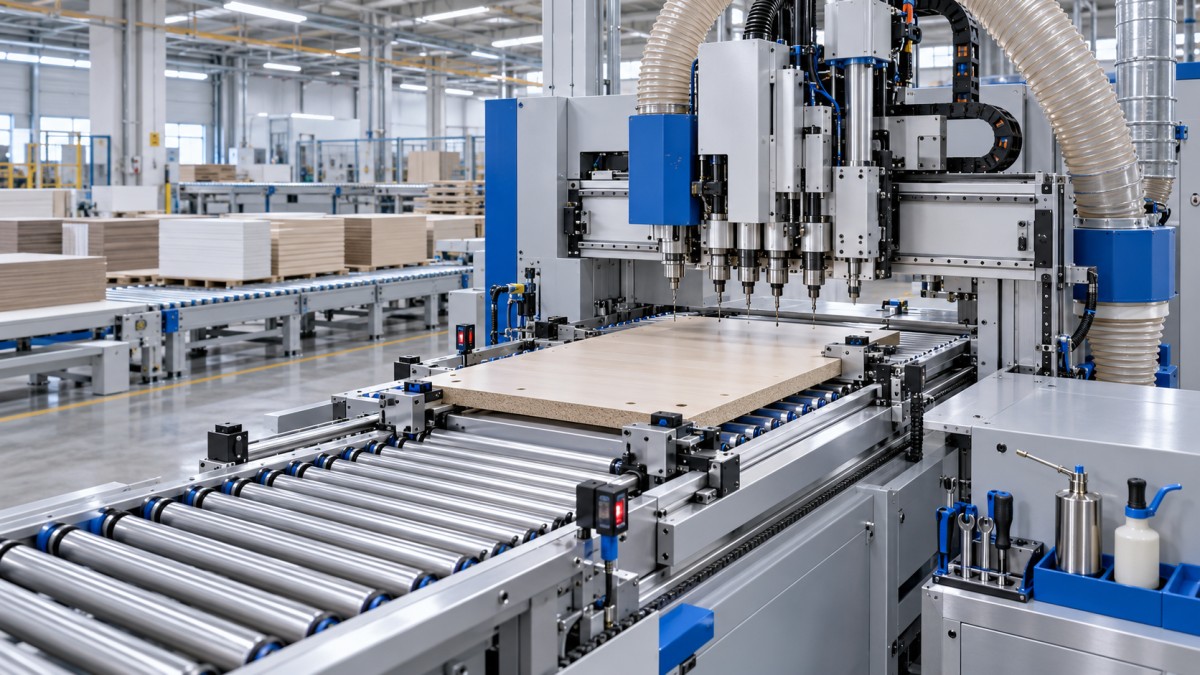
عند انحراف مواضع الثقوب، يتجه الفنيون غالباً مباشرةً إلى مراجعة إزاحات البرنامج أو معايرة المغزل. لهذه العوامل أهميتها، لكن ينبغي التحقق من موضع اللوح أولاً. تعتمد ماكينة الحفر CNC سداسية الجوانب على مرجع ثابت وحركة مضبوطة للألواح لتشغيل جميع الأوجه المطلوبة بدقة. فإذا انزلق اللوح أو ارتفع أو التوى أو دخل الماكينة بشكل غير متسق، فقد ينتج البرنامج الصحيح قطعاً غير مطابقة.
افحص بكرات التغذية والأحزمة وعجلات الضغط والمشابك والأدلة الجانبية والأسطح المرجعية بحثاً عن تراكم الراتنج أو التلف أو التآكل أو ارتخاء المثبتات. يجب أن تكون الأسطح الملامسة للوح نظيفة بما يكفي لضمان تماسك منتظم من دون ترك علامات على قطعة العمل. تحقق من وجود مؤشرات على تحمّل أحد جانبي نظام التغذية حملاً أكبر من الآخر، مثل التآكل غير المتساوي أو انحراف الألواح أو تكرر التصحيحات أثناء التشغيل.
وفحوص المستشعرات مهمة بالقدر نفسه. ينبغي إبقاء مستشعرات اكتشاف الألواح ومستشعرات السماكة ومفاتيح تحديد الموضع نظيفة، واختبارها باستخدام تشخيصات الماكينة المعتادة متى توفرت. لا تضبط حساسية المستشعر لمجرد إخفاء عطل دون التأكد من سببه. فقد يبدو إعداد الحساسية مقبولاً مع سطح لوح معين، لكنه يصبح غير موثوق مع الأسطح الداكنة أو الصفائح العاكسة أو الألواح المغبرة أو تغير سماكة الألواح.
بعد التنظيف الميكانيكي أو استبدال الأجزاء، شغّل قطعة اختبار مضبوطة قبل العودة إلى الإنتاج الكامل. استخدم برنامجاً يجعل أخطاء تحديد الموضع واضحة، مثل الثقوب القريبة من الحواف المتقابلة أو الأنماط التي تعتمد على دقة المحاذاة بين الأوجه. واحتفظ بقطعة الاختبار أو سجّل نتيجة القياس عند التحقيق في مشكلات الدقة المتكررة.
تتطلب أنظمة التشحيم والحركة انضباطاً لا تخميناً
تعتمد الأدلة الخطية والبراغي الكروية والجنازير المسننة ومجموعات الحركة الأخرى على استخدام مادة التشحيم المناسبة، بالكمية الصحيحة وفي الفواصل الزمنية المحددة. يؤدي نقص التشحيم إلى زيادة الاحتكاك والتآكل. أما الإفراط فيه فقد يجذب الغبار ويسبب تراكمات ويجعل اكتشاف التسربات صعباً. وليس الحل إضافة الشحم كلما بدا أن إحدى الآليات جافة، بل اتباع جدول التشحيم الذي تحدده الشركة المصنعة للمعدات والتحقق من عمل نظام التشحيم.
في الماكينات المزودة بنظام تشحيم آلي، افحص مستوى الخزان وحالة الأنابيب والوصلات، وابحث عن علامات انسداد الأنابيب أو تلفها. فامتلاء الخزان لا يضمن وصول مادة التشحيم إلى كل نقطة. وإذا بدا أحد الأدلة أو البراغي جافاً أو صاخباً أو ملوثاً على نحو غير معتاد، فتحقق من مسار الإمداد قبل افتراض تعطل المكوّن نفسه.
أثناء فترات التوقف المجدولة، راقب حركة المحاور بسرعة منخفضة. استمع إلى أصوات الطقطقة أو الطحن أو النبض، وراقب التردد في الحركة أو الخلوص الخلفي غير الطبيعي أو الاهتزاز. ينبغي إجراء هذه الفحوص بأمان، مع الالتزام بالحواجز وأقفال الأمان. ولا يجوز إجراء التعديلات الميكانيكية على القضبان أو أنظمة الدفع أو مكونات المؤازرة إلا بواسطة موظفين مدربين، لأن التعديل غير الصحيح قد يستبدل مشكلة بأخرى أشد خطورة تتعلق بالمحاذاة.
غالباً ما تحدد جودة الهواء ما إذا كانت الأعطال الهوائية ستتكرر
تعتمد عمليات التثبيت ومناولة المواد وبعض وظائف المشغلات على هواء مضغوط مستقر. ويسهل ملاحظة انخفاض الضغط، لكن قد يصعب تتبع الرطوبة والتلوث بالزيت والتسرب البطيء. فقد تستمر الأسطوانة في الحركة مع إخفاقها في توفير قوة تثبيت أو سرعة استجابة متكررة.
افحص وحدة تجهيز الهواء، وصرف الماء المتراكم عند الحاجة، وتأكد من صيانة المرشحات وفقاً لظروف جودة الهواء في الموقع. افحص الوصلات والخراطيم والصمامات والأسطوانات بحثاً عن تسرب مسموع أو وصلات تالفة. إذا حددت مواصفات الماكينة نطاقاً لضغط التشغيل، فتحقق من الضغط عند مدخل الماكينة بدلاً من الاعتماد على قراءة غرفة الضاغط وحدها. فقد يحدث فقدان للضغط عبر الأنابيب الطويلة أو الخطوط صغيرة القطر أو المرشحات المسدودة أو الطلب المتزامن من معدات أخرى.
لا ينبغي أن يؤدي الإنذار المتكرر المتعلق بالمشبك تلقائياً إلى استبدال صمام أو أسطوانة. حدد أولاً ما إذا كانت المشكلة ناتجة عن مقاومة ميكانيكية أو إمداد هواء غير مستقر أو فقدان إشارة كهربائية أو تلوث المستشعر أو عطل فعلي في أحد المكونات الهوائية. يقلل هذا التسلسل الاستخدام غير الضروري لقطع الغيار ويحسن جودة سجل الإصلاح.
تتطلب خزائن الكهرباء عناية نظيفة ومنضبطة
قد يصعب تشخيص الأعطال الكهربائية المتقطعة وتكون مكلفة. وقد تسهم الحرارة والغبار والاهتزاز وارتخاء الأطراف وتلف عزل الكابلات وعدم استقرار الطاقة الواردة في حدوثها. وينبغي إبقاء الخزانة مغلقة أثناء الإنتاج المعتاد، مع ضرورة أن يجري موظفون مؤهلون فحصها وفق جدول محدد.
افحص مرشحات الخزانة ومراوح التبريد ومسارات التهوية وتراكم الغبار الظاهر. فقد يؤدي تعطل مروحة أو انسداد مرشح إلى رفع حرارة المكونات من دون ظهور إنذار فوري. افحص مسارات الكابلات حول المحاور المتحركة بحثاً عن الاحتكاك أو الانحناء المفرط أو ارتخاء أجزاء سلسلة الكابلات أو تعرض الموصلات للشد. يجب أن تُنفذ الأعمال الكهربائية وفق إجراءات فصل الطاقة ومتطلبات السلامة المحلية؛ ولا ينبغي التعامل مع اختبار الجهد أو إحكام الأطراف أو تشخيص المحركات على أنها مهام تشغيل اعتيادية.
أنشئ نسخاً احتياطية من معلمات الماكينة والبرامج وملفات الإعداد ذات الصلة وفق فواصل زمنية محددة. واحرص على تعريف النسخة الاحتياطية بالماكينة والتاريخ وإصدار البرنامج. يصبح استبدال وحدة التحكم أو تعطل وحدة التخزين أقل إرباكاً بكثير عندما يملك فريق الصيانة ملف استعادة تم التحقق منه، بدلاً من مجموعة غير موثوقة من وحدات USB القديمة.
استخدم سجل صيانة يفيد الفني التالي
ليست قائمة الفحص الأطول هي الأكثر فائدة. يكفي أن يسجل الفحص تفاصيل تبيّن ما إذا كانت الحالة تتحسن أو تستقر أو تتفاقم. لكل فحص، دوّن التاريخ وساعات تشغيل الماكينة إن توفرت والأعراض الملحوظة ورموز الإنذار والإجراء التصحيحي والأجزاء المستبدلة واسم الشخص الذي أجرى العمل. وأرفق صوراً عند الحاجة إلى مراجعة التلف أو التآكل غير المعتاد أو مسارات الكابلات أو محاذاة المستشعر لاحقاً.
افصل الفحوص الروتينية عن الإصلاحات التصحيحية. فإذا تكرر تنظيف المستشعر نفسه أو إعادة ضبط إنذار المحرك نفسه أو تعديل الدليل نفسه، فينبغي نقل هذا البند من قائمة الفحوص الروتينية إلى التحقيق في السبب الجذري. لا يثبت التكرار وجود عطل كبير، لكنه دليل على أن الإجراء التصحيحي الحالي لا يحل المشكلة.
جدول عملي للصيانة الوقائية
ينبغي أن تركز الأعمال اليومية على التنظيف وحالة الأدوات والتلف الظاهر وكفاءة الشفط وتسرب الهواء ومشكلات تحديد الموضع الواضحة. ويمكن أن تشمل الفحوص الأسبوعية آليات التغذية والتثبيت ونظافة المستشعرات وإمداد التشحيم والخراطيم وحركة المحاور غير الطبيعية. وخلال فترات التوقف المجدولة الأطول، افحص تبريد المكونات الكهربائية وحالة الكابلات ونظافة الأدلة وحالة التثبيتات والنسخ الاحتياطية ونتائج المعايرة.
ينبغي أن يعكس الجدول الزمني الدقيق ظروف الإنتاج الفعلية. فالماكينة التي تعالج كميات كبيرة من ألواح الحبيبات المغبرة قد تحتاج إلى عناية أكثر تكراراً من ماكينة تعمل على فترات متباعدة بمواد أنظف. كما ينبغي تعديل خطط الصيانة بعد إدخال نوع جديد من الألواح أو نظام لاصق أو مورد أدوات أو عملية إنتاج، لأن هذه التغييرات قد تؤثر في سلوك الغبار وحمل القطع واستقرار التغذية.
متى تصبح المساندة وقطع الغيار جزءاً من الوقاية
لا يمكن تجنب بعض حالات التوقف بالفحص الروتيني وحده. فالمحامل والمستشعرات والصمامات والمحركات والأدوات والمكونات المعرضة للتآكل تحتاج في نهاية المطاف إلى الاستبدال. وغالباً ما يتوقف الفرق بين تدخل قصير وتوقف ممتد على مدى توفر معلومات دقيقة عن الماكينة وسجل أعطال واضح وقطع غيار مناسبة لدى فريق الخدمة.
تتمتع شركة Qingdao Zhongding Machinery Co., Ltd. بخبرة تزيد على 20 عاماً في خدمة مستخدمي آلات النجارة من خلال توفير المعدات والدعم الفني وقطع الغيار وخدمات ما بعد البيع. وما يفيد فرق الصيانة من هذا الدعم ليس توصية عامة باستبدال المكونات، بل القدرة على التأكد من تهيئة الماكينة ومراجعة الأعراض في سياقها وتحديد ما إذا كانت المشكلة مرتبطة بالأدوات أو تدفق المواد أو الضبط الميكانيكي أو التحكم الكهربائي أو بمكوّن يحتاج إلى الاستبدال.
تكون ماكينة الحفر CNC سداسية الجوانب أكثر موثوقية عندما تُعامل الصيانة على أنها نشاط للتحكم بالإنتاج، لا استجابة لحالة طارئة. حافظ على نظافة الماكينة، وثبات موضع الألواح، وتحقق من التشحيم وجودة الهواء، ووثّق الأعطال المتكررة، وابحث في الأنماط قبل أن تتحول إلى توقفات. وعندما يتعذر حل العطل داخلياً، قدّم طراز الماكينة وتفاصيل الإنذار وصوراً أو مقطع فيديو للأعراض ومعلومات عن المواد وسجل الصيانة الأخير. يساعد هذا الاستعداد على جعل التشخيص عن بُعد أكثر دقة وتسريع قرارات الخدمة.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.