


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
لماذا تنتج ماكينة الحفر CNC ثقوبًا غير متراصفة لمسامير التثبيت الخشبية؟
تُنتج ماكينة الحفر CNC ثقوب وتد خشبية غير متراصفة عندما لا تتطابق الإحداثيات المبرمجة مع الموضع الفعلي للوح ومسار القطع للمثقاب. وقد ينتج فشل التجميع نفسه عن مرجع غير صحيح، أو قطعة مقلوبة، أو تحرك اللوح، أو انحراف المثقاب، أو عدم تعامد رأس الحفر. وقد يؤدي استبدال عمود الدوران أو ضبط تعويض المحاور قبل تحديد هذه الأسباب كلٌّ على حدة إلى بقاء العطل الأصلي دون حل.
أهم تمييز أولي هو تحديد ما إذا كان الخطأ يتكرر، أو يتغير عبر اللوح، أو لا يظهر إلا بعد التجميع. يشير الإزاحة الثابتة إلى مشكلة في المرجع أو الإزاحة؛ أما تباين المواضع فيشير إلى عدم ثبات التثبيت أو ظروف القطع. وإذا كانت الثقوب مطابقة للقياس عند السطح لكن إدخال الأوتاد فيها صعب، فيلزم التحقق من زاوية الحفر والقطر والعمق، وليس من موضع X/Y فقط.
تأكد من أن الثقوب في مواضع غير صحيحة بالفعل
عدم انغلاق الوصلة لا يكفي لإثبات وجود خطأ في تحديد الموضع. فقد يمنع ثقب أصغر من المطلوب، أو وتد أكبر من المطلوب أو منتفخ، أو رقائق عالقة، أو عمق حفر غير كافٍ، التجميع حتى عندما يكون مركزي الثقبين صحيحين. كما قد تعيق كمية الغراء الزائدة في ثقب أعمى إدخال الوتد بالكامل.
افحص المكوّنين المتزاوجين قبل تغيير إعدادات الماكينة. قِس موضع الثقب انطلاقًا من الحافة المرجعية المقصودة للتجميع، ثم تحقق من قطر الثقب وعمقه القابل للاستخدام وسُمك اللوح واستقامة الحافة. ميّز بين عمق الحفر المبرمج والعمق الأسطواني القابل للاستخدام الذي يتركه طرف المثقاب.
في الثقب النظيف والمستدير، يمكن أن يجعل دبوس قياس مناسب ومحكم قياس موضع المركز أكثر موثوقية من القياس انطلاقًا من حافة ثقب ممزقة. احسب نصف قطر الدبوس عند تحديد المركز. أما الدبوس غير المحكم أو الثقب البيضاوي فيجعلان هذه الطريقة غير موثوقة. افحص التجميع باستخدام أوتاد مؤكدة القياس ومن دون غراء، للفصل بين التداخل الهندسي والمشكلات المرتبطة باللصق.
احتفظ بزوج القطع المرفوض، وحدد أوجه التزاوج، وعلّم الحواف المرجعية للماكينة. وسجّل أيضًا مراجعة البرنامج ومحطة الأداة واتجاه اللوح، وما إذا كان العيب قد بدأ بعد تغيير أداة أو اصطدام أو عملية صيانة أو تحديث للبرنامج. تساعد هذه التفاصيل على تضييق نطاق التحقيق دون تغيير الأدلة.
حلّل نمط الخطأ قبل إجراء أي ضبط
سجّل الموضع الفعلي مطروحًا منه الموضع المحدد لكل ثقب، مع استخدام اتجاهات إحداثيات متسقة. لا تقارن القياسات المأخوذة من حواف مادية مختلفة ما لم تُحوّل إلى مرجع التجميع نفسه.
تحدد هذه الأنماط أولويات الاختبار، لا التشخيص النهائي. فقد ينتج عن إزاحة محدد التموضع المادي وإعداد إزاحة عمل غير صحيح نتائج متطابقة تقريبًا. والدليل الفاصل هو ما إذا كان المرجع المادي أم تعريف الإحداثيات هو غير الصحيح.
افصل بين قابلية التكرار والدقة
نفّذ نمطًا تشخيصيًا بسيطًا على قصاصة مستوية جرى التحقق من أبعادها، باستخدام برنامج اختبار معتمد. ضمّن ثقوبًا في مواضع متباعدة بدلًا من تجميعها قرب أحد الأركان. استخدم أدوات سليمة معروفة، وحافظ على ثبات المادة والتغذية والسرعة وظروف التثبيت.
إذا سمح إجراء تشغيل الماكينة، كرر النمط في مواضع أخرى غير مستخدمة مع إبقاء اللوح مثبتًا. ثم كرره على ألواح مماثلة تُفك وتُحمّل من جديد بين الدورات. لا تُعِد الحفر في ثقوب موجودة لتقييم تحديد الموضع؛ فقد يوجّه الثقب السابق المثقاب ويخفي الخطأ.
إذا كانت النتائج متسقة دون فك اللوح لكنها تتغير بعد إعادة تحميله، فتحقق من أسطح التموضع والمحددات وطريقة التحميل وتعشيق المشابك. وإذا تغيرت النتائج دون فك اللوح، فتحقق مما إذا كان اللوح يتحرك أثناء الحفر قبل عزو العطل إلى قابلية تكرار المحور. ويظل حمل القطع والأدوات غير المحكمة والحركة الميكانيكية المتقطعة أسبابًا محتملة.
النتائج المتسقة ليست بالضرورة دقيقة. فقد تكرر الماكينة الإزاحة الخاطئة نفسها في كل دورة. قارن نمط الاختبار بمرجع أبعاد مستقل وبشروط القبول المحددة من الشركة المصنّعة.
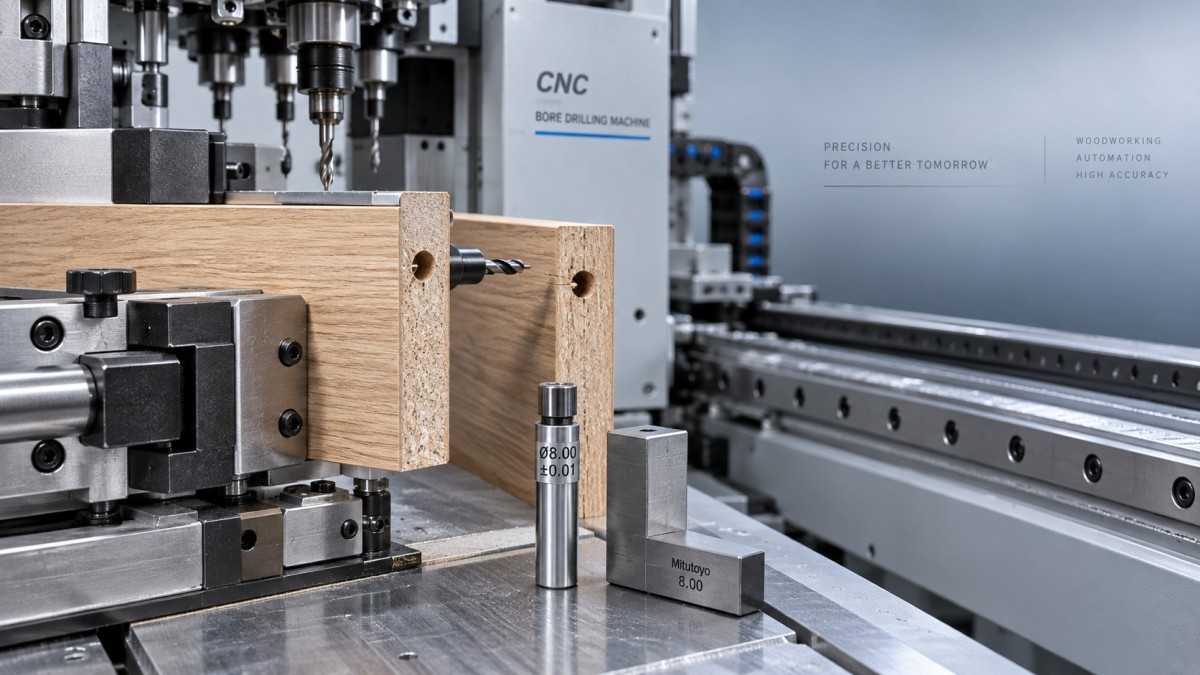
تتبّع سلسلة المراجع من الرسم إلى اللوح
يمر موضع الثقب عبر عدة أنظمة إحداثيات: الرسم، وبرنامج التشغيل، والمعالج اللاحق، وإزاحة العمل في وحدة التحكم، وإزاحة رأس الحفر، والمرجع المادي للوح. وقد يؤدي عدم التطابق في أي موضع من هذه السلسلة إلى تحريك عملية حفر دقيقة في حد ذاتها.
تحقق من برنامج وحدة التحكم الفعلي بمقارنته بالرسم المعتمد، لا بمعاينة CAM وحدها. تأكد من الوحدات وموقع نقطة الأصل والوجه المحدد واتجاه الحفر وأبعاد اللوح وأي تحويل للدوران أو الانعكاس. فالمعاينة الصحيحة لا تثبت أن البرنامج الناتج عن المعالج اللاحق يستخدم اصطلاحات الماكينة الصحيحة.
تتطلب القطع المتقابلة عناية خاصة. فقد تحتاج لوحتان تشكلان تجميعًا يمينيًا وآخر يساريًا إلى إحداثيات معكوسة بدلًا من إحداثيات متطابقة. وعند قلب القطع لتنفيذ عملية أخرى، يجب أن يتوافق اتجاه التحميل مع تعريف وجه القطعة في البرنامج.
قد تؤدي مراجع السُمك إلى أخطاء أقل وضوحًا في الحفر من الحافة. فإذا كان مركز الثقب المقصود على المستوى المتوسط للوح، يمكن أن يؤدي الاختلاف بين السُمك الفعلي والسُمك المُدخَل إلى إزاحة المركز عن ذلك المستوى. وتعتمد النتيجة على ما إذا كانت الماكينة تستخدم الوجه العلوي أو السفلي أو المركز المقاس مرجعًا لها. تحقق من هذه الآلية بدلًا من افتراض أن وحدة التحكم تعوّض السُمك تلقائيًا.
قِس أيضًا أبعاد اللوح وتعامد زواياه. فقد تفشل الثقوب المحددة بصورة صحيحة انطلاقًا من حافتين متقابلتين في التلاقي إذا اختلفت الأبعاد الفعلية للوحين. وفي القطع المصنوعة من الخشب الصلب، تأكد من أن الأبعاد عند التشغيل والوقتِ التجميع متقاربة؛ ولا تعوّض الماكينة عن قطعة عمل غيّرت شكلها.
تحقق من التموضع والتثبيت تحت حمل الحفر
يؤدي تراكم الغبار عند محدد التموضع أو تلف السياج أو وجود رقاقة تحت اللوح إلى تغيير المرجع المادي. نظّف أسطح التلامس هذه وافحصها قبل إعادة معايرة الإزاحات. تأكد من عودة المحددات بالكامل ومن تثبيت أجهزة التموضع المتحركة بإحكام.
قد يبدو اللوح ثابتًا مع بقائه قابلًا للانزلاق أو الدوران. يطبّق الحفر الأفقي قوة جانبية، لذا فإن الضغط الرأسي الكافي وحده لا يضمن مقاومة الحركة. تحقق من موضع المشابك وحالة الوسادات والدعم قرب حافة الحفر والضغط أثناء الدورة، لا من قراءة مقياس الضغط الساكنة فحسب.
بالنسبة إلى القطع المثبتة بالتفريغ، افحص الحشيات وفتحات الشفط غير المستخدمة وأسطح الدعم ونفاذية المادة. أما في الماكينات ذات المشابك الهوائية، فتحقق من استقرار الإمداد والتسربات وتنظيم الضغط والتوقيت بين تأكيد التثبيت وبدء الحفر. فقد تثبت إشارة التأكيد موضع المشغّل دون أن تثبت استقرار اللوح بإحكام.
قوة التثبيت المفرطة ليست حلًا عامًا. فقد تثني لوحًا رقيقًا أو مقوسًا على الطاولة، ثم يعود اللوح إلى شكله بعد تحريره، ما يغيّر العلاقة بين الثقوب وأسطح التجميع. ويُفضّل توفير الدعم والتثبيت المناسبين على استخدام ضغط المشبك لإخفاء عدم استواء اللوح.
ميّز بين انزياح عمود الدوران وانحراف المثقاب
إذا اقتصر العيب على محطة أداة واحدة، فافحص تلك المحطة قبل تغيير معلمات الماكينة المشتركة. ووفقًا لإجراء العزل المحدد، تحقق من ساق المثقاب والظرف أو القابض وأسطح التثبيت وإحكام الحامل ووجود آثار صدمة أو تلوث. تأكد من قطر المثقاب المحدد وبروزه وهندسة القطع واتجاه الدوران.
قد يدخل المثقاب عند الإحداثية الصحيحة ثم ينحرف داخل المادة. يقلل البروز المفرط من الصلابة؛ وقد تؤدي حافة القطع التالفة إلى قوى قطع غير متساوية؛ كما تزيد إزالة الرقائق غير الجيدة من المقاومة. لذلك قد يبدو الثقب في موضعه الصحيح عند المدخل بينما يوجّه الوتد بعيدًا عن ثقب التزاوج.
استخدم مثقابًا متوافقًا وسليمًا معروفًا للفصل بين حالة الأداة وحالة عمود الدوران. إذا انتقل العطل مع المثقاب، فتحقق من الأداة أو إعدادها. وإذا بقي في محطة عمود الدوران نفسها، فافحص حامل ذلك العمود ومحامله ومحاذاته وإزاحته المضبوطة. لا تُجرِ المقارنات إلا إذا سمحت مواصفات الأداة وإجراءات الماكينة بالتبديل.
الانحراف الدوراني والمحاذاة قياسان مختلفان. يتعلق الانحراف بالدوران حول محور عمود الدوران، بينما تتعلق المحاذاة باتجاه هذا المحور وموقعه. وقد يحفر عمود دوران منخفض الانحراف بزاوية غير صحيحة. وعلى العكس، قد يشير ثقب أكبر من المطلوب أو بيضاوي إلى انحراف دوراني أو اهتزاز دون وجود خطأ مماثل في موضع المحور.
قد يؤدي تغيير التغذية أو السرعة إلى تقليل الانحراف، لكنه لا يصحح ميل رأس الحفر. استخدم تعديلات القطع ضمن توصيات الأداة والماكينة فقط، وتحقق مما إذا كانت تعالج السبب أم تقلل أثره الظاهر فحسب.
تحقق من هندسة الماكينة بعد استبعاد الأسباب الأبسط
تصبح الفحوص الميكانيكية مبررة عندما تستمر الأدوات السليمة المعروفة والبرامج المتحقق منها والألواح المستقرة والمراجع الصحيحة في إنتاج خطأ متكرر. وتشمل الفحوص ذات الصلة سلوك المحور عند عكس الاتجاه وحالة الموجهات ووصلات نقل الحركة وتعشيق اللولب أو الجريدة المسننة وتثبيت رأس عمود الدوران والتعامد بين محاور الحركة واتجاهات الحفر.
يشير الخطأ الذي يعتمد على اتجاه الاقتراب إلى خلوص مفقود أو سلوك مرتبط بعكس الاتجاه. ويتطلب الخطأ الذي يزداد عبر مسافة الحركة فحصًا أوسع للموضع؛ ولا يمكن تشخيصه على نحو كافٍ باستخدام ثقب واحد قرب نقطة الأصل. وقد يؤدي الاصطدام أيضًا إلى تغيير محاذاة الرأس دون إصدار إنذار واضح من وحدة التحكم.
اتبع إجراء القياس الدقيق الخاص بالشركة المصنّعة، واستخدم أدوات مناسبة للتفاوت المطلوب. وافحص استواء الماكينة وحالة الأساس عند طلب ذلك الإجراء، وخصوصًا بعد نقل الماكينة. قارن القياسات في ظروف التشغيل المحددة، إذ قد لا يعكس فحص الماكينة وهي باردة سلوك الإنتاج بعد استقرار حرارتها.
احفظ نسخة احتياطية من المعلمات قبل أي ضبط مصرح به. لا تستخدم تعويض الخلوص أو تصحيح المقياس أو إزاحات الرأس لإخفاء أجزاء غير محكمة أو تحديد موضع غير مستقر. ولا يكون التعويض مناسبًا إلا لخطأ موصوف ومتكرر يقع ضمن طريقة الضبط المحددة للماكينة.
يتطلب الفحص داخل المناطق المحمية تطبيق إجراء العزل المحدد للكهرباء والهواء المضغوط والطاقة المخزنة. وينبغي تنفيذ حركة التشخيص مع تشغيل الطاقة باستخدام وضع الخدمة المعتمد من الشركة المصنّعة، مع إبقاء الحواجز وأقفال الأمان كما هو محدد.
تحقق من الإصلاح في التجميع، لا في وحدة التحكم فحسب
غيّر متغيرًا واحدًا في كل مرة، وكرر نمط التشخيص نفسه. بعد تصحيح الخطأ المقاس، أنتج قطعًا متزاوجة تمثيلية باستخدام تسلسل التحميل المعتاد ورؤوس الحفر ذات الصلة واتجاهات الألواح وأدوات الإنتاج. تحقق من نتائج الأبعاد ومن التجميع الجاف معًا.
ينبغي أن يستند القبول إلى الرسم ومواصفات الماكينة، لا إلى تفاوت عام لثقوب الأوتاد. وتعتمد الخلوصات المتاحة للتجميع على أقطار الثقوب والأوتاد وطول التعشيق واتجاه الثقب ومجموع أخطاء الموضع في كلا الجزأين. فكون كل قياس مقبولًا على حدة لا يضمن تلقائيًا وصلة مرضية.
احتفظ بقياسات ما قبل الإصلاح وما بعده ومراجعة البرنامج وتفاصيل الأدوات وسجل التعديلات. ويحدد الإصلاح القابل للتحقق ما الذي تحرك—مرجع الإحداثيات أو اللوح أو مسار القطع أو هندسة الماكينة—ويثبت أن العطل نفسه لم يعد يحدث في ظروف الإنتاج العادية.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.