

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
لماذا تفقد آلات الحفر الجانبي محاذاتها عند حواف الألواح؟
يؤدي انحراف ماكينة الثقب الجانبي إلى عدم محاذاة ثقوب الألواح، والحاجة إلى إعادة العمل، وفشل التجميع. تعرّف على الأسباب الشائعة والفحوص العملية لاستعادة الدقة بسرعة.
تؤدي ماكينة الثقب الجانبي مهمة تبدو بسيطة: حفر ثقب في حافة اللوح، في الموضع المحدد تمامًا في الرسم، وبالعمق المناسب، وبزاوية قائمة على السطح. عندما تعمل الماكينة كما ينبغي، لا يفكر فيها أحد. تدخل أوتاد التثبيت بسلاسة، وتُحكم الوصلات، ويُجمّع هيكل الخزانة بزاوية قائمة من المحاولة الأولى. أما عندما تنحرف، فتظهر الأعراض في كل مكان باستثناء الماكينة نفسها. وتواصل الماكينة الحفر بانحراف لا يتجاوز جزءًا من المليمتر، إلى أن تصل دفعة كاملة من الألواح لا يمكن تجميعها بإحكام.
يكون الخطأ صغيرًا عادةً، وغالبًا أقل من مليمتر واحد، ونادرًا ما يكون متماثلًا في كل ثقب. للانحراف أسباب متعددة تبدو متشابهة على اللوح بعد انتهاء العمل، لذا فإن السؤال المفيد هو: من أين يأتي موضع الثقب فعليًا؟
من أين يأتي موضع الثقب فعليًا؟
يتحدد موضع كل ثقب تحفره ماكينة الثقب الجانبي بثلاثة عوامل في الوقت نفسه: حافة اللوح المرجعية الملامسة للمصد، ووجه اللوح الملامس للطاولة، وموضع محور المثقاب بالنسبة إلى هذين السطحين. إذا تحرك أي منها، تحرك الثقب معه. يمكن لمصد مهترئ، أو لوح غير مستوٍ على الطاولة، أو محور مثقاب فيه خلوص، أن يؤدي كل منها إلى النتيجة الظاهرة نفسها: ثقب خارج المركز على الحافة. لكن كل حالة تتطلب حلًا مختلفًا تمامًا.
تخيّل الماكينة كسلسلة مترابطة. يحدد المصد المسافة من الحافة، وتحدد الطاولة ارتفاع الثقب ضمن سُمك اللوح، ويحدد محور المثقاب الزاوية والعمق. يؤدي أي خلل في هذه السلسلة إلى الانحراف، وغالبًا ما يتفاقم تدريجيًا بمقدار عُشر المليمتر في كل مرة، إلى أن يبدأ التجميع بالفشل. قِس الماكينة بالاستناد إلى مرجع معلوم، وافحص كل عنصر على حدة، باستخدام لوح سبق التحقق من استوائه وتعامده.
غالبًا ما تكون الحافة المرجعية أول ما ينبغي فحصه
يبدأ معظم الانحراف عند حواف الألواح من المصد، لأنه السطح الذي يثق به المشغّل من دون تفكير. يُدفع اللوح نحوه، ثم يُنزَل المشبك ويبدأ المثقاب بالعمل. إذا كان سطح المصد مهترئًا أو منبعجًا أو مغطى ببقايا غراء وغبار قديم، فلن يستند اللوح إلى المستوى المرجعي الحقيقي. بل سيستند إلى نتوء أو يتأرجح فوق طبقة من اللاصق الجاف. عندئذٍ يُحفر الثقب نسبةً إلى هذا الموضع غير الصحيح، ويتكرر الخطأ في كل لوح إلى أن يُنظف المصد أو يُسوّى.
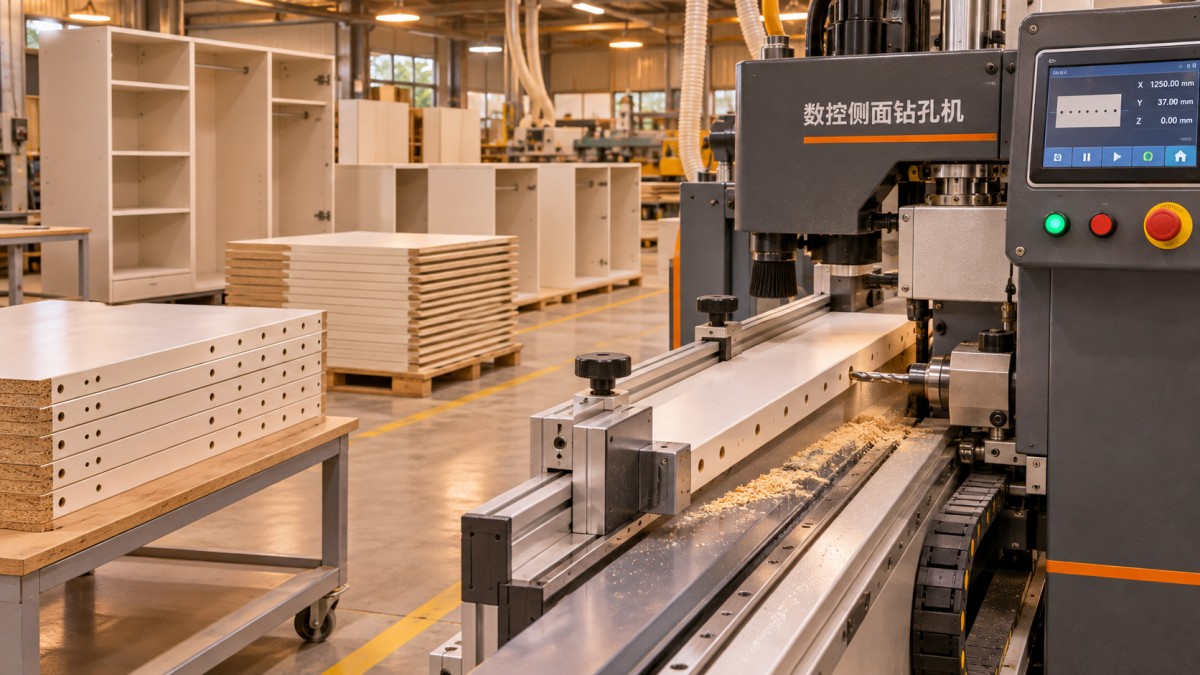
افحص المصد باستخدام مسطرة استقامة ومقياس سماكة، لا بالنظر فقط. مرّر المسطرة على كامل طول منطقة العمل وابحث عن فجوات، ولا سيما قرب الوسط حيث تمر الألواح غالبًا. نظّف سطح المصد أولًا، ثم أجرِ القياس. تنتهي مشكلات انحراف كثيرة على نحو مفاجئ بمجرد التنظيف. ويجب فحص محددات النهاية بالطريقة نفسها: فالمحدد الذي تحرك من موضعه، أو الذي تآكل سطح التلامس فيه، يزيح نمط الثقوب بأكمله على طول اللوح. كما أن الاهتزاز يُرخي المحددات تدريجيًا خلال فترة العمل.
حافة اللوح جزء أساسي من المرجع
لا يمكن أن تكون دقة ماكينة الثقب الجانبي أفضل من دقة الحافة التي تستند إليها. إذا لم تكن حافة اللوح مستقيمة أو متعامدة مع وجهه، فسيُحفر الثقب في الموضع الصحيح بالنسبة إلى تلك الحافة، لكنه سيكون في الموضع الخطأ بالنسبة إلى الخزانة بعد تجميعها. وغالبًا ما يُشخَّص هذا الخلل على نحو خاطئ، لأن الماكينة تنفذ ما ضُبطت عليه تمامًا. قبل ضبط الماكينة، احفر لوح اختبار سبق فحصه باستخدام زاوية قائمة ومسطرة استقامة، وحدد الحافة التي كانت ملامسة للمصد. إذا كان لوح الاختبار دقيقًا وكانت ألواح الإنتاج غير دقيقة، فالمشكلة في المادة أو في العملية السابقة، لا في المثقاب.
وحدة الثقب: تآكل تشعر به قبل أن تراه
عندما تكون حالة المصد واللوح سليمة، تكون الخطوة التالية فحص وحدة الثقب. فلقمة المثقاب غير الحادة أو التالفة لا تحفر ببطء فحسب، بل تنحرف أيضًا. عند دخول اللقمة في حافة اللوح، تدفعها حافة القطع المتآكلة جانبًا، فينحرف الثقب. ويزداد ذلك في الألواح الكثيفة والألواح ذات الطبقة السطحية الصلبة. إذا كان انحراف الثقوب أكبر في بداية الدفعة وأقل بعد تغيير اللقمة، فالمشكلة كانت في اللقمة طوال الوقت.
ويُعد انحراف محور الدوران شكلًا أقل وضوحًا من الخلل نفسه. فالمحور ذو المحامل المتآكلة، أو ظرف المثقاب الذي لم يعد يمسك اللقمة بشكل مستقيم، أو اللقمة غير المثبتة بالكامل، يحفر ثقبًا أكبر قليلًا من المطلوب وفي موضع منحرف قليلًا، ويتغير الخطأ مع السرعة ومعدل التغذية. تحقّق من ذلك بتدوير المحور يدويًا بعد عزل الماكينة وإزالة اللقمة. يجب أن يدور بسلاسة، من دون خشونة أو نقاط مقاومة، ومن دون خلوص جانبي يمكن الإحساس به باليد. وينبغي الإبلاغ عن أي خشونة أو خلوص.
العمق مشكلة منفصلة تُخلط كثيرًا بانحراف الموضع. فإذا تحرك محدد العمق، أو لم تعد آلية التغذية تصل إلى المحدد نفسه في كل دورة، أصبحت بعض الثقوب ضحلة جدًا وبعضها عميقًا جدًا. افحص العمق بمقياس عمق على لوح اختبار، لا بمجرد النظر إلى ضبط المحدد. فالضبط والنتيجة أمران مختلفان.
التثبيت والغبار وتحرك اللوح أثناء الدورة
إذا تحرك اللوح بينما تكون اللقمة داخل موضع القطع، فسيكون الثقب معيبًا دائمًا، وغالبًا ما يكون التحرك طفيفًا إلى درجة لا يلاحظه معها المشغّل. إذا كان ضغط التثبيت منخفضًا جدًا، تحرك اللوح عند ملامسة اللقمة له، ولا سيما عند الثقب الأول، حين تدفع اللقمة اللوح بعيدًا عن المصد. وإذا كان الضغط مرتفعًا جدًا، انثنى اللوح الرقيق أو المرن بين المشابك، ثم عاد إلى وضعه بعد الحفر، آخذًا الثقب معه. يثبّت الضغط المناسب اللوح مستويًا على الطاولة ومحكمًا مقابل المصد من دون ثنيه، ويختلف الضغط المطلوب للوح بسُمك 18 مم عن المطلوب للوح بسُمك 12 مم.
الغبار والرقائق سبب خفي آخر. فطبقة من الغبار الناعم تحت اللوح ترفعه بمقدار جزء من المليمتر، وهو ما يكفي لإزاحة الثقب عن مركزه ضمن السُمك. وتؤدي الرقائق العالقة بين حافة اللوح والمصد إلى الإزاحة نفسها في الاتجاه الآخر. إذا كانت منظومة شفط الغبار تعمل بكفاءة في بداية فترة العمل ثم تضعف بعد الظهر بسبب انسداد جزئي في الخرطوم أو امتلاء الكيس، فقد يظهر الانحراف فجأة في منتصف الدفعة. نظّف منطقة العمل بالهواء، وتأكد من أن الشفط يسحب الغبار فعليًا عند رأس المثقاب، وامسح الطاولة والمصد بين الدفعات. ويؤثر معدل التغذية أيضًا؛ فدفع اللقمة بسرعة كبيرة يجعلها تنحرف.
تسلسل تشخيصي لتحديد الخلل بالترتيب
أسرع طريقة لمعالجة الانحراف هي فحص الماكينة بحسب ترتيب تكوّن موضع الثقب، مع تغيير عامل واحد في كل مرة. ابدأ باللوح، ثم المصد، ثم المشبك، ثم وحدة الثقب. في كل خطوة، احفر لوح اختبار وقِسه قبل الانتقال إلى الخطوة التالية. إذا كان لوح الاختبار دقيقًا، فتوقف. فضبط ماكينة سليمة للتعويض عن لوح معيب أو لقمة متآكلة لا يؤدي إلا إلى إحداث خلل ثانٍ سيظهر في المهمة التالية.
يكفي اختبار مدته عشر دقائق للفصل بين معظم هذه الأسباب. خذ لوحًا مفحوصًا، واحفر نمط الثقوب المعتاد، ثم قِس كل ثقب بالقدمة: المسافة من الحافة المرجعية، وارتفاع مركز الثقب ضمن السُمك، وعمقه. دوّن الأرقام. يشير الانحراف الثابت إلى تحرك أحد الإعدادات. ويشير الخطأ المتزايد على طول اللوح إلى وجود انثناء أو عدم استقامة المصد. أما الخطأ العشوائي فيشير إلى تحرك شيء ما أثناء القطع، ما يرجّح وجود مشكلة في اللقمة أو المشبك أو الغبار. من دون الأرقام، تبدو جميع الأعطال متشابهة. قِس اللوح الأول من الدفعة ولوحًا آخر في منتصفها.
عندما تكون المشكلة في اللوح لا في الماكينة
تستحق مادة اللوح فحصًا مستقلًا، لأنها المتغير الوحيد الذي لا تستطيع الماكينة التحكم فيه. فقد تتقوس الألواح المخزنة على حوافها أو المكدسة بطريقة غير متساوية بما يكفي لرفعها عن الطاولة من المنتصف. كما أن تفاوت السُمك مهم. فالدفعة التي يُفترض أن سُمك ألواحها 18 مم، بينما يتراوح سُمكها الفعلي بين 17.6 و18.4 مم، ستُظهر ثقوبًا تبدو وكأنها تنحرف ضمن السُمك، حتى عندما تكون الماكينة مضبوطة على نحو صحيح للمتوسط. وفي هذه الحالة، لا يكون الحل بضبط الماكينة، بل باتخاذ قرار: ضبطها على متوسط السُمك المقاس، أو فرز الألواح بحسب السُمك، أو معالجة المشكلة مع المورّد.
الحفاظ على المحاذاة بعد الإصلاح
إصلاح الانحراف مرة واحدة لا يضمن استمرار دقة ماكينة الثقب الجانبي. فالأجزاء المسببة للانحراف تتآكل تدريجيًا، لذا ينبغي إجراء الفحوص بانتظام لا عند ظهور المشكلة فقط. ويغطي فحص أسبوعي موجز معظم هذه الجوانب: تنظيف المصد والطاولة، وفحص استقامة المصد بمسطرة استقامة، والتحقق من محددات النهاية باستخدام مقياس مدرّج، وفحص اللقم، وحفر لوح اختبار واحد وقياسه. يستغرق هذا الفحص وقتًا أقل من إعادة العمل على خزانة واحدة معيبة.
استبدل اللقم وفقًا لحالتها، لا وفق جدول زمني، لكن لا تنتظر حتى تصبح غير حادة بوضوح. فاللقمة التي بدأت تنحرف تنتج ثقوبًا معيبة بالفعل، كما تزيد الحمل على محور الدوران، ما يقلل عمر المحامل. والتدريب لا يقل أهمية عن الصيانة. فالمشغّل الذي يفحص اللوح الأول من كل دفعة كجزء من عادته سيكتشف الانحراف مبكرًا. علّم المشغّلين الجدد كيفية قياس الثقب والتعرف على اللقمة المتآكلة، ومتى يجب إيقاف الماكينة وطلب المساعدة بدلًا من تعديل إعداد لا يفهمونه. وغالبًا ما تكون التعديلات الأكثر كلفة هي تلك التي تُجرى على عجل ومن دون قياس.
تعمل شركة Qingdao Zhongding Machinery Co., Ltd. مع مصنّعي الأثاث وورش الألواح منذ أكثر من 20 عامًا، وقد تكرر النمط نفسه في العديد من مواقع التركيب: نادرًا ما تكون الماكينة التي تنحرف معطلة. وغالبًا ما يكون السبب مصدًا يحتاج إلى التنظيف، أو لقمة يجب تغييرها، أو لوحًا لم يكن متعامدًا من الأساس. وأكثر المورّدين فائدة هم من يشرحون لك تسلسل التشخيص ويوفرون قطع الغيار المستهلكة واللقم اللازمة للحفاظ على دقة الماكينة.
يمكن معالجة الانحراف عند حواف الألواح، وغالبًا ما يمكن إصلاحه بسرعة متى حُدد موضع الخلل على نحو صحيح. ابدأ بلوح اختبار مقاس، وافحص الحافة المرجعية والمشبك ووحدة الثقب بالترتيب، وغيّر عاملًا واحدًا في كل مرة. عندما تكون قياسات لوح الاختبار صحيحة، فتوقف عن الضبط. ثم دوّن سبب الخلل وما أصلحه، لكي يكون الحل جاهزًا ومعلّقًا بجانب الماكينة في المرة التالية التي تبدأ فيها الثقوب بالانحراف.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.