

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
كيفية استكشاف أخطاء عدم دقة مواضع الثقوب في ماكينة تخريم جوانب الأثاث
عندما تكون مواضع الثقوب غير صحيحة باستمرار على ماكينة الحفر الجانبي للأثاث، ابدأ بتحديد نمط الخطأ. فالإزاحة الثابتة تشير غالبًا إلى مشكلة في المرجع أو الإعداد؛ أما الخطأ الذي يزداد على طول اللوح فيوحي بوجود مشكلة في المقياس أو نظام الدفع أو المحاذاة. وتستدعي الأخطاء العشوائية التحقق بدقة أكبر من التثبيت وحركة اللوح وعدم اتساق الاستشعار.
قبل تغيير قيم المعايرة، قِس لوحًا معلوم الأبعاد وقارنه بالرسم، وسجّل موضع الخطأ في كل ثقب، وتحقق مما إذا كان الخطأ نفسه يتكرر في دورات متعاقبة. فهذا يمنع معالجة عارض مؤقت بإزاحة دائمة.
ابدأ بقياس يمكن تكراره
اختر لوحًا مستويًا وممثلًا لقطع الإنتاج، ذا حواف نظيفة وأبعاد معلومة. استخدم الحواف المرجعية نفسها المحددة في رسم المهمة أو البرنامج، وضع علامة على الوجه والطرف اللذين ينبغي أن يلامسا أسطح تحديد الموضع في الماكينة. وتحقق من تحميل القطعة بالاتجاه المقصود.
قِس مواضع الثقوب من الحافة المرجعية المحددة إلى مركز الثقب، لا من ثقب إلى الثقب الذي يليه فحسب. فقد تكون المسافات بين الثقوب صحيحة بينما يكون نمط الثقوب بأكمله مزاحًا. قِس المسافة على امتداد اللوح وارتفاع الثقوب على الحافة. واستخدم، متى أمكن، مقياسًا مناسبًا لمركز الثقب أو قالب قياس؛ فالقياس إلى حافة ثقب تالف أو أكبر من المقاس قد يعطي نتيجة مضللة.
سجّل المواضع المبرمجة والمواضع المقاسة وأبعاد اللوح والمادة ورأس الحفر واتجاه التحميل. ونفّذ عدة ألواح اختبار في الظروف نفسها. قارن النتائج قبل إجراء أي تعديل:
- الإزاحة نفسها في كل الثقوب: تحقق من النقطة المرجعية ومصد تحديد الموضع وإزاحة الشغلة وأصل البرنامج.
- يزداد الخطأ كلما ابتعدنا عن المرجع: تحقق من حركة المحور ومكونات نظام الدفع ومقياس تحديد الموضع ومحاذاة اللوح مع المحور.
- تختلف مواضع الثقوب من لوح إلى آخر: تحقق من التثبيت واستقرار اللوح وعمل المستشعرات ووجود ارتخاء ميكانيكي.
- خطأ في مغزل واحد فقط أو ثقب واحد ضمن مجموعة: افحص الأداة وحاملها وأي إزاحة خاصة بالمغزل أو خلوص ميكانيكي فيه.
- الموضع صحيح على امتداد اللوح لكنه خاطئ من حيث الارتفاع: تحقق من سُمك اللوح وأسطح الإسناد وارتفاع رأس الحفر والوجه المستخدم مرجعًا رأسيًا.
تساعد هذه الأنماط على تضييق نطاق البحث، لكنها لا تثبت سببًا واحدًا بعينه. وقد يكون في الماكينة أكثر من عطل، ولا سيما بعد اصطدام أو تغيير في إعداد الإنتاج.
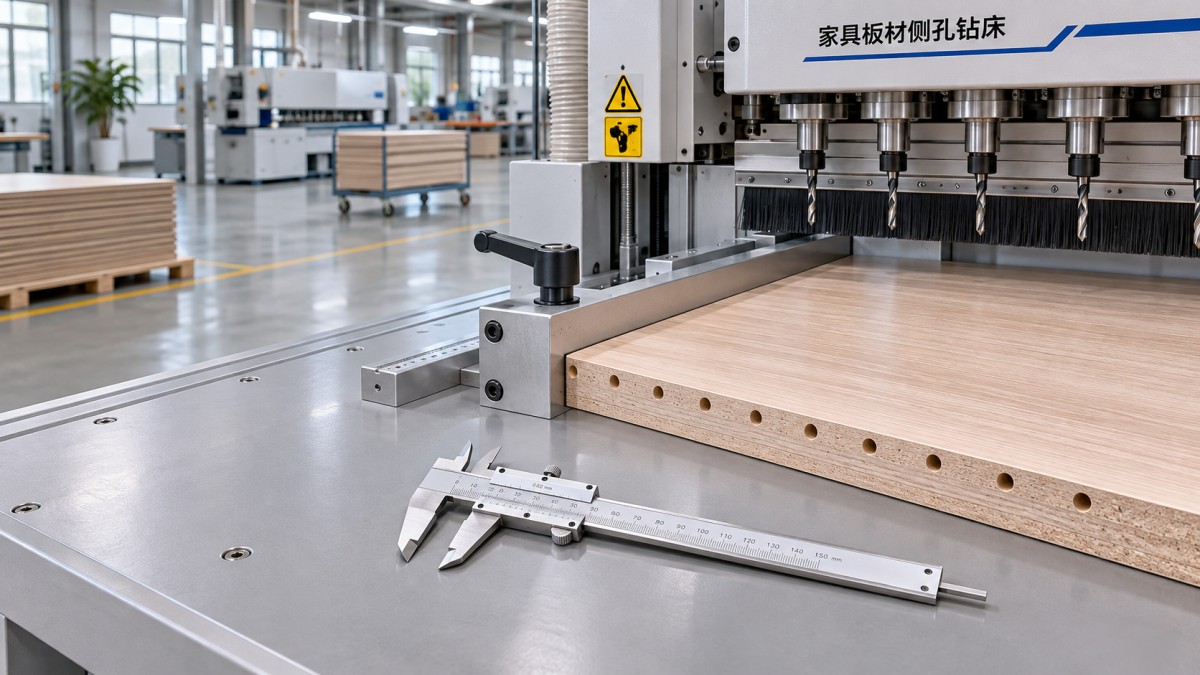
افحص اللوح قبل إعادة معايرة الماكينة
يفترض برنامج الحفر الجانبي أن يصل اللوح إلى الأسطح المرجعية نفسها في كل دورة. وقد يغيّر الغبار على المصد أو وجود شظية تحت اللوح أو تلف شريط تلبيس الحافة أو انحناء قطعة العمل موضع بدايتها الفعلي، حتى عندما تكون إحداثيات CNC صحيحة.
افحص حواف اللوح للتحقق من تعامدها وخلوها من التلف. وتأكد من مطابقة الأبعاد للبرنامج ومن ملامسة الوجه الصحيح للدعامة. وبالنسبة إلى القطع الملصقة الحواف، حدّد ما إذا كان البرنامج يعتمد الحافة النهائية أم حافة اللوح غير الملصقة. فقد يؤدي عدم التطابق إلى إزاحة نمط الثقوب رغم دقة تكرار الماكينة.
عند وجود مشكلة في دفعة إنتاج، قارن قطعة معيبة بقطعة سليمة معروفة من المهمة نفسها. وإذا كانت المشكلة تقتصر على ألواح من دفعة قطع واحدة، فقِس طولها وعرضها وتعامدها وحالة حوافها قبل تغيير إعدادات الحفر. وإذا أظهرت ألواح بأحجام مختلفة أخطاء مختلفة، فتحقق من احتمال وجود بُعد قطعة غير صحيح أو مرجع تحميل خاطئ أو إعداد انعكاس غير صحيح في بيانات المهمة.
تؤثر دقة القطع في المراحل السابقة لأن المثقاب يحدد موضعه انطلاقًا من اللوح الفعلي، لا من الرسم. فعلى سبيل المثال، تُعدCNC BEAM SAW ZD330F ماكينة قطع CNC سابقة لمرحلة الحفر مخصصة لمواد الألواح، وتبلغ دقة القطع المعلنة لها ±0.1 mm. وهي ليست ماكينة حفر جانبي، ولا تحدد مواصفاتها دقة الثقوب النهائية. لذا ينبغي التحقق معًا من مراجع القطع والمناولة وتلبيس الحواف والحفر.
تحقق من المصدات والمستشعرات ومرجع الماكينة
افحص المصدات الثابتة وأسطح تحديد الموضع بحثًا عن التآكل أو الحركة أو أضرار الصدمات أو تراكم الأوساخ. وبعد التنظيف، ثبّت اللوح على المصدات المقصودة وتحقق من عدم وجود فجوات. فقد يبدو المصد في موضعه الصحيح، لكنه يتحرك تحت الضغط إذا كان تثبيته مرتخيًا.
في الماكينات التي تكشف اللوح باستخدام مستشعر ضوئي كهربائي أو ليزري أو تلامسي، افحص سطح الاستشعار وطريقة تثبيته. فقد يؤدي الغبار أو ارتخاء الحامل أو تلف الكابل إلى عدم اتساق الموضع المكتشف. وقد يؤثر أيضًا لون المادة وتشطيب السطح وتلبيس الحواف وحالة اللوح في الاستشعار البصري، بحسب نوع المستشعر. استخدم شاشة التشخيص في الماكينة وإجراءات الشركة المصنّعة للمستشعر للتحقق من تغير الإشارة بصورة موثوقة عند الموضع المقصود.
إذا تكرر انحراف النمط بمقدار متقارب في كل اختبار، فقارن أصل الشغلة النشط وإزاحة المستشعر إلى الأداة بإعدادات التجهيز الموثقة. وتأكد من اختيار البرنامج والأداة والجانب المرجعي الصحيح. ولا تفترض أن الإحداثي المعروض هو مركز الثقب الفعلي؛ فقد يطبّق نظام التحكم إزاحات خاصة بالماكينة بين المستشعر والمغزل والموضع المبرمج.
بعد تحريك مستشعر أو مصد، أعده إلى موضعه واتبع إجراء المرجع أو المعايرة المحدد من الشركة المصنّعة. سجّل القيم الأصلية قبل تغيير المعلمات، ولا تعدّل إلا القيمة المرتبطة بالخطأ المؤكد. فقد تجعل الإزاحة لوح اختبار واحدًا ينجح، بينما تخفي مستشعرًا مرتخيًا أو قطعة محمّلة بطريقة خاطئة.
استبعد الحركة أثناء التثبيت والحفر
قد يتحرك اللوح حتى إن استقر في موضعه الصحيح، وذلك عند تعشيق المشابك أو دخول المثقاب في الحافة. ابحث عن علامات الاحتكاك وتلامس المشابك غير المتساوي والوسادات المتآكلة ونقص الإسناد قرب منطقة الحفر. وقد تحتاج قطعة العمل الضيقة أو القصيرة إلى إسناد إضافي معتمد أو قالب يثبتها بشكل متعامد من دون أن يتداخل مع مسار الأداة.
افحص النظام الهوائي بحثًا عن تسربات أو ضغط غير مستقر، وقارن ظروف التشغيل بمتطلبات الشركة المصنّعة للماكينة. فقد تسمح قوة التثبيت المنخفضة بالحركة، بينما قد تشوّه القوة المفرطة أو غير المتساوية لوحًا رقيقًا أو تدفعه بعيدًا عن سطح تحديد الموضع. اضبط الإعداد بما يناسب المادة وهندسة اللوح بدلًا من افتراض أن زيادة الضغط تحسّن الدقة دائمًا.
للتمييز بين خطأ التحميل والحركة أثناء الحفر، تحقق من استقرار اللوح قبل الدورة وافحص النتيجة فور انتهائها. استخدم وضع التجهيز أو التشخيص المعتمد في الماكينة، وابتعد عن الأجزاء المتحركة. لا تمسك قطعة العمل بيدك أثناء الحفر، ولا تتجاوز أي قفل أمان لمعاينتها عن قرب.
افحص المثقاب والمغزل وظروف التغذية
قد ينحرف المثقاب غير الحاد أو المشرخ أو المثني أو المثبّت بطريقة غير صحيحة عند دخوله اللوح، ولا سيما قرب سطح مغلف أو حافة غير مستوية. بعد عزل الماكينة وإيقاف الحركة، افحص حواف القطع والساق والكوليت أو الظرف وتثبيت الأداة. نظّف الأسطح المتلامسة قبل إعادة تركيب الأداة، واتبع طريقة الأدوات والشد المناسبة للمغزل.
تحقق مما إذا كان الثقب المتأثر مزاحًا فعلًا أم أكبر من المقاس فحسب. فقد تنتج الأداة المتآكلة أو الزيادة المفرطة في الانحراف الدوراني ثقبًا غير منتظم يصعب قياسه بدقة. وإذا كان أحد المغازل في رأس متعدد المغازل يختلف باستمرار عن غيره، فقارن أداته وحامله وتثبيته وإزاحته المبرمجة أو الميكانيكية بالمغازل ذات المواضع الصحيحة.
ينبغي أن يتناسب معدل التغذية وسرعة المغزل مع الأداة والمادة. فقد تؤدي التغذية المفرطة إلى انثناء لقمة الحفر أو تحريك لوح غير مدعوم جيدًا؛ كما قد تزيد ظروف القطع غير الملائمة من تكسّر الحافة. خفّض حمل الحفر كتغيير تشخيصي مضبوط، مسترشدًا بإرشادات الأداة والماكينة. وإذا اختفى الخطأ، فافحص الإسناد وحالة الأداة والتثبيت إلى جانب معلمات القطع.
تتبّع الأخطاء المتزايدة إلى المحور ونظام الدفع
عندما يزداد خطأ الموضع على طول اللوح، سجّل الانحراف أو ارسمه عند عدة مواضع مبرمجة. وقد يشير الفرق المتزايد بانتظام إلى مشكلة في معايرة المحور أو نظام نقل الحركة. أما التغيرات غير المنتظمة فقد تشير بدلًا من ذلك إلى احتكاك أو مكوّن مرتخٍ أو حركة متقطعة. لا تعالج الخطأ المتزايد بإزاحة واحدة للأصل؛ فهذا لا يفعل سوى تحريك النمط كله.
افحص مكونات نظام الدفع المعني بحثًا عن الارتخاء أو التآكل أو التلوث أو التلف. وقد تشمل، بحسب الماكينة، سيرًا وبكرات، أو رفًا وترسًا، أو لولبًا كرويًا، أو وصلة اقتران، أو سكة توجيه خطية، أو مكونات تغذية راجعة من المشفر. وتحقق من وجود مقاومة غير طبيعية أو خلوص باتباع إجراء الفحص الذي تحدده الشركة المصنّعة. ويجعل الاصطدام أو إجراء صيانة حديثة اضطراب التثبيت أو المحاذاة احتمالًا مهمًا.
يُعد الخلوص العكسي احتمالًا آخر عندما يعتمد الموضع النهائي على اتجاه الحركة. قارن المواضع التي يتم الوصول إليها من اتجاهين متعاكسين باستخدام إجراء اختبار معتمد وأداة قياس مناسبة. وقد يشير اختلاف يعتمد على الاتجاه إلى فقدان في الحركة، لكن حدّد مصدره الميكانيكي قبل تغيير إعدادات التعويض. فالتعويض لا يصلح وصلة اقتران مرتخية أو نظام دفع متآكلًا.
ينبغي أن يجري معايرة المحور والمحاذاة الميكانيكية موظفون مخوّلون للعمل على الماكينة، باستخدام معدات قياس مناسبة. سجّل الإعدادات الأصلية ونتائج الاختبار حتى يمكن التراجع عن التغييرات أو تتبعها. تشكل خزائن الكهرباء ومحركات السيرفو والمحاور المتحركة مخاطر؛ لذا اعزل مصادر الطاقة واتبع إجراءات القفل ووضع البطاقات قبل الفحص الميكانيكي أو الكهربائي. ولا تُجرَ التشخيصات أثناء التشغيل إلا وفق إجراءات السلامة الخاصة بالشركة المصنّعة.
ميّز أخطاء البرنامج عن أخطاء الماكينة
إذا اجتازت الماكينة اختبارًا مرجعيًا بسيطًا لكنها أخفقت في مهمة إنتاج، فافحص بيانات المهمة قبل تعديل الماكينة. تحقق من مقاس اللوح وإحداثيات الثقوب ووجه الحفر واتجاه القطعة وإعداد الانعكاس وأي سماحية لتلبيس الحواف. وتأكد من أن الرسم وبرنامج CNC يستخدمان الزاوية المرجعية نفسها.
أولِ اهتمامًا خاصًا لقطع الأثاث اليسرى واليمنى. فقد يتطلب اللوح المعكوس مرجعًا مختلفًا أو إحداثيات محوّلة؛ فقلب اللوح لا يعادل بالضرورة استخدام برنامج الانعكاس الصحيح. قارن مسار الأداة المعروض أو قائمة الثقوب بالرسم قبل تشغيل قطعة أخرى.
إذا تأثرت مهمة واحدة فقط، فأعد تنفيذها باستخدام لوح اختبار محدد العلامات ونمط ثقوب بسيط. وإذا ظهر الانحراف المادي نفسه في عدة مهام غير مرتبطة، فتحقق من مرجع الماكينة وإعدادها. تساعد هذه المقارنة على تجنب تعديل برامج سليمة للتعويض عن عطل في الماكينة، أو تغيير معايرة الماكينة للتعويض عن برنامج غير صحيح.
تأكد من الإصلاح عبر نطاق التشغيل
بعد معالجة السبب المحدد، شغّل ألواح اختبار متكررة باستخدام طريقة التحميل والتثبيت المعتادة. قِس الثقوب قرب طرفي نطاق التشغيل، وكذلك المواضع أو المغازل التي أظهرت أخطاء من قبل. وتحقق من ارتفاع الثقوب والمسافات بينها، ثم ركّب قطعًا متزاوجة ممثلة أو افحصها بمقياس عندما تتطلب المهمة ذلك.
قارن النتائج بسماحات الرسم الخاص بالمهمة. فقبول ثقب واحد لا يثبت صحة النمط بأكمله، كما أن نجاح دورة واحدة لا يثبت قابلية التكرار. وإذا ظل الخطأ متغيرًا، فارجع إلى استقرار اللوح والاستشعار والتثبيت؛ أما إذا تغير مع مسافة الحركة، فواصل فحص المحور ومحاذاته.
وثّق نمط العطل والقياسات والأجزاء المستبدلة والتغييرات في المعلمات ونتائج الاختبار النهائية. وإذا تعذر تحديد السبب من دون بيانات معايرة نظام الدفع أو إعداد المستشعر أو إجراءات خاصة بالماكينة، فأرسل هذه السجلات إلى مورّد المعدات مع طراز الماكينة وإصدار نظام التحكم والبرنامج المتأثر. يوفر سجل القياسات نقطة انطلاق مفيدة للدعم الفني ويحد من التعديلات غير الضرورية.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.