

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
عدم محاذاة ثقوب الحفر في ألواح CNC: فحوصات المشابك والمستشعرات
عندما تنحرف مواضع الثقوب عن أماكنها على ماكينة CNC لتثقيب ألواح الخشب، ابدأ بتحديد نمط ظهور الخطأ. فانزياح نمط الثقوب بالكامل يشير إلى مجموعة مختلفة من الفحوصات مقارنةً بالثقوب التي تنحرف تدريجيًا عبر اللوح. وينبغي الاهتمام بالمشابك والمستشعرات مبكرًا عندما يختلف الخطأ بين ألواح متماثلة في ظروف أخرى، أو يظهر بعد دورة إعادة التثبيت، أو يتغير باختلاف سُمك اللوح.
إن إضاءة المستشعر على وضع «تشغيل» لا تثبت أن اللوح في موضعه الصحيح، كما أن إغلاق المشبك لا يعني بالضرورة أنه يثبت اللوح بإحكام أثناء التسارع. قبل ضبط أي منهما، قِس الخطأ بالاستناد إلى الحواف المرجعية نفسها التي يستخدمها البرنامج. وقد تمنع هذه المقارنة الأولية إخفاء عطل ميكانيكي من خلال تعويض برمجي.
اقرأ نمط الخطأ قبل تغيير الإعدادات
استخدم برنامجًا معروفًا، ولوح اختبار مناسبًا، والأسطح المرجعية المحددة للماكينة. حدّد اتجاه اللوح وقِس مراكز الثقوب انطلاقًا من حواف مرجع الإحداثيات المحددة في البرنامج، لا من حافة قد لا تكون متعامدة. سجّل اتجاه الخطأ وحجمه التقريبي على كلا المحورين. وإذا تأثر صف من الثقوب، فقِس الثقوب عند طرفي الصف وكذلك بالقرب من منتصفه.
لا تُشغّل ألواح اختبار متكررة إلا إذا كان ذلك آمنًا، وحافظ على ثبات المادة والاتجاه والبرنامج. يساعد نمط النتائج على تضييق نطاق الفحص:
- انزياح النمط بالكامل بمقدار متقارب: تحقّق من كيفية استقرار اللوح على المرجع، وما إذا كان المشبك يحرّكه أثناء الإغلاق، وما إذا كان مستشعر تحديد الموضع المعني يستشعر عند النقطة الصحيحة. وقد تؤدي أخطاء مرجع الإحداثيات في البرنامج أو إزاحة الشغلة إلى نتيجة مشابهة.
- تغيّر الخطأ من لوح إلى آخر: ابحث عن عدم ثبات استقرار اللوح، أو وجود شوائب، أو تفاوت قوة إمساك المشبك، أو حركة اللوح، أو عدم استقرار إشارات المستشعر.
- صحة الثقوب قبل إعادة الإمساك وانحرافها بعدها: ركّز على تسلسل تحرير المشبك وإعادة الإمساك، ودعم اللوح، وأي مستشعر أو تأكيد للموضع يُستخدم أثناء النقل.
- ازدياد الخطأ على امتداد اللوح: تحقّق من دوران اللوح أو ميله، وكذلك من التغذية والمحاور والقياس. ومن غير المرجح أن يفسّر ضبط مستشعر واحد كل خطأ متزايد.
- وجود خطأ في مغزل واحد أو مجموعة واحدة من الثقوب فقط: قارن وحدة التثقيب المتأثرة بالوحدات الأخرى. فقد تكون الأدوات أو حالة المغزل أو إزاحة أداة مبرمجة أكثر ارتباطًا بالمشكلة من تثبيت اللوح.
هذه نقاط بداية للفحص وليست رموز أعطال. وقد تجتمع أكثر من حالة؛ فقد يكون اللوح مائلًا قليلًا عند التحميل، ثم ينزلق أيضًا عندما يتولى مشبك مهترئ إمساكه أثناء إعادة التثبيت.
تحقّق من كيفية تحديد موضع اللوح وإمساكه بالمشابك
ابدأ بمسار حركة اللوح الفعلي. ينبغي أن يصل إلى المصدّات أو الأسطح المرجعية المحددة، وأن يظل مدعومًا وممسوكًا من دون دفعه بعيدًا عن مرجع الإحداثيات. ابحث عن الرايش، وبقايا تلبيس الحواف، والحواف المتضررة للألواح، والتراكمات على أسطح المشابك أو أسطح تحديد الموضع. حتى العائق الصغير قد يسبب انزياحًا متكررًا إذا استقر كل لوح عليه.
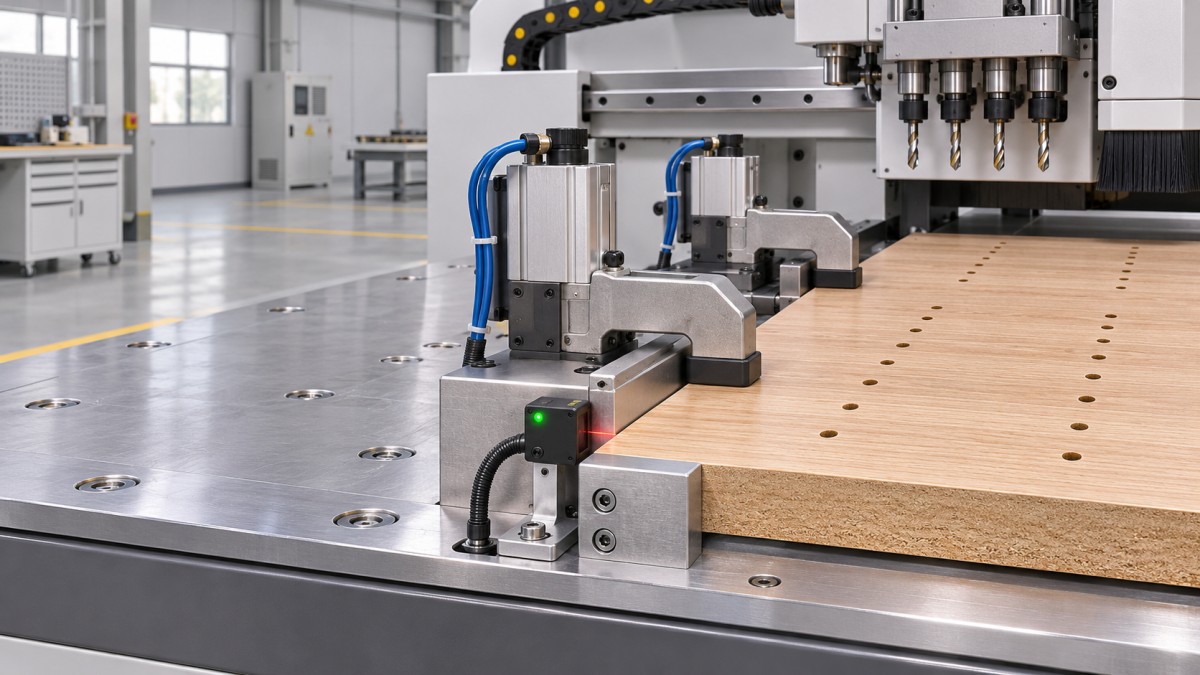
افحص جانبي كل منطقة تلامس للمشبك. فقد تقلل الوسادات المهترئة أو الأسطح المصقولة أو الشوائب العالقة أو التلامس غير المتساوي من قوة الإمساك. وقد لا يلامس الفك المتضرر سوى جزء صغير من اللوح، أو يسحبه إلى الجانب مع ازدياد الضغط. قارن أسطح المشابك في أنحاء الماكينة، وتحقّق مما إذا كان تشطيب سطح المادة المتأثرة أو سُمكها يجعل إمساكها أصعب.
بعد عزل الماكينة وفقًا لإجراءات الصيانة، تحقّق من وجود وحدات مشابك مفكوكة أو أدلة متضررة أو خلوص زائد. افحص الأسطوانات والخراطيم والوصلات بحثًا عن تلف أو تسرّب ظاهر. تحقّق من ضغط الهواء أو السائل الهيدروليكي المورّد ومقارنته بمتطلبات الشركة المصنّعة للماكينة، مع القياس في ظروف التشغيل المحددة. ولا يكفي مؤشر الضغط عند مصدر الإمداد وحده لإثبات أن المشبك يطبق القوة المطلوبة على اللوح.
لا ترفع الضغط لمجرد منع انزلاق اللوح. فقد تؤدي القوة الزائدة إلى إتلاف اللوح أو مكونات الماكينة، بينما تظل المشكلة الأساسية، مثل وسادة مهترئة أو صمام مسدود أو عدم محاذاة ميكانيكية، بلا حل. عالج السبب الأساسي واضبط الضغط ضمن النطاق المحدد من الشركة المصنّعة.
إذا كانت الماكينة تتيح وضع مراقبة آمنًا، فراقب اللوح خلال تسلسل تحديد الموضع والتثقيب بالكامل من خارج المنطقة المحمية. انتبه خصوصًا إلى لحظة إغلاق المشبك، وتسارع المحور، وتحرير أحد المشابك لإعادة الإمساك. فحركة اللوح عند إغلاق الفك تشير إلى مشكلة مختلفة عن انزلاقه أثناء الحركة بعد استقراره في البداية.
في الماكينات المزودة بعدة مشابك، قارن توقيت إغلاقها وطريقة تلامسها. فإذا أُغلق أحد الفكوك مبكرًا أو لامس اللوح بطريقة مختلفة، فقد يدور اللوح قبل أن تثبته المشابك الأخرى. تحقّق من التسلسل باستخدام أدوات التشخيص ووثائق الصيانة الخاصة بالماكينة؛ إذ يعتمد الترتيب المتوقع على تصميمها.
عندما يظهر الخطأ بعد إعادة الإمساك
حدّد النقطة في البرنامج التي يبدأ عندها الخطأ. فإذا كانت الثقوب المحفورة قبل النقل صحيحة، بينما يظهر انزياح جديد في الثقوب المحفورة بعده، فافحص ما يحدث عند تحرير أحد المشابك وتولّي مشبك آخر الإمساك باللوح. يجب أن يظل اللوح مسيطرًا عليه ومدعومًا طوال هذه المرحلة الانتقالية.
تحقّق من تداخل المشابك، وعدم كفاية قوة إمساك المشبك الحامل، ووجود شوائب تحت اللوح، وتآكل آلية النقل. وتحقّق أيضًا من مطابقة مواضع المشابك المتوقعة وإشارات التأكيد في الماكينة للتسلسل الفعلي. فقد ينشأ خلل إعادة الإمساك من المشبك أو صمام التحكم الخاص به أو مستشعر الموضع أو التنسيق بينها؛ واستبدال مستشعر دون التحقق من حركة اللوح قد لا يعالج السبب.
افحص المستشعرات في سياق الحركة التي تؤكدها
حدّد وظيفة كل مستشعر بالرجوع إلى وثائق الماكينة قبل ضبطه. فبحسب التصميم، قد يؤكد المستشعر موضع مشبك، أو يكشف حافة اللوح، أو يحدد موضع مصدّ، أو يوفر مرجعًا للمحور. وهذه الإشارات ليست قابلة للاستبدال بعضها ببعض. فعلى سبيل المثال، قد تؤكد إشارة إغلاق المشبك وصول آلية إلى نقطة المفتاح، من دون إثبات أن اللوح ممسوك بإحكام.
افحص وجوه المستشعرات وأهدافها بحثًا عن الغبار والرايش والمواد اللاصقة والتلف. ونظّفها بالطريقة التي توصي بها الشركة المصنّعة. تحقّق من ارتخاء حوامل التثبيت أو انحنائها، وافحص الكابلات والموصلات بحثًا عن تلف أو مسارات توصيل غير مناسبة أو علامات تدل على تلامس متقطع. وفي الأجهزة البصرية، تحقّق من حالة المحوّل أو المستقبل أو العاكس ومحاذاته، إذا كانت موجودة. أما في مستشعرات التقارب، فافحص الهدف إلى جانب وجه المستشعر.
استخدم تشخيصات المدخلات في وحدة التحكم، إن كانت متاحة، لمقارنة الحالة المعروضة بالموضع الميكانيكي الفعلي. حرّك الآلية المعنية باستخدام طريقة صيانة معتمدة فقط، ولاحظ ما إذا كانت حالة المدخل تتغير عند النقطة المتوقعة. يُعد مصباح الحالة في المستشعر مفيدًا، لكن ينبغي النظر إليه إلى جانب مدخل وحدة التحكم؛ فقد تتغير الإشارة عند الجهاز من دون أن تصل إلى وحدة التحكم على نحو موثوق.
كرّر الفحص عبر عدة دورات مسموح بها. فإذا كانت الإشارة تومض أو تتغير متأخرة أو يتغير سلوكها عند تحريك كابل، فافحص المستشعر والهدف والأسلاك والتثبيت بدقة أكبر. اتبع إجراءات السلامة الكهربائية وتعليمات صيانة الماكينة عند اختبار الدوائر. لا تمد يدك إلى داخل الماكينات المتحركة ولا تعطّل الحواجز أو أقفال الأمان لمراقبة إشارة.
ميّز بين الكشف وتحديد الموضع
قد يكشف مستشعر حافة اللوح حافة متضررة أو شريحة أو سمة سطحية قبل وصول اللوح إلى نقطة المرجع المحددة. وعلى العكس، قد يؤدي التلوث أو سوء المحاذاة إلى تأخر الكشف. ويمكن لكلتا الحالتين أن تسببا خطأ ظاهريًا في تحديد الموضع، لكن الأثر الدقيق يعتمد على كيفية استخدام نظام التحكم لإشارة المستشعر.
قارن الموضع الفعلي للوح بالحالة التي تعرضها وحدة التحكم وبالتسلسل الموثق. إذا كان اللوح مستقرًا في موضعه الصحيح، لكن حالة المستشعر تتغير عند نقطة خاطئة، فافحص الحامل وترتيب الاستشعار. أما إذا كانت الإشارة صحيحة وكان اللوح مائلًا بوضوح أو يتحرك، فارجع إلى أسطح تحديد الموضع والمشابك.
لا تضبط موضع المستشعر أو حساسيته إلا وفقًا لإجراءات الشركة المصنّعة للماكينة. سجّل الإعداد الأصلي أولًا، وأجرِ تغييرًا واحدًا مضبوطًا في كل مرة، وتحقّق من الإشارة على امتداد نطاق الحركة المعني بالكامل. فقد يؤدي ضبط يجعل المدخل يبدّل حالته بموثوقية عند موضع واحد إلى تأكيد خاطئ في موضع آخر إذا كان نطاق الاستشعار أو الخلوص عن الهدف غير صحيح.
افصل أعطال الماكينة عن مشكلات مرجع الإحداثيات واللوح
تكون فحوصات المشابك والمستشعرات أكثر فائدة عندما يكون لوح الاختبار والمرجع موثوقين. تأكد من أن اللوح متعامد بالقدر الكافي للقياس المطلوب، وأن سُمكه وأبعاده مناسبان للعملية المبرمجة، وأن المشغّل حمّله بالاتجاه المطلوب. فقد تؤثر الحافة المتضررة أو غير المتجانسة في استقرار اللوح ماديًا وفي القياسات التي تُجرى لاحقًا.
راجع مرجع الإحداثيات في البرنامج، وأبعاد اللوح، وإحداثيات التثقيب، وأي إزاحات نشطة للشغلة أو للأداة. فقد ينشأ انزياح ثابت في كل الألواح عن هذه الإعدادات حتى عندما يكون التثبيت والاستشعار سليمين. قارن إعداد وحدة التحكم بالرسم والبرنامج المعتمد قبل تعديل الإزاحات. وقد يجعل تغيير إزاحة ما لوح اختبار واحد يبدو صحيحًا، بينما يترك الماكينة عرضة للخطأ عند إعادة الإمساك التالية أو تغيير المادة.
إذا كانت المشابك تمسك اللوح بثبات، وإشارات المستشعر مستقرة، ومرجع اللوح صحيحًا، فتابع فحوصات المحاور والأدوات المعنية وفقًا لإجراءات الصيانة المعتمدة من الشركة المصنّعة. فقد يرتبط الخطأ المتزايد بالتغذية أو تحديد موضع المحور، بينما قد تستدعي الأخطاء المنعزلة فحص وحدة تثقيب أو أداة. تجنّب اعتبار كل ثقب غير دقيق دليلًا على تعطل مشبك أو مستشعر.
تحقّق من الإصلاح في الظروف التي كشفت المشكلة
بعد إصلاح العطل المشتبه به، شغّل البرنامج نفسه باستخدام المادة والاتجاه نفسيهما اللذين استُخدما لتحديد الخطأ الأصلي. قِس انطلاقًا من حواف مرجع الإحداثيات نفسها، وقارن النتائج بسماحات الرسم. افحص نمط الثقوب المتأثر بالكامل، بما في ذلك الثقوب على جانبي أي عملية إعادة إمساك، بدلًا من اعتبار ثقب واحد في موضعه الصحيح دليلًا على نجاح الإصلاح.
كرّر الاختبار مرات كافية لتقييم ثبات النتيجة. إذا كانت الشكوى مرتبطة بسُمك معين أو تشطيب سطح اللوح أو حالة تغذية محددة، فأدرج هذه الحالة في التحقق. فقد يثبت لوح اختبار نظيف وصلب بإحكام، بينما تظل مادة الإنتاج عرضة للانزلاق. ويجب أن تتم أي عودة إلى سرعة التشغيل المعتادة وفقًا للإجراءات المعتمدة للماكينة.
سجّل نمط الخطأ الأصلي، والفحوصات المنفذة، والمكوّن أو الإعداد الذي تم تصحيحه، والقياسات بعد الإصلاح. وإذا استمر الخطأ، فسيمنح هذا السجل الفني التالي نقطة بداية موثوقة ويساعده على التمييز بين عطل مستمر في تحديد الموضع ومشكلة جديدة في الأداة أو البرنامج.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.