


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
ما مهام صيانة آلات النجارة التي تمنع التوقف عن العمل؟
عادةً ما تسبق التوقفات غير المتوقعة تغيرات أصغر: مغزل يعمل بدرجة حرارة أعلى من المعتاد، أو قطع منشار يبدأ بالانحراف، أو بكرة تغذية تنزلق مع نوع من الألواح دون آخر، أو غبار يتراكم في موضع كان ينبغي شفطه منه. مهام الصيانة التي تمنع التوقف هي تلك التي تكتشف هذه التغيرات وتعالجها قبل أن تتحول إلى محمل مكسور، أو محرك محترق، أو قطعة عمل تالفة، أو حالة تشغيل غير آمنة للماكينة.
ينبغي أن تتبع صيانة ماكينات النجارة الفعالة دورة التشغيل الفعلية للماكينة، ومزيج المواد، والبيئة المحيطة. فالمنشار اللوحي الذي يعالج الخشب اللين الراتنجي يفرض متطلبات صيانة مختلفة عن ماكينة تلصيق الحواف التي تعمل بألواح مطلية بالمادة اللاصقة، بينما ينتج جهاز الصنفرة بالحزام العريض غباراً كاشطاً يؤثر في الأجزاء المتحركة والخزانات الكهربائية بشكل مختلف عن ماكينة تشكيل المغازل. تظل الفترات الزمنية المحددة بالتقويم مفيدة، لكن نتائج الفحص هي التي ينبغي أن تحدد ما إذا كان يجب تقصير الفترة أو الإبقاء عليها أو تمديدها.
ابدأ بالأعطال التي توقف الإنتاج أولاً
تستحق الشفرات والقواطع والسيور والمحامل وأنظمة التغذية والدوائر الهوائية ووصلات شفط الغبار الأولوية، لأن أعطالها تؤثر سريعاً في جودة التشغيل أو تمنع الماكينة من العمل. كما تحتاج التوصيلات الكهربائية وأجهزة السلامة إلى القدر نفسه من الاهتمام، حتى عندما لا تؤثر حالتها فوراً في سطح المنتج النهائي.
من الأساليب المفيدة الفصل بين التآكل الطبيعي والعطل الآخذ في التطور. التآكل الطبيعي يمكن التنبؤ به ويُعالج من خلال التنظيف أو الضبط أو الشحذ أو الاستبدال المجدول. أما العطل المتطور فينتج عنه اتجاه واضح، مثل زيادة الاهتزاز، أو ارتفاع سحب التيار، أو تكرار تصحيح تتبع السير، أو انخفاض الشفط، أو عدم اتساق ضغط التغذية، أو ضبط لم يعد ثابتاً. إن تكرار الضبط البسيط نفسه دون تحديد سبب تغيره هو طريق شائع للتوقف الذي يمكن تجنبه.
أزل الغبار من المواضع التي يسبب فيها أضراراً ميكانيكية وكهربائية
الغبار ليس مجرد مسألة نظافة. إذ تختلط الجسيمات الدقيقة مع مادة التشحيم حول المحامل والمزالق لتشكل معجوناً كاشطاً. يزيد الغبار المتراكم داخل مسار عربة المنشار من المقاومة وقد يُخلط بينه وبين مشكلة في نظام الدفع. كما أن التراكم بالقرب من زعانف تبريد المحرك يرفع درجة حرارة التشغيل، بينما يمكن للغبار داخل الحاويات الكهربائية أن يقلل التبريد ويتداخل مع الملامسات والمستشعرات ووصلات الأطراف.
نظّف أسطح الماكينة وواقياتها وأدلتها وآليات التغذية وأغطية الشفط في نهاية الوردية أو بتكرار مناسب للمادة والعملية. انتبه بشكل خاص إلى المناطق المخفية: أسفل إدخال الطاولة في المنشار اللوحي، وداخل منطقة لوح الصنفرة، وحول وحدات الضغط في ماكينة تلصيق الحواف، وتحت سلاسل الناقل. يفضّل التنظيف بالمكنسة الكهربائية في المواضع التي قد يدفع فيها الهواء المضغوط الغبار إلى المحامل أو المفاتيح أو خزانات التحكم أو مجموعات الماكينة القريبة.
ينبغي فحص أداء الشفط عند نقطة الالتقاط بدلاً من الحكم عليه من صوت المروحة فقط. قد يبدو الغطاء نظيفاً بينما يسمح انسداد جزئي في مجاري الهواء بترسب الرقائق داخل الماكينة. افحص الخراطيم المرنة للتأكد من عدم انضغاطها أو تآكلها أو ارتخاء مشابكها أو تراكم المواد داخلها. تقلل التسربات بالقرب من الغطاء سرعة الالتقاط وتسمح بوصول الغبار إلى مكونات لم تُصمم للعمل في بيئة مليئة به.
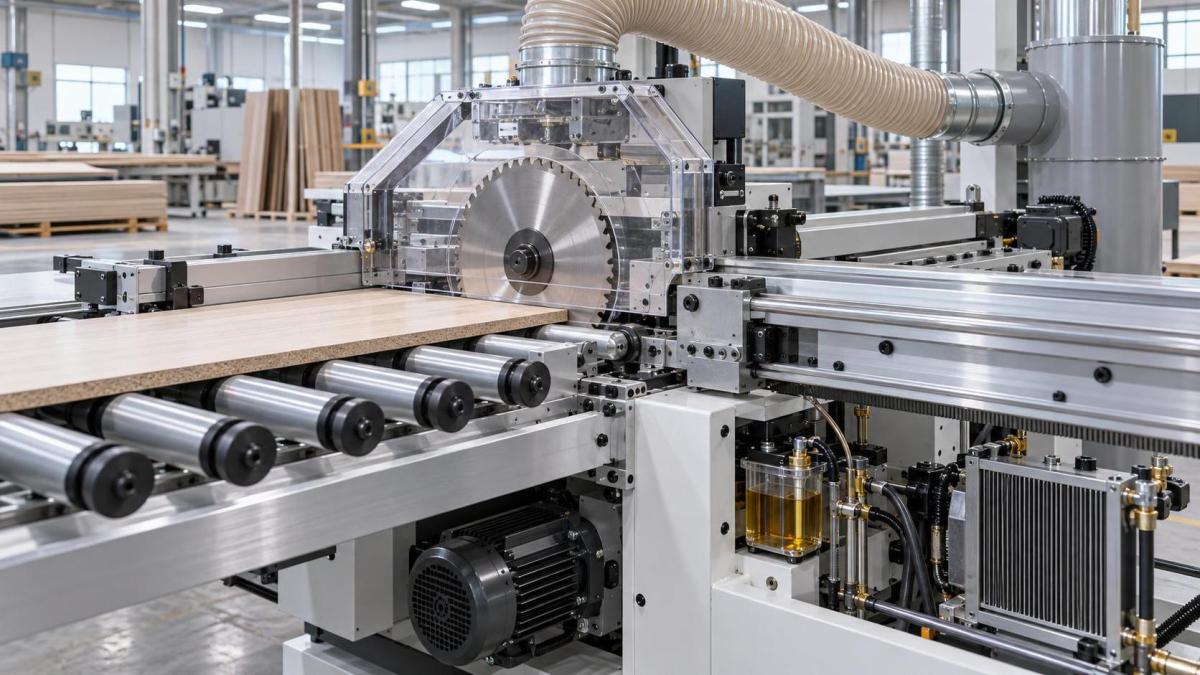
قم بالتشحيم بدقة، لا بإفراط
يمنع التشحيم الخدش ويقلل الاحتكاك فقط عندما تصل مادة التشحيم الصحيحة إلى الموضع المقصود بالكمية المناسبة. ويكون الإفراط في التشحيم ضاراً بصفة خاصة في معدات النجارة لأن الشحم الزائد يجذب الغبار. ويمكن للتلوث الناتج أن يتلف الأدلة الخطية وأنظمة الدفع بالجريدة والترس ونقاط الارتكاز أسرع من فترات التشحيم المضبوطة.
اتبع وثائق الماكينة فيما يتعلق بنوع مادة التشحيم وفترة استخدامها، خصوصاً عند وجود أنظمة تشحيم أوتوماتيكية. لا يثبت امتلاء الخزان أن مادة التشحيم تصل إلى كل نقطة. افحص خطوط التوصيل بحثاً عن الشقوق والانثناءات ووحدات القياس المسدودة والوصلات المرتخية. في نقاط التشحيم اليدوية، امسح الشحم القديم الملوث من منطقة الوصلة قبل وضع مادة تشحيم جديدة. بالنسبة للمزالق والمسارات، نظّف السطح أولاً ثم ضع طبقة خفيفة ومتجانسة مناسبة لتصميم الدليل.
لا تضع شحماً عادياً على أي مكون لمجرد أنه يتحرك. فبعض المحامل محكمة الإغلاق مدى الحياة، وبعض السلاسل تحتاج إلى زيت محدد، وبعض أنظمة الأدلة المكشوفة تتطلب مادة تشحيم بطبقة جافة أو منخفضة الالتصاق عند العمل في بيئات مغبرة. يمكن أن يؤدي خلط المنتجات غير المتوافقة إلى خفض أداء مادة التشحيم أو إتلاف الأختام. عند عدم توفر مادة التشحيم المعتمدة، تأكد من مواصفات بديلة مكافئة بدلاً من الاختيار بناءً على المظهر أو اللزوجة فقط.
حافظ على أنظمة القطع حادة ومتوازنة ومثبتة بشكل صحيح
لا يقتصر أثر الشفرة أو رأس القاطع غير الحاد على خفض جودة التشطيب. فهو يزيد قوة القطع وحمل المحرك ويولد حرارة، وقد يسبب اهتزازاً يسرّع تآكل الأعمدة والمحامل والسيور وأجزاء تثبيت قطع العمل. يؤدي تراكم الراتنج إلى أعراض مماثلة، لذلك يجب تنظيف الأداة وفحصها قبل تقرير أن الشحذ هو الإجراء التصحيحي الوحيد.
قبل تركيب شفرة، افحص العمود ووجوه الفلانشات والثقوب والأسطح القابضة ودبابيس التمركز. يمكن للرقائق أو الراتنج المحبوس بين هذه الأسطح أن يسبب عدم تمركز حتى لو كانت الشفرة نفسها مستوية. يؤدي عدم التمركز المفرط إلى رداءة جودة القطع وآثار الحرارة وعرض شق غير منتظم وإجهاد مبكر للمحامل. شد معدات التثبيت وفقاً للطريقة المحددة؛ إذ قد يؤدي الشد غير المتساوي أو المفرط إلى تشويه الشفرة أو إتلاف القلاوظ.
يتطلب استبدال القواطع الانضباط نفسه. يجب أن تتطابق السكاكين المركبة في مقدار البروز وأن تثبّت بالمعدات الصحيحة. في رؤوس آلات التسوية والتشكيل، يؤدي عدم تساوي بروز السكاكين إلى اهتزاز وسطح غير متجانس قد يُعزى خطأً إلى سرعة التغذية أو رطوبة الخشب. بعد تغيير الأداة، تحقق من اتجاه الدوران وموضع الواقي والخلوص، واختبر الماكينة بمادة مناسبة قبل إعادتها إلى الإنتاج الكامل.
ينبغي أن تتبع فحوصات المحاذاة العَرَض، لا الاعتياد وحده
غالباً ما تُفحص المحاذاة بعد ظهور مشكلة واضحة في الجودة، لكن إجراء روتيني محدود للتحقق من القيم المرجعية يمنع جلسات طويلة لاستكشاف الأعطال لاحقاً. قد يكون في المنشار اللوحي الذي ينتج قطعاً مدبباً بصورة متكررة حركة في السياج أو خلوص في العربة أو عدم تمركز في الشفرة أو نظام تخديد غير محاذٍ. يمكن أن يخفي ضبط السياج دون فحص الحالات الأخرى السبب مؤقتاً وأن يخلق خطأ مختلفاً.
بالنسبة للمناشير، افحص العلاقة بين الشفرة والسياج والطاولة وشفرة التخديد وحركة العربة. في آلات التسوية بالسماكة وأجهزة الصنفرة بالحزام العريض، تحقق من بقاء ارتفاع الطاولة وعناصر الضغط متوازيين مع مسار القطع أو الصنفرة. بالنسبة لماكينات التوجيه CNC، افحص استواء لوح التضحية، وتعامد المغزل، وحالة الظرف، وعدم تمركز الأداة، وصلابة التثبيت بالفراغ أو التثبيت الميكانيكي لقطعة العمل. قد يشير التشطيب الرديء في منطقة واحدة من الطاولة إلى مشكلة موضعية في لوح التضحية أو الدعم، بدلاً من مشكلة عامة في المغزل.
سجّل الانحرافات المقاسة والضبط الذي تم إجراؤه. من دون سجل، يصعب تمييز الحركة التدريجية من اضطراب منفرد بعد اصطدام أو حادث متعلق بالأدوات أو نقل الماكينة أو حمل مواد ثقيل. تحمي القياسات أيضاً من الإفراط في الضبط: إذ لا تكون قيم المحاذاة ذات معنى إلا عند فحصها باستخدام ماكينة نظيفة ومعدات قياس مناسبة وأسطح مرجعية مستقرة.
احمِ المحامل والسيور ومكونات نقل الحركة
نادراً ما تتعطل المحامل من دون إنذار. وتُعد الحرارة والضوضاء والدوران الخشن وتسرب الشحم والاهتزاز والتلف المتكرر للسيور المجاورة مؤشرات مفيدة. قارن بين المجموعات المتشابهة حيثما أمكن، مثل محامل بكرات التغذية اليمنى واليسرى أو وحدات المغزل المتطابقة. ويكون فرق درجة الحرارة أكثر دلالة بعد تشغيل الماكينة تحت حمل مماثل منه مباشرة بعد بدء التشغيل.
ينبغي أن يشمل فحص السيور التوتر والتتبع وتآكل الحواف والتزجج والتشققات وحالة البكرات. قد يكون السير الذي يصرخ أثناء التسارع مرتخياً أو ملوثاً أو محملاً فوق طاقته أو يعمل على بكرات غير متحاذية. إن زيادة الشد دون التحقيق في محاذاة البكرات أو حمل الماكينة قد تنقل المشكلة إلى محامل المحرك والمغزل. استبدل السيور كمجموعات متطابقة عندما يستخدم نظام الدفع عدة سيور، لأن خلط سير جديد مع سيور متمددة يؤدي إلى توزيع غير متساوٍ للحمل.
تحتاج السلاسل والتروس وأنظمة الدفع بالجريدة إلى فحص للتأكد من التعشيق الصحيح وخلوها من الشوائب وعدم وجود خلوص عكسي غير طبيعي. قد تعمل السلسلة المضبوطة بإحكام مفرط بهدوء في البداية لكنها تُحمّل الأعمدة والمحامل فوق طاقتها. وعلى العكس، قد يؤدي الارتخاء الزائد إلى القفز وأحمال الصدمات وعدم دقة التموضع. يحدد إعداد الضبط الصحيح وفقاً لمواصفات الماكينة ذات الصلة، وليس بإزالة كل حركة مرئية.
صُن أنظمة التغذية والتثبيت والهواء المضغوط باعتبارها عناصر للتحكم في الجودة
كثيراً ما يُشخّص خلل التغذية خطأً باعتباره عيباً في القاطع أو المادة. يمكن لبكرات المطاط المتآكلة أو المطلية بالراتنج، والنوابض الضعيفة، والضغط غير الصحيح، والمكونات الهوائية الملوثة أن تسبب الانزلاق أو عدم اتساق تباعد الألواح أو النقر أو سوء موضع شريط الحافة أو الصنفرة غير المستقرة. نظّف بكرات التغذية بمنظف متوافق مع المادة لا يتلف سطح البكرة. تؤدي المذيبات التي تقسي المطاط أو تجعله ينتفخ إلى نتيجة تنظيف قصيرة الأجل ومشكلة تماسك أطول أجلاً.
في الماكينات الهوائية، صرّف الماء من وحدات معالجة الهواء حسب ما تتطلبه جودة الهواء المحلية وساعات التشغيل. افحص المرشحات والمنظمات والمزيتات عند تركيبها والأسطوانات والوصلات والخراطيم للكشف عن التسرب أو بطء الاستجابة. قد تكون الأسطوانة التي تصل إلى موضع النهاية بشكل متقطع تعاني من ضغط إمداد غير كافٍ أو تحكم تدفق مقيد أو تآكل في الأختام الداخلية أو عائق ميكانيكي. إن استبدال الأسطوانة قبل فحص دائرة الهواء والوصلة الميكانيكية قد يترك العطل الحقيقي دون معالجة.
بالنسبة لماكينات تلصيق الحواف، افحص بكرات الضغط ووحدات التشذيب ومكونات وضع الغراء ومجموعات الكشط كسلسلة معالجة واحدة. قد يبدو الضغط الضعيف كأنه فشل في المادة اللاصقة، وقد يبدو تراكم المادة اللاصقة المفرط كأنه تشذيب رديء. ينبغي تنظيف أوعية الغراء ومناطق التطبيق قبل أن تتصلب الترسبات بما يكفي لتغيير سماكة الطلاء أو إعاقة الحركة.
لا تؤجل الفحص الكهربائي حتى حدوث عطل
تؤدي الحرارة والاهتزاز تدريجياً إلى إرخاء الأطراف الكهربائية وإتلاف دعامات الكابلات وإجهاد الموصلات. مع عزل الطاقة بأمان وفقاً لإجراء الماكينة، افحص الأطراف وغدد الكابلات وحوامل الكابلات المرنة ووصلات التأريض وحالة العزل. ابحث عن تغير اللون والعزل الهش والقنوات التالفة ودخول الرطوبة والاحتكاك المتكرر عند المحاور المتحركة أو الواقيات المفصلية.
يجب التعامل مع حالات زيادة حمل المحرك وإنذارات نظام الدفع باعتبارها معلومات تشخيصية. تؤدي إعادة ضبط زيادة الحمل إلى استعادة التشغيل، لكنها لا تفسر ما إذا كان السبب أداة غير حادة أو تغذية زائدة أو شفطاً مسدوداً أو جهداً غير صحيح أو تقييداً ميكانيكياً أو محملاً متعطلاً أو مشكلة تبريد. سجّل حالة الإنذار والمادة التي تتم معالجتها وحالة الماكينة وأي صوت غير معتاد قبل اختفاء الأدلة.
تتطلب مفاتيح السلامة وإيقافات الطوارئ والتشابكات ووظائف الكبح ومواضع الواقيات أيضاً اختباراً وظيفياً على فترات مجدولة. قد يسبب مفتاح واقٍ غير محاذٍ توقفاً متقطعاً، بينما يؤدي تجاوزه إلى مشكلة أكبر بكثير. إن التنظيف والضبط والتثبيت الآمن واستبدال المشغلات التالفة هي مهام صيانة، وليست انقطاعات إنتاج ينبغي تأجيلها.
استخدم سجلات الحالة لتحويل الأعطال المتكررة إلى أعمال مخططة
يكون سجل الصيانة أكثر فائدة عندما يوثق التغير، لا عندما يثبت ببساطة أن إجراءً روتينياً قد اكتمل. سجّل التاريخ وساعات تشغيل الماكينة عند توفرها والقيم المقاسة وأرقام القطع المستبدلة والأعراض الملاحظة والإجراء التصحيحي. أدرج تفاصيل مثل حالة الشفرة وضبط تتبع السير ومقارنة درجة حرارة المحامل وضغط الهواء عند الماكينة أو ملاحظات الشفط. تعد الملاحظات المختصرة المرتبطة بالنتائج الفعلية أكثر قيمة من قائمة فحص عامة طويلة.
غالباً ما يكون للأعطال المتكررة سبب في مرحلة سابقة. يمكن أن ينتج تكسّر القواطع المتكرر عن معدن مخفي في الألواح المستصلحة أو سوء تثبيت قطعة العمل أو معلمات قطع غير صحيحة أو مغزل ذي عدم تمركز مفرط. قد تشير أغطية الشفط التي تنسد بشكل متكرر إلى مسار مجاري الهواء أو عدم كفاية تدفق الهواء أو مادة رطبة أو موضع غطاء غير مناسب. يمكن أن تنشأ أحداث المصهر أو زيادة الحمل المتكررة من مقاومة ميكانيكية بدلاً من المكون الكهربائي الذي يفصل.
خطط لاستبدال المواد الاستهلاكية وقطع التآكل بناءً على الحالة ومدة التوريد. احتفظ بالعناصر الحرجة المحددة حسب طراز الماكينة والمواصفات المتحقق منها، بما في ذلك السيور والمحامل والملامسات والمستشعرات والأختام الهوائية والمصاهر ومواد التشحيم المعتمدة ومعدات الأدوات الشائعة. إن قطعة الغيار غير الموسومة التي تبدو مشابهة ليست بالضرورة مناسبة؛ إذ تؤثر أقطار الأعمدة وخلوص المحامل وتصنيف الجهد ونوع الموصل ومقطع السير وتحمل درجة الحرارة جميعها في التوافق.
ينتج منع التوقف عن الاهتمام المنضبط بالنقاط التي يبدأ فيها الغبار والاحتكاك والحرارة والاهتزاز وانحراف المحاذاة وعدم اتساق التغذية بالتأثير في الماكينة. عندما يرتبط العمل الروتيني بالحالة المرئية والاتجاهات المسجلة، تصبح الصيانة وسيلة لجدولة التصحيحات قبل أن يفرض الإنتاج توقيتها.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.