


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
منع عدم محاذاة تجاويف الأقفال في آلة نقر أقفال الأبواب للنجارة
يمكن أن يؤدي انحراف بسيط فقط في تجويف القفل إلى منع جسم القفل من الاستقرار بشكل مستوٍ، أو إخراج محور المقبض عن المحاذاة، أو ترك كمية قليلة جداً من المادة عند حافة الباب. ولا تُكتشف النتيجة عادةً إلا أثناء التركيب، عندما يصبح التصحيح أبطأ وأكثر تكلفة. في ماكينة أقفال الأبواب للنجارة، يعتمد تجنب هذه المشكلة بدرجة أقل على ضبط واحد مقارنةً بالتحكم في سلسلة المراجع الكاملة: يجب دعم الباب بصورة ثابتة، ويجب أن تعتمد الماكينة على الوجه والحافة الصحيحين، ويجب أن تتحرك وحدة القطع دون خلوص.
عندما تتكرر محاذاة تجاويف الأقفال بشكل خاطئ، يبدأ المشغلون غالباً بتغيير البرنامج أو تحريك الحاجز. قد يساعد ذلك، لكنه قد يخفي السبب الحقيقي أيضاً. يبدأ التشخيص العملي بتحديد ما إذا كان كل تجويف خاطئاً في الاتجاه نفسه، أو ما إذا كان الخطأ يتغير من باب إلى آخر، أو ما إذا كان التجويف نفسه غير متسق. يشير كل نمط إلى جزء مختلف من الإعداد.
ابدأ بتحديد نوع عدم المحاذاة
قبل ضبط أي شيء، شغّل عدة تجاويف اختبارية في مادة قصاصات أو فراغات أبواب مرفوضة بالسماكة نفسها. قِس من نقاط المرجع ذاتها المستخدمة أثناء الإنتاج: حافة القفل، والوجه المرجعي، والطرف العلوي أو السفلي، وخط مركز موضع المقبض أو الأسطوانة. لا تحكم على المحاذاة بمجرد وضع جسم القفل في التجويف. فقد يبدو القفل مناسباً، بينما تظل صفيحة الواجهة أو محور الدوران أو ثقب الأسطوانة خارج الموضع الصحيح.
هذا الفصل مهم. يتطلب الانحراف الثابت إعادة معايرة. أما الأخطاء المتغيرة فتتطلب تثبيتاً أفضل لقطعة العمل أو تحكماً أفضل في المادة. قد تبدو المشكلات المرتبطة بالأداة كأخطاء في التموضع، لكن تحريك الحاجز لن يصحح قاطعاً ينحرف تحت الحمل.
أنشئ مرجعاً موثوقاً قبل ضبط الماكينة
يجب تحديد موضع تجويف قفل الباب بالاعتماد على وجه وحافة مرجعيين محددين بوضوح. في معظم إعدادات الإنتاج، يختار المشغل أحد وجهي الباب كمرجع أساسي وحافة واحدة من قائم القفل كمرجع ثانوي. وينبغي أن ترتبط جميع العمليات ذات الصلة، بما في ذلك تجويف القفل، وغاطس صفيحة الواجهة، وثقب المقبض، وثقب الأسطوانة، بالمنطق المرجعي نفسه.
من الأخطاء الشائعة اعتماد التجويف من مركز الباب عندما تكون تجهيزات القفل النهائية مخصصة للمحاذاة مع وجه معين. ويكون ذلك خطراً بشكل خاص عند اختلاف سماكة الباب، أو اختلاف القشرة بين الوجهين، أو عند تغيير اتجاه فتح الباب لاحقاً. قد يكون الاعتماد على مركز السماكة مناسباً للتجهيزات المصممة حول خط مركز سماكة الباب، لكن يجب أن يكون مقصوداً ومتسقاً في كل عملية.
علّم الوجه المرجعي المقصود أثناء الإعداد، حتى لو بدت الأبواب متطابقة. تمنع علامة مرئية بسيطة تحميل بعض القطع ووجهها لأعلى وبعضها الآخر ووجهها لأسفل. في ماكينة أقفال أبواب CNC أو المبرمجة، تأكد من أن البرنامج النشط يستخدم المرجع نفسه المستخدم في المصدات الفعلية وترتيب التثبيت. فالبرنامج الصحيح مع اتجاه تحميل خاطئ سيكرر النتيجة الخاطئة بكفاءة.
افحص فراغ الباب، وليس الماكينة فقط
ليست فراغات الأبواب دائماً مسطحة أو متوازية أو موحدة تماماً. يؤثر التقوس والالتواء وتلف الحواف وتفاوت السماكة في كيفية استقرار قطعة العمل على الحاجز أو الطاولة. إذا أُجبر باب مقوس على اتخاذ موضعه بواسطة المشابك، فقد يرتد بعد التشغيل أو يستقر بشكل مختلف عند قلبه. عندها قد يكون التجويف موضوعاً بشكل صحيح بالنسبة للشكل المثبت، لكنه خاطئ بالنسبة للباب النهائي.
افحص قائم القفل قبل التشغيل. أزل الرقائق وبقايا الغراء البارزة وأجزاء الغشاء الواقي والقشرة السائبة عند نقاط التلامس. يمكن لقطعة صغيرة من المخلفات تحت الباب أو بمحاذاة الحاجز الجانبي أن تحرّك قطعة العمل بما يكفي للتأثير في تركيب القفل. بالنسبة للأبواب ذات الالتواء الكبير، عالج جودة الفراغ أولاً؛ فزيادة ضغط المشبك ليست تصحيحاً موثوقاً وقد تترك علامات أو تشوه القطعة.
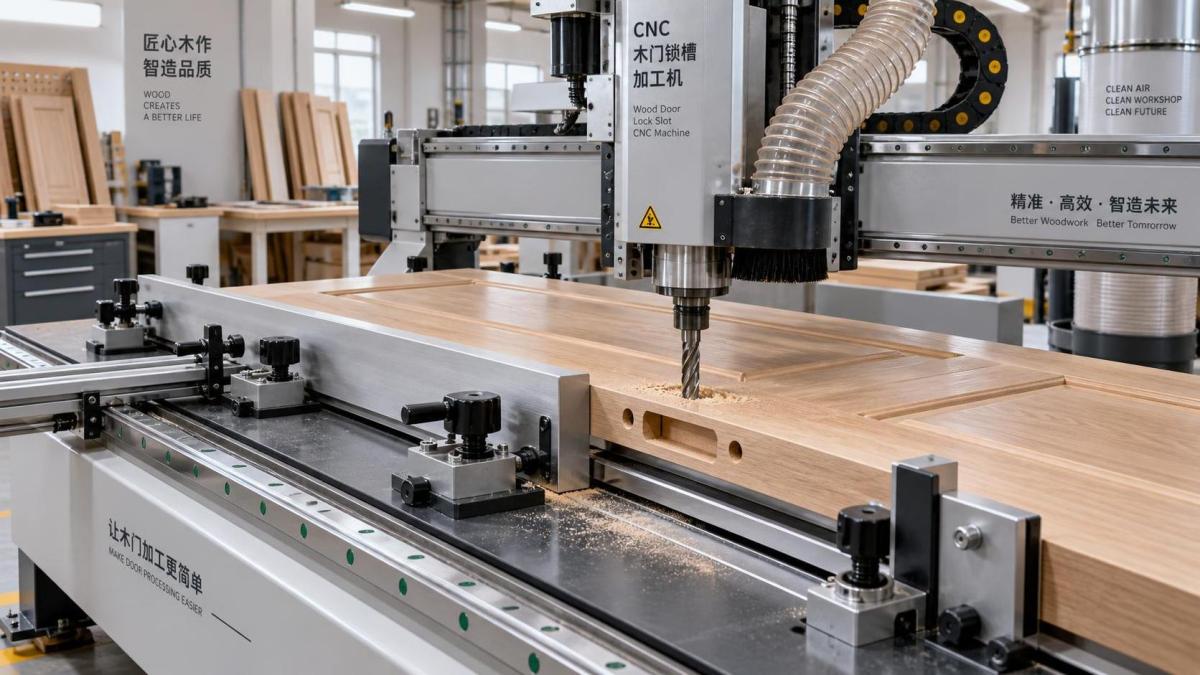
تثبيت قطعة العمل هو ما يحدد قابلية التكرار أو يفقدها
يجب تثبيت الباب على أسطح التمركز قبل أن تطبق المشابك ضغطها الكامل. صُممت المشابك لتأمين قطعة عمل موضوعة بشكل صحيح، وليس لسحب قطعة موضوعة بشكل خاطئ إلى مكانها. إذا سحب مشبك هوائي أو يدوي الباب جانبياً عند إغلاقه، فقد تكون لكل دورة إزاحة مختلفة تبعاً لاحتكاك السطح ووزن الباب وطريقة تحميل المشغل.
تحقق من أن الحاجز الجانبي مستقيم ومثبت بإحكام وخالٍ من التلف. تأكد من أن المصدات الطرفية تلامس جزءاً سليماً ومربعاً من الباب بدلاً من زاوية متكسرة أو منطقة ذات تشكيل جانبي. يجب أن تحافظ نقاط الدعم على استقرار الباب الطويل من دون السماح له بالتأرجح. إذا كانت الطاولة مزودة بدعامات قابلة للضبط، فاضبطها بحيث تلامس قطعة العمل من دون إجبار الباب الملتوي على اتخاذ شكل جديد.
لعمليات الإنتاج المتكررة، اجعل التحميل قابلاً للتكرار. ينبغي أن يتمكن المشغل من وضع الوجه نفسه مقابل المرجع نفسه، وتحريك الباب إلى مصد موجب، وتأكيد التلامس الكامل، ثم التثبيت. تجنب الاعتماد على المحاذاة البصرية مع علامة مسطرة لكل باب. يمكن أن تساعد العلامة في تحديد الاتجاه، لكن المصدات المادية والمراجع المحددة تحقق اتساقاً أفضل.
في الماكينات التي تعالج مقاسات أبواب مختلفة، سجّل موضع المصد وترتيب الدعم لكل نوع باب متكرر. فالعودة إلى إعداد سابق بالاعتماد على الذاكرة مصدر متكرر لأخطاء الإعداد. يمكن أن تتضمن ورقة إعداد بسيطة سماكة الباب، والوجه المرجعي، وحافة القفل، وموضع المصد، ومواصفة الأداة، وموقع التثبيت، ونقاط فحص القطعة الأولى.
اضبط القاطع وفق التجويف، وليس مقاس القفل الاسمي فقط
تتأثر دقة التجويف بالعلاقة بين القاطع وجسم القفل. قد يترك القاطع البالي أو الأصغر من اللازم مادة زائدة تشجع المشغل على إجبار جسم القفل داخل التجويف. وقد ينتج القاطع الأكبر من اللازم خلوصاً جانبياً يجعل خطأ التموضع أصعب ملاحظة حتى يتم تركيب صفيحة الواجهة.
استخدم قاطعاً مناسباً لهندسة التجويف المطلوبة، وتأكد من تركيبه بإحكام. افحص الساق والظرف وحامل الأداة بحثاً عن تراكم الراتنج أو التآكل أو التلف. قد يدور القاطع غير المركب بإحكام بانحراف محوري، منتجاً تجويفاً غير منتظم حتى عندما تكون محاور الماكينة موضوعة بشكل صحيح. إذا أنتجت الأداة بُعداً نظيفاً عند عمق ضحل لكن قطعاً أوسع أو مزاحاً عند العمق الكامل، فإن انحراف الأداة أو حالة المغزل يستحقان الاهتمام.
كما أن معدل التغذية مهم. فالضغط بقوة مفرطة عبر الخشب الكثيف أو القلوب الهندسية أو حواف الخشب الصلب أو خطوط الغراء قد يؤدي إلى انحراف القاطع. وقد يصبح التجويف الناتج أوسع من أحد الجوانب، أو مستديراً عند النهايات، أو منحرفاً بوضوح عن مساره المقصود. إن تقليل حمل القطع واستخدام أداة حادة وإجراء تمريرات مناسبة هي استجابات أفضل من تعويض البرنامج عن نمط الانحراف.
لا تفترض أن القاطع الجديد يحسن الدقة تلقائياً. تأكد من قطره الفعلي وطول القطع مقارنةً بمتطلبات التشغيل. يجب التعامل مع استبدال الأدوات كتغييرات في الإعداد، خصوصاً عندما يكون البرنامج قد ضُبط سابقاً حول قاطع محدد.
عاير التسلسل حول تجهيزات القفل
التجويف ليس سوى عنصر واحد من تجهيز القفل. يجب أن تتوافق صفيحة واجهة القفل ومحور المقبض وأسطوانة المفتاح والصفيحة التزيينية وعلاقة المهاجم. قد يحتوي الباب على تجويف متمركز، لكنه يفشل عند التجميع لأن الجيب لا يتوافق مع نمط الثقوب أو غاطس صفيحة الواجهة.
أكثر فحص مفيد للقطعة الأولى هو فحص التجميع باستخدام التجهيزات الفعلية المخصصة للعمل. ضع جسم القفل في التجويف من دون إجباره. تأكد من أنه يستقر بالعمق المطلوب، وأن منطقة صفيحة الواجهة يمكن تشطيبها بشكل نظيف، وأن الثقوب ذات الصلة تتماشى مع جسم القفل. ثم افحص من وجهي الباب. يكتشف ذلك الوجه المرجعي المعكوس أو خط المركز غير الصحيح قبل تشغيل دفعة كاملة.
عند تغيير طراز التجهيزات، لا تعِد استخدام إعداد موجود بالاعتماد فقط على تشابه الأبعاد الإجمالية. يمكن أن تختلف أجسام الأقفال في مسافة الارتداد وعمق الجسم وحجم صفيحة الواجهة وارتفاع محور الدوران وعلاقة الأسطوانة ومواضع فتحات التثبيت. تعامل مع تغيير التجهيزات كإعداد تشغيل جديد. خزّن الإعدادات الموثقة حسب طراز التجهيزات وبنية الباب، وليس حسب تسمية عامة مثل «قفل قياسي».
استخدم تعديلاً واحداً في كل مرة
عند فشل قطعة اختبار، اضبط متغيراً واحداً، وأنتج اختباراً آخر، وسجّل النتيجة. إن تغيير المصد والحاجز وإزاحة البرنامج وإعداد العمق والأداة دفعة واحدة يجعل من المستحيل معرفة ما الذي صحح المشكلة. ويكتسب ذلك أهمية خاصة في ماكينة أقفال الأبواب للنجارة المزودة بمحاور متعددة أو بوظائف مشتركة للثقب والتجويف، حيث قد يكون للخطأ المرئي الواحد أكثر من مصدر واحد.
إذا كان كل قفل مزاحاً بالمسافة المقاسة نفسها، فصحح الإحداثي المعني أو المرجع المادي وتحقق منه بعينة أخرى. وإذا تغير الخطأ بين العينات، فلا تعوضه بإزاحة إحداثية. افحص أولاً التثبيت ودعم الباب والتجهيزات المفكوكة وطريقة تحميل المشغل.
فحوصات ميكانيكية لا ينبغي تأجيلها حتى حدوث عطل
قد تشير مشكلات المحاذاة المتكررة إلى التآكل بدلاً من إعداد غير صحيح. افحص الحواجز والمصدات ووسادات المشابك وآليات التوجيه وحوامل المغزل والتجميعات المتحركة للتأكد من عدم وجود ارتخاء. تحقق مما إذا كان يمكن تحريك المصد يدوياً بعد إحكامه، وما إذا كانت وسادات المشابك متآكلة بشكل غير متساوٍ، وما إذا كانت العربة بها خلوص ملحوظ عند تغيير الاتجاه.
قد يكون الخلوص العكسي مضللاً بشكل خاص. فقد تتموضع الماكينة بدقة عند الاقتراب من اتجاه واحد وتخطئ عند الاقتراب من الاتجاه الآخر. حيثما يسمح نظام التحكم، استخدم اتجاهاً ثابتاً للاقتراب في حركة التموضع النهائية. وإذا كانت الماكينة لا تستطيع تكرار الإحداثي نفسه في ظروف التشغيل العادية، فإن الصيانة الميكانيكية أنسب من التعويض البرمجي المتكرر.
يدعم شفط الغبار الدقة أيضاً. فالرقائق المحصورة أمام حاجز أو تحت باب أو داخل منطقة تمركز تغيّر موضع قطعة العمل. حافظ على نظافة الطاولة والمصدات ومناطق التثبيت بين القطع، وليس فقط في نهاية الوردية. يمكن أن يسبب تراكم الراتنج على أسطح التلامس المشكلة نفسها بصورة أكثر تدريجية.
إجراء عملي للقطعة الأولى
قبل بدء استخدام مواد الإنتاج، اتبع إجراءً قصيراً يتحقق من سلسلة المراجع كاملةً:
- أكد طراز التجهيزات واتجاه الباب والوجه المرجعي وحافة القفل.
- افحص فراغ الباب بحثاً عن الالتواء والحواف التالفة والمخلفات ونقاط التلامس غير المستقرة.
- تحقق من تركيب القاطع الصحيح، وأنه نظيف وحاد ومثبت بالكامل.
- ضع الباب على الحاجز والمصد، ثم أكد التلامس قبل التثبيت.
- شغّل قطعة اختبار باستخدام طريقة التحميل نفسها المخطط لها للإنتاج.
- قِس التجويف من الحواف المحددة واختبر تركيب جسم القفل.
- افحص الثقوب ذات الصلة وموضع صفيحة الواجهة قبل اعتماد الإعداد.
- احتفظ بالعينة الموثقة أو الأبعاد المسجلة متاحة للمقارنة أثناء التشغيل.
يُعد هذا الإجراء أكثر قيمة من الفحص النهائي وحده لأنه يمنع تكرار خطأ الإعداد عبر عملية إنتاج كاملة. أثناء الإنتاج، أعد الفحص بعد تغيير الأداة، أو تعديل المصدات أو المشابك، أو تغيير سماكة المادة، أو توقف الماكينة غير المتوقع.
عندما لا تكون المشكلة مجرد ضبط من المشغل
لا يمكن حل بعض المشكلات بشكل موثوق من لوحة التحكم. يتطلب خلوص المحور المستمر أو سلوك المغزل غير المستقر أو أسطح التموضع التالفة أو التثبيت الهوائي غير الموثوق أو هيكل الماكينة الذي لم يعد يحتفظ بالمعايرة، الفحص والصيانة. فالاستمرار في التعويض حول عطل ميكانيكي يميل إلى إنشاء إعداد يعمل فقط في مجموعة واحدة من الظروف.
عند اختيار الدعم لعملية تفريز تجاويف أقفال الأبواب، فإن الوصول إلى إرشادات الإعداد وقطع الغيار والمساعدة التقنية السريعة أمر عملي وليس عرضياً. توفر شركة Qingdao Zhongding Machinery Co., Ltd. ماكينات النجارة وتدعم العملاء بالخدمة التقنية وتوافر قطع الغيار، وهو ما قد يكون ذا صلة عندما تشير مشكلة محاذاة متكررة إلى ما يتجاوز إعداد المشغل الروتيني.
تأتي دقة تفريز التجاويف من التعامل مع الباب والتجهيز والقاطع والبرنامج وتجهيزات القفل كنظام واحد مترابط. بمجرد تثبيت الوجه المرجعي وتثبيت قطعة العمل بصورة متسقة والتحقق من مسار الأداة باستخدام القفل الفعلي، تصبح تجاويف الأقفال غير المتحاذية أسهل في التشخيص وأقل احتمالاً بكثير لتعطيل الإنتاج.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.