


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
كيفية عزل سبب القطوع غير الدقيقة في آلات النجارة
كيفية عزل سبب القطع غير الدقيق في آلات النجارة
نادراً ما تنتج القطوع غير الدقيقة عن عطل واحد واضح. فقد يقطع منشار الألواح بزاوية قائمة على أحد جانبي اللوح لكنه ينحرف عند نهايته. وقد ينتج منشار الطاولة المنزلقة قطعاً نظيفة لا تتطابق مع الأبعاد المبرمجة. وقد يبدو أن خط تلصيق الحواف يعاني من مشكلة في التشذيب بينما بدأت المشكلة الفعلية من تعامد اللوح عند المنشار. في كل حالة، قد يؤدي استبدال الأجزاء قبل تحديد المصدر إلى مزيد من التوقف عن العمل، ومزيد من أعمال الضبط، وعدم تحقيق تصحيح دائم.
تبدأ استكشاف أعطال آلات النجارة وإصلاحها بفعالية بفصل العَرَض عن السبب. فالهدف ليس مجرد العثور على مكوّن يبدو متآكلاً، بل تحديد ما إذا كان الخطأ ناتجاً عن أداة القطع، أو المغزل أو عمود التثبيت، أو نظام التوجيه، أو طريقة تثبيت قطعة العمل، أو هندسة الطاولة، أو حالة المادة، أو إعدادات التحكم. ويُعد اتباع تسلسل منهجي أمراً مهماً لأن عدة انحرافات صغيرة قد تتجمع لتنتج خطأ قطع ظاهراً.
قبل بدء الضبط، سجّل ما يحدث فعلياً. هل الخطأ ثابت أم متقطع؟ هل يظهر في القطع العرضي أو القطع الطولي أو القطع المائل، أم عند طول واحد فقط لقطعة العمل؟ هل يزداد سوءاً بعد ارتفاع حرارة الآلة؟ تضيق هذه الملاحظات نطاق التحقيق بفاعلية أكبر بكثير من البدء بفحص محاذاة عام.
حدّد خطأ القطع قبل لمس الآلة
يمكن أن تعني كلمة «غير دقيق» عدة أمور مختلفة، ويشير كل نمط إلى مجموعة مختلفة من الأسباب. فالخطأ البُعدي ليس بالضرورة خطأً زاويّاً. وتمزق الحافة ليس دليلاً على أن الحاجز غير متوازٍ. وقد تنتج الحافة المحروقة عن حالة الشفرة، أو ضغط التغذية، أو إجهاد المادة، أو العلاقة بين الشفرة والحاجز.
ابدأ بقطعة اختبار مضبوطة. استخدم مادة مسطحة ومستقرة إلى حد معقول وخالية من التلف الواضح. علّم وجهها المرجعي وحافتها المرجعية. أجرِ قطوعاً متكررة دون تغيير الإعداد، ثم قِس في أكثر من موضع. للتحقق من التعامد، قارن طرفي قطعة الاختبار أو استخدم زاوية موثوقة مناسبة للتفاوت المتوقع للآلة. وللتحقق من تكرارية الأبعاد، قِس سلسلة من القطع بدلاً من الاعتماد على قطع واحد.
يمنع هذا التصنيف الأولي خطأً شائعاً: تصحيح الآلة لخطأ سببه عملية القطع. فإذا أنتج المنشار المقاس الصحيح لكنه يترك حافة محترقة أو خشنة، فلن يحل تغيير معايرة المصد الرقمي المشكلة.
استبعد الشفرة وتجميعة أدوات القطع
غالباً ما تُلام الشفرة أولاً، وأحياناً يكون ذلك صحيحاً. فالشفرة غير الحادة تزيد قوة القطع وقد تنحرف تحت الحمل. ويغير تراكم الراتنج عملية القطع وقد يزيد الحرارة. كما يمكن أن تؤثر الأسنان التالفة، أو هندسة الأسنان غير المناسبة للمادة، أو عرض القطع غير الملائم في جودة الحافة والتتبع. لكن ينبغي تقييم الشفرة كتجميعة، وليس فقط كجزء استهلاكي.
مع عزل مصدر الطاقة وفقاً لإجراءات السلامة في الموقع، افحص جسم الشفرة والأسنان والثقب والأسطح الفلنجية ومنطقة تثبيت عمود التثبيت. يمكن أن يؤدي الغبار أو الراتنج أو الفلنجة التالفة أو جسيم غريب محصور بين الشفرة والفلنجة إلى انحراف جانبي. وقد لا تكون الشفرة التي تبدو متأرجحة منحنية إطلاقاً؛ بل قد تكون مثبتة ببساطة على سطح تركيب غير نظيف.
إذا توفرت معدات قياس مناسبة، افحص الانحراف عند عمود التثبيت ثم عند الشفرة المركبة. والغرض هو المقارنة بدلاً من الاعتماد على رقم موحد. إذا كانت قراءة عمود التثبيت مستقرة لكن قراءة الشفرة تتغير بشكل ملحوظ بعد التركيب، فإن الشفرة أو الفلنجة أو أسطح التثبيت تستحق الفحص. وإذا أظهرت القراءتان حركة متشابهة، فتحقق من المغزل أو عمود التثبيت نفسه.
لا تغفل شد الشفرة وحمل القطع. فقد تبدو الشفرة مقبولة أثناء فحص الدوران دون حمل، لكنها تنحرف خلال قطع طولي ثقيل. ويكون ذلك مهماً بشكل خاص عند قطع ألواح كثيفة، أو خشب صلب ذي إجهاد داخلي، أو مواد مغلفة، أو مواد يقترب سمكها من السعة العملية للآلة. وغالباً ما تكون المقارنة المضبوطة باستخدام شفرة سليمة معروفة أسرع من نقاش مطول حول حالة الأسنان.
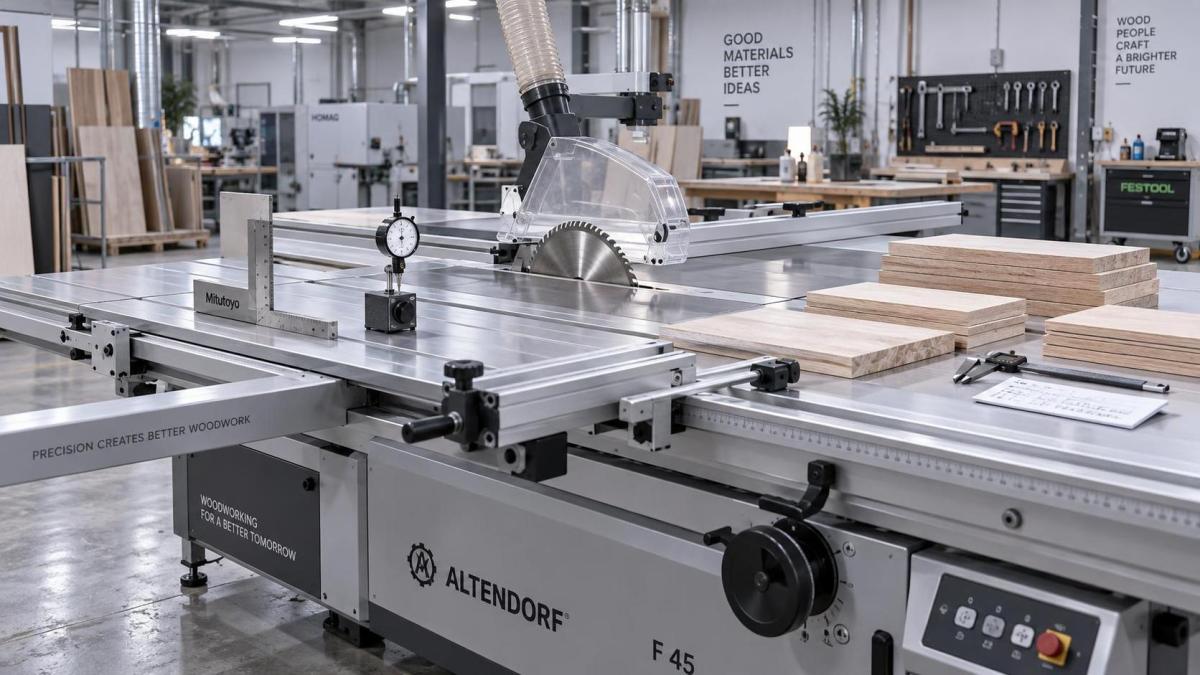
تحقق من هندسة الآلة بالترتيب الصحيح
بعد استبعاد أدوات القطع أو تصحيحها، انتقل إلى الخارج من محور القطع. في المنشار ذي الطاولة الثابتة، تكون العلاقة الحاسمة عموماً بين مستوى الشفرة وحاجز القطع الطولي. وفي منشار الطاولة المنزلقة، تهم جميع العلاقات بين الشفرة والعربة المنزلقة وحاجز القطع العرضي ونظام المصدات. وتضيف أجهزة التوجيه ومراكز التشغيل CNC تعامد الجسر، وحالة المغزل، والتثبيت بالفراغ، وتموضع المحاور إلى عملية التحقيق.
تجنب ضبط جميع نقاط المحاذاة دفعة واحدة. حدّد مرجعاً مستقراً واحداً واعمل انطلاقاً منه. على سبيل المثال، تأكد من تركيب الشفرة بصورة صحيحة وسلامة عمود التثبيت قبل تقييم توازي الحاجز. وتأكد من حركة العربة قبل إعادة ضبط حاجز القطع العرضي. فإذا كان المرجع نفسه خاطئاً، يمكن أن تخفي التعديلات اللاحقة المشكلة الأصلية وتجعل الصيانة المستقبلية أكثر صعوبة.
حاجز القطع الطولي ونظام التوجيه
يمكن أن يسبب الحاجز غير المحكم أو غير المستقيم أو الموضوع بشكل غير صحيح بالنسبة إلى الشفرة عرضاً غير دقيق وجودة قطع رديئة. ويعتمد العَرَض العملي على اتجاه الخطأ. فإذا انحصرت قطعة العمل بين الحاجز والجزء الخلفي من الشفرة، فقد تزداد علامات الحرارة والضوضاء وخطر الارتداد. وإذا ابتعدت قطعة العمل عن المسار المقصود، فقد تكون النتيجة عرضاً متغيراً بدلاً من خطأ واضح ومتكرر.
تحقق من الارتخاء في آلية القفل، والأوساخ على سكة التوجيه، ووسادات التلامس التالفة، والخلوص الذي لا يظهر إلا عند الضغط على طرف الحاجز. فقد يبدو الحاجز صحيحاً عند قياسه في وضع السكون، لكنه يتحرك أثناء قطع لوح كامل الحجم. ولهذا السبب يجب أن يتبع القياس الساكن اختبار قطع عملي.
الطاولة المنزلقة وحاجز القطع العرضي والمصدات
في المعدات ذات الطاولة المنزلقة، تُعد حالة العربة أساسية لتعامد القطع. فالحطام في مجرى التوجيه، أو تآكل المحامل، أو ضبط العربة غير الصحيح، أو التلف الناتج عن مناولة الألواح الكبيرة قد يسبب حركة يصعب رؤيتها لكن يسهل قياسها في القطع النهائية. افحص الحركة على كامل الشوط بدلاً من نقطة واحدة. تظهر بعض الأعطال فقط قرب نهايات الحركة، حيث يتغير الحمل والذراع.
يجب بعد ذلك فحص حاجز القطع العرضي بصورة مستقلة. فالحاجز المستقيم لكنه غير المتعامد مع حركة العربة يسبب خطأً زاويّاً ثابتاً. أما الحاجز ذو المحور أو المصد أو الامتداد المرتخي فقد ينتج نتائج غير متسقة. وتجعل قطع العمل الطويلة هذه المشكلات أكثر وضوحاً، لأن انحرافاً زاويّاً صغيراً عند الحاجز يتحول إلى فرق بُعدي أكبر عند الطرف البعيد.
عند وجود شاشة قراءة رقمية أو مصد يعمل بالطاقة، ميّز بين التموضع الميكانيكي والتموضع المعروض. فإذا وصل المصد إلى النقطة المادية نفسها في كل مرة لكن العرض خاطئ، فقد تكون إعادة المعايرة مناسبة. أما إذا لم يتمكن المصد من الوصول إلى النقطة نفسها بشكل متكرر، فالمعايرة وحدها ليست الحل؛ افحص نظام القيادة، والوصلة، وتغذية راجعة للمشفّر، ومرجع الحد، والعائق الميكانيكي.
اعتبر قطعة العمل جزءاً من النظام
لا تقطع الآلات مواد مثالية. فقد يتأرجح اللوح المقوس على الطاولة. وقد تتحرك اللوحة الملتوية بمحاذاة الحاجز. ويمكن أن يتحرر الإجهاد الداخلي في الخشب الصلب أثناء القطع الطولي، مما يؤدي إلى انغلاق أو انفتاح شق القطع خلف الشفرة. وقد تكون للألواح المغلفة حواف تالفة أو أسطح غير مستوية تجعل الإسناد المتكرر صعباً.
عندما يظهر خطأ في مواد معينة فقط، قارن الإعداد نفسه باستخدام لوح مرجعي مسطح. فإذا قطعت الآلة اللوح المرجعي بشكل صحيح، فتجنب إجراء تغييرات في المحاذاة حتى يتم تقييم مناولة المادة. يمكن لبكرات الدعم، ودعم الطاولة المنزلقة، والمشابك، وأجهزة الضغط، ومناطق التفريغ، وأسلوب تغذية المشغل أن تؤثر جميعها في النتيجة النهائية.
وهنا أيضاً يهم تسلسل العملية. ففي إنتاج الأثاث، قد ينتج عن لوح تم قطعه خارج التعامد بدرجة طفيفة في مرحلة تحديد المقاس أعطال مضللة في الثقب أو تلصيق الحواف أو التجميع. تتبع أول عملية تم فيها إنشاء الحافة المرجعية أو البعد المرجعي. فقد تعالج إصلاح الآلة الأخيرة في المسار النتيجة الظاهرة فقط.
افصل الأخطاء الميكانيكية عن أخطاء الإعدادات والتحكم
قد تجمع معدات النجارة الحديثة بين الضبط اليدوي والمقاييس الرقمية والمصدات المؤازرة والتسلسلات المتحكم بها بواسطة PLC وبرامج CNC. وقد يقود ذلك أعمال الصيانة في الاتجاه الخاطئ: فأحياناً يُعامل عدم تطابق الأبعاد على أنه مشكلة برمجية قبل التحقق من المصد الميكانيكي، أو تُعامل مشكلة حقيقية في المشفّر على أنها عدم محاذاة في الحاجز.
من طرق العزل المفيدة مقارنة الأمر والحركة والنتيجة. ما البعد الذي تم إدخاله أو اختياره؟ أين توقف الجهاز فعلياً؟ وما البعد الذي تم قطعه بالفعل؟ إذا اختلفت القيمة المدخلة والموضع المادي باستمرار، افحص المعايرة وإزاحات المرجع والوحدات وبيانات البرنامج. وإذا اختلف الموضع المادي رغم تطابق الأوامر، فتحقق من الخلوص العكسي، وحالة السير أو الجريدة المسننة، وأمان الوصلة، وضبط نظام القيادة، وتغذية راجعة للمستشعر. وإذا كان الموضع المادي مستقراً لكن حجم القطع يتغير، فارجع إلى تثبيت قطعة العمل أو انحراف الشفرة أو حركة المادة.
بالنسبة لعمليات CNC، تأكد من إزاحة العمل النشطة، وبيانات طول الأداة، وتعويض قطر الأداة، وإصدار البرنامج، واستراتيجية مسار الأداة قبل تعديل معلمات الآلة. فقد يؤدي إدخال أداة خاطئ إلى عطل بُعدي متكرر يبدو تماماً كأنه انجراف في معايرة المحور. وعلى العكس، قد ينتج المغزل المرتخي أو الظرف المتآكل أو التثبيت غير الكافي أبعاداً غير متسقة لا يمكن لأي تعديل في البرنامج تصحيحها.
استخدم سجلاً تشخيصياً قابلاً للتكرار
تصبح معالجة الأعطال أسرع عند الاحتفاظ بالملاحظات. سجّل طراز الآلة وتكوينها، ونوع المادة وسمكها، والشفرة أو الأداة المستخدمة، واتجاه القطع، والبعد المتوقع، والنتيجة المقاسة، والتعديلات المنفذة. وتفيد صور حافة القطع وإعداد القياس عند الحاجة إلى دعم فني عن بُعد. كما أنها تمنع تكرار الفحوص نفسها دون سياق في زيارة الصيانة التالية.
ينبغي أن يتضمن السجل العملي ما تم استبعاده، وليس فقط ما تم العثور عليه. فعبارات مثل «تم استبدال الشفرة، دون تغيير»، أو «تم فحص قفل الحاجز تحت الحمل»، أو «يظهر الخطأ فقط مع الألواح المقوسة» تمنح الفني التالي مساراً واضحاً. ويُعد هذا النهج ذا قيمة خاصة عندما تستخدم عدة ورديات الآلة نفسها وتحدث تغييرات في الإعدادات بين دفعات الإنتاج.
في Qingdao Zhongding Machinery Co., Ltd.، يُنظر إلى الدعم طويل الأمد للآلات بوصفه جزءاً من دورة حياة المعدات وليس مهمة منفصلة لخدمة ما بعد البيع. ومع أكثر من 20 عاماً في تصنيع وتصدير آلات النجارة، يبقى الدرس العملي ثابتاً: تُحل مشكلات الدقة بأعلى موثوقية عندما يتلقى الفنيون معلومات كاملة عن الآلة، ويتحققون من الحالة المرجعية، ويغيرون متغيراً واحداً في كل مرة. ويهم توافر قطع الغيار، لكن التشخيص الصحيح هو الذي يحدد ما إذا كانت القطعة البديلة ضرورية من الأساس.
متى يجب إيقاف الضبط وبدء التصعيد
لا ينبغي تصحيح بعض الأعطال عبر الضبط الموضعي المتكرر. صعّد المشكلة عند وجود دليل على تلف محامل المغزل، أو تشقق أو تشوه المكونات الهيكلية، أو أعطال متكررة في التموضع الكهربائي، أو اهتزاز غير طبيعي، أو حركة غير مفسرة في آلية مرتبطة بالسلامة، أو تغير مفاجئ في الدقة بعد صدمة أو نقل. فقد يؤدي استمرار التشغيل إلى إتلاف أدوات القطع أو الإضرار بجودة القطع أو إدخال خطر على السلامة.
عند طلب المساعدة الفنية، قدم نتائج اختبار القطع والقياسات والصور أو الفيديو للحركة ذات الصلة وتفاصيل أدوات القطع ووصفاً لموعد بدء العطل. تتيح هذه المعلومات لفريق الخدمة التمييز بين مشكلة ضبط محتملة ومشكلة في المكوّنات أو التركيب. تصبح القطوع غير الدقيقة قابلة للمعالجة عندما يتبع التشخيص مسار القطع — من الأداة والمغزل، مروراً بالأدلة والطاولات، وصولاً إلى دعم المادة ومنطق التحكم — بدلاً من الاعتماد على الضبط بالتجربة والخطأ.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.