


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
ما الذي يسبب الفقاعات أثناء تصفيح قشرة الخشب
قد يبدو لوح القشرة مقبولاً عند خروجه من المكبس، ثم تظهر عليه انتفاخات مرتفعة أو مناطق رخوة أو فقاعات واضحة بعد التبريد. وفي حالات أخرى، تظهر الفقاعة فوراً عند تشذيب القشرة أو الضغط عليها برفق باليد. هذه العيوب ليست تجميلية فحسب؛ إذ يمكن أن تقلل قوة الالتصاق، وتسبب مشكلات في الصنفرة والتشطيب، وتفرض إعادة العمل أو رفض الألواح.
تنجم الفقاعات أثناء تصفيح قشرة الخشب عادةً عن الهواء أو البخار المحتجز، أو عدم تلامس المادة اللاصقة بشكل كافٍ، أو عدم تساوي الضغط على كامل اللوح. ويتمثل الحل العملي في تحديد موضع الفقاعة، ووقت ظهورها، وما إذا كانت الرابطة أسفلها ضعيفة. تساعد هذه المعلومات على التمييز بين مشكلة في المادة اللاصقة ومشكلة في الرطوبة أو إعدادات المكبس أو المواد أو المناولة. تساعد ماكينة تصفيح قشرة الخشب المضبوطة بشكل صحيح على الحفاظ على ضغط موحد وظروف معالجة محكومة، لكن الماكينة لا يمكنها التعويض عن القشرة غير المناسبة أو الركائز غير المتساوية أو الغراء غير المُحضّر بصورة سليمة.
ابدأ بقراءة نمط الفقاعات
غالباً ما يوفر موقع الفقاعة وشكلها أول دليل مفيد. لا تغيّر المادة اللاصقة ودرجة الحرارة والضغط في الوقت نفسه. افحص عدة ألواح معيبة، وحدد المناطق المتضررة، وقارن النمط قبل إجراء التعديلات.
غالباً ما تشير الفقاعة التي يمكن ضغطها لأسفل مؤقتاً ثم ترتفع مجدداً إلى بخار أو هواء محتجز داخل خط الالتصاق. أما الفقاعة التي تبدو مفككة وتبقى مسطحة بعد دفعها، فقد تشير بقوة أكبر إلى فشل المادة اللاصقة. اقطع عينة صغيرة من لوح مرفوض عندما يكون ذلك ممكناً. سيكشف مظهر طبقة المادة اللاصقة وسطح الكسر معلومات أكثر بكثير من الفحص البصري وحده.
اختلال توازن الرطوبة سبب خفي شائع
تستجيب قشرة الخشب بسرعة لتغيرات الرطوبة. قد تحتوي ورقة القشرة المخزنة في منطقة رطبة على رطوبة كافية لتكوين بخار عند دخولها إلى مكبس مُسخّن. ويمكن أن تنتقل الرطوبة أيضاً من ركيزة مبللة، أو مادة لاصقة مائية، أو سطح عمل تم تنظيفه حديثاً. عند تطبيق الحرارة، تتحول تلك الرطوبة إلى بخار وتسعى إلى الخروج. وإذا أغلقت القشرة وطبقة المادة اللاصقة السطح قبل خروج البخار، تتكون نفطة.
قد تسبب الحالة المعاكسة مشكلات أيضاً. فقد تصبح القشرة الجافة أكثر من اللازم هشة، أو تلتف عند الحواف، أو تمتص المادة اللاصقة بشكل غير متساوٍ. وقد تنفصل عن طبقة الغراء أثناء التحميل، مما يترك فراغات صغيرة تظهر لاحقاً على شكل فقاعات. ويمكن أن يؤدي الفرق الكبير في الرطوبة بين القشرة والمادة الأساسية إلى نشوء إجهاد بعد التصفيح حتى لو بدا ناتج الكبس الأولي أملساً.
هيّئ القشرة وركائز الألواح في بيئة إنتاج مستقرة قبل التصفيح. حافظ على حماية الرزم من تدفق الهواء المباشر ورطوبة الأرضية والتغيرات المفاجئة في درجات الحرارة. يجب أن توضع أوراق القشرة بشكل مسطح وأن يُسمح لها بالتأقلم بدلاً من نقلها مباشرة من منطقة تخزين باردة ورطبة إلى مكبس مُسخّن. افحص الركيزة كذلك، وخصوصاً الخشب الرقائقي وألواح الجسيمات وMDF والقلوب المركبة التي قد تكون مخزنة في ظروف مختلفة.
عندما تظهر الفقاعات بعد تغيير دفعات القشرة، فلا تفترض أن إعدادات المكبس هي السبب. قارن ملمس الأوراق والتفافها واتساق سماكتها وسجل التخزين وحالة الرطوبة. غالباً ما تفسر تغيرات المواد سبب بدء عملية كانت تعمل في اليوم السابق بإنتاج نفطات.
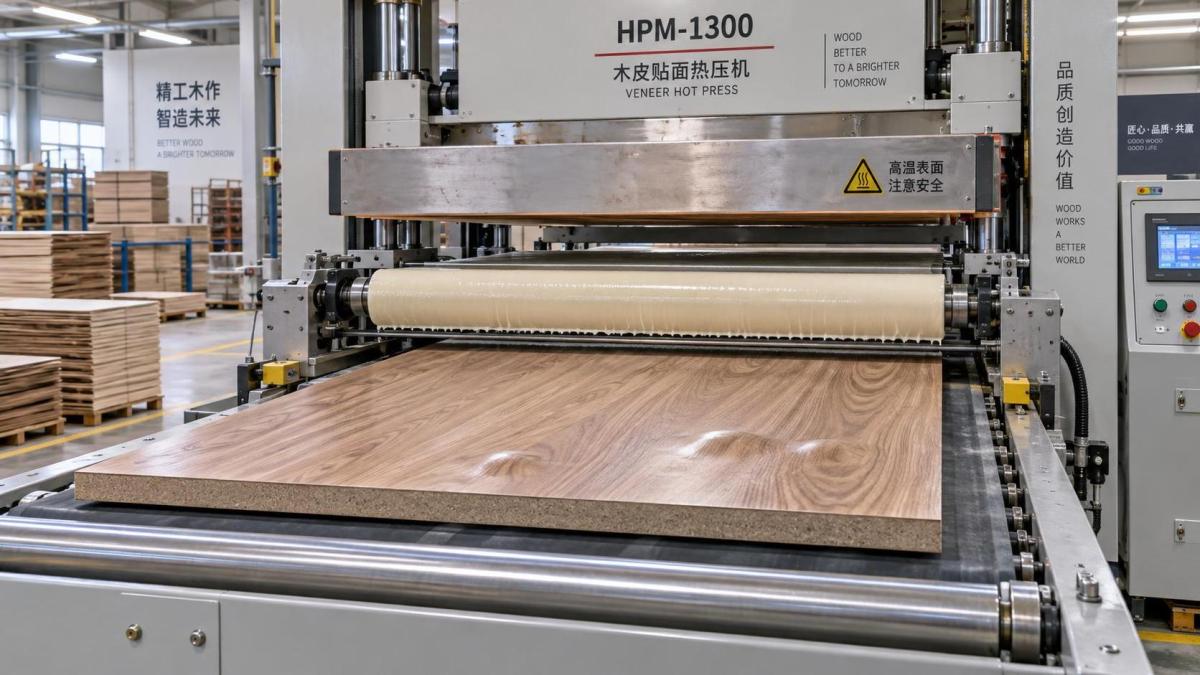
يمكن أن يؤدي تطبيق المادة اللاصقة إلى تكوين فراغات قبل وصول اللوح إلى المكبس
يجب أن تشكل المادة اللاصقة طبقة متصلة وقابلة للعمل بين القشرة والركيزة. يؤدي الغراء القليل جداً إلى ترك مناطق جافة لا يمكن فيها للمواد تحقيق تلامس كامل. وقد يبقى الغراء الزائد مبللاً بصورة مفرطة، أو يتسرب إلى المسام، أو يضيف رطوبة تتحول إلى بخار تحت الحرارة. تعتمد كمية الفرد المناسبة على نوع المادة اللاصقة ومسامية القشرة وامتصاص الركيزة وطريقة الكبس وتوقيت الإنتاج؛ ولا توجد كمية واحدة تناسب كل الأعمال.
يكون التوزيع غير المتساوي ضاراً بشكل خاص. فقد تترك بكرات التطبيق المتآكلة، والفوهات المسدودة، وأسطح موزعات الغراء الملوثة، وفجوات البكرات المضبوطة بشكل سيئ، خطوطاً من المادة اللاصقة الكثيفة والخفيفة. وقد يلتصق اللوح جيداً في منطقة ويظهر عليه انتفاخ في منطقة أخرى. افحص لوح اختبار أو استخدم فحص نقل بصري بسيط للتأكد من أن طبقة المادة اللاصقة متساوية من الحافة إلى الحافة.
راقب الوقت المفتوح، وليس كمية الغراء فقط
الوقت المفتوح هو الفترة بين وضع المادة اللاصقة وإغلاق المكبس. إذا انتظر اللوح طويلاً، فقد يجف سطح المادة اللاصقة قبل تطبيق الضغط. قد يبدو السطح مغطى، لكنه لم يعد يتدفق بشكل كافٍ لترطيب القشرة والركيزة. وينتج عن ذلك غالباً ضعف موضعي في الالتصاق أو فقاعات جافة.
قد يكون الوقت المفتوح القصير مشكلة بالقدر نفسه عندما تُدفع الألواح سريعاً إلى المكبس قبل أن تنتشر المادة اللاصقة وتستقر كما هو مقصود. وقد تكون النتيجة خروج غراء زائد، أو تحرك القشرة، أو احتفاظاً مفرطاً بالرطوبة، أو خط التصاق غير متساوٍ. تؤثر درجة الحرارة وتدفق الهواء وتركيبة المادة اللاصقة وامتصاص الركيزة جميعها في الوقت القابل للعمل. سجّل الفترة الفعلية أثناء الإنتاج بدلاً من الاعتماد على الدورة المخططة فقط.
- تأكد من خلط المادة اللاصقة وتحضيرها وفقاً لتعليمات مورّدها.
- افحص نظافة البكرات وتجانس الطبقة في بداية كل وردية وبعد أي توقف.
- حافظ على انتقال الألواح المغطاة بانتظام نحو المكبس.
- لا تترك القشرة المغطاة تحت تدفق هواء قوي أو مصادر حرارة.
- قارن توزيع الغراء على أنواع القشرة المسامية والكثيفة؛ فقد لا تتصرف بالطريقة نفسها.
الضغط غير المتساوي يترك جيوباً هوائية ومناطق تلامس ضعيفة
الضغط ليس مجرد رقم ظاهر على لوحة تحكم الماكينة. والسؤال المهم هو ما إذا كان الضغط يصل إلى كامل اللوح بالتساوي ويبقى مستقراً مدة كافية لتكوين المادة اللاصقة للرابطة. يسمح الضغط المنخفض أو غير المتسق بوجود فجوات صغيرة بين القشرة والركيزة. ويبقى الهواء في تلك الفجوات، وقد لا تتمكن المادة اللاصقة من ملئها بعد أن تبدأ في التصلب.
تشمل الأسباب الميكانيكية الشائعة أسطح ألواح الضغط غير المتساوية، ووسائد المكبس التالفة، والسيور المتآكلة، وألواح التبطين الملوثة، وقطع العمل غير المدعومة جيداً، واختلاف سماكة الألواح. يمكن لشريحة واحدة، أو بقعة غراء متصلبة، أو قطعة حطام على لوح الضغط أن تمنع التلامس الكامل فوق جزء من اللوح. وفي التصفيح بالتفريغ، يمكن أن تؤدي التسريبات في الكيس أو الأختام أو وصلات الخراطيم أو نظام التفريغ إلى تقليل الضغط وترك فقاعات موضعية.
تستحق الألواح ذات القلوب غير المتساوية اهتماماً خاصاً. فالركيزة المقوسة أو الخشنة أو المنبعجة أو متغيرة السماكة تتطلب تعويضاً أكبر من اللوح المسطح والمعاير. قد تساعد الوسائد المرنة أو ألواح التبطين المناسبة على توزيع الضغط، لكن يجب أن تكون نظيفة ومسطحة وملائمة لطريقة الكبس. وإضافة وسادة ليست بديلاً عن تصحيح العيوب الشديدة في القلب.
تحقق من التلامس الفعلي على كامل منطقة العمل
عندما يتكرر العيب في الموقع نفسه، اختبر المكبس بدلاً من الاستمرار في تعديل إعدادات الغراء. استخدم طريقة معتمدة للتحقق من الضغط تناسب الماكينة، وافحص حالة ألواح الضغط، وقارن المنطقة المتضررة بالمناطق غير المتضررة. في ماكينة تصفيح قشرة الخشب، تعد الفحوصات المنتظمة لأداء نظام الضغط ومحاذاة ألواح الضغط والأسطح التشغيلية ضرورية لأن التآكل التدريجي قد لا يكون واضحاً أثناء الإنتاج العادي.
افحص أيضاً أسلوب التحميل. يجب وضع القشرة دون تجاعيد أو طيات أو شوائب محبوسة أو حواف ملتفة. قد ترتفع الورقة المشدودة من جانب والمرتخية من الجانب الآخر فوق السطح بدلاً من أن تستقر عليه بالتساوي. يقلل التثبيت الأولي الخفيف والوضع الدقيق من احتمال احتجاز الهواء قبل إغلاق المكبس.
يمكن للحرارة أن تعالج العملية أو أن تولد ضغط بخار
يتطلب التصفيح الحراري توازناً بين درجة الحرارة ومدة المكوث ومتطلبات المادة اللاصقة ومحتوى الرطوبة في المواد. قد تحول الحرارة المفرطة الرطوبة إلى بخار بسرعة أكبر من قدرتها على الخروج. كما يمكنها أن تتسبب في تصلب سطح المادة اللاصقة مبكراً، مما يحبس الغاز في خط الالتصاق. وعلى النقيض، قد تترك الحرارة غير الكافية بعض المواد اللاصقة المتفاعلة بالحرارة غير معالجة بالكامل، مما يسمح بظهور فقاعات أو انفصال طبقات لاحقاً.
لا تفترض أن درجة الحرارة المعروضة بواسطة وحدة التحكم مطابقة لدرجة الحرارة على سطح اللوح. تؤثر درجة حرارة لوح الضغط ودرجة حرارة القلب وسماكة القشرة ومادة التبطين وتكرار التحميل في انتقال الحرارة الفعلي. قد تمتص الركيزة السميكة أو الباردة الحرارة بسرعة، بينما قد تسخن القشرة الرقيقة أسرع بكثير مما هو متوقع. تحقق من الإعدادات باستخدام طريقة قياس مناسبة أثناء إعداد العملية، لا سيما بعد الصيانة أو عند تغيير تركيب المواد.
يهم أيضاً تحرير الضغط. فقد يسمح فتح المكبس الساخن بسرعة مفرطة للبخار الداخلي بالتمدد قبل استقرار رابطة المادة اللاصقة. عندما يسمح نظام المادة اللاصقة بذلك، اترك اللوح تحت ضغط محكوم لمدة المكوث المطلوبة، ثم حرر الضغط وفقاً للعملية المعتمدة. تجنب تكديس الألواح الساخنة فوراً بطريقة تحبس الحرارة والرطوبة بينها.
غالباً ما يتم إغفال تحضير الركيزة
لا تستطيع القشرة إخفاء سطح التصاق رديء. يتداخل الغبار وبقايا الصنفرة والزيت وتلوث السيليكون والألياف المفككة وآثار التشغيل غير المتساوية مع تلامس المادة اللاصقة. يعد الغبار الناعم خادعاً بشكل خاص لأنه قد لا يكون مرئياً بعد الصنفرة، ومع ذلك فإنه يشكل طبقة ضعيفة بين الغراء والركيزة. نظف السطح جيداً وحافظ على خلو مناطق المناولة من التلوث.
يجب أن تكون خشونة السطح مناسبة أيضاً. قد تتطلب الركيزة شديدة الخشونة مادة لاصقة أكثر لملء نسيجها، بينما قد يحد السطح المغلق أو المصقول بشكل مفرط من تغلغل المادة اللاصقة والتماسك الميكانيكي. الهدف هو سطح نظيف ومتسق يسمح بالترطيب المحكوم، وليس أقصى خشونة. إذا تركزت الفقاعات فوق المناطق المعبأة أو الأجزاء المرقعة أو العقد أو العيوب المُصلحة، فقارن امتصاصها واستواءها بباقي اللوح.
افحص ظهر القشرة بعناية مماثلة للقلب. يمكن للغبار المفكك أو التشققات أو تلف الصنفرة أو الإصلاحات بالشريط أو فراغات العروق الطبيعية أن تمنع التلامس المتساوي مع الغراء. تكون القشرة الرقيقة عرضة لنفاذ الغراء إلى سطحها، لكن تقليل الغراء دون فحص جودة السطح قد ينشئ مناطق التصاق جافة. اضبط العملية وفقاً للتركيبة الفعلية للقشرة والركيزة بدلاً من التعامل مع كل ورقة على أنها متطابقة.
تسلسل عملي لإيقاف الفقاعات أثناء الإنتاج
عند بدء ظهور العيوب، اعزل عدداً قليلاً من الألواح وأجرِ تغييرات محكومة. يمكن للتعديلات العشوائية أن تخفي السبب الحقيقي وتُحدث عيباً مختلفاً.
- توقف وصنّف العيب. دوّن حجم الفقاعة وموقعها ووقت ظهورها وما إذا كانت تظهر قبل التبريد أو بعده.
- افحص الرابطة الفاشلة. افتح أو اقطع عينة مرفوضة بعناية. ابحث عن غراء جاف أو غراء رطب أو نقل ضعيف أو تمزق ألياف الخشب أو غبار محبوس أو علامات بخار.
- افحص المواد أولاً. تأكد من أن القشرة والقلب مستويان ونظيفان ومهيآن بشكل صحيح وخاليان من مشكلات الرطوبة أو التخزين الواضحة.
- راجع التعامل مع المادة اللاصقة. تحقق من حالة الخلط واتساق التوزيع ووقت العمل وما إذا كان الطلاء يُطبق بشكل موحد.
- افحص توصيل الضغط. نظف أسطح المكبس، وافحص الوسائد أو ألواح التبطين، وتحقق من مواضع العيوب المتكررة، وتأكد من دعم اللوح بالتساوي.
- اضبط متغيراً واحداً للعملية في كل مرة. وفقاً للأدلة، عدّل درجة الحرارة أو وقت الكبس أو الضغط أو فترة التحميل ضمن اختبار محكوم.
- اترك الألواح لتستقر قبل التقييم. لا تظهر بعض الفقاعات المرتبطة بالرطوبة والحرارة إلا بعد التبريد، لذلك افحص العينات بعد فترة المناولة المعتادة.
احتفظ بسجل إنتاج مختصر كلما تم إدخال مادة لاصقة جديدة أو نوع قشرة جديد أو ركيزة أو سماكة أو إعداد مكبس جديد. سجّل حالة المادة وتحضير الغراء وطريقة التطبيق وإعدادات المكبس والنتيجة الملاحظة. هذا أكثر فائدة من الاعتماد على الذاكرة عند عودة نمط فقاعات مماثل لاحقاً.
عندما تشير المشكلة إلى الماكينة بدلاً من العملية
يجب التعامل مع العيوب المتكررة في منطقة ثابتة واحدة، أو الضغط المتذبذب أثناء دورة التشغيل، أو التسخين غير المتساوي لألواح الضغط، أو الفقدان المتكرر للتفريغ، أو المكبس الذي لا يمكنه الحفاظ على الإعدادات بشكل موثوق، على أنها مسائل تتطلب فحص المعدات. غالباً ما يستهلك استمرار الإنتاج مع ضغط أو حرارة غير مستقرين قشرة وغراء أكثر من توقف صيانة مخطط له.
يساعد التنظيف والفحص الروتينيان لأسطح الكبس والأختام والمكونات الهيدروليكية أو الهوائية ووحدات التحكم في التسخين والبكرات ونقاط المحاذاة على منع هذه الأعطال. يجب أن تتوافق الماكينة مع حجم اللوح وتركيب المواد ونظام المادة اللاصقة وطريقة الإنتاج المستخدمة. حتى ماكينة تصفيح قشرة الخشب التي تتم صيانتها جيداً تحتاج إلى إعدادات عملية تعكس المواد الفعلية على خط الإنتاج.
إن أكثر الطرق موثوقية لمنع الفقاعات هي التعامل مع التصفيح كعملية مترابطة: مواد مستقرة، وأسطح نظيفة، وطبقة مادة لاصقة متصلة، وتوقيت صحيح، وضغط متساوٍ، وحرارة محكومة. وبمجرد ربط نمط الفقاعات بأحد هذه الظروف، يصبح الإجراء التصحيحي أكثر دقة وقابلية للتكرار.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.