

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
ما أسباب الانخفاض عند أطراف اللوح في ماكينة التسوية مزدوجة الوجهين، وكيف يمكن تقليله؟
يمكن أن يحول القنص في آلة التسوية مزدوجة الجوانب الألواح المشغولة بدقة بسرعة إلى أعمال إعادة تشغيل مكلفة، خاصةً عندما يظهر عند الطرف الأمامي أو الخلفي لقطعة العمل.
بالنسبة لفرق صيانة ما بعد البيع، تتمثل الأولوية في تحديد ما إذا كان القنص ناتجًا عن الإعداد أو التآكل أو المحاذاة أو مناولة المواد أو عطل ميكانيكي كامن.
في معظم الحالات، لا ينتج قنص آلة التسوية عن مكوّن منفرد معزول. بل يحدث عندما يتغير دعم قطعة العمل وضغط التغذية أثناء الدخول أو الخروج.
يوضح هذا الدليل كيف يمكن لموظفي الصيانة تشخيص القنص بشكل منهجي، وتصحيح الأعطال الشائعة، ومساعدة العملاء على الحفاظ على نتائج إنتاج أكثر سلاسة واتساقًا.
ما هو القنص في آلة التسوية مزدوجة الجوانب؟
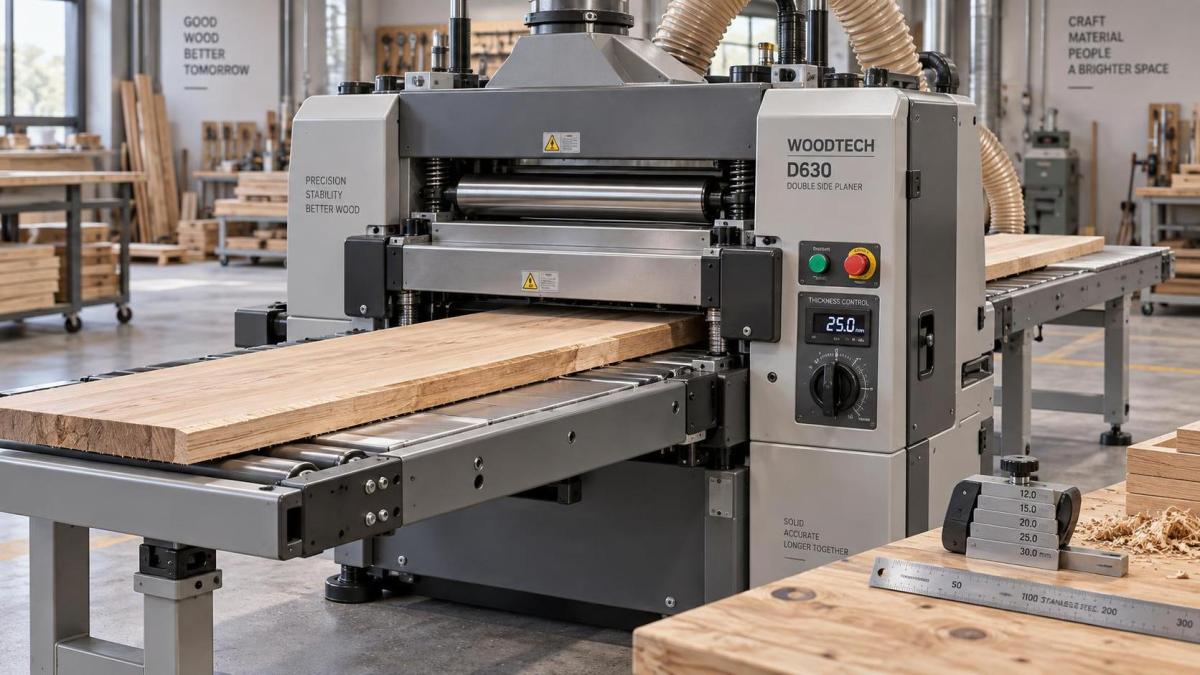
القنص هو تغير موضعي في السُمك أو عمق السطح بالقرب من بداية اللوح أو نهايته بعد مروره عبر آلة تسوية مزدوجة الجوانب.
قد يظهر على شكل انخفاض ضحل أو قطع أعمق أو انتقال غير متساوٍ. حتى العيوب الصغيرة قد تكون غير مقبولة في ألواح الأثاث والمكونات الدقيقة.
في الماكينة مزدوجة الجوانب، يمكن أن يحدث القنص على السطح العلوي أو السطح السفلي أو كلا السطحين في الوقت نفسه.
يكون العيب عادةً أكثر وضوحًا بعد الصنفرة أو التلوين أو الطلاء أو تجميع الألواح. وغالبًا ما تجعل هذه العمليات اللاحقة اختلاف السُمك أكثر وضوحًا وتكلفة.
ينبغي لفرق الصيانة أولًا التأكد من أن المشكلة هي قنص فعلي وليست علامات سكاكين أو اهتزازات أو انزلاق سير أو تقوس في المادة أو عدم اتساق في سُمكها.
قِس الألواح المتأثرة في عدة نقاط باستخدام مقياس سُمك مُعاير. وقارن الطرف الأمامي والقسم الأوسط والطرف الخلفي قبل ضبط مكونات الماكينة.
يشير فقدان السُمك المتكرر عند كلا الطرفين عادةً إلى تغيرات في الدعم أو الضغط. أما العيوب العشوائية فتشير غالبًا إلى مادة غير مستقرة أو مشكلات في التغذية أو أدوات تالفة.
وثّق نوع الخشب وعرض اللوح وطوله وحالة الرطوبة والسُمك المستهدف وسرعة التغذية وإعدادات رأس القطع قبل بدء الفحص التفصيلي.
لماذا يحدث قنص الحافة الأمامية أثناء دخول اللوح؟
يحدث قنص الحافة الأمامية عندما يدخل مقدمة قطعة العمل إلى آلة التسوية مزدوجة الجوانب ولا تكون مدعومة بعد بعدد كافٍ من بكرات التغذية.
عند الدخول، قد يرتكز اللوح قليلًا حول نقطة التلامس الأولى. وتغير هذه الحركة علاقته برأس القطع السفلي أو رأس القطع العلوي أو عناصر الضغط.
إذا كانت طاولة التغذية منخفضة أكثر من اللازم، فقد يرتفع اللوح أو ينخفض عند وصوله إلى أول بكرة قيادة. عندئذٍ تزيل أداة القطع مادة إضافية.
يمكن لطاولة تغذية مرتفعة أكثر من اللازم أن تُحدث انتقالًا مفاجئًا أيضًا. وقد ينحني اللوح إلى الأسفل عند عبوره إلى سرير الماكينة.
يشيع عدم محاذاة طاولة التغذية بشكل خاص بعد النقل أو إعادة تموضع الماكينة أو أضرار الاصطدام أو إعادة التجميع غير المكتملة بعد أعمال الصيانة.
تحقق من استواء الطاولة وارتفاعها مقارنةً بالمستوى المرجعي المحدد من الشركة المصنعة. استخدم مسطرة مستقيمة ومؤشرًا قرصيًا وكتل قياس مناسبة عند الحاجة.
لا تعتمد على الفحص البصري فقط. فقد تؤدي الفروق الصغيرة في الارتفاع إلى قنص ظاهر عند معالجة الألواح الطويلة أو الشرائح الضيقة أو المواد ذات الصلابة المحدودة.
يمكن أن تزيد بكرات التغذية الأولى المتآكلة أو الملوثة أو الضعيفة من قنص الحافة الأمامية لأنها لا تثبت اللوح قبل بدء القطع.
افحص أسطح البكرات بحثًا عن تراكم الراتنج والمناطق المسطحة والطلاء التالف وخلوص المحامل وضغط النوابض غير المتساوي وعدم كفاية الجر عبر عرض العمل.
لماذا يتطور قنص الحافة الخلفية عند خروج اللوح؟
يظهر قنص الحافة الخلفية عادةً عندما يغادر الجزء الأخير من اللوح بكرة التغذية النهائية أو يفقد الدعم المستقر قرب جانب الإخراج.
مع تغير تلامس البكرات، قد ترتكز قطعة العمل أو ترتفع قليلًا. وتغير تلك الحركة عمق القطع خلال الثواني الأخيرة من تمريرة التسوية.
تسمح طاولة الإخراج المضبوطة أسفل المستوى المرجعي للماكينة لطرف اللوح بالهبوط. وغالبًا ما يسبب ذلك قطوعًا أعمق بالقرب من الحافة الخلفية.
إذا كانت طاولة الإخراج مرتفعة أكثر من اللازم، فقد يُدفع اللوح إلى أعلى أثناء الخروج. ووفقًا لهندسة الماكينة، يمكن أن ينتج عن ذلك أيضًا اختلاف ظاهر في السُمك.
تحقق من أن طاولة الإخراج تدعم اللوح النهائي عند الارتفاع الصحيح. يجب أن يتوافق الإعداد مع طريقة الضبط الموثقة لدى الشركة المصنعة للماكينة.
تحتاج الألواح الطويلة أو الثقيلة أو المرنة أو العريضة إلى اهتمام خاص. فقد تسحب كتلتها غير المدعومة الطرف الخلفي إلى الأسفل حتى عندما تكون آلة التسوية نفسها مضبوطة بشكل صحيح.
يبلغ العملاء أحيانًا عن قنص متقطع في قطع العمل الأطول فقط. وفي تلك الحالات، افحص دعامات البكرات الخارجية ومناولة المشغل قبل استبدال أجزاء الماكينة.
يمكن أن يؤدي تآكل بكرة الإخراج أيضًا إلى عدم الاستقرار. افحص تمركز البكرة وحالة سطحها وضبط الضغط وسلاسة المحامل والتزامن مع البكرات المجاورة.
عندما يظهر عيب خلفي على جانب واحد فقط من اللوح، قارن ضغط البكرات الأيمن والأيسر ودعم الطاولة وموضع رأس القطع ومحاذاة الهيكل.
كيف يؤثر ضغط بكرات التغذية على قنص آلة التسوية؟
تُثبت بكرات التغذية قطعة العمل بإحكام على الأسطح المرجعية للماكينة. ويجب أن يكون ضغطها كافيًا للتحكم دون ضغط المادة أو تشويهها.
يسمح الضغط المنخفض جدًا للوح بالحركة مع تغير قوى القطع. أما الضغط المرتفع جدًا فقد يضغط الخشب اللين ويُنتج سُمكًا غير متسق بعد استعادة المادة لشكلها.
في آلة التسوية مزدوجة الجوانب، يجب تنسيق إعدادات الضغط مع عمق القطع ونوع الخشب ومحتوى الرطوبة وخشونة السطح وسرعة التغذية.
ينبغي لموظفي الصيانة مقارنة انضغاط نابض البكرة الفعلي أو الضغط الهوائي بدليل المعدات، بدلًا من الضبط استنادًا إلى تفضيل المشغل فقط.
يمكن للضغط غير المتساوي من جانب إلى آخر أن يسبب ميلان اللوح. وقد يؤدي ذلك إلى قنص أو تدرج في السُمك أو اختلاف جودة السطح عبر العرض.
افحص أعمدة بكرات الضغط للتحقق من عدم وجود انحشار أو نوابض تالفة أو أسطوانات متسربة أو جلب متآكلة أو غبار متراكم يقيّد الحركة الرأسية الطبيعية.
يجب أن تكون أسطح البكرات نظيفة وخالية من الزيت والشمع وبقايا الغراء وألياف الخشب المتراصة. فالتلوث يقلل التماسك ويجعل سلوك التغذية غير قابل للتنبؤ.
افحص أيضًا نظام نقل التغذية. إذ يمكن أن تتسبب السلاسل المرتخية أو التروس المتآكلة أو الوصلات العامة التالفة أو أعطال محرك السرعة المتغيرة في حركة غير متسقة للوح عبر رؤوس القطع.
ينبغي أن يتبع أي ضبط تمريرات اختبار باستخدام أبعاد المواد المعتادة لدى العميل. فالإعداد الذي يعمل مع قطع الخشب الصلب القصيرة قد يفشل مع ألواح الخشب اللين الطويلة.
هل يمكن أن تكون رؤوس القطع والسكاكين وقضبان الضغط مسؤولة؟
لا تؤدي مشكلات رأس القطع دائمًا إلى قنص تقليدي، لكنها قد تزيد عيوب الدخول والخروج سوءًا عبر زيادة قوة القطع أو تقليل اتساق السطح.
تتطلب السكاكين غير الحادة قوة أكبر لإزالة المادة. وقد تسحب المقاومة الإضافية لوحًا ضعيف الدعم إلى الأعلى أو الأسفل أو الجانب أثناء الانتقالات الحرجة.
افحص حدة السكاكين وبروزها وتثبيت الإدخالات وأجهزة القفل واتزان رأس القطع. واستبدل السكاكين أو الإدخالات التالفة كمجموعة متطابقة عند الضرورة.
في رؤوس القطع ذات السكاكين التقليدية، يمكن أن يسبب عدم تساوي ارتفاع السكاكين علامات دورية قد يُظن أنها قنص. استخدم مقياس الضبط والإجراء الصحيحين.
تتطلب رؤوس القطع الحلزونية ممارسات فحص مختلفة. تأكد من تثبيت الإدخالات بصورة صحيحة، وشد أدوات التثبيت وفق المواصفات، وفهرسة الحواف التالفة أو استبدالها.
تكتسب قضبان الضغط القدر نفسه من الأهمية لأنها تتحكم في قطعة العمل قرب منطقة القطع. ويمكن للخلوص غير الصحيح أن يسمح بالحركة قبل القطع أو بعده.
قد لا يقيّد قضيب الضغط المضبوط على ارتفاع كبير اللوح بفعالية. أما القضيب المضبوط على انخفاض كبير فقد يترك علامات على المادة أو يحمّل بكرات التغذية فوق طاقتها أو يسبب احتكاكًا غير ضروري.
افحص عناصر الضغط العلوية والسفلية بشكل منفصل. فقد تكون للتهيئة مزدوجة الجوانب أعراض مختلفة بحسب رأس القطع ونظام الدعم المعنيين.
لا تضبط قضبان الضغط أبدًا دون الرجوع إلى وثائق الماكينة المحددة. فقد تكون الإعدادات العامة غير آمنة وقد تعطي نتائج سيئة في تصميم آخر لآلة التسوية.
كيفية فحص محاذاة الطاولة وهندسة الماكينة
تُعد هندسة الطاولة المستقرة أساسًا لتقليل القنص. إذ لا تستطيع البكرات التي تمت صيانتها جيدًا التعويض بالكامل عن طاولة تغذية أو إخراج غير محاذاة.
ابدأ بماكينة نظيفة. أزل الرقائق والراتنج والمواد اللاصقة وشرائح التآكل التالفة والحطام السائب الذي قد يؤثر في القياسات أو دعم اللوح.
أقفل جميع المكونات القابلة للضبط وفقًا لإجراء الصيانة. تكون نتائج القياس غير موثوقة عندما لا تكون الطاولات أو الرؤوس أو البكرات أو مجموعات الضغط مؤمنة بصورة مناسبة.
استخدم أدوات دقيقة مناسبة للتفاوت المطلوب. تشمل أدوات الصيانة الشائعة مسطرة مستقيمة طويلة ومقاييس خلوص ومؤشرات قرصية وقواعد مغناطيسية.
قِس ارتفاع الطاولة عند الجوانب الأيسر والأوسط والأيمن. كرر القياسات على طول اتجاه حركة اللوح لتحديد الالتواء أو الترهل أو نقاط التثبيت غير المتساوية.
تحقق مما إذا كان دعم الإخراج يتبع مسار قطعة العمل النهائية. يجب أن يدعم مستواه الفعلي اللوح دون دفعه بعيدًا عن هندسة الماكينة الطبيعية.
افحص مراسي الماكينة وحالة الأرضية. فقد تسمح الماكينة غير المستوية جيدًا أو مسامير الأساس المرتخية بتشوه الهيكل، خاصةً بعد إعادة التموضع أو التشغيل الشاق.
بالنسبة للماكينات المزودة بتموضع آلي للسُمك، افحص براغي الرفع والسلاسل وأعمدة التوجيه وتغذية الراجعة للمشفّر والتزامن بين نظامي الرفع الأيسر والأيمن.
يمكن لحركة الارتفاع غير المتساوية أن تسبب اختلافًا في السُمك عبر عرض اللوح. وقد يُبلّغ عنها كقنص عندما يفحص المشغلون أقسامًا قصيرة قرب نهايات اللوح فقط.
ما ممارسات التشغيل التي يمكن أن تقلل القنص فورًا؟
تعد إعدادات الصيانة الصحيحة ضرورية، لكن ممارسات التشغيل لا تزال تؤثر في النتائج. ينبغي تزويد العملاء بإرشادات مناولة واضحة بعد أي زيارة صيانة ميكانيكية.
أدخل الألواح في الماكينة بشكل مستقيم دون رفع الحافة الأمامية. ينبغي للمشغلين دعم قطع العمل الطويلة مع السماح للبكرات بالتحكم في التموضع النهائي.
عند جانب الخروج، ادعم اللوح النهائي على مستوى سطح الإخراج. لا تسحبه إلى الأسفل أو ترفعه إلى الأعلى أو تلوِه قبل أن تحرره بكرات التغذية.
استخدم طاولات دعم تغذية وإخراج ذات حجم مناسب للمواد الطويلة. يمكن أن تساعد حوامل البكرات القابلة للضبط، لكن يجب التحقق من ارتفاعها بعناية.
تجنب معالجة المواد الملتوية بشدة أو الملتفة أو المقعرة أو المنحنية دون مراعاة كيفية تلامسها مع الأسطح المرجعية للماكينة. فقد تحاكي المواد غير المستقرة أعطال المعدات.
قلل عمق القطع المفرط عند معالجة المواد الصعبة. فتجريد كمية كبيرة من المادة يزيد حمل القطع ويجعل الحركة عند الدخول والخروج أكثر احتمالًا.
ينبغي أن تتناسب سرعة التغذية أيضًا مع المادة وظروف القطع. فالسرعة العالية جدًا قد تقلل التحكم الفعلي عندما تكون السكاكين غير حادة أو مكونات التغذية متآكلة.
بالنسبة للقطع القصيرة، اتبع متطلبات الماكينة الخاصة بالحد الأدنى لطول قطعة العمل. وقد تكون المادة الأقصر من امتداد البكرات المدعوم غير آمنة ومعرضة لقنص شديد.
اترك، عند الإمكان، سماحية تشذيب إضافية عند كل طرف من الألواح المهمة. وهذا إجراء وقائي عملي للإنتاج للمكونات التي تتطلب أطوالًا نهائية خالية من العيوب.
تسلسل عملي لاستكشاف الأعطال وإصلاحها لفرق ما بعد البيع
يمنع التشخيص المنظم استبدال الأجزاء دون ضرورة. ابدأ بتأكيد نمط العيب باستخدام عدة ألواح من المادة نفسها وتحت ظروف التشغيل نفسها.
سجل ما إذا كان القنص يحدث عند الدخول أو الخروج أو عند كلا الطرفين أو على سطح واحد أو كلا السطحين أو في جانب واحد أو عبر كامل عرض قطعة العمل.
بعد ذلك، افحص عوامل التشغيل الأساسية: طول اللوح وطريقة الدعم وعمق القطع وسرعة التغذية وحالة الرطوبة واستقامة المادة وحالة أداة القطع.
ثم نظف الماكينة وافحص جميع بكرات التغذية وقضبان الضغط وأسطح الطاولات والنوابض والمحامل والخطوط الهوائية ومكونات الدفع التي يمكن الوصول إليها.
قِس محاذاة طاولتي التغذية والإخراج مقارنةً بالنقاط المرجعية للشركة المصنعة. صحح الأخطاء الكبيرة قبل إجراء ضبط دقيق للبكرات أو قضبان الضغط.
افحص ضغط البكرات وارتفاعها وفق ترتيب الضبط الموثق. إن تغيير عدة إعدادات في وقت واحد يجعل من الصعب تحديد المصدر الفعلي للتحسن.
شغّل قطع اختبار مضبوطة بعد كل ضبط. علّم كل لوح بتغيير الإعداد واتجاه التمريرة وجانب الماكينة ونتائج قياس السُمك.
إذا استمرت الأعراض، افحص هندسة رأس القطع وأنظمة رفع الماكينة. استخدم تفاوتات دليل الصيانة واطلب الدعم الفني من المصنع عند الحاجة.
بالنسبة للعملاء حول العالم، يمكن لشركة Qingdao Zhongding Machinery تقديم إرشادات فنية ودعم قطع الغيار والمساعدة في استكشاف الأعطال وإصلاحها لتلبية احتياجات صيانة معدات تشغيل الأخشاب.
الخلاصة: قلل القنص بالتحكم في استقرار الدعم والتغذية
يكون القنص في آلة التسوية مزدوجة الجوانب عادةً مشكلة دعم واستقرار تحدث عندما يتغير تلامس البكرات أو دعم الطاولة أو قوى القطع.
يتمثل النهج التصحيحي الأكثر فعالية في اتباع منهجية: التحقق من العيب، وفحص مناولة المواد، وتنظيف مكونات التغذية وفحصها، وقياس هندسة الطاولة، ثم اختبار التعديلات.
يشير قنص الحافة الأمامية عادةً إلى دعم التغذية والتحكم الأولي بالبكرات. بينما يرتبط قنص الحافة الخلفية غالبًا بدعم الإخراج وتلامس البكرة النهائي.
تقلل رؤوس القطع المصانة جيدًا وقضبان الضغط المضبوطة بشكل صحيح والبكرات النظيفة والطاولات المحاذاة وأساليب التشغيل المنضبطة من إعادة العمل، مع تحسين اتساق الألواح النهائية.
بالنسبة لفرق ما بعد البيع، يعد التشخيص الدقيق أهم من الضبط السريع. فتحمي عملية استكشاف الأعطال وإصلاحها الموثقة أداء الماكينة وثقة العملاء وكفاءة الإنتاج على المدى الطويل.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.