


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
متى تتسبب معدات صنفرة المنتجات الخشبية في تشطيبات غير متساوية؟
يبدأ التشطيب غير المتساوي عادةً قبل وصول اللوح إلى رأس الصنفرة الأخير. تنتج آلات صنفرة المنتجات الخشبية نتائج غير متسقة عندما لا تتوافق المادة الكاشطة وإعدادات الماكينة وحالة قطعة العمل وتدفق المواد مع بعضها البعض. قد تكون الأعراض الظاهرة لمعانًا متبقعًا أو خدوشًا عرضية لاتجاه الألياف أو مناطق أغمق بعد التلوين أو تلميعًا للحواف أو سطحًا يبدو ناعمًا في اتجاه وخشنًا في اتجاه آخر.
بالنسبة للمشغّل، لا يقتصر السؤال العملي على ما إذا كانت الماكينة «تعمل» أم لا. يمكن لآلة الصنفرة أن تستمر في إزالة المادة بينما تنتج تشطيبًا سيفشل في مرحلة الطلاء أو التجميع أو الفحص. أسرع طريقة لحل المشكلة هي تحديد ما إذا كان التباين يتبع اللوح أو عرض الماكينة أو وردية معينة أو تغييرًا حديثًا في المواد الكاشطة أو توريد المواد.
ابدأ بقراءة النمط على قطعة العمل
غالبًا ما يشير موقع العيب وشكله إلى مصدره. تشير المناطق الخشنة العشوائية عبر ألواح مختلفة إلى خصائص خشب أو رطوبة أو ممارسات تحميل غير متسقة. وعادةً ما تشير العلامات المتكررة في الموضع نفسه على كل لوح إلى سبب متعلق بالماكينة، مثل سير تالف أو أسطوانة ملوثة أو فرشاة بالية أو مشكلة في ضبط الضغط.
ترتبط الخطوط الطويلة المستقيمة في اتجاه التغذية عادةً بتلوث المادة الكاشطة أو وصلة سير تالفة أو لوح ضغط مخدوش أو غبار محبوس. وغالبًا ما تظهر الخدوش العرضية لاتجاه الألياف عندما لا تزيل درجة الحبيبات التالية خدوش الصنفرة السابقة الخشنة، أو عندما يُغذّى اللوح في اتجاه غير مناسب للألياف وتصميم المنتج. قد تكون اختلافات اللمعان بعد التشطيب أقل وضوحًا قبل الطلاء، لكنها غالبًا ما تكشف عن انضغاط غير متساوٍ للسطح ناتج عن ضغط مفرط أو مرحلة صنفرة نهائية شديدة العدوانية.
لا تحكم على اللوح باللمس فقط. فقد تبدو المنطقة شديدة الانضغاط ناعمة، لكنها قد تمتص الصبغة أو مادة السد بطريقة مختلفة عن السطح المحيط. افحص باستخدام ضوء بزاوية منخفضة، وقارن الألواح قبل الطلاء وبعده حيثما أمكن، وضع علامة على اتجاه التغذية على القطع المشتبه بها. تمنع هذه الفحوصات البسيطة المشغّلين من التعامل مع مشكلة إزالة المواد على أنها مشكلة طلاء.
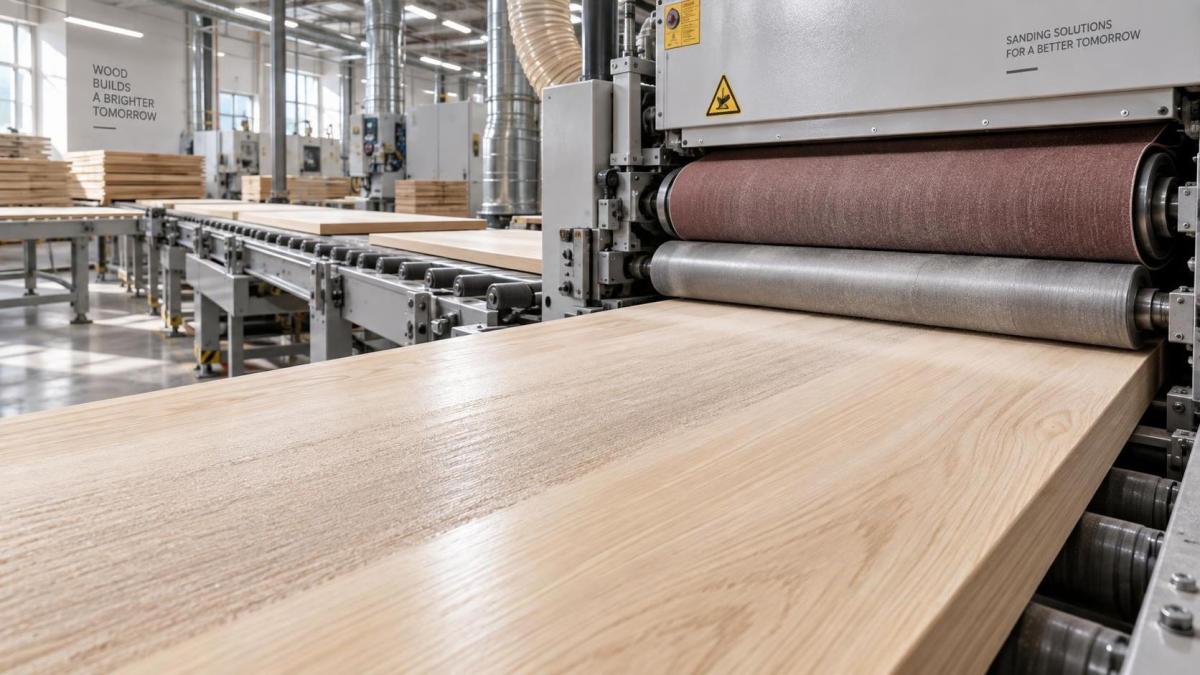
يتسبب اختيار المادة الكاشطة وحالتها في العديد من العيوب التي يمكن تجنبها
يُعد استخدام تسلسل خاطئ للمواد الكاشطة أحد أكثر أسباب التشطيب غير المتساوي شيوعًا. لا تستطيع درجة حبيبات نهائية أدق إزالة الخدوش العميقة الناتجة عن تمريرة أولى خشنة جدًا بشكل موثوق إذا تم تجاوز المراحل الوسيطة أو تشغيلها بسرعة زائدة. يستجيب المشغّلون أحيانًا للخدوش الظاهرة بإبطاء الخط أو زيادة الضغط. قد يجعل ذلك اللوح يبدو أفضل مؤقتًا، لكنه يولد حرارة ويحمّل السير ويعمّق التباينات في السطح.
يجب أن تكون لكل درجة حبيبات وظيفة واضحة: التسوية أو تحسين الخدوش أو تجهيز السطح النهائي. يعتمد التسلسل المطلوب على الركيزة وسماكة القشرة الخشبية وألياف الخشب الصلب ونظام الطلاء والمظهر المطلوب. يمكن معالجة MDF بأسلوب مختلف عن البلوط أو الرماد أو الصنوبر أو القشرة الزخرفية الرقيقة. وقد يترك تسلسل يعمل مع باب MDF مطلي خدوشًا ظاهرة غير مقبولة على خشب صلب ملوّن.
لا تبدو المواد الكاشطة البالية دائمًا مستهلكة بالكامل. فقد ينخفض معدل القطع لديها بشكل غير متساوٍ عبر عرض السير، خاصةً في المواضع التي تمر فيها معظم الألواح عادةً. عندها يعوّض المشغّل بزيادة الضغط أو خفض سرعة التغذية، ما قد يؤدي إلى شريط مصقول في وسط اللوح وحواف أكثر خشونة. ولهذا التأثير نفسه تحميل ناتج عن الأخشاب الراتنجية أو تسرب الغراء أو مواد الحشو أو الغبار: إذ تتوقف المادة الكاشطة عن القطع النظيف وتبدأ بالاحتكاك.
- استبدل المواد الكاشطة عندما ينخفض اتساق القطع، وليس فقط عند تمزق السير أو انقطاعه بشكل ظاهر.
- حافظ على اتساق درجة حبيبات المادة الكاشطة ونوع الدعامة واتجاه التركيب مع العملية المعتمدة.
- تحقق فورًا من أي عيب مفاجئ يظهر بعد تغيير سير أو فرشاة؛ إذ يمكن للمسار غير الصحيح والتركيب السيئ أن يحاكيا عطل المعايرة.
- أزل خطوط الغراء ومواد الحشو البارزة والتلوث قبل مرحلة التشطيب كلما سمحت العملية بذلك.
يوجد أيضًا اعتقاد خاطئ بأن درجة الحبيبات الأدق تحسن التشطيب دائمًا. فبعد الحد المطلوب لعملية الطلاء أو التشطيب، قد تؤدي الصنفرة الدقيقة جدًا إلى إغلاق سطح الخشب أو تلميع الألياف الأكثر ليونة. وقد تخترق الصبغة والزيت وبعض مواد السد بعد ذلك بشكل غير متساوٍ. الهدف هو نمط خدوش مضبوط وقابل للتكرار، وليس أنعم سطح خام ممكن.
الضغط والمعايرة وتتبع السير أهم من إعداد واحد
يكون ضغط التلامس غير المتساوي ضارًا بشكل خاص لأنه ينتج نتائج مختلفة عبر اللوح الواحد. فقد تزيل الماكينة مادة زائدة من أحد الجانبين، أو تترك علامات تشغيل في منطقة أخرى، أو تُنشئ أشرطة متكررة. تشمل الأسباب الشائعة رؤوسًا غير محاذاة، ولوح ضغط غير مستوٍ، وعناصر ضغط مقسمة مضبوطة بشكل سيئ، وتآكل الأسطوانات، وارتفاع ناقل غير صحيح، وقاعدة ماكينة غير مستوية.
يجب فحص المعايرة باستخدام مادة ممثلة للإنتاج، وليس فقط بمراقبة ناقل فارغ. لا يتصرف لوح خفيف وضيق ولوح عريض وثقيل بالطريقة نفسها تحت أسطوانة تلامس أو سير صنفرة. قد ترتفع المواد الملتوية موضعيًا أثناء التغذية، بينما قد تنثني المواد الرقيقة وتتلقى صنفرة أكبر قرب فجوات الدعم. إذا كان الإنتاج يشمل نطاقًا واسعًا من السماكات، يحتاج المشغّلون إلى إجراء إعداد مضبوط عند تغير السماكة بدلًا من الاعتماد على إعداد سابق.
تستحق حالة الناقل اهتمامًا مماثلًا. إذ يمكن لسير بالٍ أو قسم تفريغ تالف أو تثبيت ضعيف أو غبار متراكم أن يسمح بتحرك قطعة العمل أثناء الصنفرة. حتى الحركة البسيطة قد تُنشئ علامات قطرية أو معالجة غير متسقة للحواف. عندما يظهر عيب في القطع الصغيرة فقط، افحص استقرار قطعة العمل قبل تغيير رأس الصنفرة. إن زيادة الضغط على قطعة غير مستقرة تجعل النتيجة عادةً أقل قابلية للتنبؤ.
ينطبق المبدأ نفسه على تشطيب الفرش ولكن بصيغة مختلفة. فقد يترك تلامس الفرشاة الخفيف جدًا ملمسًا غير متسق؛ بينما يمكن للتلامس الثقيل جدًا أن يدوّر الحواف أو يبالغ في إبراز مسام الخشب اللين أو يُنشئ مظهرًا اتجاهيًا يتغير تحت الضوء. توفر الماكينة المزودة بأقراص مرتبة بشكل مستقل وبكرات عمودية وبكرات مستقيمة للمشغّلين تحكمًا أكبر في التشكيلات ووجوه الألواح، ولكن فقط إذا تم ضبط ارتفاع الفرشاة والتذبذب وسرعة التغذية ووسائط الصنفرة للمادة الفعلية.
على سبيل المثال، قد تكون آلة تلميع بالفرشاة المجهزة بمجموعات فرش قرصية وأسطوانية مناسبة عندما تحتاج مكونات الأثاث إلى تشطيب مضبوط بالفرشاة أو التلميع عبر وجوه الألواح وحوافها. يوضح نطاق سماكة العمل المذكور لها من 5-140 mm ونطاق التغذية القابل للضبط من 5-30 m/min سبب عدم اختزال الإعداد في وصفة عالمية واحدة: فلن يستجيب لوح MDF رقيق عند معدل تغذية أعلى كما يستجيب مكوّن من الخشب الصلب السميك يتطلب تحديدًا أكبر للملمس.
يمكن لحركة الخشب وتجهيز الألواح أن يبطلا إعداد ماكينة صحيحًا
عندما لا تظهر فحوصات الماكينة أي عطل واضح، افحص المادة عن قرب. لا يُصنفر الخشب بشكل متجانس عندما يختلف محتوى الرطوبة ضمن الدفعة أو عندما لا تستقر الألواح في بيئة الإنتاج. تُزال أقسام الألياف الصلبة واللينة بمعدلات مختلفة. كما يمكن للألياف المرتفعة والعقد الرخوة والخشب الطرفي والعروق المعدنية والاختلافات بين قشرة الوجه واللب أن تغير النتيجة البصرية.
غالبًا ما يُخطأ في اعتبار التباين المرتبط بالرطوبة عيب صنفرة، لأن اللوح قد يبدو مقبولًا مباشرةً بعد التشغيل. لاحقًا، قد ترتفع الألياف أو تظهر الوصلات من خلال الوجه أو تكشف الصبغة اختلافات موضعية في الامتصاص. لا تستطيع الصنفرة تصحيح لوح يتحرك أو سطح قشرة مشوه بالفعل بسبب ظروف ركيزة غير مستقرة. وقد تجعل العيب أكثر وضوحًا فقط.
تؤثر جودة الألواح في المراحل السابقة أيضًا. فاختلاف السماكة، وسوء تجهيز خطوط الغراء، وحواف التلبيس غير المشذبة، والتشغيل الأولي غير الكافي، تفرض على مرحلة الصنفرة النهائية القيام بعمل تصحيحي لم تُصمم من أجله. ينبغي لآلة صنفرة التشطيب أن تحسن سطحًا متسقًا بدرجة معقولة. وإذا استُخدمت لتسوية عيوب كبيرة، يزداد استهلاك المادة الكاشطة وينخفض اتساق التشطيب.
بالنسبة للخشب الصلب، راقب اتجاه الألياف ومزيج المكونات. إن تمرير قطع تختلف بشدة في الأنواع أو العروض أو أنماط الألياف عبر برنامج ثابت واحد قد ينتج متوسطًا مقبولًا تقنيًا، ولكنه ينتج دفعة غير متسقة بصريًا. غالبًا ما يكون تجميع المواد المتشابهة واستخدام وصفات تم التحقق منها أكثر فعالية من تعديل الإعدادات باستمرار أثناء التشغيل.
يجب التعامل مع سرعة التغذية ومعدل الإزالة كزوج مترابط
يغير المشغّلون سرعة التغذية أولًا في كثير من الأحيان لأنها سهلة الوصول وتؤثر مباشرةً في السطح. لكن لا ينبغي ضبطها بمعزل عن غيرها. تزيد التغذية الأبطأ وقت تلامس المادة الكاشطة وإزالة المواد. وإذا ظل الضغط وحالة السير ودرجة الحبيبات دون تغيير، فقد يؤدي إبطاء التغذية إلى تدوير الحواف أو علامات حرارة أو صنفرة مفرطة للألياف اللينة. وقد يؤدي رفع التغذية أكثر من اللازم إلى بقاء الخدوش السابقة سليمة وجعل التشطيب يبدو غير متسق من لوح إلى آخر.
الإعداد الصحيح هو الذي يزيل الكمية المقصودة باستمرار دون ارتفاع مفرط في الحرارة أو انسداد أو ضغط السطح. التشغيل التجريبي الصغير أكثر فائدة من تغيير إعداد واسع. شغّل عدة قطع من دفعة المواد نفسها، وافحصها تحت الإضاءة نفسها، وقارن القطعة الأولى بالأخيرة. النتيجة التي تبدو جيدة على لوح واحد لكنها تنحرف عبر الدفعة ليست عملية مستقرة.
سجّل التغييرات في سجل الإعداد: نوع اللوح، والسماكة، وتسلسل المواد الكاشطة، وإعدادات الرأس، وسرعة التغذية، والنتيجة المرصودة. وهذا ذو قيمة خاصة لآلات صنفرة المنتجات الخشبية التي تتعامل مع تغييرات متكررة في المنتجات. فهو يقلل الاعتماد على ذاكرة المشغّل الفردية ويسهّل تحديد ما إذا كانت المشكلة قد بدأت بعد تغيير في المادة أو الأدوات أو المعلمات.
افصل بين عيوب الصنفرة وعيوب الطلاء قبل إجراء التصحيحات
تنشأ بعض شكاوى التشطيب بعد الصنفرة. فقد ينتج لون الصبغة غير المتساوي عن اختلاف كثافة الخشب أو تلوث الغراء أو التطبيق غير المتساوي لمادة السد أو مواد تشطيب غير متوافقة. ومع ذلك، قد تظل الصنفرة متورطة عندما تُنشئ تلميعًا موضعيًا أو خدوشًا متبقية أو انفتاحًا غير متسق للسطح.
يتمثل فحص عملي في معاينة اللوح الخام في عدة مراحل. إذا كان العيب ظاهرًا قبل الطلاء تحت ضوء مائل، فمن المرجح أن تكون الصنفرة أو تجهيز الألواح في المراحل السابقة هي موضع التحقيق. وإذا كان اللوح الخام متجانسًا لكن العيب لا يظهر إلا بعد الصبغة أو مادة السد أو الطبقة العلوية، فراجع عملية التشطيب أيضًا. تجنب إعادة صنفرة الألواح المرفوضة بعد الطلاء بشكل متكرر دون تحديد السبب الأصلي؛ إذ قد يزيل ذلك القشرة الخشبية ويغير التشكيلات ويخفي أدلة مفيدة.
بالنسبة للمنتجات الملوّنة أو المطلية بطبقة شفافة، احتفظ بعينة معتمدة مرجعية قرب الخط. فهي تمنح المشغّلين مرجعًا واقعيًا لاتجاه الخدوش وتحديد المسام ونعومة الحواف واللمعان. تعد الإعدادات المكتوبة ضرورية، لكن العينة المادية تساعد في التمييز بين خاصية طبيعية للمادة وعطل عملية آخذ في التطور.
ترتيب مفيد لاستكشاف الأعطال وإصلاحها في أرضية المصنع
عند ظهور تشطيبات غير متساوية، ابدأ بأقل عدد من المتغيرات. تأكد من تكرار العيب، وحدد موقعه بالنسبة لحركة الماكينة، واعزل نوعًا واحدًا من المواد. ثم افحص المواد الكاشطة والفرش، ونظف أسطح التلامس، وتحقق من التتبع وحالة الناقل، وافحص معايرة الرأس أو الضغط. لا ينبغي تغيير سرعة التغذية أو الضغط إلا بعد هذه الفحوصات.
إذا كان العيب يتبع عرض الماكينة، فركز على رأس الصنفرة أو لوح الضغط أو الأسطوانة أو الفرشاة أو دعم الناقل في ذلك الموضع. وإذا كان يتبع ألواحًا معينة بغض النظر عن مكان تشغيلها، فافحص الرطوبة والاستواء والألياف وجودة القشرة والتجهيز في المراحل السابقة. وإذا بدأ العيب بعد تغيير الأدوات، فارجع إلى مواصفات المادة الكاشطة أو الفرشاة المعتمدة قبل إجراء تعديلات ميكانيكية أوسع.
ينتج التشطيب المستقر عن التحكم في الإزالة بدلًا من مطاردة المظهر لوحًا بعد لوح. وعندما تتوافق حالة المادة الكاشطة وضغط التلامس وجودة المواد ومعدل التغذية، تصبح الماكينة قابلة للتنبؤ. وهذه القابلية للتنبؤ هي ما يقلل إعادة العمل ويحمي الأسطح الرقيقة ويمنح المشغّلين أساسًا يمكن الدفاع عنه لتحديد ما إذا كان التصحيح التالي يجب أن يتم عند آلة الصنفرة أو في مرحلة تجهيز سابقة أو في خط الطلاء.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.