

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
ما أسباب عيوب خط الغراء في ماكينة تلصيق الحواف وكيفية منعها؟
ما الذي يسبب عيوب خط الغراء في آلة تلصيق الحواف وكيفية منعها
يُعد ظهور خط غراء واضح من أسرع الأسباب التي تجعل اللوح المُشغَّل جيدًا يبدو غير مكتمل التشطيب. وقد يظهر على هيئة فاصل داكن بين شريط الحافة واللوح، أو خط باهت على الألواح الفاتحة، أو فجوة عند الزاوية، أو غراء زائد يظل ظاهرًا بعد التشذيب. والأخطر من ذلك أن بعض الألواح تبدو مقبولة عند خروجها من آلة تلصيق الحواف، لكنها تُظهر انفصالًا عند الحواف بعد التخزين أو النقل أو تغيّر درجات الحرارة.
نادرًا ما تنتج هذه المشكلات عن إعداد واحد فقط. ففي الإنتاج العملي، تنجم عيوب خط الغراء عادةً عن تفاعل بين تجهيز اللوح، ومادة شريط الحافة، وحالة المادة اللاصقة، وضبط الماكينة، وبيئة الورشة. وقد يتمكن المشغل الذي يرفع فقط درجة حرارة الغراء أو يزيد الضغط من إخفاء العرض لفترة قصيرة، بينما يسبب مشكلة أخرى لاحقًا في خط الإنتاج.
النهج الأكثر موثوقية هو التمييز بين عطلين مختلفين: خط غراء ظاهر، حيث قد يظل الترابط سليمًا من الناحية الهيكلية لكن التشطيب ضعيف، وفشل في الالتصاق، حيث لا يحقق شريط الحافة التصاقًا كافيًا. ويعتمد التصحيح على العطل الفعلي.
ابدأ بتحديد ما الذي يشير إليه العيب
غالبًا ما يشير الخط المستقيم والمتسق على طول اللوح بالكامل إلى جودة حافة اللوح، أو لون المادة اللاصقة، أو عدم كفاية تغطية شريط الحافة. أما العيب الذي يظهر فقط عند الطرف الأمامي أو الخلفي، فمن المرجح أن يكون مرتبطًا بتوقيت بكرات الضغط، أو دعم اللوح، أو التشذيب، أو تغيّرات استقرار التغذية. أما المناطق المفتوحة العشوائية فتستحق اهتمامًا أدق، لأنها قد تدل على وجود غبار، أو تفاوت كثافة الركيزة، أو تلوث المادة اللاصقة، أو مشكلة في المحاذاة الميكانيكية.
ضعف تجهيز حافة اللوح سبب جذري شائع
لا تستطيع محطة الغراء تعويض حافة لوح تالفة. فالألواح الحبيبية وMDF والخشب الرقائقي والألواح المغلفة يتفاعل كل منها بصورة مختلفة أثناء القطع. ويمكن لشفرة المنشار الباهتة أو غير المحاذاة بشكل صحيح أو غير المدعومة جيدًا أن تترك تقشرًا دقيقًا أو أليافًا ممزقة أو حافة مقعرة قليلًا أو جسيمات مكشوفة. وعندما يُضغط شريط الحافة على ذلك السطح، يجب على المادة اللاصقة سدّ عدم الانتظام بدلًا من تكوين طبقة التصاق مضبوطة.
ولهذا السبب تُعد عملية التفريز المسبق مهمة في آلة تلصيق الحواف. إذ تزيل قواطع التفريز المسبق المضبوطة بشكل صحيح علامات المنشار وتُنشئ سطحًا جديدًا ومربعًا للالتصاق. لكن التفريز المسبق ليس مفيدًا تلقائيًا إذا كانت القواطع متآكلة أو كانت الوحدات مضبوطة بشكل غير صحيح. فقد تؤدي القواطع المتآكلة إلى تلميع الركيزة أو حرقها أو تمزيقها. وقد تبدو الحافة المشغلة بشكل غير متساوٍ ملساء عند النظرة السريعة، لكنها تظل قادرة على إظهار فاصل واضح تحت الإضاءة المباشرة.
قبل تغيير إعدادات المادة اللاصقة، أوقف الخط وافحص عدة ألواح غير ملصقة. انظر بمحاذاة الحافة تحت ضوء مائل. وتحسس وجود الدرجات أو الحفر أو الجسيمات السائبة. وإذا كان أحد وجهي اللوح أسوأ باستمرار من الآخر، فتحقق من اتجاه اللوح، وضبط عارضة الضغط، ووسادات السلسلة، والعلاقة بين وحدة التفريز المسبق ودليل قطعة العمل.
الغبار مسبب للاضطراب بالقدر نفسه. إذ يمكن لغبار الصنفرة الدقيق، والرقائق السائبة، وبقايا الزيت، وحتى الرطوبة أن تمنع المادة اللاصقة من تبليل السطح بالتساوي. وينبغي اعتبار شفط الغبار حول منطقة التفريز المسبق والغراء جزءًا من مراقبة جودة الالتصاق، وليس مجرد أعمال نظافة.
درجة حرارة المادة اللاصقة مهمة، لكن «الأعلى حرارة» ليست الحل
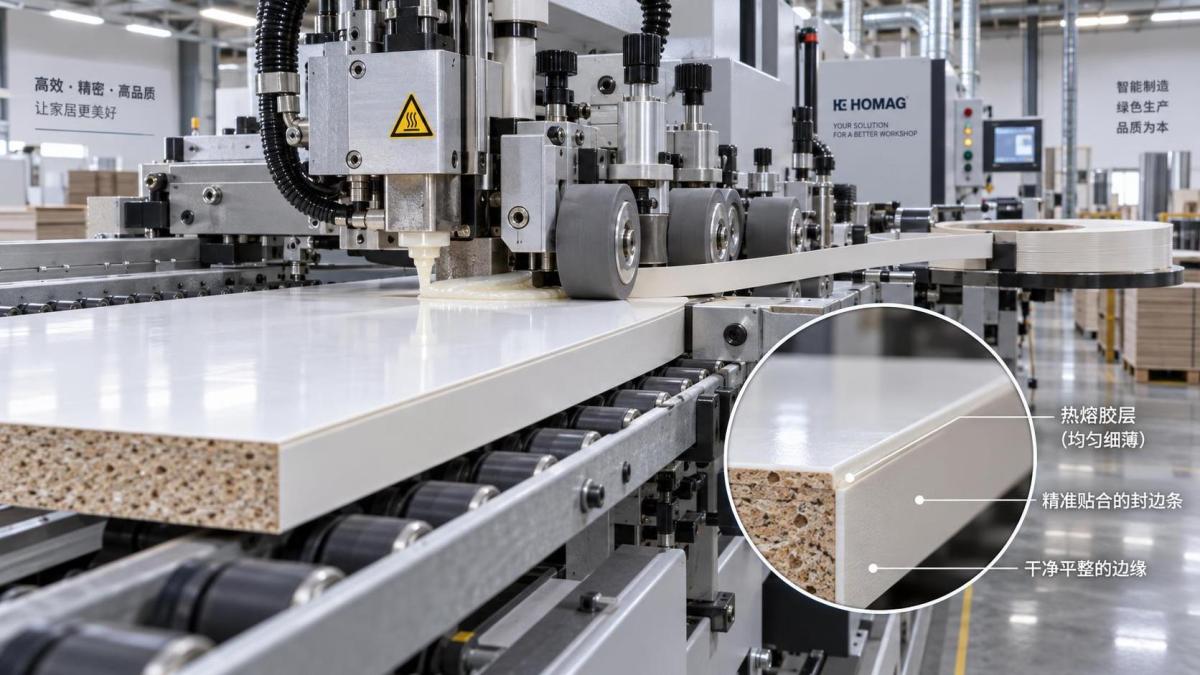
تحتاج المادة اللاصقة الذائبة بالحرارة إلى بلوغ درجة حرارة التشغيل التي يوصي بها موردها قبل أن تتمكن من التدفق وتبليل حافة اللوح وشريط الحافة بصورة صحيحة. وإذا كانت باردة جدًا، فقد تبدو المادة اللاصقة سميكة أو خيطية أو موزعة بشكل ضعيف. وقد تفقد حرارتها قبل أن تغلق بكرات الضغط الوصلة، مما يترك قوة التصاق غير كافية.
ينشئ التسخين المفرط مجموعة مختلفة من المخاطر. فالعديد من المواد اللاصقة الذائبة بالحرارة تتدهور عند بقائها في درجة حرارة مرتفعة أكثر من اللازم لفترة طويلة. وقد تصبح المادة اللاصقة داكنة، أو تتكون فيها جسيمات محترقة، أو تصبح لزوجتها غير مستقرة، أو تترك تغيرًا في اللون يكون واضحًا بشكل خاص مع المواد البيضاء أو الرمادية الفاتحة أو شديدة اللمعان. ويستجيب المشغلون أحيانًا للالتصاق الضعيف برفع نقطة الضبط مرارًا. وإذا كان وعاء الغراء متسخًا، أو كانت البكرة مضبوطة بشكل سيئ، أو كان اللوح باردًا، فقد تؤدي هذه الاستجابة إلى جعل التشطيب أسوأ.
درجة الحرارة المعروضة على الماكينة هي نقطة مرجعية وليست دليلًا على درجة حرارة المادة اللاصقة عند بكرة التطبيق. فأداء التسخين، وموقع المستشعر، ومستوى المادة اللاصقة، والبقايا المتراكمة كلها تؤثر في الحالة الفعلية للمادة المنصهرة. اتبع الإرشادات الفنية لمصنّع المادة اللاصقة بشأن درجات حرارة الصهر والحفظ، ثم تحقق من تدفق الغراء بصورة منتظمة عبر عرض العمل.
يجب أن يتوافق اختيار المادة اللاصقة أيضًا مع التطبيق. فما زالت مادة EVA الذائبة بالحرارة شائعة في العديد من تطبيقات الأثاث الاعتيادية، بينما يُنظر غالبًا إلى مادة PUR اللاصقة عندما تكون هناك حاجة إلى مقاومة أعلى للحرارة أو الرطوبة أو ظروف الاستخدام الصعبة. ولا يمكن استبدال إحداهما بالأخرى عبر ضبط عادي. وتتطلب معالجة PUR ممارسات معدات مناسبة وتعاملًا دقيقًا، لأن البقايا المتصلبة يصعب إزالتها ويؤثر التعرض للرطوبة في المادة. وينبغي أن توجه تعليمات مورد المادة اللاصقة وتكوين الماكينة هذا القرار.
كمية الغراء وحالة البكرة تحددان ما إذا كانت الوصلة ستغلق بشكل نظيف
تؤدي كمية المادة اللاصقة القليلة جدًا إلى مناطق جافة ونقاط ضعيفة. أما الكمية الزائدة فتسبب خروج الغراء، وظهور حبيبات واضحة، وتلوث أدوات التشذيب، وخطًا قد يظل ملحوظًا حتى بعد الكشط. والطبقة المثالية ليست بالضرورة الأكثر سماكة؛ بل يجب أن توفر تغطية مستمرة دون ترك مادة زائدة عند حافة الوصلة.
من الفحوصات العملية إيقاف الإنتاج مؤقتًا بعد تشغيل اختبار قصير والنظر إلى نمط الغراء قبل وصول اللوح إلى وحدات التشطيب. وينبغي أن تكون الطبقة متصلة وليست مخططة أو متقطعة. وإذا تغيرت التغطية من جانب من اللوح إلى الجانب الآخر، فافحص بكرة الغراء، وبكرة الكشط، ومستوى وعاء الغراء، وإعداد سماكة اللوح الفعلية.
تتراكم تدريجيًا على بكرات الغراء المادة اللاصقة المتصلبة والغبار الدقيق. ويمكن للبكرة التي لم تعد تدور بشكل دقيق أن تطبق سماكة طبقة متغيرة حتى عندما تبدو الإعدادات دون تغيير. ويجب إجراء التنظيف وفقًا لإرشادات الماكينة والمادة اللاصقة. فقد يؤدي الكشط العنيف أو أساليب التنظيف غير المناسبة إلى إتلاف سطح البكرة وخلق مشكلة تطبيق مستمرة.
يجب أن تغلق بكرات الضغط الوصلة، لا أن تسحقها
منطقة الضغط هي المكان الذي يُدفع فيه شريط الحافة داخل المادة اللاصقة قبل أن يفقد الغراء حرارته القابلة للعمل. ويجب أن يتوافق ضغط البكرة وزاويتها ومحاذاتها مع اللوح ومادة الحواف. فالضغط غير الكافي يترك فجوة، بينما قد يؤدي الضغط المفرط إلى إخراج كمية كبيرة من الغراء وقد يشوه مواد شريط الحافة الأكثر ليونة. وفي الحواف الرقيقة، قد تكون النتيجة وصلة تبدو نظيفة في البداية لكنها تفتقر إلى طبقة لاصقة مستقرة.
لا تحكم على ضبط البكرات من خلال لوح واحد فقط. شغّل عدة قطع وافحص بداية ونهاية كل حافة. فإذا التصق الوسط جيدًا لكن الأطراف لم تلتصق، فتحقق مما إذا كانت قطعة العمل تدخل بشكل مربع، وما إذا كانت بكرات الضغط تتعشق باستمرار، وما إذا كانت تغذية الناقل مستقرة. ويمكن لاختلاف بسيط في سماكة اللوح أن يغير الضغط الفعال أيضًا. ويكون ذلك ذا أهمية خاصة عند خلط ألواح من دفعات مختلفة دون التحقق من سماكتها الفعلية.
ينبغي أن تدور البكرات بحرية وأن تكون أسطحها نظيفة وغير تالفة. ويمكن لترسبات المادة اللاصقة على البكرة أن تسحب شريط الحافة أو تترك علامات على السطح أو تسبب تلامسًا غير متساوٍ. إنها نقطة صيانة صغيرة ذات أثر بصري كبير.
قد تعمل سرعة التغذية والمواد الباردة وقِصر زمن الفتح ضد بعضها بعضًا
لكل مادة لاصقة زمن فتح محدود: وهي الفترة التي تظل خلالها قادرة على تكوين رابطة مناسبة بعد التطبيق. وإذا كانت سرعة التغذية مرتفعة للغاية بالنسبة إلى حالة المادة اللاصقة، أو لم تتم إدارة المسافة بين تطبيق الغراء وتلامس الضغط بفاعلية، فقد يبدأ الغراء في التصلب قبل ضغط شريط الحافة بالكامل في موضعه.
تجعل الألواح الباردة وشرائط الحواف الباردة هذا الأمر أكثر احتمالًا. ففي الشتاء، يمكن للألواح المخزنة قرب أبواب التحميل أو في المناطق غير المدفأة أن تسحب الحرارة من المادة اللاصقة الذائبة بالحرارة بسرعة مدهشة. وقد يلاحظ المشغل ضعفًا متقطعًا في الالتصاق رغم عدم تغير إعدادات الماكينة. وغالبًا ما يكون إدخال المواد إلى بيئة الإنتاج مبكرًا بما يكفي لتستقر أكثر فاعلية من تتبع العطل عبر تعديلات متكررة لدرجة الحرارة.
سرعة التغذية العالية جدًا ليست خاطئة بطبيعتها؛ لكنها تضيق فقط نافذة العملية. فإذا انخفضت الجودة بعد زيادة السرعة، خفّض السرعة مؤقتًا وقارن النتيجة. ويشير التحسن الواضح إلى انتقال الحرارة أو تطبيق الغراء أو توقيت الضغط، وليس إلى عيب في التشذيب.
ليست كل الخطوط الظاهرة ناتجة من محطة الغراء
يمكن لوحدات التشطيب أن تجعل وصلة سليمة تبدو معيبة. فقد يترك التشذيب المتساوي غير الصحيح شريط الحافة بارزًا قليلًا أو غائرًا قليلًا، مما يخلق خط ظل. وقد تؤدي إعدادات الكاشطة المفرطة إلى قطع شريط الحافة أو إزعاج حدود المادة اللاصقة. وقد تكشف عجلات التلميع عن البقايا بدلًا من إزالتها إذا لم يُضبط التشذيب السابق بشكل صحيح.
يؤثر لون شريط الحافة وشفافيته أيضًا في الانطباع البصري. فقد يُظهر شريط الحافة الشفاف أو الرقيق المادة اللاصقة تحته بسهولة أكبر من المادة المعتمة. وتكون المادة اللاصقة الداكنة مقابل ديكور فاتح غير متسامحة مع العيوب، بينما قد يقلل الغراء المطابق للون التباين البصري. وهذا لا يغني عن الالتصاق الصحيح، لكنه قد يكون قرارًا مهمًا في التشطيب لأبواب الخزائن الفاخرة، والأرفف الظاهرة، والألواح المستخدمة تحت إضاءة صالة العرض القوية.
إجراء منطقي لاستكشاف الأعطال يمنع هدر الألواح
عند ظهور العيوب، غيّر متغيرًا واحدًا في كل مرة. فقد يؤدي تغيير درجة حرارة الغراء وسرعة التغذية وضغط البكرة وإعدادات التشذيب معًا إلى إنتاج لوح جيد بالمصادفة، لكنه لا يوفر إعداد عملية موثوقًا للوردية التالية.
التسلسل المفيد هو فحص حافة اللوح الخام، والتأكد من أن شريط الحافة والمادة اللاصقة مناسبان للمهمة، والتحقق من حالة المادة اللاصقة وتغطيتها، ثم تقييم تلامس بكرات الضغط. وفقط بعد أن تبدو الرابطة نفسها سليمة، ينبغي للمشغل التركيز على التشذيب والكشط والتلميع. احتفظ بلوح عينة من قبل كل ضبط وبعده. ففي الإنتاج اليومي، تجعل هذه العادة البسيطة التعرف على الأعطال المتكررة أسهل بكثير.
بالنسبة للورش التي تستخدم مواد ألواح متنوعة، من المفيد الاحتفاظ بسجل إعداد مختصر: نوع اللوح، ونوع الحواف، والمادة اللاصقة المستخدمة، وحالة المادة الملحوظة، وإعداد التغذية، وأي ضبط تم إجراؤه. ولا يلزم أن يكون معقدًا. فقيمته تكمن في أن المشغل التالي لا يضطر إلى إعادة اكتشاف الحل نفسه عند عودة مادة مألوفة.
تأتي خطوط الغراء الموثوقة من عملية مستقرة
لا تلغي آلة تلصيق الحواف الجيدة الحاجة إلى إعداد وصيانة منضبطين. فهي تمنح المشغل منصة قابلة للتكرار: توجيه دقيق للألواح، وتطبيق مستقر للغراء، وتلامس ضغط موثوق، ووحدات تشطيب قادرة على الحفاظ على ضبطها. تدعم شركة Qingdao Zhongding Machinery Co., Ltd.، مستفيدة من أكثر من 20 عامًا في تصنيع وتصدير آلات النجارة، المستخدمين في مصانع الأثاث وورش النجارة وخطوط الإنتاج الصناعية بهذه الرؤية العملية: يجب أن يعمل أداء الماكينة وممارسات التشغيل معًا.
إذا استمر عيب خط الغراء في الظهور، فقاوم إغراء التعامل معه باعتباره إزعاجًا تجميليًا. افحص حافة اللوح والمادة اللاصقة والبكرات ودرجة حرارة المادة وتسلسل التشطيب بهذا الترتيب. فعادةً ما يقدم اللوح أدلة كافية للعثور على السبب الحقيقي، وتصحيح ذلك السبب أقل تكلفة بكثير من التشذيب أو إعادة التشغيل أو استبدال الأجزاء النهائية لاحقًا.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.