

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
استكشاف أخطاء عدم محاذاة كوب المفصلة في ماكينات تفريز المفصلات CNC وإصلاحها
يجب عزل عدم محاذاة تجويف المفصلة قبل إجراء أي ضبط على مستوى الماكينة بالكامل. يشير تجويف يتم حفره باستمرار على بُعد 1 mm من موضعه المقصود إلى عطل مختلف عن تجويف يتغير موضعه من لوح إلى آخر. ابدأ بالفصل بين الخطأ الموضعي المتكرر والخطأ الموضعي المتغير وعدم المحاذاة الظاهري الناتج عن المفصلة أو الباب. يمنع ذلك الخلط بين مشكلة بسيطة في المرجع أو البرنامج وبين مشكلة في المغزل أو المؤازر أو هيكل الماكينة.
استخدم لوح عينة مستويًا ذا حافة مرجعية محددة بوضوح. شغّل نمط المفصلات نفسه عدة مرات دون تغيير مرجع قطعة العمل، ثم قِس مركز التجويف من الحافة المرجعية ومن نهاية اللوح. سجّل نتيجتي X وY، إلى جانب عمق التجويف وأي تكسّر حول الحافة. ينشأ الانحراف الثابت في كل عينة عادةً من نظام الإحداثيات أو البرنامج أو محدد التثبيت أو هندسة الأداة. أما النتيجة المتغيرة فتتطلب اهتمامًا أكبر بالتثبيت وحركة المادة وحالة المغزل وخلوص المحور والتلوث على أسطح التلامس.
ابدأ بنمط الخطأ
يحمل اتجاه الخطأ معلومات تشخيصية مفيدة. إذا كان كل تجويف قريبًا جدًا من حافة الباب بالمقدار نفسه، فافحص إزاحة الحافة المبرمجة وجانب التشغيل المحدد ومحدد اللوح. إذا كان التجويف الأول صحيحًا لكن التجويف الثاني أو الثالث ينحرف على طول الباب، فافحص تموضع المحور أو انزلاق قطعة العمل أو برنامجًا يحسب التباعد من نقطة مرجعية خاطئة.
يتطلب التجويف الذي يكون محدد الموقع بشكل صحيح عند الدخول لكنه يبدو مزاحًا في القاع تحقيقًا مختلفًا. ينشأ هذا النمط غالبًا من انحراف الأداة أو عدم انتظام دوران المغزل أو لقمة تجويف مثنية أو مجموعة مغزل مرتخية. وقد يحدث أيضًا عندما لا يُثبّت سطح المادة بشكل مستوٍ على وحدة التثبيت: تدخل اللقمة بزاوية بالنسبة إلى اللوح، ولذلك لا تشترك الحافة الظاهرة وقاع التجويف في المركز نفسه.
تحقق من المرجع قبل تعديل البرنامج
تنشأ شكاوى كثيرة بشأن حفر المفصلات بسبب عدم التطابق بين مرجع الرسم والمرجع الفعلي المستخدم على الماكينة. قد يحدد البرنامج مراكز التجاويف من الحافة اليسرى، بينما يُحمّل اللوح مقابل سياج أيمن بعد تسلسل باب معكوس. يمكن أن تبدو القيم العددية صحيحة على الشاشة ومع ذلك تضع كل تجويف على الجانب الخطأ من المرجع المقصود.
أكد أي حافة تُعامل على أنها صفر X وأي نهاية تُعامل على أنها صفر Y للعملية النشطة. ثم تحقق من اتجاه اللوح الفعلي وجانب الوجه واتجاه القطعة. تكون أجزاء الأبواب معرضة بشكل خاص لهذا الخطأ لأن المكوّن الأيسر والمكوّن الأيمن قد يستخدمان الأبعاد نفسها لكنهما يتطلبان مواضع مفصلات متعاكسة. لا تعتمد فقط على الملصق أو اسم العملية؛ قارن إحداثيات العمل المحددة بمرجع مادي معلّم على لوح الاختبار.
تستحق بيانات إزاحة الأداة التدقيق نفسه. إذا كانت وحدة التحكم تعوض مركز التجويف استنادًا إلى قيمة قطر الأداة، فإن قيمة غير صحيحة تُزيح المسار أو تغير العلاقة بين المثقاب التوجيهي وقاطع التجويف. بالنسبة إلى رأس التجويف ذي النمط الثابت، تحقق من أن وحدة التحكم تستخدم إعداد الرأس المقصود بدلًا من إزاحة موروثة من إعداد أدوات آخر. قد يؤدي تعديل قيم الإحداثيات للتعويض عن إزاحة غير مؤكدة إلى إخفاء العطل الأصلي وخلق مشكلات إضافية عند استعادة الأدوات الصحيحة.
تفاصيل البرنامج التي تنتج نتائج مقنعة لكنها خاطئة
تحتوي أنماط المفصلات المستوردة أحيانًا على مسافة من المركز إلى الحافة تكون صالحة فقط لقطر معين لتجويف المفصلة أو لترتيب محدد لصفيحة التثبيت. قد تُشغّل الفتحة بدقة عند إحداثياتها المبرمجة، بينما تجعل المفصلة المركبة الباب يبدو غير صحيح. قبل تغيير معلمات الماكينة، تحقق من مواصفة المفصلة وقطر التجويف وعمقه والارتداد المطلوب من حافة الباب.
افحص أيضًا اختيار الوحدة وتفسير الفاصلة العشرية عند نقل العمليات بين الأنظمة. يسهل اكتشاف الخطأ الكبير؛ لكن مشكلة تحويل صغيرة أو إزاحة مقربة بشكل غير صحيح قد لا تُلاحظ حتى تُركب الأبواب. نفّذ تحققًا جافًا من الإحداثيات أو علّم المواضع بمسار أداة غير قاطعة عندما تدعم وحدة التحكم هذه الوظيفة. الهدف هو تأكيد المراكز المطلوبة مقابل الرسم دون أن تؤثر عملية القطع في النتيجة.
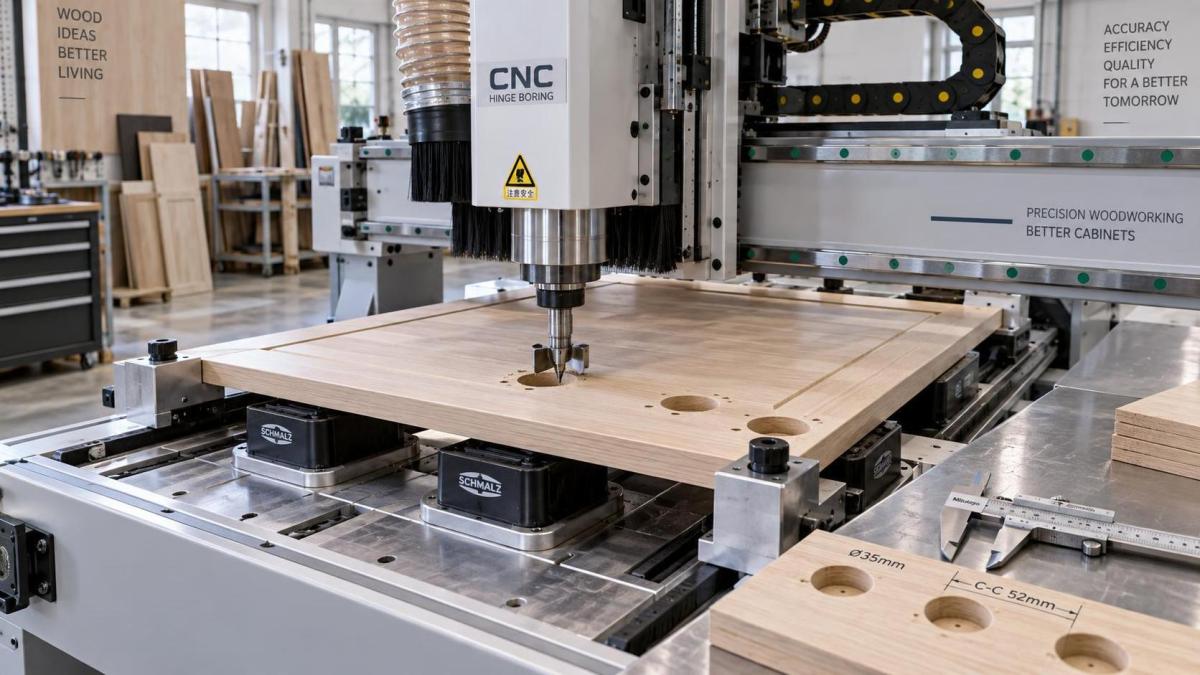
تلامس وحدة التثبيت جزء من نظام الإحداثيات
لا يمكن لماكينة تفريز مفصلات CNC دقيقة أن تكرر موضعًا لا يكرره اللوح نفسه. يمكن للرقائق تحت حافة اللوح أو الغبار المضغوط على محدد التموضع أو بقايا المادة اللاصقة على قاعدة التفريغ أن تغير موضع الجزء بما يكفي للتأثير في تركيب المفصلة. وهذا شائع خصوصًا مع الألواح المغطاة بالميلامين والألواح المطلية، حيث تبقى الشوائب الدقيقة على أسطح التلامس الملساء بدلًا من أن تنغرس في المادة.
نظّف السياج ودبابيس التموضع وكؤوس التفريغ والسطح السفلي للوح الاختبار. افحص وجوه المحددات بحثًا عن انبعاجات أو مثبتات مرتخية أو تراكم يمنع الاستقرار الكامل. قد يتحرك محدد قابل للسحب متآكل تحت حمل وضع اللوح ثم يعود، دون أن يترك أي مؤشر واضح بعد الدورة. إذا ظهر العطل فقط في الأبواب الأطول أو الأثقل، راقب ما إذا كان اللوح يُضغط بشكل متعامد على جميع الأسطح المرجعية قبل بدء التثبيت.
يتطلب التثبيت بالفراغ أكثر من مجرد صوت مضخة كافٍ. قد تسمح كأس مسدودة أو حشية تالفة أو خرطوم متسرب أو سطح لوح مسامي لقطعة العمل بالانزلاق أثناء الغطس. غالبًا ما يكون الخطأ الناتج غير متسق وقد يصاحبه خدش أو حافة مرتفعة أو لطخ اتجاهي طفيف عند حافة التجويف. علّم محيط اللوح على سطح دعم قابل للتضحية قبل التشغيل. تحدد أي حركة بالنسبة إلى تلك العلامة مشكلة تثبيت دون الحاجة إلى افتراضات بشأن نظام المحاور.
يغير استواء اللوح التشخيص. فقد يلامس الباب المقوس السياج عند نقطة واحدة بينما يرتفع بعيدًا عن منطقة الدعم. وعند تثبيته، قد ينثني إلى موضع مختلف عن موضعه عند قياسه على طاولة العمل. افحص الوجه المرجعي بحثًا عن الالتواء والتقوس، وخاصة بعد تغييرات التخزين أو عند معالجة مكونات الخشب الصلب. بالنسبة إلى الخشب الصلب، يمكن لاتجاه العروق وتغير الرطوبة والإجهاد المتحرر بفعل التشكيل السابق أن تغير الاستواء بين العمليات. يجب أن يتبع التشكيل على ماكينة تشكيل المغزل فحص للاستواء والحافة المرجعية قبل حفر المفصلات، لأن نمط المفصلات لا يكون موثوقًا إلا بقدر موثوقية الأسطح المستخدمة لتحديد موضع الباب.
افحص مجموعة القطع بشكل منفصل عن التموضع
لا تحكم على دقة المغزل بناءً فقط على وصول الماكينة إلى الإحداثيات المطلوبة. قد يسحب قاطع التجويف المتآكل أو التالف إلى الجانب عند دخوله اللوح. تؤدي حواف القطع غير المتساوية أو الراتنج المتراكم أو الكربيد المفقود أو القاطع المركب بشكل غير صحيح إلى قوى قطع غير متساوية. قد تبدو الحافة دائرية من مسافة، بينما يكون المركز الفعلي عند العمق مزاحًا.
أزل الأداة وافحص الساق وجسم القاطع والظرف وأس surfaces التلامس المخروطية. يغير الراتنج أو الغبار العالق في الظرف موضع التثبيت ويمكن أن يسبب عدم انتظام الدوران حتى عندما تبدو الأداة مشدودة. نظّف المكونات بطريقة مناسبة، وأعد تجميعها بشكل صحيح، وقِس عدم انتظام الدوران على مسافة عملية من مقدمة المغزل ومرة أخرى قرب طول القطع. قد لا تكشف القراءة في موضع واحد فقط عن لقمة مثنية.
تكشف المواد المختلفة أعراضًا مختلفة. غالبًا ما يُظهر MDF الحرارة والبلادة وتراكم الرقائق من خلال جدران زغبية أو داكنة. يمكن أن يتكسر اللوح الحبيبي حول الحافة، مما يجعل التجويف المحدد الموقع بشكل صحيح يبدو مزاحًا. وقد ينحرف الخشب الصلب مع لقمة غير حادة بصورة أوضح لأن مقاومة القطع تتغير مع اتجاه العروق. استخدم أداة حادة معروفة الجودة ومادة عينة مستقرة قبل نسبة العطل إلى حركة المؤازر.
يجب أيضًا تأكيد العمق. قد يضعف التجويف العميق بشكل مفرط وجه الباب ويجعل المفصلة تستقر بشكل غير متساوٍ، وهو ما يُبلّغ عنه أحيانًا كخطأ في الموضع. يمنع التجويف الضحل المفصلة من الاستقرار بالكامل ويغير العلاقة المرئية بين ذراع المفصلة وصفيحة التثبيت. قِس العمق من الوجه المرجعي الفعلي، وليس من طبقة رقائق مضغوطة أو حافة قطع خشنة.
اختبر قابلية تكرار المحور بنمط بسيط
بعد التحقق من المرجع ووحدة التثبيت والأدوات، اختبر محاور الماكينة باستخدام نمط يستبعد تجهيزات المفصلة من المعادلة. احفر أو علّم صفًا من النقاط بفواصل متساوية على طول محور واحد، ثم عُد إلى نقطة البداية وكرر العملية. قِس المسافة بين مراكز النقاط بدلًا من القياس من حافة خارجية للوح فقط. تكشف القياسات من مركز إلى مركز ما إذا كانت الماكينة تراكم خطأ الموضع عبر مسافة الحركة.
إذا كان الموضعان الأول والأخير خاطئين بمقدار متشابه بينما تبقى المسافات البينية صحيحة، فإن صفر العمل أو المرجع الثابت أكثر اشتباهًا من معايرة المحور. إذا أصبحت كل نقطة لاحقة أبعد تدريجيًا عن القيمة الاسمية، فافحص نظام نقل الحركة والتغذية الراجعة للمحور. يمكن لتعشيق الجريدة المسنن المرتخي أو مشكلات شد الحزام أو انزلاق الوصلة أو مكونات المشفر الملوثة أو مشكلة في اللولب الكروي أن تسبب إزاحة تراكمية. يحدد التصميم الدقيق طريقة الفحص، لذا استخدم وثائق الماكينة قبل تغيير الخلوص أو معلمات المؤازر.
يميل الخلوص إلى الظهور عندما يقترب المحور من الإحداثيات نفسها من اتجاهين متعاكسين. برمج اختبارًا يقترب من موضع من اتجاه الحركة الموجب ثم من اتجاه الحركة السالب، باستخدام حركات خلوص آمنة. يشير اختلاف النتيجتين إلى حركة مفقودة أو مشكلة في تعويض وحدة التحكم. لا تطبق تعويضًا إلكترونيًا حتى يتم فحص المثبتات الميكانيكية ومكونات الدفع والأدلة وحالة التزييت. لا يمكن للتعويض تأمين وصلة مرتخية أو إصلاح عنصر نقل حركة متآكل.
المحاذاة الميكانيكية وتأثيرات المحور Z
يمكن لحامل رأس تجويف مرتخٍ أو دليل خطي تالف أو عربة مغزل تتحرك تحت حمل الغطس أن يخلق عطلًا يتغير مع العمق والتغذية. استمع إلى الاهتزاز غير المعتاد، لكن أكده بالقياس عندما يكون ذلك ممكنًا. مع عزل الطاقة وفقًا لإجراء الماكينة، افحص المثبتات وواجهات العربة وخلوصات الواقي بحثًا عن دليل على الحركة. ابحث عن علامات احتكاك مصقولة أو طلاء مزاح أو علامات تلامس متكررة حول منطقة الأدوات.
لفحوص المحور Z، ضع ترتيب مؤشر مناسب على مرجع صلب وراقب قابلية التكرار عند الارتفاع المطلوب نفسه. كرر الاختبار بعد عدة حركات Z. غالبًا ما يعني تغير العمق المصحوب بتغير جانبي في التجويف أن الأداة تدخل تحت حمل متغير أو أن اللوح غير مدعوم باستمرار. لا تفسر مشكلة العمق فقط تلقائيًا انزياحًا في X-Y، لذا تجنب دمج أعطال منفصلة في ضبط واحد.
استعد الدقة من خلال تصحيحات مضبوطة
أجرِ تصحيحًا واحدًا في كل مرة، ثم كرر لوح الاختبار نفسه وطريقة القياس نفسها. قد يؤدي تغيير وحدة التثبيت والأداة وإزاحة العمل وإعداد المؤازر معًا إلى إنتاج عينة مقبولة دون إثبات سبب اختفاء الخطأ. يصبح هذا الأسلوب مكلفًا عند عودة العرض نفسه مع حجم باب أو مادة مختلفة.
- أنشئ لوحًا مرجعيًا معلّمًا ووثّق مراكز التجاويف المطلوبة والمراكز الفعلية والعمق واتجاه اللوح والأدوات المستخدمة.
- صحح عيوب الاستقرار والتثبيت المادية قبل تعديل الإزاحات. لا تعِد قطع لوح الاختبار إلا بعد تنظيف أسطح التموضع واستقرار قطعة العمل.
- ركّب أدوات تم التحقق منها وأكد عدم انتظام دوران المغزل، ثم كرر النمط للتمييز بين انحراف القطع وخطأ الإحداثيات.
- حقق في قابلية تكرار المحور ونقل الحركة الميكانيكي فقط عندما يستمر الخطأ مع مرجع مستقر وأداة معروفة الجودة.
- بعد الضبط، شغّل عينات عند النهاية القريبة والوسط والنهاية البعيدة من مسافة الحركة العادية، بما في ذلك برامح الأبواب بالاتجاهين عند الاقتضاء.
اربط التحقق النهائي بالتجميع. فقد ينتج تجويف صحيح الأبعاد محاذاة سيئة للباب إذا استُخدمت مفصلة خاطئة أو ارتفاع صفيحة تثبيت خاطئ أو موضع برغي خاطئ أثناء التركيب. ركّب مفصلة مؤكدة على باب الاختبار، وثبّتها على عنصر خزانة مُجهز بشكل صحيح، وقيّم الخلوص والعمق والضبط الجانبي. تميز هذه الخطوة النهائية بين عطل التشغيل وعدم تطابق التركيب دون تغيير ماكينة تقوم بالفعل بالتموضع بشكل صحيح.
ينتج التموضع المستقر لتجويف المفصلة عن الحفاظ على سلسلة المراجع الكاملة: مرجع برنامج صالح، ولوح مستقر مقابل محددات نظيفة وصلبة، وتثبيت موثوق، ومجموعة قطع سليمة، ومحاور تعود إلى مواضعها. عندما تحدد القياسات موضع انقطاع هذه السلسلة، تصبح المعايرة إصلاحًا دقيقًا بدلًا من سلسلة من التخمينات التعويضية.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.