

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
كيف يقوم منشار العوارض الأوتوماتيكي بتموضع رزم الألواح وقطعها
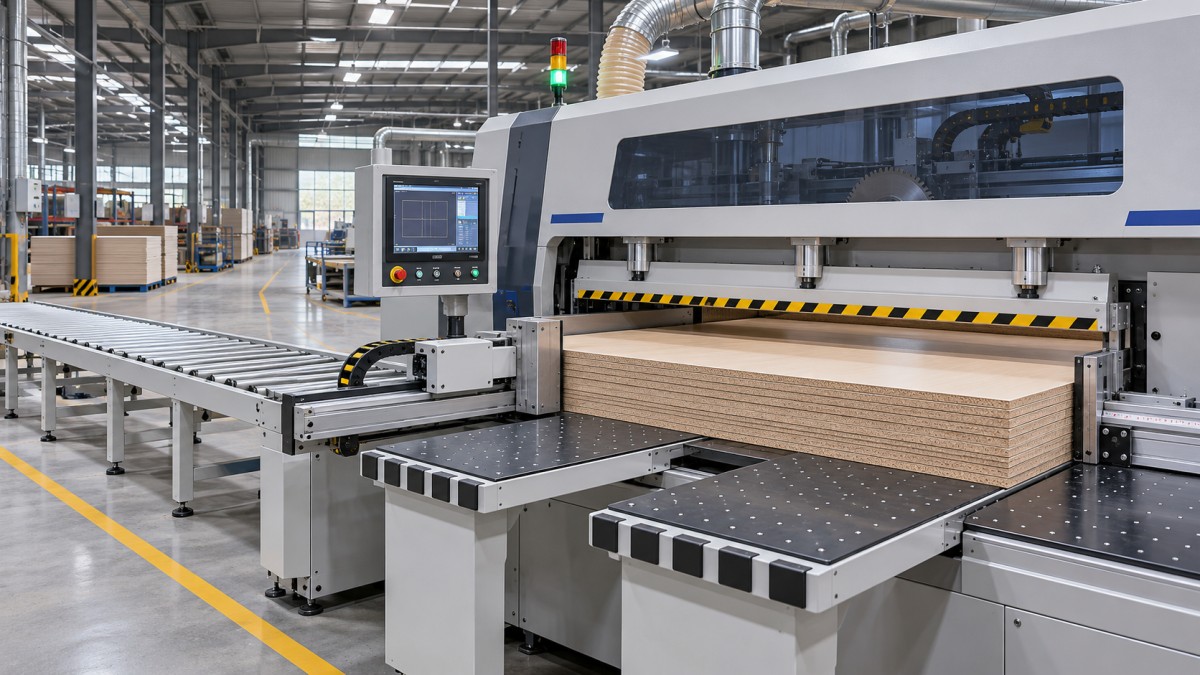
تُحدِّد منشرة العوارض الأوتوماتيكية موضع رزمة الألواح بإنشاء حافة مرجعية، وتغذية المادة حتى خط القطع المبرمج، وتثبيت الألواح إلى أسفل أثناء تحرك عربة المنشار عبرها. ثم تقوم آلية التغذية بتحريك الرزمة المتبقية إلى الأمام لإجراء القطع التالي. وتعتمد كل حركة على ما قبلها: فلا يمكن لدافع مضبوط بدقة أن يعوّض ألواحًا لم تتم محاذاتها قبل التثبيت أو تحركت أثناء القطع.
بالنسبة إلى المقيّم الفني، يتمثل السؤال المفيد في مدى اتساق الآلة في الحفاظ على العلاقة بين الحافة المرجعية والموضع المبرمج والشفرة في ظروف الإنتاج. ويؤثر ارتفاع الرزمة واستواء الألواح وضغط التثبيت وإعداد الشفرة ونمط القطع، جميعها، في هذه العلاقة. ويسهّل فهم تسلسل العمل التمييز بين مواصفة تحديد الموضع والدقة التي يمكن توقعها عبر دفعة كاملة من القطع.
من رزمة الألواح إلى القطع الأول
تبدأ الدورة بوضع الألواح على طاولة إدخال المواد في الآلة أو على نظام التحميل. وقد يكون التحميل يدويًا أو بمساعدة معدات، أو مدمجًا مع معدات مناولة آلية، بحسب التكوين. ويجب أن تكون الرزمة ضمن نطاق العمل الذي تدعمه الآلة، مع وضع حافتيها الأمامية والجانبية بما يتيح لآليات التغذية والمحاذاة تحديد نقطة بدء قابلة للتكرار.
لا تتصرف الألواح المكدسة تلقائيًا كأنها قطعة عمل صلبة واحدة. فقد تختلف الصفائح اختلافًا طفيفًا في الطول والعرض والاستواء وحالة الحواف. وإذا استندت الصفيحة السفلية إلى مرجع بينما تجاوزتها صفيحة علوية، فستزيل مرور الشفرة نفسه كمية مختلفة من كل صفيحة. لذلك يحتاج المشغّلون إلى طريقة تحميل تحاذي الحواف المعنية من دون أن تحبس بقايا بين الألواح أو تتلف الأسطح النهائية.
قد يضغط جهاز محاذاة جانبي الرزمة باتجاه حاجز مرجعي ثابت قبل تحديد الموضع أو أثناءه. ثم يتحكم نظام التغذية في الحركة على امتداد الاتجاه الذي تُحدَّد فيه عروض القطع. ويختلف الترتيب الدقيق باختلاف الآلة: فبعضها يستخدم دافعات أو ماسكات تعمل بالطاقة، بينما يجمع بعضها الآخر هذه الوظائف مع معدات التحميل والمحاذاة الآلية. وينبغي للمقيّمين التحقق من الأجهزة المشمولة والأسطح المرجعية التي تستخدمها.
في نمط قطع مستطيل، قد تكون العملية الأولى قطعًا تشذيبيًا. إذ يؤدي إزالة شريط ضيق إلى إنشاء حافة مرجعية جديدة، شريطة تثبيت الرزمة بإحكام وأن تكون الحافة الناتجة مناسبة للعمليات التالية. لكن القطع التشذيبي لا يصحح كل أخطاء التحميل: فإذا كانت الصفائح مزاحة بالنسبة إلى بعضها أو تحركت الرزمة أثناء القطع، فقد لا توفر الحواف المقطوعة حديثًا المرجع المشترك المقصود.
كيف تحدد الآلة موضع كل قطع
تحوّل وحدة التحكم برنامج القطع إلى سلسلة من مواضع التغذية وحركات المنشار. وفي ترتيب شائع، يحرك دافع مبرمج الرزمة باتجاه خط المنشار. ويتحكم نظام الدفع والتغذية الراجعة للموضع في مسافة حركته، بينما تحافظ الماسكات أو واجهة الدفع على التلامس مع المادة. وبعد القطع، تحرك الآلة الرزمة المتبقية إلى الأمام لتحديد موضع الشريط التالي.
البُعد المعني هو المسافة بين المرجع الفعّال ومستوى القطع الخاص بشفرة المنشار. ويجب أن يراعي نظام التحكم سُمك القطع، أي عرض المادة التي يزيلها القطع، عند حساب المواضع المتتابعة. وقد يراعي أيضًا، بحسب الآلة والبرنامج، القطع التشذيبي الأولي والسماحات الأخرى المبرمجة. وينبغي للمقيّمين فهم كيفية تعامل نظام التحكم مع هذه القيم وكيفية إدخال التغييرات على إعداد الشفرة أو القطع.
لا تعتمد دقة تحديد الموضع على الدقة الاسمية لنظام الدفع وحدها. فارتخاء الماسك أو انزلاق الرزمة على الدافع أو الخلوص في نظام الدفع الميكانيكي أو عدم ضبط خط المنشار على النحو الصحيح، كلها أمور قد تؤدي إلى اختلاف أبعاد القطع عن العرض المبرمج. وقد يظهر الأثر على شكل انحراف ثابت أو تفاوت بين الدورات أو تغيّر تدريجي في الأبعاد عبر سلسلة من القطوع. وتتطلب هذه الأنماط فحوصًا مختلفة.
كما أن استراتيجية المرجع مهمة. فبعض تسلسلات القطع تحدد موضع المادة مرارًا انطلاقًا من حافة مضبوطة، بينما تتطلب تسلسلات أخرى إزالة الشرائط أو تدويرها أو نقلها قبل القطع العرضي. وتتيح كل عملية نقل فرصة إضافية لوضع الحافة على نحو غير صحيح أو لتغيير العلاقة بين الألواح في الرزمة. وقد يترك عرض الآلة الذي يقتصر على قطوع متكررة في اتجاه واحد جزءًا من عملية الإنتاج الفعلية دون اختبار.
تثبيت الرزمة وقطعها
بعد وصول الرزمة إلى موضعها المبرمج، تنخفض عارضة الضغط لتثبيتها على الطاولة. ثم تتحرك عربة المنشار أسفل منطقة القطع أو عبرها، حسب تصميم الآلة، وترتفع الشفرة لإجراء القطع. وبعد إكمال العربة حركتها، تنسحب الشفرة وتحرر عارضة الضغط الرزمة أو تغيّر حالتها وفقًا للتسلسل المبرمج.
لعارضة الضغط وظيفتان: منع الرزمة من الحركة والحد من انفصال الصفائح بعضها عن بعض عند تأثير قوى القطع عليها. وقد يسمح الضغط المنخفض جدًا قياسًا إلى المادة وحالة الرزمة بالحركة، مما يؤثر في الأبعاد وجودة الحواف. أما الضغط المفرط فقد يترك علامات على الأسطح الحساسة أو يشوّه الرزمة أو يجعل التعامل معها غير مناسب للمواد الرقيقة. ويعتمد الإعداد الملائم على الآلة والمادة وبنية الرزمة وأدوات القطع؛ وينبغي تحديده وفقًا لتعليمات الشركة المصنّعة للآلة.
تؤثر حالة الشفرة وإعدادها في القطع وفي الحمل الواقع على الرزمة. فقد تزيد الشفرة الباهتة أو غير المناسبة قوى القطع، وتضعف تشطيب الحواف، وتصعّب تثبيت الصفائح على نحو متسق. كما يؤثر بروز الشفرة وسرعة العربة وهندسة الأسنان واتجاه القطع في النتيجة. وتعتمد الإعدادات القابلة للاستخدام على المنشار والمادة، لذا لا يمكن لقيمة واحدة للتغذية أو السرعة أن تصف التشغيل الملائم لجميع أنواع الألواح.
تستخدم بعض الآلات شفرة تسجيل أمام الشفرة الرئيسية للحد من التكسّر في الألواح المكسوة بطبقات أو المطلية. وتُعد محاذاتها مع الشفرة الرئيسية وعمق القطع عاملين مهمين: فقد تترك وحدة التسجيل المضبوطة بشكل سيئ درجة ظاهرة أو تتسبب في عيوب خاصة بالحواف. لذلك تعتمد الحافة النظيفة على تفاعل أدوات القطع وضبط الآلة وسطح اللوح، لا على وجود شفرة تسجيل فحسب.
بعد القطع، يجب إسناد الشريط المنفصل وإزالته من دون إزعاج الرزمة المتبقية. وقد يشمل ذلك مشغّلًا أو طاولة إخراج أو مناولة آلية، بحسب تصميم خط العمل. ويمكن للقطع غير المسنودة أو صعوبة إزالتها أو بقاء المادة المقطوعة في مسار الحركة التالية أن تعطل الدورة وتؤثر في الاتساق.
لماذا تغيّر الرزمة الأعلى نتيجة القطع
يمكن أن يزيد قطع عدة ألواح في مرور واحد الإنتاج لكل دورة منشار، لكن الحد الأقصى لارتفاع الرزمة في الآلة هو حد للسعة، وليس ضمانًا لإمكان قطع كل مادة بهذا الارتفاع مع تحقيق التشطيب المطلوب والاتساق البُعدي. ويعتمد ارتفاع الرزمة القابل للاستخدام على خصائص الألواح وبروز الشفرة وسلوك التثبيت وقوى القطع التي تولدها الأدوات والإعدادات المختارة.
مع زيادة ارتفاع الرزمة، تصبح الفروق الطفيفة بين الصفائح أكثر تأثيرًا. فقد تترك الألواح المنحنية فجوات، وقد تتحرك الأسطح الزخرفية الزلقة بالنسبة بعضها إلى بعض، كما قد تستجيب الصفائح العلوية والسفلية بصورة مختلفة للضغط أو قوى القطع. وقد يتغير شكل رزمة تبدو محاذاة قبل التثبيت عند نزول عارضة الضغط. وقد يؤدي قياس اللوح العلوي وحده ومقارنته بالمقاس المبرمج إلى إغفال التفاوت في أجزاء أخرى من الرزمة.
يؤثر الغبار والرايش أيضًا في قابلية تكرار النتائج. فقد تغيّر المادة العالقة تحت اللوح طريقة استقراره على الطاولة، بينما قد تغيّر البقايا الملتصقة بسطح مرجعي المحاذاة. وينبغي مراعاة ترتيبات الشفط والتنظيف كجزء من عملية تحديد الموضع، خصوصًا عندما تؤثر الجسيمات الصغيرة في التشطيب أو التفاوتات المطلوبة.
لذلك يجب تحديد ارتفاع الرزمة العملي لكل مجموعة إنتاجية. فقد تتحمل دفعة من الألواح المستوية غير المشطبة ترتيبًا مختلفًا للرزمة عن ألواح زخرفية رقيقة سهلة تعرض أسطحها للخدش. وإذا لزم خفض ارتفاع الرزمة للحفاظ على الجودة، فينبغي تقييم الإنتاجية الناتجة على أساس هذا الارتفاع الأقل، لا الحد الأقصى المعلن للآلة.
كيفية تقييم الدقة خلال الدورة الكاملة
يتابع التقييم المفيد المادة خلال نمط القطع المقصود ويفحص القطع النهائية، لا موضع الدافع المعروض فحسب. وينبغي أن تمثل ظروف الاختبار مادة الألواح وحجمها وارتفاع الرزمة وتشطيب السطح وأدوات القطع المخطط استخدامها في الإنتاج. كما ينبغي للأطراف الاتفاق قبل التشغيل على مواقع القياس ومعايير القبول، بما في ذلك كيفية تقييم جودة الحواف والأسطح المتضررة.
ينبغي أن تشمل القياسات ألواحًا من مواضع مختلفة في الرزمة وقطعًا أُنتجت في مراحل مختلفة من التسلسل. ويجب فحص عرض القطع وطوله والتفاوت بين الصفائح والتعامد عندما يتضمن النمط قطوعًا في اتجاهين. كما ينبغي فحص الوجهين والحواف للتحقق من التكسّر وعدم تطابق التسجيل وعلامات الضغط والحركة بين الألواح. وتساعد هذه الملاحظات على التمييز بين انحراف ثابت في الإعداد والتفاوت الناتج عن المناولة أو القطع.
عند حدوث أخطاء، يتيح تسلسل العمل طريقة للتحقيق فيها. فقد يشير الانحراف البُعدي المتشابه في الرزمة كلها إلى مشكلة في المرجع أو المعايرة. وقد تستدعي الاختلافات بين الألواح العلوية والسفلية فحص المحاذاة والضغط وحركة المادة. وقد يستدعي العيب المتركز عند نهاية القطع فحصًا أدق للدعم وأدوات القطع وإعداداتها. ولا يثبت أي من هذه الأنماط سببًا واحدًا، لكن كلًا منها يضيّق نطاق الأسئلة التي ينبغي طرحها.
وينبغي تقييم زمن الدورة بالطريقة نفسها. فسرعة عربة المنشار ليست سوى جزء واحد من دورة إنتاج تشمل أيضًا التحميل والمحاذاة وتحديد الموضع والتثبيت وحركات الرجوع وإزالة القطع. وفي نمط يتطلب تدوير الشرائط وإعادة قطعها، قد تحدد المناولة بين القطع في الاتجاهين سرعة خروج القطع النهائية من الآلة.
تجمع النتيجة ذات المعنى بين جودة القطع المطلوبة وارتفاع الرزمة الممكن وزمن الدورة الكاملة. وهذا يوفر للمقيّم أساسًا للحكم على قدرة الآلة على الحفاظ على العلاقة المبرمجة بين الرزمة والمرجع والشفرة طوال العمل المتوقع منها.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.