

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
لماذا يُحدث منشار الألواح CNC تشققات في حواف ألواح الميلامين؟
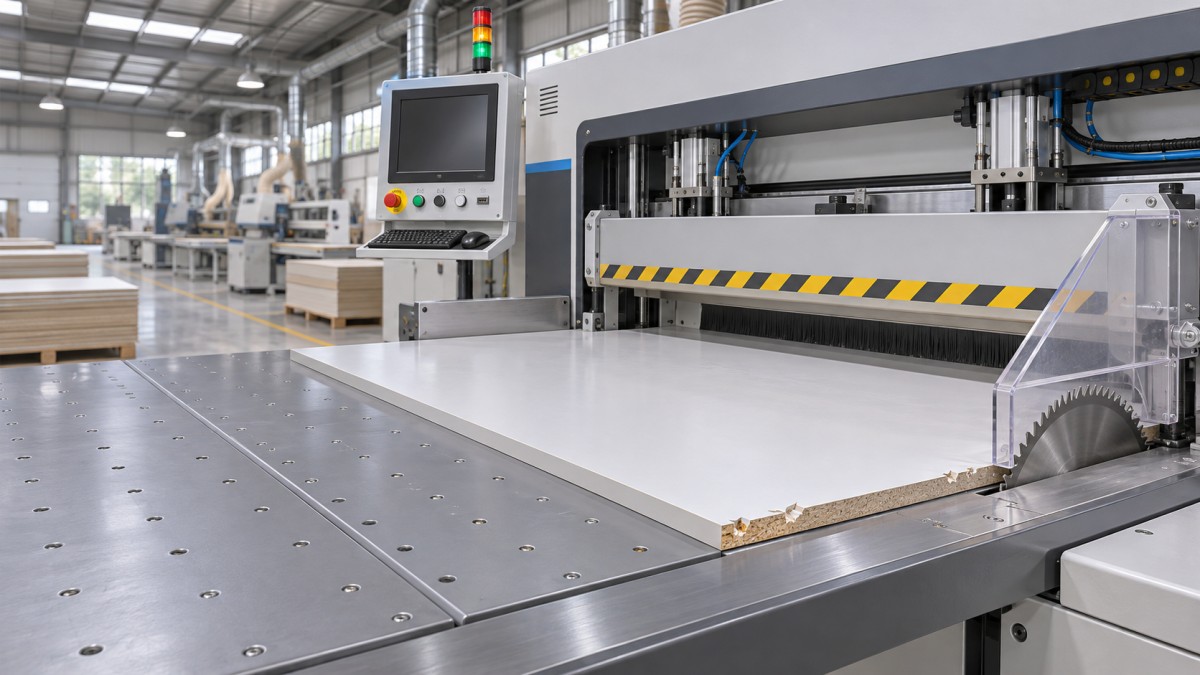
يمكن أن تؤدي الحواف المتكسرة في ألواح الميلامين إلى إفساد القطع النظيف، وزيادة الحاجة إلى إعادة العمل، وهدر مواد قيّمة. إذا كانت منشار الألواح CNC يترك حواف خشنة أو متكسرة، فقد يكون السبب شفرة بالية، أو إعدادات غير صحيحة لشفرة التخديد، أو سرعة تغذية غير مناسبة، أو دعمًا غير كافٍ للوح. ويساعد فهم تأثير هذه العوامل في القطع المشغّلين على تحديد المشكلة، وتحسين جودة الحواف، والحفاظ على كفاءة الإنتاج.
السؤال المفيد ليس مجرد ما إذا كانت الحافة متكسرة، بل أين ومتى يظهر الضرر. فالعيب على الجانب السفلي يدفع المشغّلين إلى إجراء فحوصات مختلفة عن تلك اللازمة عند ظهور الضرر على السطح العلوي. وبالمثل، فإن القطع الذي يبدأ نظيفًا ثم تتدهور جودته أثناء قطع رزمة من الألواح يتطلب تحقيقًا مختلفًا عن القطع الخشن منذ أول تماس للأسنان.
ابدأ بفحص الحافة
تتميز الألواح المغطاة بالميلامين بسطح زخرفي صلب وهش نسبيًا، ملتصق بقلب من الخشب الحبيبي أو MDF. وقد يُقطع القلب بشكل مقبول بينما يتشقق السطح حول خط القطع. ولهذا قد يبدو القطع مستقيمًا ودقيقًا من حيث الأبعاد، لكنه يظل غير مناسب لجزء ظاهر من قطعة أثاث.
قبل تغيير الإعدادات، ضع علامات على السطحين العلوي والسفلي للوح اختبار، وسجّل اتجاه الحركة. افحص حافتي القطع الطويلتين، لا القطعة التي ستصبح الجزء النهائي فحسب. وسجّل أيضًا ما إذا كان العيب يظهر على طول القطع كله، عند بدايته أو نهايته، أم في بعض الألواح فقط ضمن الرزمة.
- الضرر في الغالب على الجانب المخدّد: افحص حالة شفرة التخديد وعمقها وعرضها ومحاذاتها مع الشفرة الرئيسية.
- الضرر في الغالب على الجانب المقابل: افحص الشفرة الرئيسية وبروزها وظروف التغذية وثبات اللوح.
- التكسّر عند البداية أو النهاية: تحقّق من حركة اللوح، أو الأجزاء المقطوعة غير المدعومة، أو انتقال التغذية الذي يخلّ بثبات اللوح.
- تكسّرات عشوائية على كلا الجانبين: ضع في الحسبان انحراف الشفرة، والاهتزاز، والتلوث، وعدم تجانس المادة، أو وجود أكثر من مشكلة في الوقت نفسه.
هذه مؤشرات تشخيصية وليست قواعد مطلقة. يعتمد اتجاه الشفرة والجانب الذي يجري تخديده على تصميم الماكينة. تحقّق من ترتيب القطع في المنشار قبل تحديد أن جانبًا معينًا هو «جانب التخديد».
أهمية شفرة التخديد
في منشار الألواح المزود بوحدة تخديد، تُجري الشفرة الصغيرة قطعًا تمهيديًا سطحيًا في الجانب المعرض للتلف قبل أن تمر الشفرة الرئيسية عبر اللوح. ويساعد ذلك على قطع طبقة الميلامين النظيفة بدلًا من أن تنتزعها الشفرة الرئيسية عند الحافة.
لتحقيق ذلك، يجب وضع أخدود التخديد في الموضع الصحيح ومطابقة عرضه مع عرض القطع الذي تصنعه الشفرة الرئيسية. فإذا لم تكن المحاذاة صحيحة، فقد يكون أحد جانبي القطع النهائي نظيفًا بينما يتكسّر الجانب الآخر. وإذا كان الأخدود ضيقًا جدًا، فقد تظل الشفرة الرئيسية تكسر الطبقة عند حافتها الخارجية. أما إذا كان عريضًا أكثر من اللازم، فقد تظهر درجة واضحة أو ينتج قطع أعرض من المطلوب، حتى لو لم يتكسّر السطح.
للعمق أهمية أيضًا. فقد لا تصل شفرة التخديد، إذا كان عمقها بالكاد يبلغ الطبقة، إلى قطعها باستمرار عبر لوح غير مستوٍ قليلًا. وقد يجعل العمق الزائد أثر قطع التخديد أكثر وضوحًا، ولا يعوّض سوء المحاذاة. ابدأ باتباع تعليمات مصنّعي الماكينة والشفرات، ثم أجرِ تعديلات صغيرة ومدروسة على مادة اختبار.
تُضبط بعض شفرات التخديد من حيث العرض باستخدام فواصل أو تصميم شفرة مقسومة؛ بينما تستخدم أنواع أخرى تصميمًا مخروطيًا يتغير فيه العرض الفعلي مع عمق القطع. وتؤثر طريقة الضبط في استكشاف الأعطال. ففي الشفرة المخروطية، قد يؤدي تغيير العمق أيضًا إلى تغيير عرض الأخدود، لذا تحقّق من كليهما بعد الضبط.
بعد عزل مصدر الطاقة والتأكد من توقف الشفرات تمامًا، افحص أسنان شفرة التخديد وأسطح التثبيت. فقد تؤثر بقايا الراتنج أو الغبار أو الأسنان التالفة سلبًا في إعداد صحيح من النواحي الأخرى. بعد إعادة التجميع، استخدم إجراء الإعداد المعتمد للمنشار وواقياته لإجراء قطع اختباري. لا تحاول التحقق من المحاذاة بمد يدك بالقرب من شفرة متحركة.
الشفرة الرئيسية الحادة ضرورية، لكنها لا تكفي وحدها
تميل الشفرة الرئيسية الكليلة إلى دفع الطبقة وتمزيقها بدلًا من قطعها بنظافة. وقد يلاحظ المشغّلون أيضًا ارتفاع ضجيج القطع، أو خشونة أكبر في القلب، أو آثار احتراق، أو مقاومة أعلى. ولا يثبت أي من هذه الأعراض وحده أن الشفرة بالية، لكن المقارنة بشفرة بديلة نظيفة ومواصفاتها مناسبة تكون مفيدة عندما تتراجع جودة القطع تدريجيًا.
اختيار الشفرة لا يقل أهمية. فالشفرة المخصصة للنشر السريع للأخشاب الصلبة ليست بالضرورة مناسبة للألواح المصفحة. ويجب أن يتناسب شكل الأسنان وعددها وعرض القطع وقطر الشفرة مع المادة والماكينة وظروف القطع المطلوبة. اتبع توصيات مورّد الشفرة بدلًا من افتراض أن أعلى عدد من الأسنان سيعطي دائمًا أفضل نتيجة. فقد يؤدي الجمع غير المناسب إلى زيادة حمل القطع أو ضعف إخلاء الرايش.
افحص الشفرة بحثًا عن كربيد متشقق، أو تراكمات، أو علامات ارتفاع الحرارة. قد تعيد عملية التنظيف أو الشحذ الشفرة إلى حالة مناسبة، لكن تكرار الشحذ قد يغيّر هندسة القطع وعرضه. بعد تغيير الشفرة أو شحذها، أعد فحص إعداد التخديد؛ فقد لا يعود عرض الأخدود السابق متوافقًا معها.
يؤثر بروز الشفرة فوق اللوح أيضًا في طريقة دخول الأسنان إلى المادة وخروجها منها. وقد يؤثر الإعداد غير المناسب في جودة الحافة وحمل القطع، لكن لا يوجد بروز واحد يناسب كل ماكينة وشفرة وارتفاع رزمة. ابدأ بالإعداد الذي توصي به الشركة المصنّعة للمنشار، ولا تضبطه إلا ضمن النطاق المسموح. وإذا لم يصبح القطع أنظف إلا عند ضبط الشفرة خارج هذا النطاق، فابحث عن العطل الأساسي بدلًا من ذلك.
سرعة التغذية وارتفاع الرزمة وحركة اللوح
تؤثر سرعة التغذية في الحمل الواقع على كل سن. فإذا تقدّم المنشار بسرعة أكبر مما يناسب الشفرة والمادة، فقد تمزّق الأسنان الطبقة، وقد تواجه الماكينة صعوبة في الحفاظ على قطع مستقر. ويمكن أن يساعد إبطاء التغذية في التشخيص، لكن أبطأ إعداد ليس الأفضل تلقائيًا. فالقطع البطيء أكثر من اللازم قد يؤدي إلى الاحتكاك وارتفاع الحرارة، خصوصًا مع شفرة كليلة أو غير مناسبة.
أجرِ مقارنة مضبوطة: اقطع اللوح نفسه بالشفرة وإعدادات التخديد نفسها عند سرعة التغذية المعتادة، ثم عند سرعة أقل بدرجة معتدلة ضمن نطاق التشغيل الموصى به للماكينة. إذا تحسنت الحافة، فتحقّق مما إذا كانت سرعة التغذية الأصلية مفرطة بالنسبة إلى الشفرة أو الرزمة أو المادة. وإذا لم يطرأ تغير يُذكر، فلا تواصل خفض السرعة مع تجاهل المحاذاة أو الدعم.
يضيف قطع الرزم عاملًا آخر. فقد تنحني الألواح أو تنزلق أو لا تستقر بشكل مسطح بعضها على بعض، ما يجعل تثبيت بعض الألواح أقل إحكامًا من غيرها. وقد لا يعمل الإعداد الذي يقطع لوحًا واحدًا بنظافة بالقدر نفسه مع رزمة أعلى. قارن بين قطع لوح منفرد والقطع المعتاد للرزمة، وافحص كل لوح على حدة. وإذا ظهر الضرر في موضع واحد فقط من الرزمة، فتحقّق من وجود فجوات أو تثبيت غير متساوٍ أو شوائب عالقة بين الألواح.
يجب أن تثبت عوارض الضغط والمشابك وأسطح الطاولة وبكرات الدعم قطعة العمل من دون إتلاف سطحها. أزل الرايش المنفصل من أسطح التلامس، وتأكد من دعم اللوح طوال عملية القطع. وتحتاج الشرائح الضيقة والأجزاء المتبقية إلى عناية خاصة: فإذا تحركت أو هبطت عند خروج الشفرة، فقد تتكسر آخر أجزاء الحافة حتى لو كان باقي القطع نظيفًا. استخدم وسائل الدعم والمناولة المعتمدة للماكينة؛ ولا تمسك بيدك قطعة غير مستقرة بالقرب من منطقة القطع.
عندما تبدو الإعدادات صحيحة ويستمر التكسّر
لا يمكن لإعداد تخديد جيد أن يعوّض عدم استقرار المنشار ميكانيكيًا. فقد يؤدي الانحراف المفرط للشفرة أو عمود الدوران، أو تآكل المحامل، أو ارتخاء المكونات، أو سوء المحاذاة بين الشفرة ومسار القطع في الماكينة إلى الاهتزاز وعدم اتساق عرض القطع. وقد تنشأ أعراض مشابهة عن شفة تثبيت تالفة أو شوائب بين الشفرة وسطح التثبيت.
تتطلب هذه الفحوص أدوات قياس مناسبة والالتزام بحدود الخدمة الخاصة بالماكينة. إذا تناوبت الحواف بين النظافة والتكسّر من دون نمط واضح مرتبط بالمادة، أو استمر الاهتزاز مع شفرة معروفة بسلامتها، فاستعن بفنيي صيانة مؤهلين. لا تحاول التعويض عن عطل ميكانيكي بتوسيع قطع التخديد مرارًا.
يستحق نظام شفط الغبار الاهتمام أيضًا. فقد يترك الشفط الضعيف الرايش على الطاولة أو داخل القطع، ويؤثر في استقرار اللوح عليها، ويحجب ظهور المشكلات الناشئة. افحص الانسدادات في مجاري الهواء وتراكم النفايات وفقًا لإجراءات صيانة الماكينة. لا يغني الشفط عن استخدام شفرة حادة، لكن نظافة منطقة القطع تسهّل الحفاظ على إعداد مستقر.
ميّز بين مشكلة في المادة ومشكلة في الماكينة
لا تتصرف جميع الألواح المغطاة بالميلامين بالطريقة نفسها. فقد تؤثر كثافة القلب وحالة السطح وجودة الالتصاق وأضرار التخزين في الحافة. وقد ينتج اللوح الذي به تشققات سطحية سابقة أو زوايا تالفة تكسّرات تبدو كأنها عيوب قطع. كما أن استواء اللوح مهم: فمن الأصعب دعم اللوح المنحني باستمرار، خصوصًا ضمن رزمة.
إذا كان المنشار يقطع لوحًا بانتظام لكنه يواجه صعوبة مع لوح آخر، فقارن بينهما تحت الإعداد نفسه قبل تغيير الماكينة. افحص الأسطح والحواف غير المقطوعة، وسجّل سماكة اللوح وتركيبه، واحتفظ بعينات من كل مادة. وقد تبرر النتيجة استخدام شفرة أو إعداد سرعة تغذية مختلف لذلك اللوح، بدلًا من إجراء تغيير دائم على الإعداد القياسي.
ميّز أيضًا بين ضرر القطع وضرر المناولة. فقد تتكسّر حافة نظيفة عندما تنزلق لوحة ثقيلة فوق لوح آخر، أو تصطدم بمصدّ، أو تُنقل من دون دعم كافٍ. افحص الحافة مباشرة بعد القطع، ثم مرة أخرى بعد المناولة. وقد تمنع هذه المقارنة البسيطة إجراء تعديلات غير ضرورية على الشفرة.
ترتيب عملي لاستكشاف الأعطال
غيّر متغيرًا واحدًا في كل مرة، وحافظ على اتساق ظروف الاختبار قدر الإمكان. ابدأ بلوح منفرد ممثّل للمادة، وضع علامات على جانبيه، ثم أجرِ قطعًا اختباريًا. دوّن نوع الشفرة وإعداد التخديد وسرعة التغذية ومواضع التكسّر. بعد ذلك، افحص الأسباب المحتملة التي تشير إليها طبيعة العيب.
تحقّق من حالة الشفرة ومحاذاة التخديد قبل إجراء تجارب كثيرة على سرعة التغذية. تأكد من استواء اللوح ودعمه. بعد نجاح قطع لوح منفرد بنظافة، ارجع تدريجيًا إلى استخدام الرزمة المعتادة وسرعة الإنتاج. ويسهّل هذا التسلسل تحديد ما إذا كانت المشكلة مرتبطة بالشفرة أو الإعداد أو الرزمة أو المادة.
إذا تعذّر حل المشكلة، فمن المفيد تزويد فني الخدمة بصور لكلا السطحين، وتركيب اللوح وسماكته، ومواصفات الشفرة، ونوع شفرة التخديد، وارتفاع الرزمة، وإعداد سرعة التغذية، والموضع الذي يحدث فيه التكسّر. توفّر Qingdao Zhongding Machinery Co., Ltd. الدعم الفني وقطع الغيار لمعدات النجارة؛ وتساعد هذه التفاصيل مورّد المعدات على تقييم ما إذا كانت الخطوة التالية هي تصحيح الإعداد، أو استبدال أحد المكونات، أو إجراء فحص ميكانيكي في الموقع.
ليس الهدف العثور على إعداد واحد يناسب كل ألواح الميلامين. بل يتمثل الهدف في وضع إعداد قابل للتكرار للمادة والشفرة المستخدمتين، وملاحظة بداية تغير الحافة، ومعالجة السبب قبل أن يتحول عيب صغير إلى رزمة من القطع المرفوضة.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.