

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
اختبارات قبول منشار الألواح CNC للتحقق من دقة القطع
كيف يمكن لفرق مراقبة الجودة التحقق من أن منشار ألواح CNC يفي بمتطلبات دقة القطع قبل بدء الإنتاج؟ يساعد اختبار قبول منظم على تحديد الانحرافات البُعدية، وعدم اتساق القطع، ومشكلات الإعداد، مع دعم التشغيل الآمن. ينبغي أن تشمل الفحوص طول القطع، والتعامد، وقابلية التكرار، وجودة الحواف، كما يجب أن توضح ما إذا كان من الممكن تكرار النتيجة في ظل الظروف التي يعتزم المصنع استخدامها فعليًا.
تُعد لوحة تجريبية نظيفة ومقاسة بدقة دليلًا مفيدًا، لكنها لا تعني أن الآلة قد اجتازت القبول. تتمثل الأسئلة المهمة في كيفية قطع اللوحة، ومكان قياسها، والتفاوت المسموح به، وما إذا كان بالإمكان الحصول على النتيجة نفسها مرة أخرى من دون تعديل غير موثق.
الاتفاق على شروط القبول قبل القطع
ينبغي أن تحدد مواصفات الشراء والرسومات المعتمدة وبروتوكول القبول المكتوب التفاوتات المطلوبة. لا تفترض أن معيارًا عامًا لسلامة الآلات يحدد حدًا لدقة القطع لكل منشار ألواح. فقد لا يكون التفاوت المناسب لأجزاء الخزائن التي ستُكسى حوافها مناسبًا لمكونات يجب أن تتلاءم بإحكام من دون تشذيب إضافي.
حدد الأبعاد التي ستُفحص، والانحراف المسموح به عن المقاس المبرمج، وكيفية تقييم التعامد وجودة الحواف. وبيّن ما إذا كانت الحدود تنطبق على كل قطعة يجري قياسها أم على عينة محددة. فقد يخفي المتوسط وحده وجود لوحة واحدة غير مقبولة.
وتكتسب مادة الاختبار أهمية مماثلة. سجّل نوع اللوح وسماكته الاسمية ومقاسه وحالة سطحه، واتجاه العروق أو الوجه عند الاقتضاء. فاللوح المسطح من الخشب الحبيبي ولوح الخشب الرقائقي المقوس لا يتصرفان بالطريقة نفسها عند ملامسة السياج أو تحت ضغط المشابك. وإذا كان مزيج الإنتاج يشمل ألواحًا مغلفة والقطع المكدس، فاتفق على ما إذا كانت هذه الظروف جزءًا من الاختبار الرسمي بدلًا من إضافتها بعد اجتياز الآلة اختبار قطع لوح واحد.
وثّق أيضًا مواصفات الشفرة وشفرة التخديد وإعدادات التغذية وارتفاع الرصة وأي متطلبات لاستخراج الغبار أو الهواء المضغوط. فهذه ليست تفاصيل ثانوية؛ إذ يمكن لتغيير الشفرة أو ارتفاع الرصة أن يؤثر في النتيجة. وتُعد إعدادات الشركة المصنعة نقطة بداية، وليست دليلًا على أن كل تركيبة إنتاجية ستفي بالتفاوت نفسه.
افصل اختبار الدقة عن تقييم السلامة
قد يقطع منشار الألواح بدقة، ومع ذلك يظل غير آمن للتشغيل. قبل تنفيذ برنامج القبول، ينبغي للموظفين المخولين فحص تركيب الآلة ووسائل الحماية ووظائف التوقف الطارئ والتشابكات، إن وُجدت، ووصلات الاستخراج وإمكانية الوصول الآمن إلى مناطق التحميل والتفريغ. وينبغي إجراء الفحوص الوظيفية وفقًا لتعليمات الشركة المصنعة وتقييم المخاطر في الموقع.
يُعد ISO 19085-1 والجزء الخاص بالآلة المعنية من سلسلة ISO 19085 مثالين على معايير قد تكون ذات صلة بسلامة آلات النجارة. ويتوقف مدى انطباقها على تكوين الآلة والسوق والإصدار المعمول به. وفي السوق الأوروبية، يجب أيضًا التحقق من تشريعات الآلات المعمول بها ووثائق المطابقة الخاصة بتاريخ طرح الآلة في السوق. لا يثبت اختبار القطع المطابقة التنظيمية، كما أن إقرار المطابقة لا يغني عن اختبار دقة الإنتاج.
لا تمد يدك إلى منطقة القطع لفحص الشفرة أو إزالة قطعة متبقية أو ضبط وحدة التخديد ما دامت الحركة الخطرة ممكنة. استخدم إجراءات العزل والقفل ووضع بطاقة التحذير المعتمدة في الموقع عند تنفيذ تدخلات تتطلب الوصول إلى المنطقة. وأي اختبار يتطلب تجاوز حاجز حماية أو تعطيل تشابك لا يُعد عرضًا مقبولًا لقدرة الإنتاج.
اجعل القياسات قابلة للتتبع والتكرار
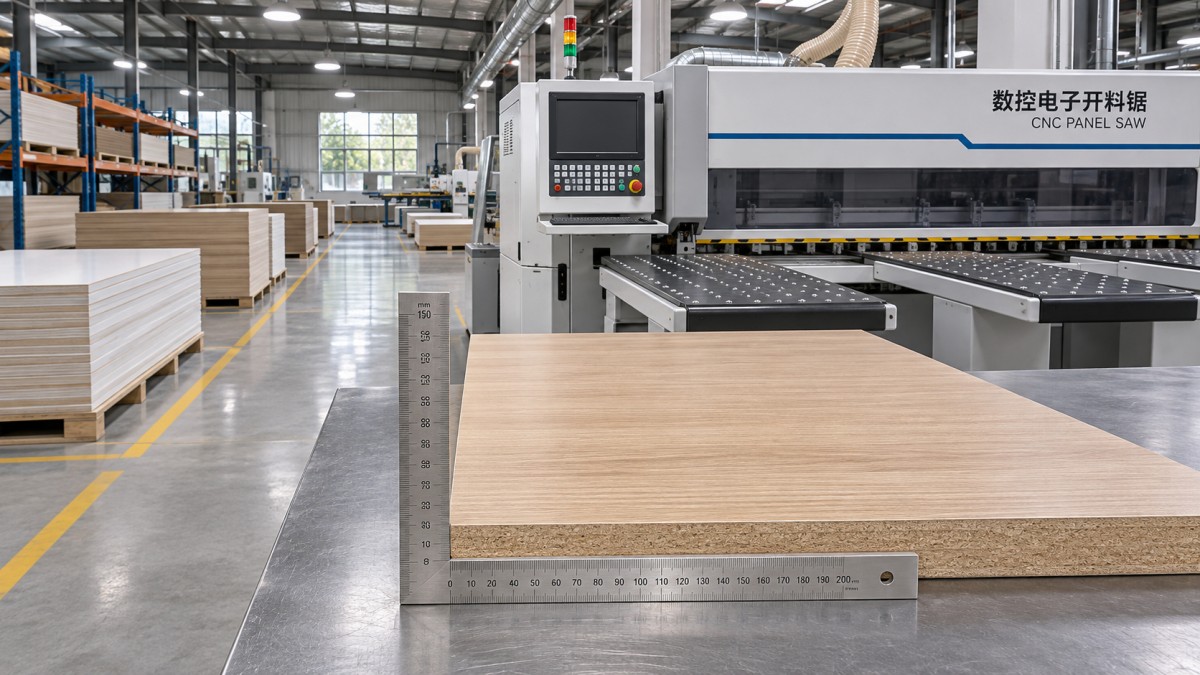
استخدم معدات قياس ذات نطاق ودقة مناسبين للتفاوت المتفق عليه، وتحقق من صلاحية معايرتها. إن قياس لوح طويل بقدمة قصيرة لا يضمن الحصول على نتيجة موثوقة؛ كما قد يكون الشريط التالف أو زاوية القياس غير المتحقق منها مضللًا بالقدر نفسه. وينبغي أن يحدد سجل القبول أدوات القياس والطريقة المستخدمة، بما في ذلك مواضع القياس والحواف المرجعية.
ينبغي الاهتمام بعدم اليقين في القياس عندما تكون النتائج قريبة من الحد. اتفق مسبقًا على كيفية التعامل مع القراءات الحدّية وعلى الجهة التي ستفصل في الخلاف. فعلى سبيل المثال، يمكن للطرفين اختيار أداة أنسب أو طريقة محددة لإعادة القياس بدلًا من تقريب النتيجة حتى تبدو ناجحة.
ضع علامة على كل قطعة اختبار عند خروجها من المنشار. وسجّل البعد المبرمج وتسلسل القطع واتجاه الوجه وموضع القطعة في الرصة، إذا كان القطع المكدس جزءًا من الاختبار. حافظ على وضوح الحافة المرجعية: إذا أدار المشغل اللوحة بين القطوع، فيجب أن يعرف المفتش أي حافة كانت ملاصقة للسياج وأي حافة أنشأتها الآلة.
تحقق من المقاس والتعامد والتفاوت عبر اللوح
الدقة البُعدية
برمج مقاسات الاختبار المتفق عليها وقِس الأبعاد النهائية في المواضع المحددة. وبالنسبة إلى اللوح المستطيل، قد يكشف أخذ قراءات العرض بالقرب من الطرفين عن اختلاف لا يظهر في قراءة واحدة من المنتصف. قارن كل قراءة بالبعد المبرمج وسجّل مقدار الانحراف مع الإشارة إلى اتجاهه، بدلًا من الاكتفاء بعبارتي «ناجح» أو «راسب». يساعد اتجاه الخطأ على التشخيص.
قد يشير الانحراف الثابت في عدة مقاسات إلى مشكلة في التموضع أو المعايرة. أما الخطأ الذي يتغير بحسب البعد، أو يختلف بين الطرف القريب والبعيد من اللوح، فيستدعي تحقيقًا أوسع؛ فقد تكون محاذاة المرجع أو حركة المادة أو التثبيت بالمشابك أو أسلوب القياس من الأسباب المحتملة. نمط النتائج دليل إرشادي، وليس تشخيصًا بحد ذاته.
التعامد
في قطعة اختبار مستطيلة متفق عليها، قارن القطرين أو استخدم زاوية قياس مناسبة تم التحقق منها، مع اتباع طريقة قياس محددة. قد يشير عدم تساوي القطرين إلى أن اللوح غير قائم الزوايا، لكن الفرق بين القطرين ليس هو الخطأ الزاوي بحد ذاته؛ إذ يعتمد تفسيره على أبعاد اللوح وطريقة القبول. تأكد من أن البروتوكول يحدد الفرق المسموح به بين القطرين لمقاس الاختبار المحدد، أو يضع معيارًا آخر قابلًا للقياس للتعامد.
تحقق من أن الحافة المرجعية الأولية مستقيمة وملائمة للاختبار. فقد تجعل الحافة المرجعية الرديئة المنشار المضبوط جيدًا يبدو غير دقيق، أو قد تخفي مشكلة في الآلة. وإذا شمل الاختبار إنشاء الحافة المرجعية على المنشار، فوثّق التسلسل وقِس القطعة الناتجة وفقًا لذلك.
قابلية التكرار والقطع المكدس
اقطع سلسلة من القطع إلى البعد المبرمج نفسه من دون تصحيح الإعداد بين القطع، باستخدام حجم العينة المتفق عليه. وسجّل النتائج الفردية بترتيب القطع. تشير سلسلة مستقرة لكنها منحرفة إلى مشكلة مختلفة عن سلسلة تتغير تدريجيًا أو تتذبذب. وقد تفشل كلتا الحالتين في القبول، لكن لا ينبغي تصحيحهما بالطريقة نفسها.
إذا كان القطع المكدس جزءًا من متطلبات الشراء، فحدّد القطع العلوية والوسطى والسفلية حسب الاقتضاء. وقد تشير الاختلافات بحسب موضع القطعة في الرصة إلى الحركة أو توزيع الضغط أو سلوك الشفرة أو تفاوت المادة. لا تعتبر اللوح العلوي ممثلًا للرصة بأكملها، إلا إذا نص البروتوكول على ذلك تحديدًا.
قيّم الحافة، لا الأرقام وحدها
قد يفي اللوح بتفاوت الأبعاد، ومع ذلك يؤدي إلى إعادة العمل في المراحل اللاحقة. افحص الوجهين وحافة القطع بحثًا عن التكسّر أو اقتلاع الألياف أو الانفصال عند نقطة خروج الشفرة أو الاحتراق أو آثار الشفرة الظاهرة. ويُعد اللوح المغلف مفيدًا بوجه خاص لكشف تلف السطح، لكن النتيجة تعتمد على حالة الشفرة ومحاذاة شفرة التخديد وإعدادات التغذية والمادة نفسها.
ينبغي تقييم جودة الحافة مقارنة بعينة متفق عليها أو معيار عيوب مكتوب، وفي ظروف مشاهدة محددة. فعبارة «قطع نظيف» ذاتية أكثر من اللازم عند اختلاف الأطراف بشأن القبول. سجّل موضع العيب وما إذا كان يتكرر على الوجه نفسه أو عند الطرف نفسه. وهذه المعلومات أنفع من رفض دفعة من دون تحديد موضع الضرر.
تجنب تغيير إعدادات الشفرة أثناء إجراء اختبار رسمي من دون توثيق التغيير. قد يكون الضبط ضروريًا، لكن يجب أن تظل النتائج الأولية وإعادة الاختبار مميزتين. وإلا فلن يوضح التقرير الموقّع لفريق الإنتاج أي إعداد أنتج الألواح المقبولة بالفعل.
ما الذي ينبغي فعله عند خروج نتيجة عن التفاوت المسموح به
توقف عن التعامل مع الاختبار على أنه مجرد تمرين للنجاح أو الرسوب، وحافظ على الأدلة. افحص أداة القياس والحافة المرجعية، وتحقق من البرنامج ووحدات القياس، ثم راجع حالة المادة وإعداد الآلة. ويمكن للموظفين المخولين فحص عناصر مثل محاذاة السياج ومعايرة التموضع والتثبيت وحالة الشفرة وإعداد التخديد، وفقًا لإجراءات الصيانة لدى الشركة المصنعة.
غيّر شرطًا واحدًا محددًا في كل مرة متى أمكن، وسجّل ما تم تغييره. بعد معالجة السبب المحتمل، أعد الاختبار المتأثر وفقًا للشروط المتفق عليها؛ وإذا كان من الممكن أن يؤثر التعديل في خصائص أخرى، فأعد تلك الفحوص أيضًا. فالقطعة الجيدة الوحيدة بعد التعديل دليل ضعيف إذا كان موضع القلق الأصلي هو عدم اتساق القطع.
ينبغي أيضًا التمييز بين القبول في المصنع والقبول في موقع العميل. فنجاح الاختبار في مقر الشركة المصنعة لا يلغي ضرورة التحقق من الأداء بعد النقل والتركيب. قد تختلف ظروف الموقع والمرافق والإعداد والمناولة. وينبغي أن يحدد العقد الاختبارات التي ستُكرر في منشأة العميل وكيفية إغلاق البنود العالقة.
اترك سجلًا يمكن لفريق الإنتاج الاستفادة منه
ينبغي أن تتضمن حزمة القبول النهائية المعايير المتفق عليها، وبيانات تعريف الآلة، وتاريخ الاختبار وموقعه، وتفاصيل المادة والشفرة، والإعدادات، وتعريف أدوات القياس، والقراءات الفردية، وملاحظات جودة الحواف، وطريقة معالجة أي انحرافات. أرفق برنامج القطع أو حدّد إصداره. وسجّل أسماء من أجروا الاختبارات وشهدوا عليها، إضافة إلى البنود المفتوحة والمسؤولين عنها.
تفيد هذه الوثائق أيضًا بعد التسليم. فعندما تبدأ دفعة مستقبلية في إظهار أبعاد غير متسقة، يستطيع الفريق مقارنة إعداد الإنتاج بخط الأساس المعتمد بدلًا من التخمين بشأن الإعدادات المستخدمة يوم العرض التجريبي. كما أن إتاحة الدعم الفني وقطع الغيار مهمة عند الحاجة إلى إعادة الآلة إلى خط الأساس هذا؛ وتذكر شركة Qingdao Zhongding Machinery Co., Ltd.، وهي شركة مصنعة ومصدّرة لآلات النجارة تتمتع بأكثر من 20 عامًا من الخبرة في المجال، كلا الأمرين ضمن دعمها طويل الأمد للعملاء.
قبل اعتماد القبول، تأكد من أن كل ادعاء بالقبول يستند إلى نتيجة مقاسة وظرف محدد. إذا لم تجتز الآلة الاختبار إلا على مادة واحدة وبشفرة واحدة وارتفاع رصة واحد، فسجّل ذلك بدقة. ويجب اختبار أي متطلب إنتاجي أوسع أو إدراجه صراحةً كبند مفتوح، لا افتراض تحققه.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.