

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
ما استخدام المنشار CNC للألواح الخشبية في صناعة الخزائن؟
تُستخدم منشار ألواح الخشب CNC لقطع الألواح الكبيرة من الخشب الرقائقي وألواح الحبيبات وMDF وغيرها من مواد الألواح إلى قطع مستطيلة تُستخدم في صناعة الخزائن. وتشمل هذه القطع جوانب الخزائن وأسطحها وقواعدها ورفوفها وأبوابها ومكونات الأدراج. وتتبع الماكينة الأبعاد وتسلسلات القطع المبرمجة، ما يساعد على إنتاج قطع متناسقة في تركيبها معًا.
تتمثل وظيفتها الرئيسية في تحديد مقاسات الألواح، وليس إنجاز جميع عمليات التشغيل. فقد يستخدم ورشة تصنيع الخزائن المنشار لإعداد قطع خام بأبعاد دقيقة، ثم ينقلها إلى معدات أخرى لتلبيس الحواف والثقب والتفريز والتجميع. ويعتمد مقدار العمل الذي تنفذه الماكينة تلقائيًا على تكوينها وعلى عملية الإنتاج المحيطة بها.
ما الذي يفعله المنشار فعليًا؟
يجمع منشار ألواح الخشب CNC بين شفرة منشار دائرية ونظام تحديد مواضع يتحكم فيه الحاسوب. يُدخل المشغّل معلومات القطع أو يستوردها، ثم تحدد الماكينة موضع اللوح أو آلية القطع وفقًا للأبعاد المبرمجة. ووفقًا للتصميم، قد تُثبّت المادة بمحاذاة حاجز وتحرّكها دافعة قابلة للبرمجة، بينما تمر شفرة المنشار عبر اللوح.
تُعد مناشير العارضة من الأنواع الشائعة المستخدمة في قطع ألواح الخزائن. في هذه الماكينات، تثبّت عارضة ضغط اللوح أثناء القطع، بينما تتحرك مجموعة الشفرات على مسار موجّه. ويمكن لبعض التكوينات قطع عدة ألواح مكدّسة، بشرط أن يظل مجموع سُمكها ونوع موادها وإعداد الشفرة ضمن حدود الماكينة.
لا يعني التحكم CNC أن الماكينة تتولى كل مهمة بشكل مستقل. فقد تظل هناك حاجة إلى مشغّل لتحميل الألواح، وتدوير المادة لإجراء القطع في الاتجاه الآخر، وفصل القطع المنجزة، ونقلها إلى العملية التالية. ويمكن إضافة معدات التحميل والتفريغ الآلية إلى بعض الأنظمة، لكنها ليست جزءًا أساسيًا من كل منشار ألواح CNC.
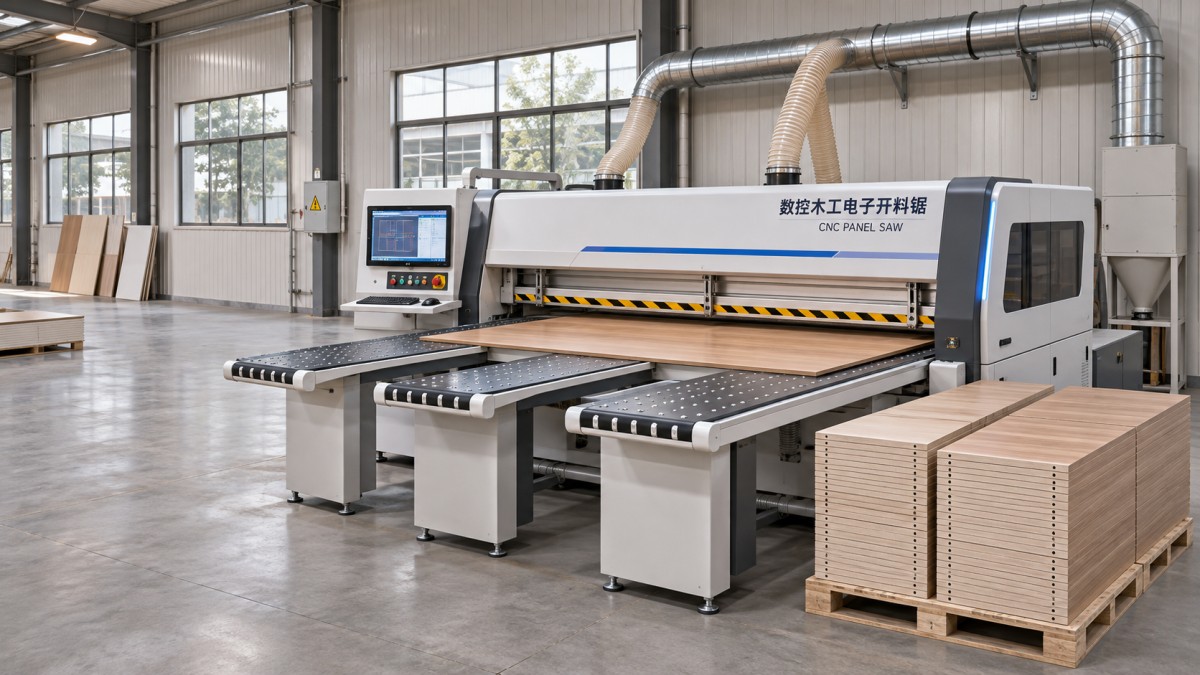
هذا التمييز مهم لأن خطة القطع ليست سوى جزء من سير العمل. فحتى عندما تحدد الماكينة موضع كل قطع تلقائيًا، قد يؤثر الوقت المستغرق في مناولة الألواح والتعرّف على القطع في حجم العمل الذي تنجزه الماكينة خلال الوردية.
تحويل الألواح إلى مكونات للخزائن
يعتمد تصنيع الخزائن بدرجة كبيرة على القطع المسطحة والمستطيلة. فعلى سبيل المثال، قد تتطلب خزانة القاعدة لوحين جانبيين وقاعدة وسطحًا أو عوارض داعمة وظهرًا ورفًا واحدًا أو أكثر. ويختلف التصميم الدقيق، لكن كثيرًا من هذه القطع يبدأ من ألواح كاملة الحجم يجب قطعها إلى أبعاد مضبوطة.
تحدد قائمة القطع المبرمجة المقاسات المطلوبة وعدد القطع من كل مقاس. وقد يُقسّم اللوح أولًا إلى شرائح طويلة، ثم تُقطّع هذه الشرائح عرضيًا إلى قطع منفردة. ويتوقف التسلسل على خطة القطع وإمكانات الماكينة. وبما أن منشار الألواح يُجري قطعًا مستقيمًا عبر المادة، يجب أن تكون الخطة متوافقة مع طريقة القطع هذه.
تُستخدم القطع الناتجة بطرق متعددة:
- هياكل الخزائن: تشكّل الألواح الجانبية والأسطح والقواعد والفواصل الصندوق الرئيسي. ويساعد اتساق الأبعاد على إبقاء التجميعات متعامدة والحد من المشكلات عند وصل القطع المتجاورة.
- الرفوف والفواصل: يمكن قطع القطع المتكررة بالمقاس الاسمي نفسه لمجموعة من الخزائن، وفقًا لدقة الماكينة وإعدادات القطع.
- الأبواب وواجهات الأدراج: يجهّز المنشار قطعًا خامًا مستطيلة. وقد يلزم تشغيل إضافي أو تشطيب، ولا سيما للملامح المشكلة أو التفاصيل الزخرفية.
- أجزاء الأدراج والظهور: يمكن أيضًا قطع الألواح الرقيقة والمكونات الأصغر، على أن تقع أبعادها وخصائص موادها ضمن حدود المناولة الخاصة بالماكينة.
يقطع المنشار وفق الأبعاد التي يتلقاها؛ ولا يحدد ما إذا كانت هذه الأبعاد مناسبة لتصميم الخزانة. فمثلًا، قد يتطلب اللوح الخام للباب سماحية لتلبيس الحواف أو خلوصًا محددًا حول الفتحة. وإذا تجاهلت قائمة القطع هذه المتطلبات، فقد تكون القطعة المقطوعة بدقة غير مناسبة من حيث المقاس.
ما المواد التي يمكنه قطعها؟
تناسب مناشير الألواح CNC المواد اللوحية المستخدمة في إنتاج الخزائن. ومن أمثلتها الشائعة ألواح الحبيبات وMDF والخشب الرقائقي والألواح المغطاة بالميلامين أو اللامينيت. ويتوقف اختيار الشفرة المناسبة وإعدادات التغذية وطرق الدعم على المادة والتشطيب المطلوب.
تتطلب الألواح المغطاة عناية خاصة. فقد يتشظى سطح الميلامين عند خروج الشفرة من المادة، تاركًا حافة قد تكون ظاهرة أو يصعب تشطيبها بإتقان. تستخدم بعض المناشير شفرة تحزيز لإجراء قطع أولي ضحل على الجانب السفلي من اللوح قبل أن تمر الشفرة الرئيسية عبره. كما تؤثر حالة الشفرة ومحاذاتها ومعدل التغذية ودعم اللوح في النتيجة؛ ولا تضمن شفرة التحزيز وحدها الحصول على حافة نظيفة.
للخشب الرقائقي اعتبارات مختلفة. فقد يتسبب تركيبه الطبقي وقشوره السطحية في تمزق الألياف إذا لم تكن الشفرة أو ظروف القطع مناسبة. كما أن استواء اللوح مهم؛ فقد لا يستقر اللوح الملتوي بثبات على سطح المرجع أو تحت عارضة الضغط، ما يؤثر في جودة القطع واتساق الأبعاد معًا.
يمكن قطع الخشب الصلب باستخدام معدات مناسبة، لكن منشار الألواح المصمم لمعالجة المواد اللوحية ليس بالضرورة أفضل ماكينة لكل عملية تشغيل للخشب الصلب. فقد يصعب تثبيت القطع الضيقة أو غير المنتظمة أو غير المستقرة أو تغذيتها بأمان. وينبغي الرجوع إلى وثائق الماكينة ومواصفات أدواتها لتحديد المواد والسماكات وأحجام القطع التي يمكنها التعامل معها.
أهمية خطط القطع
ترتب خطة القطع الأجزاء المطلوبة على الألواح المتاحة. ولا يقتصر الهدف على حشر أكبر عدد ممكن من المستطيلات داخل حدود اللوح؛ إذ يجب أن تراعي الخطة أيضًا عرض المادة التي تزيلها الشفرة، والمعروف باسم عرض القطع، فضلًا عن أي تشذيب لازم لإنشاء حواف مرجعية نظيفة ومتعامدة.
وقد يفرض اتجاه الألياف والنقوش الزخرفية قيودًا إضافية على التخطيط. فإذا كان مطلوبًا أن تتبع أبواب الخزائن المتجاورة اتجاهًا متناسقًا لنقشة الخشب، فقد لا يكون تدوير قطعة لتوفير المادة مقبولًا. لذلك قد ينتج عن تخطيط يبدو فعالًا على الشاشة مكونات غير صالحة للاستخدام أو غير متناسقة بصريًا إذا لم تُراعَ قواعد الاتجاه.
تستخدم بعض الأنظمة برامج تحسين لإنشاء نمط قطع انطلاقًا من قائمة الأجزاء وأبعاد الألواح. وقد تحد النتيجة من القصاصات غير الضرورية، لكن مقدار التوفير يعتمد على تنوع مقاسات القطع وشكل الألواح وقيود اتجاه الألياف وإمكانية تخزين البقايا القابلة للاستخدام والتعرّف عليها. ولا تستطيع برامج التحسين استعادة المادة المهدرة بسبب قائمة أجزاء غير صحيحة أو إعداد قطع يتلف وجه اللوح.
ويُعد تحديد هوية القطع مسألة عملية أخرى. فقد تبدو عدة قطع متشابهة رغم اختلافها قليلًا في الطول أو الغرض. وتساعد الملصقات أو سجلات تسلسل القطع أو طريقة الفرز المنضبطة على تجنب الخلط بين الجانب الأيسر للخزانة وفاصل يشبهه. ويمكن لبعض الأنظمة طباعة الملصقات تلقائيًا، بينما تعتمد أنظمة أخرى على التحديد اليدوي.
كيف يندمج في سير عمل تصنيع الخزائن؟
يُستخدم المنشار عمومًا في مرحلة مبكرة من الإنتاج. تبدأ العملية بتصميم الخزانة أو قائمة القطع، تليها عملية اختيار الألواح وقطعها. ثم تنتقل القطع الخام المنجزة إلى العمليات التي يتطلبها التصميم. وقد تُلبّس الحواف المكشوفة، كما يمكن إجراء ثقوب مفصلات الأكواب وثقوب دعامات الرفوف وثقوب الوصلات أو الأخاديد بشكل منفصل قبل التجميع.
يوضح هذا الفصل بين العمليات قيمة اتساق الأبعاد. فإذا وُضع صف من ثقوب المفصلات نسبةً إلى إحدى الحواف، فقد يؤثر اختلاف أبعاد اللوح المقطوع في العلاقة النهائية بين المفصلة وفتحة الخزانة. وبالمثل، قد تسبب الألواح غير المتعامدة مشكلات في المحاذاة عند تجميع الصناديق. ويساعد القطع الدقيق على إنجاز العمليات اللاحقة، لكن دقة الثقب وسُمك تلبيس الحواف وضبط التجهيزات وممارسات التجميع تؤثر أيضًا في الخزانة النهائية.
يمكن لماكينة التفريز CNC اتباع نهج مختلف. ففي عملية التعشيش، تقطع الأجزاء من اللوح، وقد تُشغّل أيضًا الثقوب أو الأخاديد أو الملامح خلال الإعداد نفسه، بحسب تكوينها وأدواتها. ويركز منشار الألواح على القطع المستقيمة، ويمكن أن يكون مفيدًا عندما يتألف الإنتاج أساسًا من أجزاء مستطيلة. وقد تكون قدرة ماكينة التفريز على الجمع بين العمليات مفيدة للأجزاء الأكثر تعقيدًا، لكن مناولة المواد وطريقة القطع فيها تختلفان. ولا تُعد أي من الطريقتين الخيار الأفضل تلقائيًا لكل ورشة تصنيع خزائن.
ما العوامل التي تؤثر في الدقة وجودة القطع؟
لا يحسن تحديد المواضع المبرمج قابلية التكرار إلا إذا جرى التحكم في بقية نظام القطع. يجب أن تكون الشفرة مناسبة للمادة وحادة بما يكفي لإجراء قطع نظيف. كما ينبغي محاذاة الحواجز والأدلة وأنظمة القياس بشكل صحيح. ويجب إسناد الألواح إلى أسطح المرجع المحددة وتثبيتها بإحكام أثناء القطع.
وقد تحد خصائص المادة أيضًا من النتائج. إذ تختلف الألواح في السماكة والاستواء، وقد تؤدي حافة اللوح التالفة إلى مرجع غير دقيق. ويمكن أن يؤدي تكديس الألواح إلى زيادة الإنتاج في دورة القطع الواحدة باستخدام ماكينة متوافقة، لكن يجب أن يظل الرص ثابتًا وضمن الارتفاع المسموح به. وقد يؤدي الرص بارتفاع مفرط أو استخدام شفرة غير مناسبة إلى الإضرار بجودة القطع أو التسبب في ظروف غير آمنة.
يُعد شفط الغبار جزءًا من العملية، وليس إضافة تجميلية. إذ ينتج عن قطع الألواح الخشبية غبار ورقائق يجب التحكم فيها بنظام شفط مناسب. وقد تعيق المخلفات المتراكمة نظافة أسطح العمل وتشغيل الماكينة، كما يشكل الغبار العالق في الهواء مخاطر صحية ومشكلات تتعلق بالنظافة والترتيب. وتظل الحواجز وأنظمة الشفط وإجراءات التشغيل الآمن ضرورية حتى عند أتمتة تحديد المواضع ودورات القطع.
متى يكون منشار الألواح CNC مفيدًا؟
تكون هذه المعدات مناسبة على نحو خاص عندما يتضمن إنتاج الخزائن كميات كبيرة من القطع المستطيلة المأخوذة من الألواح، مع الحاجة إلى تكرار الأبعاد بشكل موثوق. كما يمكنها دعم الأعمال حسب الطلب؛ إذ يمكن برمجة قائمة قطع متغيرة دون ضبط الحاجز يدويًا لكل مقاس على حدة. غير أن الفائدة تعتمد على سرعة إعداد المعلومات وكفاءة نقل الألواح والقطع المنجزة داخل الورشة.
قد تكون طريقة أبسط لقطع الألواح كافية للأعمال المتنوعة ذات الحجم المحدود، إذا جعلت متطلبات الإعداد والمساحة الأرضية ومناولة المواد تبرير استخدام نظام CNC أمرًا صعبًا. وعلى الطرف الآخر، يمكن دمج المنشار مع البرامج والملصقات ومعدات المناولة لدعم تدفق أكبر للأجزاء. وبين هاتين الحالتين، يتمثل السؤال الأساسي في مدى معالجة القطع المستقيم المبرمج لجزء كبير من العمل.
ومن الطرق المفيدة لتقييم دوره فحص قائمة القطع بدلًا من النظر إلى الخزانة كمنتج نهائي. فإذا بدأت معظم المكونات كقطع خام مستطيلة من الألواح، أمكن للمنشار تنفيذ مهمة تحضير أساسية. أما إذا كان العمل يعتمد بدرجة كبيرة على المحيطات المنحنية أو التفريز المعقد أو تشغيل عدة خصائص في كل قطعة، فقد يظل المنشار مستخدمًا لتحضير المادة، لكن معدات أخرى ستتولى حصة أكبر من أعمال الإنتاج.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.