

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
ما التكوين الذي تحتاج إليه ماكينة صنفرة ألواح MDF للعمل بجهد 480V وتردد 60Hz؟
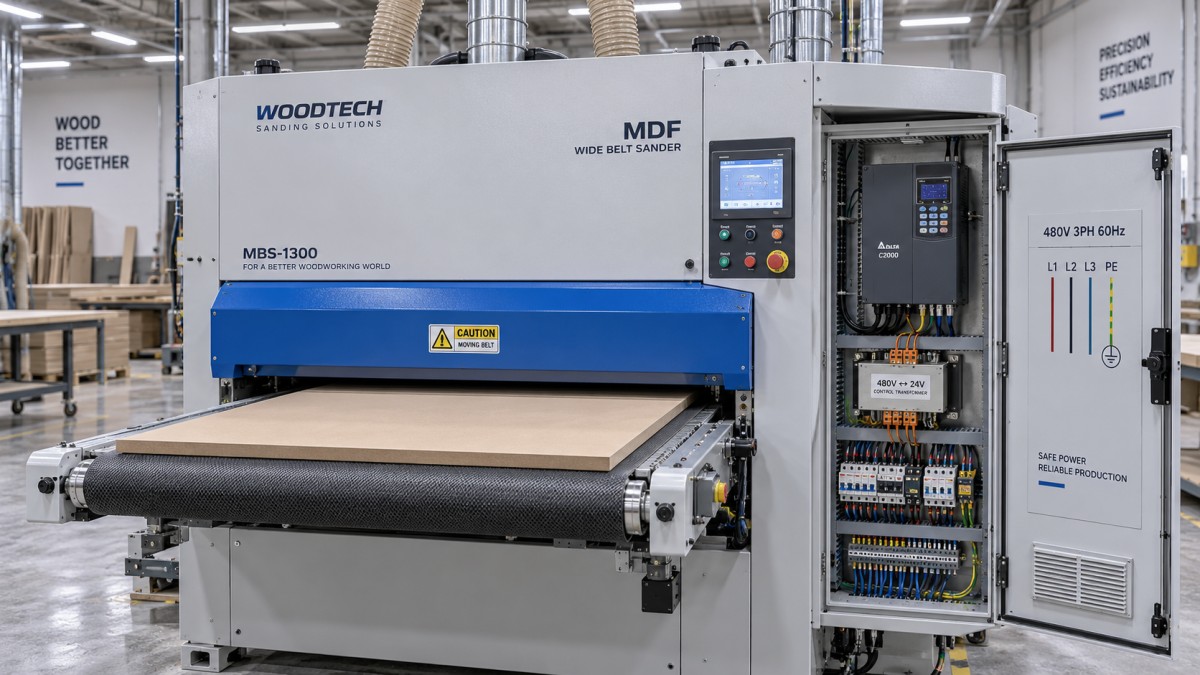
تحتاج ماكينة صنفرة MDF الموصولة بمصدر طاقة 480V، 60Hz إلى نظام كهربائي ثلاثي الطور متوافق في جميع أجزاء الماكينة: المحركات، ومحركات التحكم، ودوائر التحكم، ومكونات التبديل، وأجهزة الحماية. ولا يكفي توافق لوحة بيانات المحرك وحدها لإثبات أن ماكينة الصنفرة بأكملها جاهزة للتوصيل.
يعتمد تكوين ماكينة صنفرة MDF بجهد 480V وتردد 60Hz أيضًا على مصدر الطاقة المتاح، وسرعة حزام الصنفرة، ونظام التغذية، ومتطلبات التركيب. قبل طلب الماكينة أو تحويلها، حدّد مواصفات الطاقة الداخلة إليها واطلب مخططًا كهربائيًا يوضح كيفية تزويد كل دائرة بالجهد والتردد المناسبين.
ابدأ بمصدر الطاقة الداخل وتصنيف الماكينة بالكامل
حدّد مصدر الطاقة المطلوب على أنه 480V، ثلاثي الطور، 60Hz، ثم تحقّق مما إذا كانت الماكينة تحتاج إلى موصل محايد بالإضافة إلى موصلات الأطوار والتأريض الوقائي. تستمد كثير من الماكينات الصناعية جهد التحكم داخليًا ولا تحتاج إلى موصل محايد، لكن يجب أن يتوافق ذلك مع تصميم الدائرة الفعلي.
يؤدي التأريض الوقائي والموصل المحايد وظيفتين مختلفتين. يجب عدم استخدام موصل التأريض مطلقًا بدلًا من موصل محايد غير متوفر. وبالمثل، فإن وجود موصل محايد في المبنى لا يعني أن الماكينة تحتاج إليه.
يهم أيضًا نوع نظام التغذية. فقد تؤثر أنظمة النجمة المؤرضة، والمثلث، وغيرها في مدى ملاءمة محركات التردد المتغير، وأجهزة الحماية من زيادة الجهد، والمرشحات. زوّد المورد بنوع نظام التغذية إلى جانب الجهد الاسمي. فعبارة «يتوفر 480V» لا تتضمن معلومات لازمة لاختيار بعض المكونات الكهربائية.
استخدم عمليات التحقق التالية لتحويل طلب عام للجهد إلى تكوين محدد.
اقرأ بيانات كل محرك، بما في ذلك المحركات الأصغر حجمًا
قد تحتوي ماكينة صنفرة MDF ذات الحزام العريض على محركات منفصلة لرؤوس الصنفرة، وتغذية الناقل، وضبط السماكة، والفرش، ووظائف أخرى. يحتاج كل محرك إلى مصدر طاقة متوافق أو إلى محرك تحكم مختار بشكل صحيح. وقد يؤدي فحص أكبر محرك للصنفرة فقط إلى إغفال محرك مساعد غير متوافق داخل ماكينة مناسبة من النواحي الأخرى.
يمكن أن يكون محرك 460V، 60Hz مناسبًا لمصدر طاقة اسمي بجهد 480V. ففي الممارسات الشائعة في أمريكا الشمالية، يأخذ تصنيف استخدام المحرك في الحسبان هبوط الجهد بين مصدر الطاقة وأطراف المحرك. ومع ذلك، يظل القرار معتمدًا على نطاق التشغيل المسموح للمحرك والجهد الذي يصله فعليًا. ولا يعني وضع علامة 460V تلقائيًا وجود عدم توافق.
يتطلب المحرك المدوّن عليه 380V أو 400V تقييمًا مختلفًا. فبعض المحركات لها توصيلات ملفات متعددة معتمدة، بينما لا يمكن تكييف محركات أخرى للعمل بجهد 480V عبر إعادة التوصيل. وتوصيلات النجمة والمثلث ترتيبات محددة للملفات، وليست خيارات عامة لتحويل الجهد. اتبع مخطط توصيل المحرك والتصميم الهندسي للماكينة.
سجّل التيار المقنن إلى جانب القدرة. فقد يحتاج محركان لهما القدرة نفسها بالكيلوواط إلى إعدادات مختلفة لمحرك التحكم وإلى حماية مختلفة من الحمل الزائد. كما ينبغي أن تتوافق المحركات البديلة من حيث طريقة التثبيت، وأبعاد العمود، ودرجة الحماية للغلاف، ونظام التشغيل، وخصائص السرعة.
عالج اختلاف التردد قبل اختيار طريقة التحويل
تحتاج ماكينة الصنفرة المصممة أصلًا للعمل على 50Hz إلى ما هو أكثر من تعديل الجهد. فتغيير تردد التغذية لمحرك حثي موصول مباشرةً يغيّر سرعة تشغيله. وقد يؤدي ذلك إلى زيادة سرعة حزام الصنفرة، وتغيير سرعة تغذية الناقل، وتغيير العلاقة بين إزالة المادة وحركة اللوح.
زيادة سرعة الصنفرة ليست مفيدة تلقائيًا. فلأسطوانات التلامس، والمحامل، والبكرات، وأحزمة المواد الكاشطة حدود تشغيلية. وقد تؤثر التغييرات أيضًا في توليد الحرارة، وتشطيب السطح، والحمل على رأس الصنفرة. ويجب أن تستند السرعة المقبولة إلى تصميم الماكينة ومواصفات المواد الكاشطة.
يغيّر المحول الجهد، لكنه لا يغيّر التردد. إن تزويد ماكينة 400V، 50Hz بالطاقة عبر محول موصول بمصدر 480V، 60Hz يعني أن الماكينة ستظل تعمل بطاقة 60Hz. ولا يكون هذا الترتيب مناسبًا إلا إذا كانت بقية المعدات والسرعات الميكانيكية مصممة لقبول ذلك.
تتوفر عدة خيارات عملية:
- اطلب ماكينة مضبوطة من المصنع للعمل بجهد 480V وتردد 60Hz. يتيح ذلك اختيار المحركات وأنظمة التحكم والحماية وسرعات التشغيل بما يتوافق بعضها مع بعض.
- حوّل ماكينة موجودة من خلال تعديل هندسي مدروس. قد يشمل ذلك استبدال المحرك أو إعادة توصيله، وتغييرات في طاقة التحكم، واختيار محركات التحكم، وتحديث الوثائق.
- استخدم محولًا عندما يكون الجهد هو الاختلاف المتبقي. قد يناسب ذلك المعدات المتوافقة أصلًا مع التشغيل عند 60Hz، بشرط أن يكون المحول مصممًا لحمل المعدات المتصلة وظروف بدء التشغيل.
قارن نطاق التحويل الكامل قبل الاختيار. فقد يصبح المحول منخفض التكلفة شراءً غير موفق إذا كانت الماكينة تحتاج أيضًا إلى محركات ومكونات تحكم جديدة وتغييرات ميكانيكية.
اضبط محركات التحكم بما يتناسب مع المحرك وعملية الصنفرة
إذا كانت ماكينة الصنفرة تستخدم محركات تحكم بالتردد المتغير، فيجب أن تقبل تصنيفات دخلها مصدر الطاقة المتاح بجهد 480V. كما ينبغي أن تتوافق سعة تيار الخرج مع المحركات المتصلة وأحمال تشغيلها. وقد يؤدي اختيار محرك التحكم بالاستناد فقط إلى تطابق القدرة الحصانية المذكورة على ملصقه مع قدرة المحرك إلى إغفال متطلبات الحمل الزائد، ودرجة حرارة الغلاف، وظروف التطبيق الأخرى.
ينبغي أن تعكس معلمات التشغيل الأولي بيانات المحرك الفعلية: الجهد، والتيار، والتردد، والسرعة. ويجب أيضًا أن تتوافق إعدادات التسارع، والتباطؤ، والحماية من الحمل الزائد، والحد الأقصى لتردد الخرج مع الماكينة.
يمكن لمحرك التحكم إدارة تردد المحرك بشكل مستقل عن تردد مصدر الطاقة الداخل، ما قد يساعد في الحفاظ على سرعة التشغيل المقصودة. لكن يظل التوافق معتمدًا على جهد المحرك، والعزل، والتبريد، وخصائص خرج محرك التحكم. ولا يؤدي تركيب محرك تحكم تلقائيًا إلى جعل أي محرك مناسبًا لأي مصدر طاقة.
يحتاج رأس الصنفرة والناقل إلى عناية منفصلة. تؤثر سرعة حزام الصنفرة في عملية القطع، بينما تحدد سرعة التغذية مدة بقاء اللوح تحت الرأس. وقد يؤدي الحفاظ على إحداهما مع تغيير الأخرى إلى تشطيب مختلف أو إزالة مفرطة للمادة.
يتطلب التباطؤ عناية خاصة لأن مجموعات الصنفرة تحتفظ بطاقة دورانية. وقد يؤدي إعداد إيقاف سريع إلى أعطال في محرك التحكم أو إلى الحاجة إلى تجهيزات كبح. ويجب تصميم سلوك الإيقاف الطارئ وفقًا لمخاطر الماكينة ودوائر السلامة فيها؛ فإشارة الإيقاف العادية لمحرك التحكم وحدها لا تشكل وظيفة سلامة كافية.
أدرج طاقة التحكم والحماية ضمن المواصفات
قد يعمل PLC، وأجهزة الاستشعار، وملفات الموصلات، والصمامات، والشاشة بجهود تختلف عن جهد مصدر الطاقة الرئيسي. وقد تكون محركات الصنفرة متوافقة، لكن الماكينة قد تتعرض مع ذلك لتلف فوري في مكونات التحكم إذا وُصل محول التحكم بشكل خاطئ.
بالنسبة إلى المحول ذي نقاط التوصيل المتعددة للملف الابتدائي، يجب أن يتوافق التوصيل المختار مع مصدر الطاقة الداخل. كما يجب أن يكون نطاق دخل مصادر الطاقة الإلكترونية مناسبًا. افحص تصنيفات الملفات والمراوح كلًا على حدة، ولا سيما المكونات التي تعمل مباشرةً من طاقة الخط.
ينبغي أن يوضح التصميم الكهربائي كيفية تزويد الماكينة بالطاقة، وكيفية فصل الدائرة عند حدوث الأعطال، وكيفية حماية المحركات من الحمل الزائد. هذه الوظائف مترابطة لكنها مختلفة. فقد لا يوفر جهاز الحماية لفرع الدائرة بالضرورة حماية المحرك من الحمل الزائد التي يتطلبها التطبيق.
لا تحدد مقطع كابل التغذية بقسمة إجمالي قدرة المحركات على جهد مصدر الطاقة. فالتيار ثلاثي الطور يعتمد أيضًا على الكفاءة، ومعامل القدرة، والتشغيل المتزامن، وسلوك بدء التشغيل. استخدم التصنيفات الكهربائية للماكينة ومعلومات التركيب لتحديد موصلات التغذية، وتصنيف مفتاح الفصل، واختيار أجهزة الحماية وفقًا لقواعد التركيب المعمول بها.
يجب أيضًا أن يتناسب تصنيف تيار القصر للماكينة مع تيار العطل المتاح عند نقطة توصيلها. ويتعلق ذلك بتجميعة اللوحة ومكوناتها، وليس بمجرد الرقم المدوّن على القاطع الداخل.
يؤثر غبار MDF أيضًا في موثوقية المعدات الكهربائية. وينبغي أن يتناسب إحكام الخزانة والتبريد وصيانة المرشحات ومواضع المكونات مع بيئة التركيب. فقد يحد تراكم الغبار من التبريد ويلوث المعدات. نسّق نظام شفط الغبار وأعمال النظافة مع تركيب الماكينة، بما في ذلك أي تشابكات مطلوبة مع نظام الغبار.
تحقق من التركيب قبل تشغيل أي لوح
ينبغي للفنيين الكهربائيين المؤهلين تنفيذ التوصيلات والتشغيل الكهربائي الأولي بالاستناد إلى مخططات الماكينة. وتتجاوز عمليات الفحص المفيدة مجرد التحقق من بدء تشغيل المحرك الرئيسي.
- افحص التكوين عند التسليم. طابق لوحة بيانات الماكينة، ولوحات بيانات المحركات، وتصنيفات محركات التحكم، وتوصيلات المحول، والمخططات مع المواصفات المطلوبة.
- قِس مصدر الطاقة الداخل. افحص الجهد بين الأطوار والتردد، ثم تحرَّ أسباب أي اختلال ملحوظ في الجهد. أعد القياسات ذات الصلة أثناء بدء التشغيل والتشغيل للتحقق من وجود هبوط مفرط في الجهد.
- تحقق من التأريض وطاقة التحكم. تأكد من استمرارية التوصيل الوقائي وصحة جهود التحكم قبل التشغيل العادي.
- تحقق من اتجاه الدوران ومسار الحركة وفق الإجراء المحدد. افحص رؤوس الصنفرة واتجاه التغذية والمعدات المرتبطة بها. ولا تؤدي تغييرات الأطوار عند المدخل بالضرورة إلى عكس اتجاه محرك يتحكم فيه محرك تحكم.
- اختبر وظائف التشغيل والسلامة. يشمل ذلك مفاتيح الإيقاف الطارئ، وأقفال الوصول، وعناصر التحكم بالتغذية، وإشارات السماح لنظام الشفط عند تركيبها، وسلوك إعادة التشغيل بعد انقطاع الطاقة.
- شغّل ألواح MDF ممثلة للعمل الفعلي. راقب تيار المحرك، وأعطال محرك التحكم، ومسار الحزام، وجودة السطح، واستقرار التشغيل عند إعدادات الإنتاج المقصودة.
لا يمكن للتشغيل من دون حمل إثبات الأداء تحت حمل الصنفرة. ابدأ بإعدادات مضبوطة وزد الحمل ضمن القدرة المقننة للماكينة. سجّل المعلمات الناجحة لتكون مرجعًا موثوقًا للتعديلات والصيانة لاحقًا.
إذا فصل القاطع أثناء بدء التشغيل، فحدّد ما إذا كان السبب تيار البدء، أو هبوط الجهد، أو إعدادات غير صحيحة، أو عطلًا، أو مقاومة ميكانيكية. إن زيادة حجم القاطع دون فحص الدائرة قد تؤدي إلى عدم توفير حماية كافية للموصلات أو المعدات. وبالمثل، ينبغي تشخيص تكرار أعطال محرك التحكم قبل تغيير حدود الحماية.
أدرج التكوين المطلوب في مواصفات الشراء
يتجاوز وصف الطلب المفيد عبارة «إصدار 480V». حدّد مصدر الطاقة، وسرعات التشغيل المطلوبة، ونطاق التغذية، وترتيب جهد التحكم، وبيئة التركيب، ومتطلبات الوثائق. واطلب التيار المقنن الداخل للماكينة، وطريقة بدء التشغيل، وتفاصيل التوصيل، والمخططات الكهربائية قبل إعداد التركيب.
عند طلب عرض سعر من Qingdao Zhongding Machinery Co., Ltd.، أدرج تفاصيل الطاقة المتاحة في الموقع وعملية صنفرة MDF المقصودة في الطلب نفسه. ويُعد ما تقدمه الشركة من معدات نجارة ودعم فني ذا صلة بتنسيق مواصفات الماكينة وقطع الغيار والخدمة اللاحقة. ومع ذلك، ينبغي توثيق التكوين الكهربائي للماكينة المحددة التي سيتم توريدها.
يتمثل معيار القبول العملي في ماكينة يتوافق نظامها الكهربائي بالكامل مع مصدر الطاقة في الموقع، وتبقى فيها سرعات الصنفرة والتغذية ضمن حدود التصميم المقصود. حدّد هذه التفاصيل قبل الشحن، ثم استخدم المخططات المتفق عليها وسجلات التشغيل الأولي لإدخال ماكينة الصنفرة إلى الإنتاج.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.