


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
هل تستطيع ماكينة تغليف الألواح التعامل مع أصغر نصف قطر للقطاع لديك؟
هل تستطيع آلة تغليف الألواح التعامل مع أصغر نصف قطر لقطاعك؟
يمكن لأصغر نصف قطر في قطاعك أن يكشف حدود آلة تغليف الألواح قبل وقت طويل من بدء تشغيل إنتاج كامل. فالسؤال لا يقتصر على ما إذا كانت الآلة تستطيع تغليف اللوح، بل يتعلق بقدرتها على الحفاظ على التصاق موثوق وتشطيب نظيف حول الانحناءات الصعبة، من دون حدوث جسور في الفيلم أو رفعه أو تشققه. تؤثر هندسة الركيزة، ومادة التغليف، وسلوك المادة اللاصقة، وتكوين بكرات الضغط، جميعها في النتيجة، وينبغي أن تحدد تجارب العينات التي تطلبها قبل اختيار المعدات.
الإجابة المختصرة هي: ربما، لكن ذكر الحد الأدنى لنصف القطر لا يُعد دليلاً كافياً. ولا تصبح هذه القيمة ذات معنى إلا عند ربطها بقطاع محدد، ومادة تغليف معينة، ونظام لاصق محدد، وسرعة إنتاج معينة. إن نجاح عرض تجريبي باستخدام فيلم مرن على منحنى خارجي واسع لا يثبت القدرة على التعامل مع أخدود داخلي ضيق.
حدّد الهندسة الصعبة قبل مقارنة الآلات
ابدأ بمقطع عرضي ذي أبعاد، وليس بصورة فوتوغرافية. حدّد كل نصف قطر محدب، ونصف قطر مقعر، وفتحة أخدود، وعودة، وانتقال. أدرج تفاوتات التصنيع أيضاً؛ فقد يوضح الرسم الاسمي منحنى يمكن التعامل معه، بينما تترك المعالجة الفعلية انتقالاً أكثر حدة يصبح نقطة الفشل.
ينتج الركن الخارجي والتجويف الداخلي مشكلات مختلفة. فعند الركن المحدب، يجب أن تنحني مادة التغليف من دون تشقق أو ابيضاض أو انفصال تحت تأثير التوتر المتبقي. أما داخل الأخدود المقعر، فيجب أن تصل المادة إلى القاع، كما يجب أن تضغطها الأدوات لتلامس السطح بدلاً من شدّها فوق الفتحة. يُعرف هذا الجزء غير المدعوم باسم جسر الفيلم؛ وقد يبدو مقبولاً من مسافة بعيدة، مع ترك جيب غير ملتصق تحته.
قد يكون عمق الأخدود وإمكانية الوصول إليه مهمين بقدر أهمية نصف القطر. فقد يحتاج قطاعان لهما نصف القطر الداخلي نفسه إلى ترتيبات مختلفة للبكرات، لأن أحدهما قد يحتوي على مدخل ضيق أو كتف يعيق الوصول. اطلب من المورد تحديد كيفية وصول الضغط إلى كل سطح حرج.
تأكد أيضاً من فئة الآلة. تعمل آلة تغليف القطاعات بالتغذية المستمرة عموماً مع مقطع عرضي ثابت على طول اتجاه التغذية. أما اللوح ذو الانحناءات المتغيرة على السطح أو التجاويف ثلاثية الأبعاد، فقد يتطلب عملية تشكيل مختلفة. ويُستخدم مصطلح «تغليف الألواح» على نطاق واسع، لذلك يجب التأكد من ملاءمة العملية قبل مناقشة القدرة على التعامل مع أنصاف الأقطار الصغيرة.
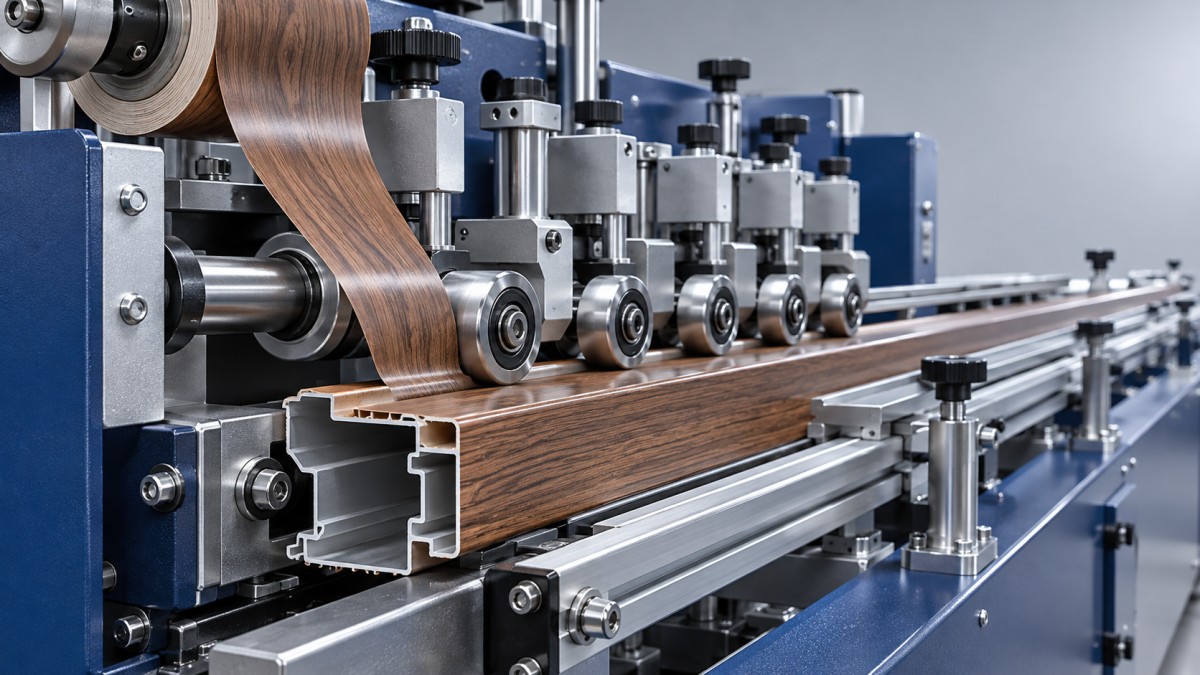
الحد الأدنى لنصف القطر يرتبط بمزيج المادة والعملية
لا تمتلك الآلة نصف قطر أدنى عالمياً واحداً للتغليف. إذ يتغير الحد العملي تبعاً لسماكة مادة التغليف، وصلابتها، وطبقة الدعم فيها، وتشطيب سطحها، واستجابتها لدرجة الحرارة، والتشوه المسموح به. ولا ينبغي التعامل مع فيلم PVC، ومواد التغليف القائمة على PET، والورق الزخرفي، والقشرة الطبيعية باعتبارها مواد قابلة للاستبدال.
في حالة الانحناء البسيط، تتعرض مادة التغليف الأكثر سماكة عموماً لإجهاد أكبر عند نصف القطر نفسه. ومع ذلك، لا يمكن التنبؤ بالنجاح اعتماداً على السماكة وحدها. فقد يحدد التركيب متعدد الطبقات، واتجاه الألياف في القشرة، وسلوك الطلاءات الزخرفية ما إذا كان السطح سيظل مقبولاً. قد يتوافق الفيلم مع الشكل من دون تمزق، ومع ذلك تظهر عليه تغيرات في اللمعان أو فقدان للنقش أو ابيضاض إجهادي واضح.
اطلب من مورد مادة التغليف إرشادات التشكيل الخاصة بالدرجة المحددة، بما في ذلك أي قيود اتجاهية وحدود لدرجة الحرارة. يمكن للتسخين أن يحسن قابلية بعض المواد للتوافق مع الشكل، لكن الحرارة الزائدة قد تتلف التشطيب أو تسبب عدم استقرار أبعادي. لا تعتمد العملية على فيلم بديل يشبه بصرياً المادة الأصلية.
وتزداد أهمية ذلك خصوصاً عندما يتعين على آلة واحدة التعامل مع مجموعات زخرفية متعددة. فقد تجتاز مادة التغليف الأكثر مرونة الاختبار بسهولة، بينما تحدد طبقة أكثر سماكة أو هشاشة حد التشغيل الحقيقي. ولذلك ينبغي أن تشمل التجارب أصعب هندسة وأقل مواد التغليف المعتمدة تحملاً، وليس مجرد مادة العرض التجريبي الأسهل لدى المورد.
انظر إلى موضع تطبيق الضغط، وليس إلى مقدار الضغط فقط
تحتاج الانحناءات الضيقة عادةً إلى تشكيل تدريجي. إذ تُوجَّه مادة التغليف نحو القطاع عبر سلسلة من نقاط التلامس بدلاً من إجبارها على اتخاذ شكلها النهائي عند نقطة واحدة. ويؤثر قطر البكرة وشكلها وصلابتها وزاويتها وخلوص تركيبها في إمكانية تنفيذ هذا التسلسل.
قد تصل البكرات الصغيرة إلى التفاصيل المحصورة، لكن قطرها وحده لا يثبت شيئاً يذكر. إذ يجب أن تتجنب معدات التثبيت الأكتاف المجاورة، كما يجب أن يدفع اتجاه التلامس مادة التغليف نحو السطح المقصود. وقد تحافظ بكرة تضغط عبر مدخل الأخدود على الجسر بدلاً من إزالته.
اطلب مخطط ترتيب الأدوات الخاص بمقطعك العرضي. وينبغي أن يوضح كيفية دخول مادة التغليف إلى التجويف، ومكان ضغطها وتثبيتها، وكيف تتجنب البكرات اللاحقة سحبها إلى الخارج. وبالنسبة إلى القطاعات الصعبة، قد تكون هناك حاجة إلى أدوات مشكلة أو محطات إضافية؛ ويجب تأكيد توفرها بدلاً من افتراضه.
لا يمثل الضغط الأكبر حلاً تلقائياً. فقد يؤدي الحمل المفرط إلى ترك علامات على السطح الزخرفي، أو تشويه ركيزة حساسة، أو الإخلال بتوزيع المادة اللاصقة. والسؤال المفيد هو ما إذا كانت الآلة تستطيع توفير ضغط مضبوط ومتكرر في الموقع الصحيح، مع دعم قطعة العمل باستمرار.
تغير السرعة نافذة التماسك المتاحة
يجب أن تظل المادة اللاصقة قادرة على ترطيب الأسطح عندما تصل مادة التغليف إلى كل محطة تشكيل. وتؤثر سرعة التغذية، وظروف الطلاء، ودرجة حرارة الركيزة، والمسافة بين التطبيق والتثبيت، جميعها في تلك النافذة. كما أن خط الإنتاج الأبطأ ليس دائماً أكثر أماناً؛ إذ إنه يغير وقت التبريد ومدة التعرض للحرارة معاً.
سواء كانت العملية المقترحة تستخدم EVA أو PUR التفاعلي أو مادة لاصقة مناسبة أخرى، احصل على إرشادات المعالجة من مورد المادة اللاصقة وتحقق من توافقها مع الركيزة ومادة التغليف. وينبغي تسجيل درجة حرارة التطبيق، ووزن الطلاء، ووقت الانفتاح، ومتطلبات المناولة أثناء التجارب. وعند الحاجة إلى المعالجة، ميّز بين قوة المناولة الفورية وأداء الالتصاق النهائي.
لا تطلب من محطة التغليف تصحيح سوء التحضير
يمكن للغبار، والألياف الممزقة، وآثار المعالجة، وعدم اتساق أبعاد القطاع، أن تجعل آلة قادرة تبدو غير موثوقة. وتكون الانحناءات الضيقة حساسة بشكل خاص، لأن عيباً موضعياً صغيراً قد يقطع التلامس في المكان الذي تكون فيه مادة التغليف واقعة تحت الإجهاد بالفعل. افحص الفراغات الفعلية للتأكد من اتساق الأبعاد وحالة السطح قبل ضبط المادة اللاصقة أو ضغط البكرات.
ويستحق القطع السابق للعملية اهتماماً أيضاً، رغم أنه لا يحدد نصف قطر التغليف النهائي. ولإعداد فراغات الخشب الصلب، صُمم منشار الشق أحادي الشفرة MJ163 من Qingdao Zhongdingمنشار شق أحادي الشفرة للقطع الطولي، وتبلغ سرعة تغذيته المحددة 12–30 m/min. ويتمثل دوره في إعداد المواد الخام؛ بينما يحدد التشكيل اللاحق وتحضير السطح القطاع المقدم إلى آلة التغليف. وينبغي موازنة سرعتي القطع والتغليف من خلال تخطيط الإنتاج، لا افتراض تطابقهما.
تحقق من رطوبة الركيزة ودرجة حرارتها مقارنة بتوصيات موردي المادة واللاصق. وبالنسبة إلى الحواف المسامية أو الهشة، اسأل عما إذا كانت هناك حاجة إلى معالجة سطحية، وتحقق من ملاءمتها على مواد إنتاج فعلية. فقد تخفي عينة عرض مختارة يدوياً وذات نعومة استثنائية تفاوتاً سيعود إلى الظهور على أرضية المصنع.
اجعل تجربة العينة متطلباً للشراء
تعيد التجربة المفيدة إنتاج حالة الإنتاج الصعبة، وتسجل معلومات كافية لتكرارها. أرسل قطاعات ممثلة، ومادة التغليف المقصودة، والتفاصيل ذات الصلة بالركيزة. وحدد الأبعاد الثابتة وما إذا كان يمكن زيادة أي نصف قطر من دون التأثير في المنتج النهائي.
- اختبر المزيج المحدِّد: استخدم أصغر نصف قطر مطلوب مع أقل مادة تغليف مقصودة تحملاً، بما في ذلك التفاوتات الواقعية في الأبعاد.
- شغّل الآلة بمعدل الإنتاج المطلوب: سجّل سرعة التغذية الفعلية، وليس الحد الأقصى الاسمي للآلة فقط.
- أدرج الانتقالات التشغيلية المعتادة: راقب بدء التشغيل، والتوقف وإعادة التشغيل، وتغيير الأدوات عند الحاجة.
- احتفظ بإعدادات التجربة: وثّق مواضع البكرات، ومراجع الأدوات، وظروف المادة اللاصقة، وإعدادات التسخين، وتعريف المادة.
- اتفق على توقيت الفحص: افحص الأجزاء فوراً، ثم افحصها مرة أخرى بعد فترة التهيئة أو المعالجة المحددة من مورد المادة اللاصقة.
حدد معايير القبول قبل العرض التجريبي. وينبغي أن تتناول فحوص المظهر الجسور، ورفع الحواف، والتشققات، والابيضاض، وآثار البكرات، والتجاعيد، والتشوه الزخرفي. استخدم إضاءة وظروف مشاهدة متفقاً عليها حتى لا يظل مصطلح «التشطيب المقبول» وعداً خاضعاً للتقدير الشخصي.
لا يمكن للمظهر وحده إثبات قوة الالتصاق. وعند الاقتضاء، استخدم عينات إتلافية للتقطيع أو لإجراء فحوص تدميرية متفق عليها، مع إيلاء اهتمام خاص للزوايا الداخلية. وإذا كان الاستخدام النهائي يتضمن التعرض للحرارة أو الرطوبة، فاختر اختبارات التهيئة والالتصاق التي تعكس التطبيق ومتطلبات العميل ذات الصلة. ولا تخترع حداً عالمياً للقبول لمنتجات غير مترابطة.
اختر القدرة القابلة للتكرار بدلاً من عينة ناجحة واحدة
صنّف نتيجة التجربة بصدق. فالقطاع الذي يعمل باستمرار بالسرعة المطلوبة مع إعدادات موثقة يختلف عن قطاع لا ينجح إلا بعد ضبط دقيق، وكلاهما يختلف عن هندسة تتطلب إعادة تصميم. وإذا كان النجاح يعتمد على نصف قطر أكبر، أو مادة تغليف خاصة، أو سرعة منخفضة، فأدرج هذا القيد في قرار الشراء.
ثم تحقق مما يتضمنه التسليم: بكرات خاصة بالقطاع، ووثائق الإعداد، وتدريب المشغلين، وعناصر ضغط احتياطية، ودعم لتغييرات المواد اللاحقة. فالعينة المعتمدة ذات قيمة محدودة إذا لم يتمكن المشغلون من تكرارها أو كان من الصعب الحصول على أدوات بديلة.
تمتلك Qingdao Zhongding Machinery Co., Ltd. خبرة تزيد على 20 عاماً في تصنيع وتصدير آلات النجارة، إلى جانب الدعم الفني، وتوفير قطع الغيار، وخدمات ما بعد البيع. وبالنسبة إلى مشروع يعتمد على نصف قطر محدد، تكون هذه القدرات أكثر فائدة عند ربطها بعملية موثقة تشمل التحقق من العينة، والأدوات المتفق عليها، وفحوص التشغيل الأولي، ومسار واضح لمعالجة تفاوتات الإنتاج.
قبل اعتماد آلة تغليف الألواح، اطلب دليلاً على أدائها في قطاعك المحدِّد الفعلي، وليس تأكيداً عاماً بشأن الانحناءات الضيقة. فالنتيجة الحاسمة هي تحقيق التصاق قابل للتكرار وتشطيب مقبول بالسرعة المطلوبة، مع ظروف تشغيل يستطيع فريق الإنتاج لديك الحفاظ عليها.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.