


غالبًا ما تناسب ماكينة الصنفرة ذات الرأسين الخشب الرقائقي المتجانس ومتطلبات إزالة كمية معتدلة من المواد. وتكون الرؤوس الثلاثة مفيدة عندما تسهم مراحل الصنفرة الإضافية في زيادة الإنتاجية أو تحسين تسلسل المواد الكاشطة أو جودة التشطيب.
يعتمد الاختيار الأفضل على تفاوت الألواح الواردة، وسماكة المنتج المستهدفة وحدود التفاوت المسموح بها، وسرعة التغذية، ومتطلبات السطح. ولا يكفي عدد الرؤوس وحده لتحديد دقة المعايرة أو الإنتاجية.
يتمثل التحدي الأساسي أمام مصنعي الخشب الرقائقي في تحقيق اتساق الأبعاد دون إزالة كمية مفرطة من قشرة الوجه. ويتيح الرأس الإضافي خيارات أكثر، لكنه لا يضمن النتائج.
يساعد هذا الدليل مديري الإنتاج وفرق المشتريات ومهندسي العمليات على مقارنة التكوينات، وتحديد مخاطر التشغيل، ووضع مواصفات لاختبار عملي ذي دلالة قبل الالتزام بشراء المعدات.
ما الذي يتغير فعليًا عند إضافة رأس صنفرة؟
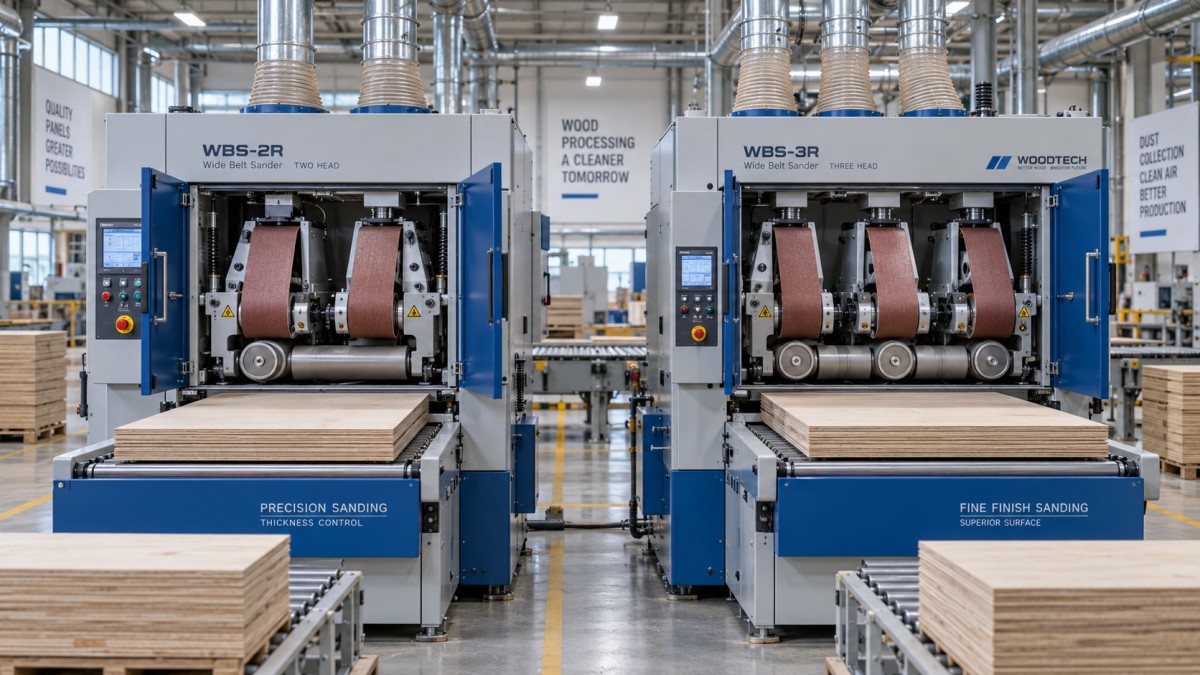
رأس الصنفرة هو إحدى محطات المعالجة داخل الماكينة. وتعتمد وظيفته على عنصر التلامس، وحزام الصنفرة، وإعدادات الضغط، وهيكل الماكينة الداعم.
تجمع تكوينات الرأسين عادةً بين المعايرة والصنفرة اللاحقة. أما تكوينات الرؤوس الثلاثة، فيمكنها فصل الإزالة الأثقل للمواد عن تنعيم الخدوش والتحضير النهائي للسطح، وفقًا للمعدات المركبة.
لكن وجود ثلاثة رؤوس لا يعني بالضرورة وجود ثلاث مراحل للمعايرة. فوسادة التشطيب تؤدي مهمة مختلفة عن أسطوانة التلامس المخصصة للتحكم في السماكة.
تركز أسطوانات التلامس ضغط القطع عادةً على مساحة أصغر. أما الوسادات، فتتيح تلامسًا أوسع مع المادة الكاشطة، وتُستخدم عادةً لتحسين الأسطح بعد تصحيح الأبعاد.
تؤثر صلابة الأسطوانة وقطرها وخصائص المادة الكاشطة وإعدادات الماكينة في سلوك القطع. اطلب من الموردين توضيح وظيفة كل رأس مقترح بالاستناد إلى مواصفات الخشب الرقائقي الفعلية لديك.
قارن التكوينات الكاملة، بما يشمل صلابة الهيكل، ودعم الناقل، وترتيبات التثبيت، وقدرة المحرك، وأنظمة الضبط. وتساعد هذه الميزات على تحديد ما إذا كانت الرؤوس الإضافية توفر قدرة إنتاجية مفيدة.
متى تكون ماكينة الصنفرة ذات الرأسين استثمارًا أفضل؟
غالبًا ما تكون الماكينة ذات الرأسين مناسبة عندما ينتج الكبس في المراحل السابقة ألواحًا متجانسة نسبيًا، وتتطلب المعايرة إزالة كمية محدودة قبل وصول السطح إلى الحالة المطلوبة.
وقد تناسب أيضًا الإنتاج الذي تلبي فيه سرعات التغذية الحالية الطلب، وتحقق فيه تمريرة واحدة مضبوطة جيدًا متطلبات السماكة وجودة السطح المقبولة للمعالجة اللاحقة.
قد تختلف متطلبات السطح بدرجة كبيرة لدى الشركة المصنعة التي تبيع خشبًا رقائقيًا للبناء مقارنةً بالألواح المخصصة للأثاث. حدد الاستخدام المقصود قبل دفع تكلفة قدرة تشطيب إضافية.
تتطلب الماكينة ذات الرأسين عادةً إدارة عدد أقل من أحزمة الصنفرة ومجموعات المعالجة. وتعتمد الوفورات الفعلية على مواصفات الماكينة وساعات التشغيل واستهلاك المواد الكاشطة ومتطلبات الصيانة.
تصبح تكلفة الشراء الأقل أقل جاذبية إذا كانت الألواح تحتاج بانتظام إلى تمريرة أخرى. أدرج في المقارنة المناولة الإضافية والعمالة والإنتاج قيد التشغيل وضغوط التسليم.
اختر الرأسين عندما تثبت الاختبارات إنتاجًا قابلًا للبيع ومتسقًا بالسرعة المطلوبة. فهذه الأدلة أهم من الافتراضات بشأن ما قد توفره ماكينة أكبر.
متى يقدم الرأس الثالث قيمة عملية؟
يصبح الرأس الثالث مفيدًا عندما لا تستطيع محطتان إنجاز إزالة المواد المطلوبة وتنعيم الخدوش ضمن تمريرة واحدة وبمعدل الإنتاج المستهدف.
يمكن أن يؤدي توزيع العمل على رؤوس مناسبة إلى تخفيف العبء عن كل حزام. لكن يجب التحقق من تحسن عمر الحزام أو استقرار الأداء في ظروف الإنتاج الفعلية.
كما يتيح ذلك مرونة أكبر في تسلسل المواد الكاشطة. فقد تقلل مرحلة وسيطة الخدوش الخشنة قبل الصنفرة النهائية، شريطة بقاء كمية كافية من المادة لإجراء التحسين.
قد تكون هذه المرونة مهمة للخشب الرقائقي المخصص لأجزاء الأثاث الظاهرة أو للقشور السطحية الحساسة. وينبغي تحديد القبول وفقًا للمتطلبات الفعلية لعمليات الطلاء أو الربط أو التصفيح.
لا يمكن تحقيق إنتاجية أعلى إلا إذا دعمتها قدرة قطع واستخلاص غبار وتحكم في الناقل وقدرة مناولة كافية. ولا تستطيع محطة إضافية تجاوز جميع اختناقات الإنتاج.
كما تضيف الرؤوس الثلاثة متغيرات إعداد إضافية. ويحتاج المشغلون إلى إعدادات موثقة ومسؤوليات واضحة لتجنب القطع غير الضروري والتحميل غير المتساوي وتفاوت النتائج بين الورديات.
في الإنتاج المتنوع، قيّم وتيرة تغيير الإعدادات إلى جانب الإنتاج. فالقيمة العملية للمرونة الإضافية محدودة إذا أدت التعديلات المعقدة إلى زيادة وقت التوقف أو صعوبة الحفاظ على إعدادات قابلة للتكرار.
هل يستطيع أي من التكوينين الحفاظ على تفاوت السماكة المطلوب دون اختراق القشرة؟
قبل مقارنة الماكينات، حدد نطاق السماكة النهائية وطريقة قياسها. فالسماكة الاسمية وحدها لا توفر معلومات كافية لاختيار المعدات.
ميّز بين التفاوت داخل اللوح الواحد والتفاوت بين الألواح. وسجل أيضًا حالة الرطوبة والتقوس وعيوب الوجه وأي تغير في السماكة بعد الصنفرة والتكييف.
على سبيل المثال، افترض أن قياسات الألواح الواردة تتراوح بين 18.3 و18.7 مليمترًا، في حين أن نطاق السماكة النهائية المطلوب يتراوح بين 18.0 و18.2 مليمترًا وفقًا لشروط القياس المتفق عليها.
يتطلب الوصول إلى الحد الأعلى للسماكة النهائية خفضًا إجماليًا في السماكة بنحو 0.1 إلى 0.5 مليمتر. ويؤدي هذا الاختلاف إلى متطلبات مختلفة بدرجة كبيرة بين ألواح الدفعة الواحدة.
توضح هذه الأرقام التوضيحية مقدار التصحيح المطلوب، ولا تمثل سماحات صنفرة موصى بها. وتعتمد إمكانية إزالة هذه الكمية على توافر قشرة الوجه وتركيب اللوح وعملية الصنفرة.
يجب أن يسمح سمك القشرة القابل للاستخدام بتصحيح السماكة وتحسين السطح مع الحفاظ على سماكة الوجه المحددة. وقد تجعل القشور الزخرفية الرقيقة المعايرة القوية غير مقبولة تجاريًا.
إذا كانت إحدى مناطق اللوح الوارد أقل بالفعل من الحد الأدنى للسماكة النهائية، فلا يمكن للصنفرة إعادتها إلى الحد المطلوب. وتتطلب هذه الألواح تصحيحًا في المراحل السابقة أو فرزًا أو اعتماد طريقة بديلة متفق عليها للتعامل معها.
لا تجعل الرؤوس الإضافية عدم كفاية سماكة القشرة أمرًا آمنًا. حسّن اتساق الكبس أو التحكم في القشرة أو فرز المواد الواردة عندما تتجاوز الإزالة المطلوبة ما يسمح به المنتج.
ميّز أيضًا بين تصحيح السماكة والتسوية. فقد يقيّد ضغط التثبيت اللوح المشوه مؤقتًا، لذا قيّم حالته بعد تحريره وكذلك أثناء المعالجة.
قارن التكوينات وفقًا لمتطلبات الإنتاج نفسها
استخدم مواصفات موحدة عند طلب عروض الأسعار. وإلا فقد تجعل الاختلافات في تصميم الرؤوس وقدرة المحركات ومستوى الأتمتة والخدمات المشمولة المقارنات الأولية مضللة.
اطلب تسلسل المواد الكاشطة المقترح وتوزيع الإزالة وسرعة التغذية لكل عرض. وينبغي أن يوضح الموردون كيفية تلبية هذه الإعدادات لمتطلبات منتجاتك مجتمعةً.
تحقق مما إذا كان عرض السعر يشمل معالجة وجه واحد أو الوجهين بالتزامن. فعدد الرؤوس وحده لا يحدد الأسطح التي ستتم معالجتها أو الطاقة الإنتاجية للخط الناتجة.
إذا تطلب الوجهان الصنفرة، فأدرج قلب الألواح والتمريرات الإضافية ومعدات المناولة في المقارنة. وقيّم سماكة الوجه الناتجة وتوازن السماكة على الجانبين.
تأكد أيضًا من متطلبات استخلاص الغبار. واحصل على معدلات تدفق الهواء ومتطلبات التوصيل التي يحددها المورد، ثم تحقق مما إذا كان النظام الحالي قادرًا على دعم الإنتاج المستمر بموثوقية.
كيف تختبر الماكينة قبل الشراء؟
ينبغي أن يحاكي اختبار المورد تحديات الإنتاج لديك باستخدام ألواح ممثلة للمواد الفعلية. ضمّن المواد المعتادة والدفعات الصعبة وأرق قشور الوجه التي تنوي معالجتها.
أرسل معايير القبول كتابيًا قبل الاختبار. وحدد حدود السماكة النهائية ومواقع أخذ العينات ومتطلبات السطح وعيوب القشرة المسموح بها والحد الأدنى لمعدل الإنتاج المقبول والمستمر.
قس الألواح قبل الصنفرة عند مواقع محددة باستخدام أدوات مناسبة تم التحقق من دقتها. وكرر القياسات بعد المعالجة وفقًا للشروط المتفق عليها، مع تسجيل النتائج لكل لوح وموقع.
قيّم جودة السطح بمعزل عن السماكة. وافحص الخدوش الخشنة وآثار الاهتزاز والاحتراق واستدارة الحواف والصنفرة الموضعية النافذة عبر القشرة والعيوب التي تظهر بعد التشطيب اللاحق.
عندما تحدد الطلاءات أو الطبقات السطحية معيار القبول، عالج ألواح الاختبار من خلال العملية اللاحقة نفسها. فالمظهر الأملس بصريًا بعد الصنفرة لا يثبت أداء الطلاء أو الربط.
شغّل كمية كافية من المواد لمراقبة تحميل الحزام وإحماء الماكينة وأداء نظام الاستخلاص وقابلية تكرار النتائج. ولا تكفي بضعة ألواح مختارة بعناية من أجل العرض لإثبات القدرة على الإنتاج المستمر.
سجل سرعة التغذية ومواصفات المواد الكاشطة وحالة الحزام والإعدادات والطلب على الطاقة عند إمكانية قياسه وجميع التمريرات الإضافية. وتسهّل هذه السجلات تقييم العروض المنافسة.
اطلب من المورد توثيق الإعداد الناجح وإجراءات التشغيل. فالإنتاج القابل للتكرار يعتمد على نقل ظروف الاختبار إلى إعدادات عملية يستطيع فريقك الحفاظ عليها.
هل سيغطي الرأس الثالث تكلفته؟
قارن التكلفة لكل لوح مقبول، بما يشمل استهلاك المواد الكاشطة والعمالة والطاقة والصيانة والمنتجات المرفوضة وإعادة العمل. ولا يكشف سعر الشراء وحده الأثر الاقتصادي لأي من التكوينين.
ميّز بين سرعة التغذية النظرية والإنتاج المقبول. فقد تقلل فترات التحميل وقلب الألواح وتغيير الإعدادات والفحص والتمريرات الثانية من فائدة الماكينة الأسرع.
احسب القيمة السنوية الإضافية للإنتاج القابل للبيع الأعلى وتقليل إعادة المناولة والوفورات المؤكدة في الهدر. واطرح تكاليف التشغيل الإضافية قبل تقدير فترة استرداد الاستثمار.
للتوضيح، إذا بلغ الاستثمار الإضافي 30,000 دولار وحقق منفعة تشغيلية صافية سنوية قدرها 15,000 دولار، فإن فترة الاسترداد البسيطة تبلغ عامين، قبل التمويل والضرائب.
استخدم نتائج الاختبارات وجدول الإنتاج لديك في الحساب. فالقدرة غير المستخدمة لا تحقق عائدًا يُذكر عندما يحد الطلب أو الكبس في المراحل السابقة أو المعالجة اللاحقة من إنتاج المصنع.
أدرج الدعم ضمن التقييم: فتوافر أحزمة الاستبدال وقطع الغيار الأساسية وإمكانية الوصول للصيانة والمساعدة الفنية وتدريب المشغلين كلها عوامل تؤثر في وقت التوقف والقيمة التشغيلية على المدى الطويل.
أي تكوين ينبغي أن تختار؟
هل الأفضل لمعايرة سماكة الخشب الرقائقي استخدام ماكينة صنفرة ذات رأسين أم ثلاثة رؤوس؟ اختر التكوين الذي يلبي متطلبات السماكة والسطح والإنتاج مع فقدان مقبول للقشرة.
فضّل الرأسين عندما تؤكد الاختبارات الممثلة للمواد أداءً جيدًا بتمريرة واحدة وبمعدل الإنتاج المطلوب. وفضّل الرؤوس الثلاثة عندما تقدم المرحلة الإضافية فوائد قابلة للقياس في الجودة أو الإنتاجية.
إذا لم يحقق أي من التكوينين التفاوت المطلوب دون إتلاف الأوجه، فافحص الألواح الواردة وافتراضات العملية. فزيادة قدرة الصنفرة لا تعوض كل مشكلات التصنيع في المراحل السابقة.
عند مناقشة مشروع مع Qingdao Zhongding Machinery Co., Ltd.، قدم أبعاد الألواح وتوزيع السماكة وتفاصيل قشرة الوجه ومتطلبات التشطيب ومعدل الإنتاج المطلوب.
اطلب مقترحًا للتكوين تدعمه اختبارات ممثلة للمواد ومعايير قبول موثقة وترتيبات للتدريب والخدمة. ويربط قرار الشراء الأفضل بين نتائج الألواح المثبتة وتكاليف التشغيل المستدامة.