


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
ما الذي يجب أن يشمله اختبار القبول في المصنع لماكينة صنفرة الخشب الرقائقي؟
يجب أن يثبت اختبار القبول في المصنع لآلة صنفرة الخشب الرقائقي أن الآلة قادرة على إنتاج ألواح مقبولة بمعدل الإنتاج المتفق عليه، لا أن تكتفي بالتشغيل بسلاسة أثناء العرض. وينبغي أن يستند الاعتماد إلى قياسات اتساق السُمك وجودة السطح وثبات التغذية والتشغيل المستمر ووظائف السلامة والسجلات الداعمة الكاملة.
والشرط الحاسم هو تحقيق هذه النتائج مجتمعةً باستخدام خشب رقائقي ممثل للإنتاج وإعدادات موثقة. فالحصول على تشطيب جيد عن طريق إبطاء الناقل إلى ما دون السرعة المتعاقد عليها لا يثبت القدرة الإنتاجية. كما أن تحقيق سُمك دقيق في بضعة ألواح مختارة لا يثبت إمكانية تكرار النتائج على امتداد دفعة إنتاجية.
الاتفاق على شروط القبول قبل تشغيل الآلة
ينبغي أن يحوّل بروتوكول اختبار القبول في المصنع (FAT) مواصفات الشراء إلى متطلبات قابلة للاختبار. فعبارات مثل «دقة صنفرة عالية» أو «مناسبة لخشب الأثاث الرقائقي» تترك مجالاً واسعاً للاختلاف. لذا حدّد المواد التي ستُعالج، وكيفية قياس الأداء، وما الذي يُعد اجتيازاً للاختبار.
ينبغي أن يحدد الاتفاق ما يلي:
- طراز الآلة ورقمها التسلسلي وتكوين رؤوس الصنفرة وعرض التشغيل والخيارات المورّدة.
- أبعاد الألواح وتركيبها ونوع قشرة الوجه وحالة الرطوبة ونطاق السُمك عند الإدخال.
- السُمك النهائي المطلوب والتفاوت المسموح وإزالة المادة ومعايير قبول السطح.
- نوع حزام الصنفرة وتسلسل درجات الخشونة وسرعة الناقل وإعدادات الرؤوس وعدد مرات المرور.
- كمية الاختبار ومدة التشغيل المتواصل وتواتر أخذ العينات والانقطاعات المسموح بها.
- مصدر الكهرباء وظروف الهواء المضغوط ومتطلبات شفط الغبار أثناء الاختبار.
- المسؤولية عن القياسات والأعمال التصحيحية وإعادة الاختبار والتصريح بالشحن.
ميّز بين صنفرة المعايرة وصنفرة التشطيب. فالآلة المصممة لضبط سُمك الألواح يجب أن تثبت اتساق إزالة المادة. أما الآلة المصممة أساساً لتجهيز قشرة الوجه للطلاء، فيجب أن تثبت قدرتها على تحسين السطح دون اختراق القشرة. وعند اشتراط الوظيفتين، ضع شروط اختبار منفصلة بدلاً من اعتبار نجاح تشغيل واحد دليلاً على كليهما.
استخدم ألواحاً تكشف حدود التشغيل المقصودة
قد تجعل الألواح التي يختارها المصنع العرض أسهل، لكنها قد لا تمثل المواد التي ستعالجها الآلة فعلياً. وحيثما أمكن، استخدم مواد من مصدر التوريد المخصص للإنتاج أو اتفق مسبقاً على بديل مكافئ موثّق لاختبار القبول في المصنع.
ينبغي أن تغطي مجموعة العينات ظروف تشغيل ذات دلالة: ألواحاً عريضة لاختبار الأداء على كامل عرض رأس الصنفرة، وألواحاً أرق تختبر الدعم والتغذية، وألواحاً قريبة من الحدود المتفق عليها لتفاوت سُمك المواد الداخلة. وأدرج تركيبات قشرة الوجه وبدلات الصنفرة ذات الصلة. ولا ينبغي اعتبار المواد غير المناسبة عمداً شرطاً للقبول، إلا إذا كانت معالجتها جزءاً من العقد.
سجّل العيوب الأولية والتقوس وحالة الرطوبة والسُمك قبل الصنفرة. وإلا فقد تُنسب عيوب القشرة أو تشوه اللوح خطأً إلى الآلة. وفي المقابل، لا ينبغي أن يكون التفاوت المفرط في المواد الداخلة مبرراً للأداء الضعيف إذا كان تصحيح هذا التفاوت من الوظائف المتفق عليها للآلة.
عرّف كل لوح اختبار وضع علامة على اتجاه تغذيته ووجهه المرجعي. واحتفظ بكمية كافية لمرحلة الإحماء وضبط الإعدادات وتشغيل القبول المشهود وأي إعادة اختبار لازمة. ولا تُحتسب الألواح المستخدمة لضبط الإعدادات تلقائياً ضمن دفعة القبول.
قِس السُمك كنمط، لا كقراءة واحدة
لا تكشف قراءة السُمك في نقطة مركزية ما إذا كان اللوح مدبباً أو غير متساوٍ عبر عرضه أو مفرط الصنفرة عند أطرافه. استخدم شبكة قياس محددة تغطي الجانبين والمركز ومواضع على امتداد اتجاه التغذية. وحدد المسافة من الحواف كي يقيس المفتشون المختلفون مواضع قابلة للمقارنة.
قِس المواضع المحددة نفسها قبل الصنفرة وبعدها. فهذا يميّز السُمك النهائي عن كمية المادة المزالة: إذ قد يحقق اللوح متوسط السُمك المستهدف مع بقاء الإزالة غير متساوية أو وجود مواضع محلية خارج حدود التفاوت.
استخدم أداة قياس سُمك معايرة وملائمة لحجم اللوح وحالة سطحه وحدود التفاوت المطلوبة. ويجب أن تكون دقتها ودرجة عدم اليقين في القياس مناسبتين لحد القبول. واتفق على ضغط التلامس أو أسلوب القياس إذا كان الانضغاط أو نسيج السطح قد يؤثر في القراءات. وقِس الألواح الساخنة والمبرّدة وفق توقيت محدد موحّد، بدلاً من خلط النتائج.
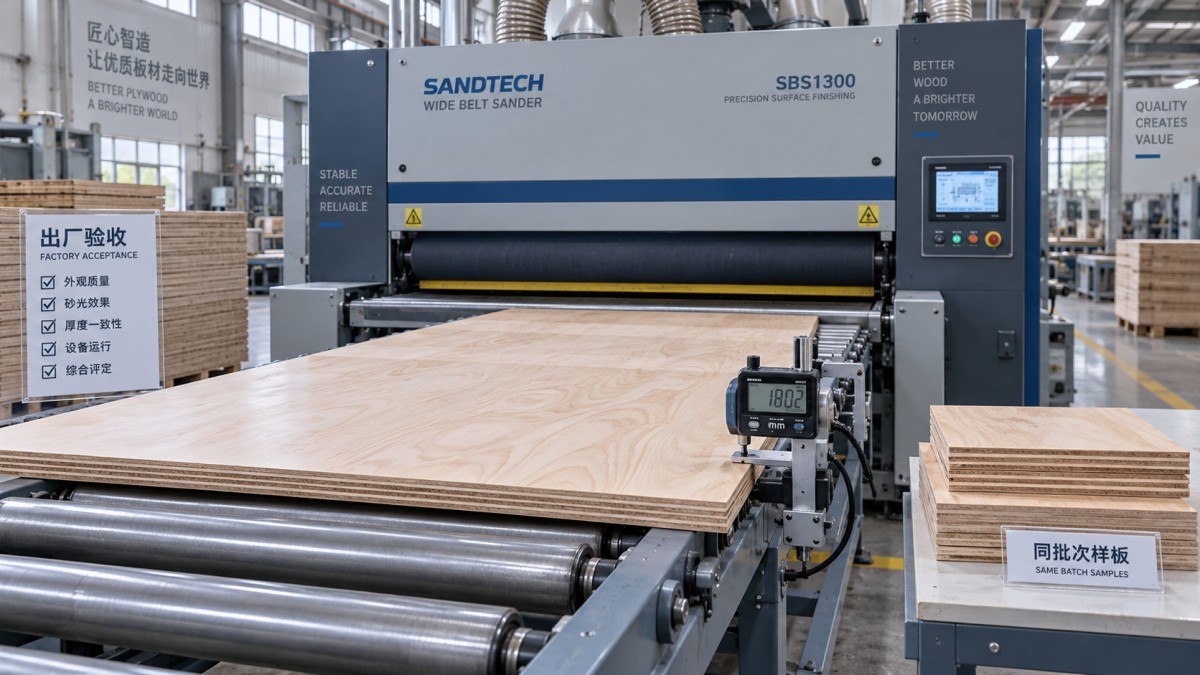
ينبغي أن تحتفظ السجلات بالقراءات الفردية، لا بالمتوسطات فقط:
ينبغي أن تستند حدود التفاوت المقبولة إلى متطلبات المنتج وقدرات الآلة المتفق عليها، لا إلى معيار عالمي مفترض لصنفرة الخشب الرقائقي. ولا تستبدل دقة عرض الآلة بإثبات دقة العملية.
قيّم تشطيب السطح وفق عملية التصنيع التالية
قد يبدو السطح أملس تحت الإضاءة العلوية، لكنه قد يكشف عن تموجات أو خدوش أو أشرطة عرضية عند طلائه. افحص الألواح في ظل إضاءة ثابتة، تشمل إضاءة مائلة تكشف أنماط السطح. وتحقق من المنطقة الوسطى والحواف الأمامية والخلفية والجانبية.
ابحث تحديداً عن خدوش عميقة ناتجة عن مواد الكشط، وعلامات متكررة، وألياف ممزقة، واحتراق، وأشرطة صنفرة غير متساوية، واستدارة الحواف، واختراق قشرة الوجه. واربط كل عيب بالتطبيق المتفق عليه. فلا ينبغي تقييم تشطيب المعايرة الخشن وتشطيب الوجه الجاهز للطلاء وفق المعيار نفسه.
احتفظ بلوح مرجعي معتمد أو معيار بصري موثق بوضوح عندما يكون المظهر مهماً. وإذا كانت قياسات الخشونة محددة، فعرّف المعيار وإعدادات الجهاز واتجاه القياس بالنسبة إلى اتجاه الألياف ومواضع أخذ العينات. فقيمة الخشونة وحدها لا تثبت ملاءمة السطح للطلاء أو اللصق أو الاستخدام الزخرفي.
بالنسبة إلى الخشب الرقائقي ذي القشرة الرقيقة، تحقّق من أن الإزالة المقصودة تقع ضمن بدل الصنفرة المتاح. وعندما يكون السُمك المتبقي للقشرة حرجاً، اتفق على طريقة تحقق مناسبة، بما في ذلك أخذ مقاطع من عينات تُضحّى بها عند الضرورة. فالمظهر المقبول للوجه لا يثبت مقدار القشرة المتبقية.
أثبت الإنتاجية دون تغيير شروط الجودة
سرعة الناقل لا تعادل حجم الإنتاج. فالطاقة الفعلية تعتمد على تباعد الألواح وانقطاعات التحميل وعدد مرات المرور والمنتجات المرفوضة وما إذا كان يلزم تشغيل أحد الوجهين أو كليهما.
شغّل دفعة القبول بسرعة التغذية وكمية إزالة المادة المتفق عليهما. وسجّل الزمن المنقضي وعدد الألواح المعالجة والألواح المقبولة والتوقفات وإعادة العمل. وإذا كان ادعاء الطاقة الإنتاجية مبنياً على المساحة، فاحسب مساحة الألواح المقبولة لكل زمن تشغيل منقضٍ، وبيّن ما إذا كان الرقم يخص معالجة وجه واحد أم إنتاجاً مكتملاً للوجهين.
لا يمكن للتشغيل دون حمل إثبات قدرة الصنفرة الإنتاجية. راقب، تحت الحمل المتفق عليه، تيار المحرك أو مؤشرات حمل المحرك، ومسار حزام الصنفرة، وحركة الألواح، والاهتزاز، وأداء شفط الغبار. وسجّل أي تباطؤ أو انزلاق أو انحراف أو توقف أو فصل بسبب الحمل الزائد، مع حالة اللوح وإعدادات الآلة.
ينبغي أن تطول فترة التشغيل المتواصل بما يكفي لتقييم استقرار التشغيل بعد الإحماء، على أن تُتفق مدتها مسبقاً. وخذ عينات السُمك والتشطيب في بداية التشغيل وأثناءه وقرب نهايته. وإذا كان عمر حزام الصنفرة مهماً تجارياً، فلا يمكن لاختبار قبول قصير التحقق من ادعاء عمر تشغيلي كامل للمواد الكاشطة؛ إذ يتطلب ذلك تقييماً منفصلاً ومحدداً.
تحقّق من حالة الآلة التي تقف وراء النتائج
قبل اختبار الأداء، تأكد من مطابقة الآلة للطلب وجاهزيتها للتشغيل بأمان. وافحص ترتيب رؤوس الصنفرة وأبعاد الأحزمة وحالة الناقل والأدلة وعناصر الضغط والحواجز وأبواب الوصول وأجهزة التحكم ونقاط التشحيم والملحقات المورّدة.
افحص محاذاة الطاولة أو الناقل وإعداد رؤوس الصنفرة وفق إجراءات الشركة المصنّعة. وتأكد من اتساق عمل ضبط السُمك ومؤشر الموضع، بما في ذلك عند الوصول إلى الإعداد من اتجاهات مختلفة. فقد تجعل الخلوصات الميكانيكية أو عدم اتساق نقاط المرجع إعادة تنفيذ إعداد ناجح أمراً صعباً.
أجرِ عرضاً عملياً لاستبدال الأحزمة وضبط مسارها وفق إجراء العزل المحدد. وتحقق من إمكانية الوصول لأغراض التنظيف والصيانة دون تجاوز الحواجز. وإذا كانت وصفات التشغيل أو التموضع الآلي أو وظائف بيانات الإنتاج مشمولة، فاختبر حفظ الإعدادات المتفق عليها واستدعاءها واستعادتها.
سجّل مواصفات المواد الكاشطة المستخدمة في الاختبار. فالنتيجة التي تحققت باستخدام نوع محدد من دعامة الحزام أو درجة خشونة أو تسلسل صنفرة معين لا ينبغي عرضها على أنها مستقلة عن هذه المواد الاستهلاكية.
تحقّق من وظائف السلامة وشفط الغبار في ظروف مضبوطة
ينبغي التحقق من السلامة وفق إجراء متفق عليه ينفذه أشخاص مؤهلون. ويجب ألا يعتمد ذلك على إحداث انحشارات خطرة عمداً أو تقريب الأيدي من الأجزاء المتحركة أو ارتجال حالات أعطال.
افحص أجهزة الإيقاف الطارئ، وتعشيقات الحواجز عند توفرها، ومنع إعادة التشغيل غير المتوقعة بعد عودة التيار، والاستجابة للأعطال ذات الصلة. وتحقق من الحماية الخاصة بتتبّع الحزام وانقطاعه، وأجهزة الحماية المرتبطة بالتغذية، وغيرها من وسائل الحماية المضمنة في تصميم الآلة. وسجّل الاستجابة المتوقعة والاستجابة الفعلية لكل وظيفة. ولا يغني الإيقاف الطارئ عن الحواجز المطلوبة أو العزل الآمن أثناء الصيانة.
يتطلب شفط الغبار أكثر من مجرد التأكد من إمكانية توصيل مجرى هواء. سجّل كل وصلة شفط وظروف تدفق الهواء والضغط المحددة والظروف المحققة أثناء اختبار القبول في المصنع. وإذا جرى قياس الأداء، فحدّد طريقة القياس وموقعه. وافحص وجود تسرب أو تراكم مرئي للغبار، لكن لا تعتبر النظافة الظاهرية دليلاً على الامتثال لمتطلبات التعرض.
يشكل غبار الخشب مخاطر الحريق والانفجار، فضلاً عن مخاطر التعرض. ويجب أن تكون واجهات شفط الآلة وتعليمات التركيب وأي وسائل حماية مورّدة متوافقة مع نظام التحكم الهندسي بالغبار في المنشأة الوجهة. ولا يثبت الاختبار باستخدام نظام الشفط في المصنع أن التركيب النهائي سيحقق الأداء نفسه.
تحقق من متطلبات التغذية الكهربائية والربط الوقائي ووسائل العزل وسجلات الفحص ذات الصلة. وتعتمد متطلبات السلامة والمطابقة الواجبة التطبيق على الوجهة وتكوين الآلة؛ ولا يُغني اجتياز اختبار القبول في المصنع عن تقييم المطابقة المطلوب أو تقييم مخاطر مكان العمل.
اجعل اعتماد الشحن قابلاً للتتبع إلى الأدلة
ينبغي أن يحدد تقرير اختبار القبول في المصنع الموقّع الآلة والمشاركين وتاريخ الاختبار وإصدار البروتوكول وأجهزة القياس والمواد والإعدادات وظروف المرافق. وأرفق قراءات السُمك الأولية وسجلات فحص السطح ونتائج تشغيل الإنتاج ونتائج اختبارات السلامة والصور أو مقاطع الفيديو المرتبطة بالألواح والآلة المختبرة.
احتفظ بعينات الألواح المقبولة حيثما أمكن، مع تعريف يربطها بالتقرير. وعند حضور الاختبار عن بُعد، توفر اللقطات المتواصلة لتشغيلات مختارة وسجلات القياس القابلة للتعرّف أدلة أقوى من مقاطع العرض المحررة، لكنها لا تحل محل حقوق الفحص المتفق عليها.
وثّق حالات عدم المطابقة كلّاً على حدة. وينبغي أن يوضح كل سجل المتطلب غير المستوفى والإجراء التصحيحي والطرف المسؤول وأدلة إعادة الاختبار وحالة الإغلاق. وقد يتطلب تغيير المحاذاة أو إعدادات رؤوس الصنفرة إعادة اختبارات الدقة والتشطيب ذات الصلة، لا مجرد التأكد من تنفيذ الضبط.
صنّف البنود غير المحسومة وفق أثرها على السلامة والأداء والتركيب. وينبغي أن تمنع العيوب الحرجة للسلامة والإخفاقات في الأداء الأساسي المتعاقد عليه الإفراج عن الآلة للشحن. ولا يجوز أن تدعم البنود البسيطة المتعلقة بالوثائق أو الملحقات القبول المشروط إلا إذا جرى الاتفاق صراحةً على الالتزامات المتبقية وعواقبها.
قبل الإرسال، تحقق أيضاً من توفر الكتيبات والرسومات الكهربائية والهوائية وتعليمات الصيانة وتعريف قطع الغيار والنسخ الاحتياطية للبرامج حيثما ينطبق ومتطلبات التركيب. وسجّل أي أعمال تفكيك أو تثبيت للنقل قد تؤثر في الإعداد الذي جرى اختباره.
يثبت القبول في المصنع الأداء في ظل الظروف المسجلة في المصنع. أما القبول في الموقع، فيجب أن يتناول إعادة التجميع والمرافق المحلية وشفط الغبار وواجهات خط الإنتاج وأي فحوص أداء يتأثر بها التركيب. ولذلك فإن أقوى اعتماد للشحن هو اعتماد محدد: يبيّن ما اجتاز الاختبار، والظروف التي أُجري فيها، وما بقي مفتوحاً، وما يجب إثباته مجدداً بعد التسليم.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.