


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
اختيار منشار CNC: مطابقة قدرة المنشار لحجم تقطيع الألواح اليومي
اختيار منشار ألواح CNC: مطابقة قدرة المنشار لحجم تقطيع الألواح اليومي
لا يقتصر اختيار منشار ألواح CNC على انتقاء أكبر آلة تسمح بها الميزانية. ففي معالجة الألواح، قد يتحول المنشار الذي يبدو منتجًا في عرض السعر إلى عائق عند مراعاة أنماط الطلبات الفعلية، ومناولة المواد، وتعقيد التقطيع المتداخل، وتغييرات الورديات، واحتياجات التجميع في المراحل اللاحقة. وعلى العكس، قد يجمّد المنشار الآلي الأكبر من اللازم رأس المال بينما يعمل دون قدرته العملية بكثير.
تتمثل نقطة البداية المفيدة في حجم التقطيع اليومي المطلوب، لكن ينبغي تحديد هذا الرقم بعناية. فكثيرًا ما يكون تعبير «عدد الألواح يوميًا» عامًا أكثر من اللازم لاتخاذ قرار شراء. يختلف عبء العمل اختلافًا كبيرًا بين ورشة تعالج جوانب خزائن قياسية من ألواح مكسوة بالميلامين وورشة تقطع مزيجًا من MDF والخشب الرقائقي والصفائح المدمجة والألواح الزخرفية كبيرة الحجم. فعدد الألواح مهم، وكذلك عدد برامج التقطيع، وعمليات التشذيب، وأحجام القطع، وارتفاعات الرصّات، وتغييرات المواد.
بالنسبة إلى فرق المشتريات التي تقارن مناشير ألواح CNC، يتمثل الهدف في تحديد آلة تتناسب طاقتها الإنتاجية الفعلية، لا سرعة دورة التشغيل المنشورة فحسب، مع الإنتاج الحالي، مع ترك هامش واقعي للنمو. ويتطلب ذلك النظر إلى خلية التقطيع بأكملها، بدءًا من تحميل الألواح وحتى خروج القطع المُلصقة بملصقات من الآلة.
ابدأ بيوم الإنتاج، لا بكتيب الآلة
قبل مقارنة مناشير العارضة، وثّق ما يصل فعليًا إلى قسم التقطيع خلال أسبوع اعتيادي. أدرج أبعاد الألواح، ونطاق السماكات، ووزن الألواح، ومدى حساسية الأسطح النهائية، ومتوسط حجم الدفعة، ونسبة الأعمال التي تتطلب تغييرات متكررة في أنماط التقطيع. يمكن لمنشأة تنفذ سلسلة متوقعة من مكونات الخزائن المتطابقة الاستفادة من التقطيع عالي الإنتاجية. أما المنتج الذي يتعامل مع كثير من الطلبات المخصصة الصغيرة، فقد يستفيد أكثر من سرعة تغيير البرامج، وموثوقية وضع الملصقات، وسهولة الإعداد، بدلًا من سرعة التغذية المعلنة.
يبدأ التقدير العملي للطاقة الإنتاجية بعدد الألواح الكاملة التي ستُعالج في كل وردية. ثم يُعدّل هذا التقدير وفقًا لأوقات التوقف التي غالبًا ما لا تُحتسب في عروض الأسعار، ومنها وقت التحميل والتفريغ، واستراحات المشغلين، والتحقق من البرامج، ومناولة البقايا، وتغيير الشفرات، والتنظيف، وفحوصات الجودة، وعيوب المواد التي تحدث أحيانًا. لا يمكن للمنشار أن يقطع باستمرار طوال الوردية المجدولة، لذلك لا ينبغي أبدًا اعتبار الإنتاج الاسمي إنتاجًا يوميًا مضمونًا.
ومن المفيد أيضًا التمييز بين الطلب المتوسط وذروة الطلب. فإذا كان الإنتاج يتأثر بمواعيد تسليم المشاريع أو طلبات الأثاث الموسمية أو عدد قليل من العقود الكبيرة، فيجب أن يتمكن المنشار من التعامل مع فترات الازدحام دون تكوين طابور يؤخر تلبيس الحواف أو الثقب أو التعبئة أو التجميع. وقد يؤدي الشراء وفق المتوسط السنوي وحده إلى اعتماد التشغيل على العمل الإضافي أو الاستعانة بمصادر خارجية للتقطيع أو التعجيل بترتيب الأعمال كلما ارتفع حجم الإنتاج.
حوّل الطلبات إلى ملف تعريف لعبء التقطيع
غالبًا ما تكون وثيقة ما قبل الشراء الأكثر فائدة هي ملف تعريف لعبء التقطيع مبني على بيانات الإنتاج الحديثة. ولا يلزم أن يكون معقدًا. أدرج الأعمال النموذجية وحدد مقاس اللوح، ونوع المادة، والسماكة، وعدد أنماط التقطيع، وعدد القطع في كل لوح، والتشذيب المطلوب، والتكرار اليومي المتوقع. وأدرج الأعمال الصعبة، لا الأعمال الأسهل والأعلى حجمًا فقط.
يوضح هذا الملف ما إذا كانت الطاقة الإنتاجية محدودة بسبب حركة المنشار أو البرمجة أو مناولة المواد أو انتباه المشغل. فعلى سبيل المثال، قد يؤدي ارتفاع عدد المكونات الصغيرة إلى زيادة وقت المناولة، حتى لو كانت دورة التقطيع نفسها قصيرة. وقد تتطلب الألواح العريضة ترتيبات تحميل مختلفة. كما قد تؤثر المواد السميكة أو عالية الكثافة في التقطيع العملي للرصّات واختيار الشفرة. ولا يمكن فهم هذه العوامل من رقم واحد مثل «عدد القطوع في الدقيقة».
عندما يستخدم الموردون تعريفات مختلفة للإنتاجية، اطلب من كل مورد تقييم ملف تعريف عبء التقطيع نفسه. فهذا يتيح مقارنة ذات معنى أكبر من طلب تقدير عام للإنتاج. وينبغي للمورد توضيح الافتراضات المستخدمة، ومنها أبعاد الألواح ونوع المادة وارتفاع الرصّة وطريقة التحسين وترتيب التحميل ومدى مشاركة المشغل وساعات العمل في كل وردية.
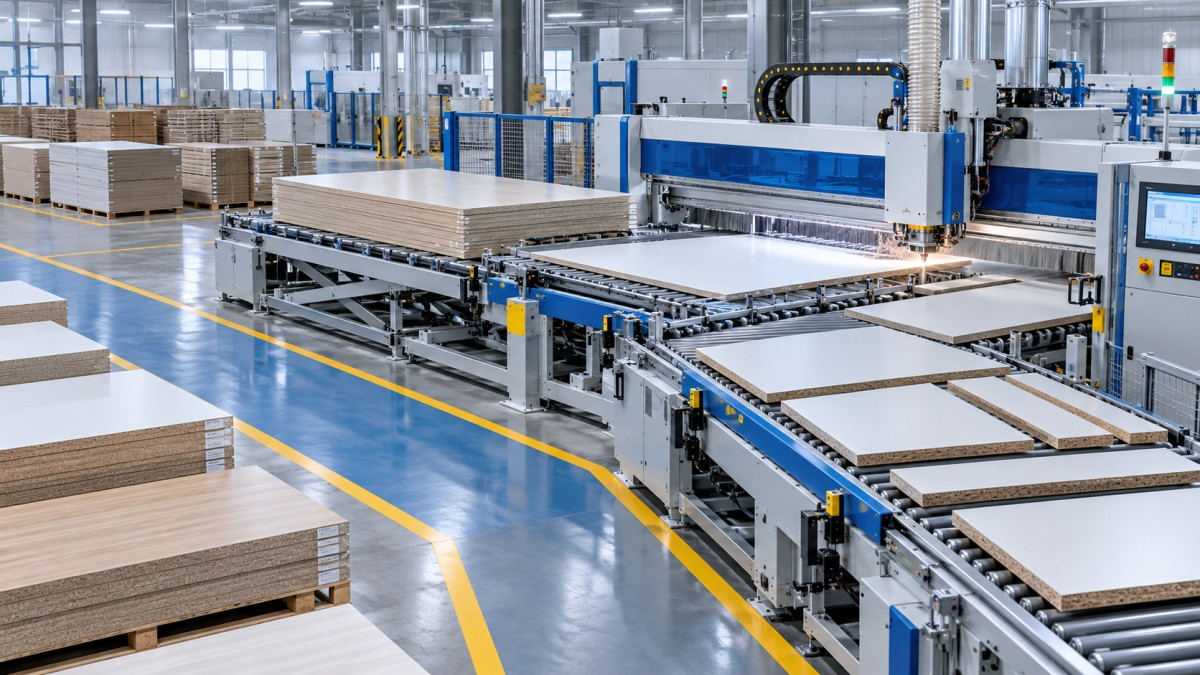
الطاقة الإنتاجية مسألة منظومة متكاملة
غالبًا ما يُقيّم منشار ألواح CNC بوصفه آلة مستقلة، مع أن إنتاجيته تتأثر بالمعدات والأشخاص المحيطين به. قد يكون منشار العارضة ذي التحميل الخلفي مناسبًا عندما يدعم تخزين الألواح ومعدات التحميل وتخطيط أرضية المصنع إمدادًا مستمرًا بالمواد. أما في ورشة صغيرة، فقد يكون ترتيب التحميل اليدوي أو شبه الآلي أكثر واقعية، حتى وإن كان معدل التقطيع النظري أقل. ويتوقف الاختيار الصحيح على مقدار وقت الانتظار الذي تسببه العمليات المحيطة.
ويستحق تدفق الإنتاج في المراحل اللاحقة القدر نفسه من الاهتمام. فإذا لم تستطع آلات تلبيس الحواف أو مراكز الثقب CNC أو محطات التجميع استيعاب إنتاج منشار أسرع، فقد لا تؤدي الطاقة الإضافية إلا إلى نقل العمل قيد التنفيذ من منطقة إلى أخرى. وعلى النقيض، يمكن لمنشار مزود بتكامل دقيق لوضع الملصقات ونقل موثوق للبيانات أن يقلل أخطاء التعرف على القطع التي قد تظهر لاحقًا أثناء التجميع. وبالنسبة إلى عمليات تصنيع الأثاث حسب الطلب، قد تكون هذه الفائدة أهم من خفض محدود في دورة التقطيع.
تحقق من المعايير التي تحدد الملاءمة الفعلية
يجب أن يتناسب نطاق التقطيع الأساسي مع الألواح المستخدمة حاليًا ومع تنسيقات الألواح المتوقعة مستقبلًا. تحقق من أقصى طول تقطيع، وعرض التقطيع، وأقصى ارتفاع للوح أو الرصّة، ونطاق السماكات المدعوم. ولا تفترض أن آلة مصممة لمقاس ألواح شائع ستتعامل بسهولة مع جميع المواد كبيرة الحجم التي تشتريها المنشأة. فقد يلزم توفير هامش للتشذيب أو التعامل مع الألواح الملتوية أو استخدام اتجاهات تحميل مختلفة.
ينبغي تناول جودة التقطيع على نحو منفصل. فالدقة تعتمد على بنية الآلة ومعايرتها والتثبيت وسلوك عارضة الضغط وأداء عربة المنشار وحالة الشفرة وإعداد شفرة التسجيل عند الحاجة، فضلًا عن المادة نفسها. وينبغي أن تميز مستندات الشراء بين دقة تحديد الموضع وجودة الحافة النهائية. فقد تكون أبعاد اللوح صحيحة، ومع ذلك تظهر عليه تشققات أو حافة رديئة على سطح ميلامين حساس. اسأل كيف يعالج التكوين المقترح المواد الفعلية الواردة في ملف تعريف عبء التقطيع.
وينطبق المبدأ نفسه على البرمجيات. فتحسين التقطيع ليس مجرد ميزة مريحة؛ بل يؤثر في كفاءة استخدام المواد وتسلسل التقطيع ووضع الملصقات واستعادة البقايا وقدرة المشغل على إدارة الطلبات المتغيرة. تحقق من تنسيقات الملفات أو واجهات أنظمة إدارة الإنتاج المطلوبة، وما يتضمنه نظام التحكم، وما إذا كان من الممكن دعم احتياجات التكامل المستقبلية. وإذا كانت هناك برمجيات تصميم أو تخطيط موارد مؤسسية ERP مستخدمة حاليًا، فينبغي التحقق من التوافق عبر الوثائق الفنية وعملية اختبار محددة، بدلًا من افتراضه أثناء المناقشات التجارية.
ينبغي للأتمتة إزالة العائق المناسب
يمكن لأنظمة التحميل والتفريغ الآلية وطاولات الرفع ووضع الملصقات والتعامل مع البقايا تحسين الاتساق والحد من المناولة اليدوية، ولكن فقط عندما تعالج العائق الفعلي. فقد لا تسترد ورشة منخفضة الإنتاج ومتنوعة الأعمال تكلفة نظام تحميل معقد بالسرعة نفسها التي تحققها عملية تشغيل بنظام ورديتين أو ثلاث. ومن ناحية أخرى، قد تعتبر المنشأة التي تواجه نقصًا في العمالة أو تتعامل مع ألواح ثقيلة أو تنفذ تقطيعًا متكررًا بكميات كبيرة أن الأتمتة ضرورة لإنتاج آمن ومستقر، لا رفاهية.
كثيرًا ما يُستهان بالمساحة الأرضية وإمكانية الوصول لأغراض الصيانة. تحتاج خلية المنشار الكاملة إلى مساحة لتجهيز الألواح وتدفق المواد وتخزين البقايا وحركة المشغل والتوصيلات الكهربائية واستخراج الغبار والوصول لأعمال الخدمة. اطلب رسمًا للتخطيط مبكرًا وقارنه بالموقع الفعلي، بما في ذلك فتحات الأبواب ومواقع الأعمدة والمسار المستخدم لإدخال مكونات الآلة إلى المبنى. وقد يصبح تركيب آلة مناسبة من الناحية الفنية مكلفًا إذا لم تُكتشف ظروف الموقع إلا في وقت متأخر.
تجنب خطأَي الطاقة الإنتاجية الشائعين
الخطأ الأول هو شراء آلة أصغر من الحاجة استنادًا إلى أهدأ فترات العمل الحالية. فالمنشار الذي لا يوفر هامشًا كافيًا قد يجبر تخطيط الإنتاج على التكيف مع قيود الآلة. ومع اتساع مزيج الطلبات، قد تفقد المنشأة مرونتها في الوقت الذي تكون فيه الحاجة إلى الاستجابة السريعة أشد. ومن المنطقي أخذ خطط النمو الموثوقة في الحسبان، لا التطلعات العامة. فسلاسل المنتجات الجديدة أو العقود المؤكدة أو الورديات الإضافية أو خطة الانتقال من التقطيع اليدوي تعد مدخلات تخطيطية أقوى من مجرد أمل عام بزيادة المبيعات.
الخطأ الثاني هو شراء طاقة إنتاجية مفرطة دون تحديد كيفية استخدامها. فزيادة الأتمتة تضيف أنظمة تحكم وأعمال تركيب ومتطلبات صيانة واعتمادًا على توافر قطع الغيار. وإذا قضت الآلة وقتًا طويلًا في انتظار الألواح أو البرامج أو محطات الإنتاج اللاحقة، فقد يكون العائد على هذا التعقيد الإضافي مخيبًا للآمال. وغالبًا ما يؤدي تكوين متوسط الطاقة الإنتاجية، الملائم جيدًا للعملية، أداءً تشغيليًا أفضل من نظام متقدم يوضع ضمن سير عمل غير مهيأ.
وهناك خطر آخر أقل وضوحًا، وهو المقارنة على أساس سعر الشراء فقط. تشمل تكلفة منشار ألواح CNC الأدوات وتجهيز التركيب وتوصيلات نظام استخراج الغبار والتدريب والتشغيل التجريبي والصيانة الدورية وقطع الغيار المعرضة للتآكل ودعم البرمجيات وتبعات التوقف غير المخطط له. وتختلف هذه التكاليف باختلاف الموقع ومواصفات الآلة، لذا ينبغي تفصيلها بندًا بندًا بدلًا من تقديرها بصورة عابرة.
اجعل الخدمة جزءًا من التقييم الفني
بالنسبة إلى منشار إنتاجي، يُعد دعم ما بعد البيع جزءًا من الطاقة الإنتاجية. فالآلة التي يتعذر إعادتها إلى الخدمة بسرعة بعد حدوث عطل تكون قيمتها العملية أقل مما توحي به مواصفات أدائها. أثناء تقييم الموردين، وضّح نطاق التشغيل الأولي ومحتوى تدريب المشغلين ولغة الوثائق وإجراءات التشخيص عن بُعد وقطع الغيار الأساسية الموصى بها وطريقة الحصول على المكونات البديلة. وينبغي أيضًا التحقق من متطلبات إمداد الطاقة الكهربائية والهواء المضغوط واستخراج الغبار وتجهيزات السلامة بما يتوافق مع موقع التركيب المقصود والمتطلبات المحلية المعمول بها.
تعمل شركة Qingdao Zhongding Machinery Co., Ltd. في مجال آلات النجارة منذ أكثر من 20 عامًا، وقد تطورت من ورشة صغيرة إلى شركة تصنيع وتصدير تخدم منتجي الأثاث وورش النجارة وخطوط الإنتاج الصناعية. ولا تكمن أهمية هذه الخبرة في كونها عبارة تسويقية، بقدر ما تذكّر بما ينبغي أن تتناوله مناقشة الشراء: ليس تكوين الآلة فحسب، بل أيضًا الهندسة الدقيقة ومتطلبات التركيب والتخطيط لقطع الغيار والدعم الفني والعمر التشغيلي الطويل المتوقع من معدات الإنتاج.
ينبغي أن يكون المورد مستعدًا لمناقشة المفاضلات بشفافية. فعلى سبيل المثال، قد يتطلب المنشار المقترح ذو الطاقة الإنتاجية الأعلى خطة تحميل مختلفة أو انضباطًا أكبر في تخطيط الإنتاج أو معدات إضافية في المراحل اللاحقة. وقد يكون التكوين الأقل أتمتة خطوة أولى أكثر منطقية إذا كان نقص العمالة أو المساحة أو تنوع الأعمال يجعل الأتمتة الكاملة سابقة لأوانها. ويساعد الدعم الفني المفيد على تحويل هذه الخيارات إلى قرارات واضحة بدلًا من افتراضات غير معلنة.
طريقة أكثر موثوقية لإتمام الاختيار
قبل إصدار أمر الشراء، زوّد الموردين المدرجين في القائمة المختصرة بملفات تقطيع نموذجية أو بملف تفصيلي لعبء التقطيع. واطلب تكوينًا مقترحًا للآلة وسير العمل المتوقع والافتراضات المعلنة ومتطلبات التخطيط وقائمة واضحة بالعناصر المشمولة والمستثناة. وتحقق مما إذا كان العرض يأخذ حجم الإنتاج في يوم الذروة بالحسبان، لا المتوسط وحده. وحيثما أمكن، رتّب عرضًا توضيحيًا باستخدام ألواح وأنماط تقطيع مماثلة، مع التركيز خصوصًا على جودة الحواف ومناولة القطع الصغيرة والبرمجة وانقطاعات دورة التشغيل.
منشار ألواح CNC المناسب هو الذي يعالج مزيج الألواح الفعلي بوتيرة موثوقة، ويلائم الموقع، ويدعم تدفق الإنتاج المستهدف، ويمكن صيانته بمرور الوقت. ويُعد حجم الألواح اليومي أساس القرار، لكن ينبغي ألا يكون الرقم الوحيد الذي يستند إليه. فعندما يُقيّم تعقيد المواد والمناولة والأتمتة والخدمة والطلب المستقبلي معًا، تصبح سعة المنشار خيارًا إنتاجيًا عمليًا بدلًا من تقدير قائم على الأمل.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.