


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
ما المدة المتوقعة لتسليم الآلات إلى الإمارات العربية المتحدة؟
ينبغي أن تفصل خطة تسليم واقعية لآلات النجارة إلى الإمارات الطلب إلى أربع مراحل زمنية: تثبيت المواصفات، والإنتاج في المصنع، والفحص قبل الشحن والتعبئة، والنقل البحري مع إجراءات المناولة في وجهة الوصول. إن اعتبار هذه المراحل كلها «مدة التوريد» لدى المورّد هو السبب الرئيسي لفوات مواعيد التركيب. وتمر الآلة القياسية ذات التكوين المستقر بهذه المراحل على نحو يختلف عن آلة تتطلب تغيير الجهد الكهربائي أو إضافة نواقل أو تجهيزات خاصة أو تنسيق شحنة تضم عدة آلات.
عند إعداد جدول المشروع، اعتبر تاريخ اكتمال الإنتاج الذي أكده المورّد معلماً واحداً فقط. فالآلة لا تكون جاهزة لأعمال الموقع حتى تكتمل التعبئة التصديرية، وتصدر المستندات، ويحصل الشحن على حجز على متن سفينة، وتؤخذ إجراءات المناولة عند الوصول إلى ميناء الإمارات في الحسبان. كما ينبغي أن يتيح موعد التركيب النهائي وقتاً للتفريغ، وتحديد موضع الآلة، والتوصيلات الكهربائية، وتوصيل نظام شفط الغبار، والتشغيل التجريبي، وتجربة المعالجة.
حدّد مدة التوريد بناءً على التكوين الفعلي للآلة
يؤثر تكوين الآلة في الجدول الزمني قبل قطع أي معدن أو صنع أي صندوق تعبئة. ومن الأخطاء الشائعة مقارنة عرضي سعر بناءً على وعد واحد بالتسليم، مع إغفال الاختلافات في المعايير الكهربائية، وعرض التشغيل، وترتيب رؤوس الصنفرة، وخيارات السلامة، وواجهات الأتمتة، ونطاق الملحقات. وحتى الآلة الموصوفة بأنها «قياسية» قد تتطلب تأكيد جهد المحرك وتردده، ومتطلبات لغة نظام التحكم، وتخطيط منافذ شفط الغبار، والمواد الاستهلاكية المورّدة مع المعدة.
في خط صنفرة المعايرة، يمكن لعرض التشغيل وحده أن يغير تخطيط الإنتاج والنقل. فقد تستخدم الآلة المدمجة والطراز الأعرض هياكل أو أحزمة أو محركات أو أنظمة ضغط أو أبعاد تعبئة مختلفة. كما أن نطاق المواد المطلوب معالجتها مهم. فمعالجة القشرة الرقيقة تستلزم الاهتمام بثبات التغذية وضغط التلامس، بينما قد تؤثر ألواح MDF أو الخشب الرقائقي أو الخشب الصلب السميكة في تكوين المحرك المختار وتصميم الناقل ومادة الاختبار المستخدمة قبل الإرسال.
عند مراجعة عرض السعر، ميّز بين مدة الإنتاج ومدة الجاهزية للشحن. فقد يكتمل الإنتاج بينما تظل الآلة غير متاحة للاستلام بسبب عدم اكتمال الاختبار النهائي أو تصنيع الصندوق الخشبي أو علامات التصدير أو توريد مكونات مشتراة مفقودة. ويحدد الجدول المكتوب المفيد كل نقطة تسليم بدلاً من الاكتفاء بذكر شهر الشحن المتوقع.
مراحل يشيع أن تضيف وقتاً بعد تقديم الطلب
غالباً ما يتأخر اعتماد الطلب بسبب نقص التأكيدات الفنية. ويحدث ذلك خصوصاً عندما يُقبل الوصف التجاري قبل الاتفاق على مخطط الترتيب النهائي أو البيانات الكهربائية أو قائمة المعدات المساعدة. ولا تؤدي النتيجة دائماً إلى إعادة تصميم كبيرة؛ فحتى القرار المتأخر بشأن واجهة مجمّع الغبار أو اتجاه الناقل أو أحزمة الصنفرة الاحتياطية قد يعطل تسلسل الإنتاج أو يؤجل التعبئة النهائية.
تستحق الأعمال المخصصة تخصيص وقت مستقل في التخطيط. ومن أمثلتها عروض الألواح غير القياسية، أو طاولة تغذية أو تفريغ خاصة، أو ترتيب مختلف للتحكم، أو التكامل مع خط إنتاج قائم، أو ميزات حماية إضافية تُطلب بعد اعتماد التصميم الأساسي. وينبغي تسجيل هذه المتطلبات ضمن النطاق المؤكد. وتكون الإضافات الشفهية قرب موعد الإنجاز مربكة على نحو خاص، لأنها قد تتطلب إعادة الاختبار بعد التركيب.
تؤدي كمية الطلب إلى نمط مختلف. فقد تُصنع آلة واحدة وتُختبر كوحدة واحدة، بينما يتعين تنسيق عدة آلات مخصصة لمنطقة إنتاج واحدة مع الملحقات المشتركة والخزائن الكهربائية والنواقل والأدوات والتعبئة. وقد يبدو إرسال الآلة الرئيسية قبل المعدات المرتبطة بها أسرع على الورق، لكنه قد يترك موقع التركيب عاجزاً عن تشغيل الخط. وعندما يلزم أن تعمل الآلات معاً، خطط لجاهزية الشحن بناءً على آخر مكوّن أساسي، لا أول آلة اكتمل تصنيعها.
كما ينبغي تفسير الطاقة الإنتاجية بحذر. فقد تتوفر مساحة للتجميع في المصنع بينما يظل أحد المكونات المشتراة الأساسية، مثل المحرك أو العاكس أو مجموعة المحامل أو الجزء الهوائي أو الجهاز الكهربائي، خاضعاً لجدول توريد خاص به. والسؤال عما إذا كانت الفترة المذكورة تشمل جميع المكونات الأساسية أنفع من السؤال فقط عما إذا كان المصنع مشغولاً.
اكتمال الإنتاج لا يعني موعد المغادرة
قبل الإفراج عن آلة النجارة للشحن، ينبغي أن تجتاز تسلسل الفحص والاختبار المتفق عليه. وبالنسبة إلى معدات الصنفرة، يشمل ذلك عادةً فحص الحركة الميكانيكية، وتتبع الحزام، وتشغيل الناقل، وضبط السماكة، ووظائف السلامة، والنتيجة السطحية على مادة ألواح مناسبة. وينبغي أن تتوافق توقعات الاختبار مع العملية المقصودة. فالنتيجة المقبولة على ألواح MDF عادية لا تؤكد تلقائياً تحقيق التشطيب نفسه على ألواح مكسوة بالقشرة أو الخشب الصلب ذي العروق المتفاوتة.
ينبغي ترتيب موعد الفحص مبكراً بما يكفي لتجنب التعارض مع حجز السفينة. وإذا كشف الفحص عن مشكلة تتطلب تعديلاً، فينبغي أن يتضمن الجدول وقتاً للتصحيح وإعادة الاختبار. وقد يؤدي الضغط للشحن فور إجراء الفحص الأول إلى مفاضلة زائفة بين قبول نقطة لم تُحل وفوات موعد التحميل. والأفضل تحديد معايير القبول والمستندات وترتيبات حضور الفحص قبل بدء التجميع النهائي.
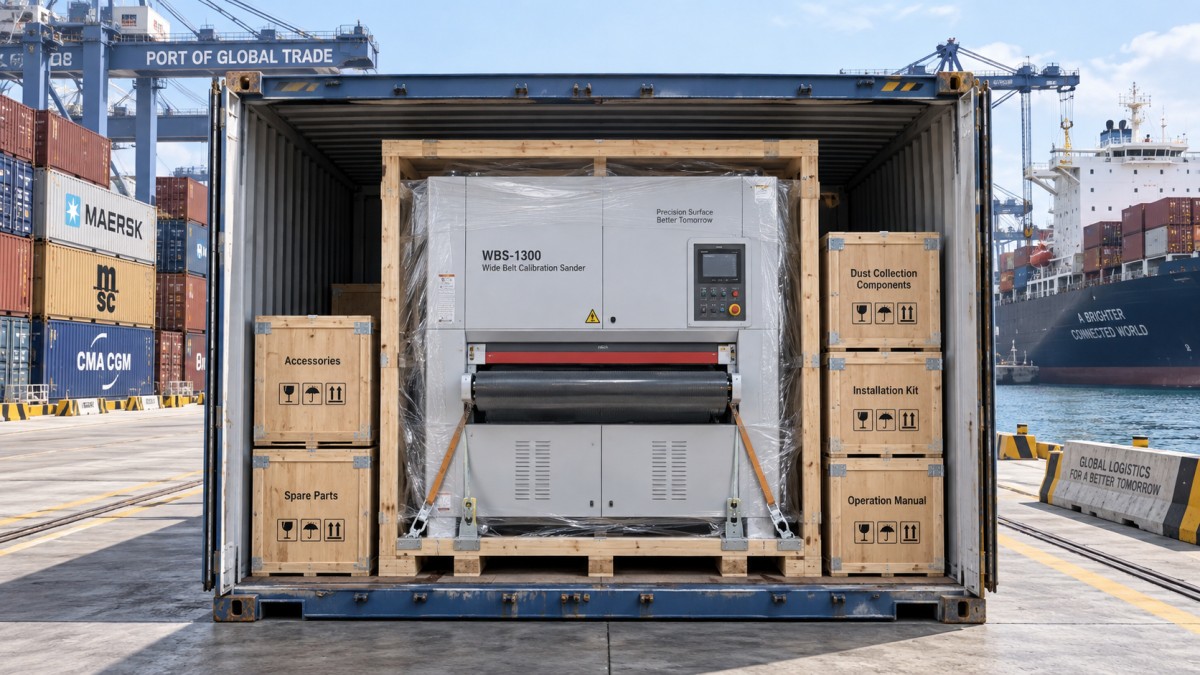
التعبئة مرحلة فنية وليست مجرد إجراء ورقي. فالآلات المخصصة للنقل البحري تحتاج إلى الحماية من الحركة والتعرض للرطوبة وصدمات المناولة. وينبغي تحديد الملحقات المنفصلة والأحزمة الاحتياطية والأدوات والكتيبات والأجزاء الكهربائية والوحدات الاختيارية ومطابقتها مع قائمة التعبئة قبل إغلاق الصناديق. وبالنسبة إلى الآلات الكبيرة، يجب مواءمة نوع الحاوية المختار وتسلسل التحميل ونقاط الرفع وأبعاد الصناديق مع خطة الشحن. وقد تتطلب آلة تتسع لها أرضية الإنتاج تفكيكاً جزئياً أو تعديلاً في تصميم التعبئة لتلائم الحاوية المختارة بأمان.
ينبغي إعداد المستندات بالتوازي مع التعبئة. ويجب أن تصف المستندات التجارية وتفاصيل التعبئة وسجلات النقل وبيانات تعريف الآلة الشحنة باتساق. وقد يؤدي عدم التطابق بين قائمة التعبئة والعدد الفعلي للصناديق أو كراتين الملحقات إلى إبطاء إجراءات الوصول، حتى إذا وصلت السفينة في موعدها. وينبغي إجراء مراجعة نهائية للأرقام التسلسلية وعلامات الطرود والأوزان الإجمالية والأبعاد.
يتطلب الشحن البحري إلى الإمارات هامشاً زمنياً خارج جدول المصنع
العبور البحري جزء واحد فقط من مرحلة النقل. إذ يحتاج وكيل الشحن أولاً إلى تاريخ مؤكد لجاهزية الشحنة، والأبعاد والوزن النهائيين، وموقع الاستلام، ومتطلبات الحاوية. ثم يخضع الحجز للمسار المختار وجدول الناقل وتوفر المعدات وظروف تشغيل الميناء وترتيبات إعادة الشحن. وتاريخ طلب الحجز لا يساوي تاريخ تحميل البضائع على متن السفينة.
بالنسبة إلى تسليم آلة نجارة إلى الإمارات، يحدد شرط التسليم الأنشطة التي تظل ضمن نطاق مسؤولية المورّد وتلك التي تُدار في وجهة الوصول. وينبغي توضيح هذا الفرق في عقد الشراء. فوصول الشحنة إلى الميناء لا يعني تسليمها إلى المصنع. وقد تفصل إجراءات الإفراج عن البضائع والتخليص الجمركي ومناولة المحطة والنقل بالشاحنات محلياً ومواعيد التسليم وإمكانية الوصول إلى الموقع بين وصول السفينة والتفريغ.
يوفر الشحن بالحاويات عادةً مساراً أكثر ضبطاً للآلات التي يمكن تعبئتها ضمن حدود الحاوية. لكن القرار الفعلي يعتمد على حجم الصندوق وتوزيع الوزن وطريقة التحميل وما إذا كانت عدة آلات أو ملحقات ستُنقل معاً. فالآلة التي تقترب أبعادها من الأبعاد الداخلية للحاوية تتطلب قياسات دقيقة للتعبئة، لا أبعاد الآلة الاسمية. إذ تحدد الصناديق والقاعدة وخلوص الرفع وترتيبات التثبيت مدى ملاءمة الحمولة.
أما المعدات ذات الأبعاد الخارجة عن القياس، فيصبح تخطيط النقل لها أكثر حساسية. وقد تتطلب ترتيبات الرف المسطح أو الشحن السائب فترات حجز مختلفة ومتطلبات مناولة بالميناء وتدابير حماية خاصة. فلا تفترض أن آلة عريضة أو طويلة يمكنها اتباع الجدول نفسه لحاوية مغلقة قياسية. وينبغي وضع خطة الشحن بينما لا يزال تصميم التعبئة قابلاً للتعديل.
استخدم بيانات الآلة لتفادي التأخير الناجم عن التركيب
تكون الجاهزية للشحن محدودة القيمة إذا لم يكن موقع الاستلام مستعداً. وينبغي مراجعة خطة الوصول في ضوء مساحة الآلة ومتطلبات مسار إدخالها وقدرة الأرضية ومصدر الطاقة وخط الهواء المضغوط وترتيبات شفط الغبار ومعدات الرفع المتاحة. وهذا مهم بصفة خاصة لآلات الصنفرة، إذ يعتمد التشغيل التجريبي على الآلة ونظام الشفط المتصل بها معاً.
خذ تكوين آلة الصنفرة ذات الحزام العريض لمعايرة السماكة مثالاً. تتضمن مواصفات ZDR-RP630 عرض تشغيل أقصى يبلغ 630 mm، وسماكة مواد من 2.5 mm إلى 120 mm، وطول تشغيل أدنى يبلغ 350 mm، وسرعة تغذية من 6 إلى 30 m/min، وأبعاداً للآلة تبلغ 1700 x 1100 x 2050 mm. وتفيد هذه البيانات في تخطيط الإنتاج، لكنها لا تشكل خطة تفريغ كاملة. إذ يجب تأكيد أبعاد التعبئة ووزن الصندوق وقدرة الرافعة الشوكية وخلوص المداخل والمسار من نقطة التفريغ إلى الموقع النهائي كلٌّ على حدة.
وتذكر مواصفات الآلة نفسها ضغط هواء تشغيلياً قدره 0.5 MPa ومتطلبات شفط غبار تبلغ 5000 m3/h، مع سرعة شفط محددة بين 25 و30 m/s. وينبغي مراجعة هذه المتطلبات قبل الإرسال، لا بعد وصول الصندوق إلى الورشة. فقد يؤدي قصور تدفق الهواء في نظام الشفط إلى تأخير الإنتاج التجريبي أو التأثير سلباً في نتيجة الصنفرة، حتى لو وصلت الآلة في موعدها. كما يجب أن يتوافق مصدر الكهرباء مع مواصفات المحرك ونظام التحكم المؤكدة، بدلاً من الاعتماد على افتراضات مستمدة من معدات أخرى مركّبة بالفعل.
أسئلة تحوّل التاريخ التقديري إلى جدول زمني قابل للاستخدام
- ما الحدث الذي يبدأ مدة الإنتاج؟ تأكد مما إذا كانت تبدأ بعد استلام العربون أو الاعتماد الفني النهائي أو استلام الرسومات أو بعد استيفاء جميع هذه المتطلبات.
- ما المكونات المشمولة في فترة الإنجاز المذكورة؟ اسأل تحديداً عن المحركات والأجزاء الكهربائية والمكونات الهوائية والنواقل والأدوات والملحقات الاختيارية.
- ما الدليل على اكتمال التصنيع في المصنع؟ قد يشمل ذلك سجلات الاختبار أو صور الفحص أو مقطع فيديو أو نتائج الاختبار على مادة متفق عليها أو صور التعبئة وقائمة التعبئة النهائية.
- متى يمكن بدء حجز الشحن؟ ينبغي أن تحدد الإجابة موعد توفر الأبعاد النهائية للصناديق والأوزان الإجمالية، إذ قد لا تكفي البيانات الأولية لإعداد خطة حاويات موثوقة.
- ما الذي يجب تجهيزه في وجهة الوصول قبل التسليم؟ ينبغي النظر في مخططات الموقع وخلوص الأبواب وطريقة الرفع ونقاط التوصيل الكهربائي والهواء المضغوط وقنوات شفط الغبار بالتوازي مع الشحن البحري.
يصبح الجدول أكثر موثوقية عندما يتضمن تاريخاً مستهدفاً وفترة احتياطية منفصلة للأحداث التي لا يمكن ضبطها بمجرد التجميع، مثل تغييرات الحجز أو ازدحام الميناء أو تصحيح المستندات أو إعادة الاختبار بعد ملاحظة أثناء الفحص. وينبغي أن تحمي الفترة الاحتياطية موعد التركيب، لا أن تُخفى ضمن مدة توريد متفائلة من المصنع.
كيفية تفسير التحديثات في المراحل الأخيرة
ليست كل التغييرات في التواريخ متساوية في أهميتها. فقد يكون تأخر قصير في تاريخ اكتمال التعبئة قابلاً للاستيعاب إذا ظل حجز السفينة قائماً وكان هناك هامش زمني في موعد التركيب في وجهة الوصول. أما التغيير الناجم عن نقص مكوّن كهربائي أو فشل اختبار وظيفي أو تعديل تكوين الآلة، فهو أشد تأثيراً لأنه قد يمس الإنتاج والفحص والتعبئة والشحن معاً. والاستجابة المناسبة هي السؤال عن المعلم الذي تغير والتواريخ اللاحقة التي أُعيد احتسابها.
وبالمثل، تحتاج عبارة «انتهى تصنيع الآلة» إلى توضيح. فقد تعني اكتمال التجميع الميكانيكي، أو بدء الاختبارات الداخلية، أو اجتياز الوحدة الفحص النهائي، أو تعبئتها في صندوق وجاهزيتها للاستلام. وهذه حالات مختلفة جوهرياً. ويساعد تسجيلها في مراسلات الطلب على منع بناء توقعات الوصول على وصف ملتبس للحالة.
ينبع الالتزام بالمواعيد من تثبيت النطاق الفني مبكراً، والتعامل مع الفحص والتعبئة بوصفهما أعمالاً مجدولة، وتخطيط الشحن البحري وجاهزية الموقع باعتبارهما مرحلتين مترابطتين. ويمنح هذا النهج تاريخ التسليم معنى عملياً: ليس مجرد موعد مغادرة الآلة للمصنع، بل موعد إمكانية تفريغها وتوصيلها واختبارها وإدخالها في عملية النجارة المقصودة.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.