


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
ما الميزات التي تقلل هدر الألواح في ماكينات التعشيق CNC الأوتوماتيكية على نطاق واسع؟
يُحدَّد مردود الألواح قبل بدء القاطع
بالنسبة إلى مصنع يعالج كميات كبيرة من ألواح MDF أو الخشب الحبيبي أو الخشب الرقائقي أو الألواح المكسوة أو الألواح المدمجة، يمكن لآلة التعشيق CNC الأوتوماتيكية أن تقلل الهدر بدرجة كبيرة، ولكن فقط عندما تعمل برمجياتها ومناولة المواد ودقة القطع كنظام واحد. قد تؤدي قدرة المغزل العالية أو طاولة التحميل الأوتوماتيكية إلى زيادة الإنتاج، لكن أياً من هاتين الميزتين لا يضمن وحده استغلالاً أفضل للألواح.
غالباً ما تكون الميزات الأكثر تأثيراً في تقليل الهدر أقل وضوحاً في صالة العرض: طريقة تعامل محرك التعشيق مع اتجاه العروق والقصاصات المتبقية، وقدرة الآلة على تثبيت اللوح الكامل مستوياً ومن دون حركة، وإمكانية تكرار نظام تحديد المرجع بدقة، وموثوقية التحميل والتفريغ الأوتوماتيكيين. ينبغي للمقيّمين الفنيين تقييم هذه العناصر بوصفها عملية مترابطة. فالآلة التي تنشئ تخطيط تعشيق فعالاً لكنها تفقد دقة الموضع أثناء التشغيل قد تحوّل المردود النظري إلى قطع معاد تصنيعها. وعلى العكس، قد يقطع جهاز توجيه صلب ودقيق الأجزاء بنظافة، لكنه يترك مواد قابلة للاستخدام على الطاولة إذا كان منطق التعشيق لديه ضعيفاً.
لذلك، لا يتمثل سؤال الشراء الأول في: «ما نسبة التعشيق التي يمكن للآلة تحقيقها؟» بل في: «هل تستطيع هذه الآلة إنتاج أجزاء صالحة للاستخدام وبقايا قابلة لإعادة الاستخدام وأزمنة دورات متوقعة من مزيج طلباتنا الفعلي؟»
يتطلب التعشيق الذكي قواعد إنتاج، لا مجرد ادعاء بتحسين الاستغلال
غالباً ما يُقدَّم برنامج التعشيق بوصفه الميزة الأساسية لتقليل الهدر، وله أهمية بالفعل. لكن قيمته تعتمد على القواعد التي يستطيع تطبيقها من دون التسبب في مشكلات لاحقة. فقد يكون التخطيط الذي يقلل المساحات الفارغة غير مناسب إذا تجاهل اتجاه عروق اللوح، أو اتجاه الوجه، أو اتجاه الثقب، أو هوامش تلبيس الحواف، أو متطلبات الملصقات، أو تسلسل تجميع الأجزاء.
بالنسبة إلى مكونات الخزائن وألواح الأثاث، ينبغي للمقيّمين التحقق من قدرة البرنامج على التمييز بين الأجزاء التي يمكن تدويرها وتلك التي لا يمكن تدويرها. غالباً ما يكون للواجهات الأمامية للأبواب، وألواح القشرة المتطابقة، والأسطح الميلامينية ذات النقوش اتجاه بصري محدد. وقد يؤدي تدوير هذه المكونات إلى تخطيط تعشيق فعال رياضياً لكنه غير مقبول تجارياً. ينبغي أن يتيح محرك التعشيق تحديد قيود اتجاه العروق لكل جزء، مع مواصلة تحسين توزيع المكونات الأخرى حوله.
وتكتسب مكتبات المواد أهمية للسبب نفسه. ينبغي للنظام الاحتفاظ بتعريفات واضحة لأبعاد الألواح وسماكتها وسماحية عرض القطع وتشذيب الحواف ومساحة القطع القابلة للاستخدام واتجاه العروق وهوية المادة. وإذا اضطر المشغلون إلى إدخال هذه التفاصيل يدوياً من جديد لكل مهمة، فسيعتمد ثبات المردود بدرجة مفرطة على انضباط الأفراد. كما تقلل قاعدة بيانات المواد المنضبطة خطر توزيع مجموعة أجزاء على لوح بسماكة أو تشطيب غير صحيحين.
ينبغي التدقيق بعناية في إدارة القصاصات المتبقية. تستطيع آلات كثيرة إظهار مساحات الألواح المتبقية على الشاشة، لكن ذلك لا يعادل إدارة البقايا القابلة لإعادة الاستخدام. يسجل النظام المفيد أبعاد البقية ورمز المادة واتجاه العروق وحالة السطح وموقع التخزين، ثم يتيح استخدامها في المهام اللاحقة. وينبغي له أيضاً تطبيق حد أدنى معقول لحجم البقية. فقد يؤدي حفظ كل شريط ضيق إلى تحسين رقم الاستغلال الظاهر في التقرير، لكنه يزيد أعمال المناولة ويربك إدارة المستودع.
اطلبوا من الموردين عرض كيفية تعامل برنامج التعشيق مع الحالات التالية باستخدام بيانات إنتاج تمثيلية:
- أجزاء خزائن متنوعة ذات اتجاه عروق ثابت وكميات متفاوتة؛
- طلبات تتضمن مكونات قياسية ومقاسات مخصصة تُنتج لمرة واحدة؛
- أجزاء تتطلب أقطار أدوات أو أنماط ثقوب أو معالجات حواف مختلفة؛
- طلبية موزعة بين ألواح كاملة وبقايا مسجلة في الفهرس؛
- إدراج مهمة عاجلة بعد إعداد خطة التعشيق الأصلية.
ليس الهدف من هذا الاختبار فرض أعلى مردود ممكن في عرض توضيحي، بل معرفة ما إذا كان منطق التحسين يظل عملياً عند إدخال قيود الإنتاج الحقيقية. وتكون آلة التعشيق CNC الأوتوماتيكية التي تدعم قواعد منضبطة وتتبع البقايا وتعديلات المهام الملائمة لورشة الإنتاج أكثر قيمة عموماً من آلة تحقق نتيجة مبهرة فقط مع قائمة عينات خالية من التعقيدات.
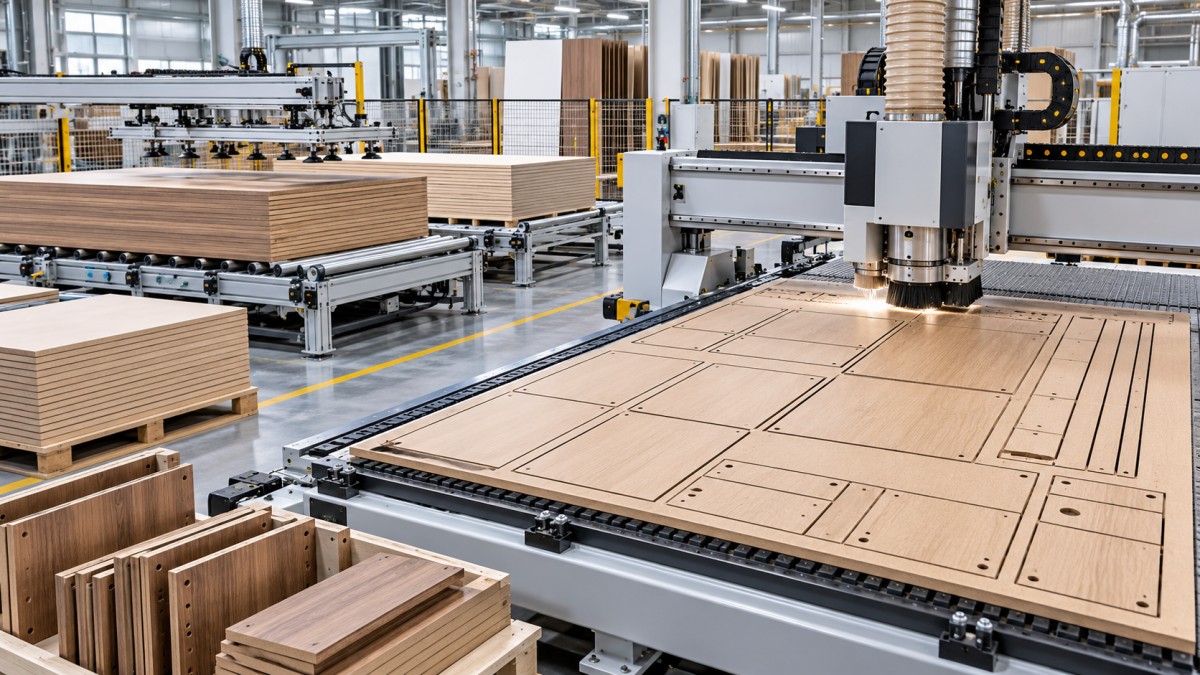
يحافظ تقسيم مناطق التفريغ وثبات الألواح على المردود الذي يَعِد به تخطيط التعشيق
لا تكون قيمة تخطيط التعشيق فعلية إلا إذا ظل كل جزء في موضعه حتى اكتمال العملية. وهنا يؤثر أداء التفريغ وتصميم لوح التثبيت وتقسيم المناطق والتحكم بها واستراتيجية التشغيل مباشرةً في هدر المواد.
ينتج عن المعالجة بالتعشيق مكونات صغيرة أو ضيقة في مراحل متأخرة من دورة التشغيل، خصوصاً عندما يكون التخطيط محكماً لتحقيق أقصى استغلال. وقد تتحرك هذه الأجزاء إذا انخفضت تغطية التفريغ، أو تسرب الهواء عبر مسارات القطع المفتوحة، أو كان سطح لوح التثبيت غير مستوٍ. وقد يتلف الجزء المتحرك بالقاطع، أو يُقطع بأبعاد أصغر من المطلوب، أو يصطدم بالأداة. وحتى فشل مكون واحد قد يستلزم تصنيع بديل، وفي المجموعات المتطابقة قد يتطلب استبدال وجه اللوح أو مجموعة تجميع كاملة.
ينبغي أن يتجاوز التقييم الفني سعة مضخة التفريغ المعلنة. فحجم المضخة مهم، لكن النتيجة أثناء التشغيل تعتمد على نظام التثبيت الكامل: تقنية المضخة، ومناطق التفريغ، والصمامات، وحالة الحشيات، ومسامية لوح التثبيت، واستواء الطاولة، وحالة الألواح، وتسلسل القطع في الآلة. ولا تستطيع المضخة الكبيرة التعويض بالكامل عن التسرب غير المُدار أو لوح التثبيت البالي.
تكون مناطق التفريغ المستقلة مفيدة بوجه خاص عندما يتضمن مزيج الإنتاج ألواحاً بأحجام مختلفة أو ألواحاً جزئية. فهي تتيح للآلة تركيز قوة التثبيت أسفل مساحة المادة المستخدمة بدلاً من سحب الهواء عبر المناطق غير المستخدمة. وينبغي أن تكون أدوات التحكم بسيطة بما يكفي ليضبطها المشغلون بشكل صحيح، ومن الأفضل ربطها ببرنامج التعشيق أو بتخطيط الطاولة. أما تقسيم المناطق يدوياً بطريقة معقدة فقد يصبح مصدراً لأخطاء الإعداد أثناء نوبات العمل المزدحمة.
افحصوا عن كثب استراتيجية الآلة لقطع الأجزاء بالكامل في النهاية. تشمل الأساليب الشائعة ترك ألسنة تثبيت صغيرة، أو استخدام التشغيل بطبقة رقيقة متبقية، أو التحكم في التسلسل بحيث تدعم المادة المحيطة الأكبر الأجزاء الأصغر حتى المراحل الأخيرة من البرنامج. ولكل أسلوب مزايا ومقايضات. فالألسنة تستلزم مهمة تشذيب إضافية. وتعتمد تقنية الطبقة الرقيقة المتبقية على ثبات سماكة المادة وحالة لوح التثبيت. وقد يزيد القطع المتسلسل من تعقيد البرمجة. ويعتمد الاختيار المناسب على هندسة الأجزاء ونوع المادة وحساسية التشطيب والقدرة المتاحة للأعمال اللاحقة.
بالنسبة إلى الألواح المطلية عالية القيمة، قيّموا جودة القطع على الوجهين العلوي والسفلي. فقد يؤدي اختيار أداة غير مناسب، أو معدلات تغذية مفرطة، أو سرعة مغزل غير صحيحة، أو دعم غير كافٍ إلى تشظي الحواف، فيتحول جزء سليم الأبعاد إلى خردة. وينبغي أن تدعم الآلة عملية عملية لإدارة الأدوات تشمل سجلات محددة للأدوات، والتعويض عند الحاجة، ومراقبة التآكل، وسهولة الاستبدال من دون فقدان السيطرة على الإنتاج. فرفض الأجزاء بسبب سوء جودة الحواف يقلل المردود بالقدر نفسه الذي تقلله المساحات الفارغة بين الأجزاء.
تمنع الدقة والمعايرة الهدر الخفي
عند الحديث عن هدر الألواح، غالباً ما ينصب الاهتمام على المواد غير المستخدمة. لكن الهدر الخفي قد يكون مكلفاً بالقدر نفسه في الإنتاج: أجزاء تتوافق مع تخطيط التعشيق لكنها تفشل أثناء التجميع. تحتاج آلة التعشيق إلى تحديد مواضع ثابت منذ تحميل اللوح، مروراً بالتوجيه والثقب والتفريغ ووضع الملصقات.
السؤال المهم هو مدى ثبات النتائج في ظروف الإنتاج، لا دقة تحديد الموضع الاسمية الواردة في ورقة المواصفات فحسب. تؤثر بنية الآلة وصلابة الجسر وأنظمة الدفع وجودة الجريدة المسننة أو اللولب وضبط محركات السيرفو واستجابة نظام التحكم في ثبات النتائج. كما تؤثر فيها ظروف الورشة وروتين الصيانة وقدرة الآلة على الحفاظ على معايرتها بمرور الوقت.
تكتسب طرق تحديد المرجع أهمية خاصة عند تحميل الألواح أوتوماتيكياً. فقد يؤثر دخول لوح إلى الآلة بزاوية مائلة أو عدم وصوله إلى موضع التوقف المقصود في كل مكون ضمن تخطيط التعشيق. تحققوا مما إذا كان نظام التحميل يستخدم وسائل محاذاة موثوقة، وما إذا كان نظام التحكم يكتشف موضع اللوح، وكيف تستجيب الآلة عند عدم المحاذاة أو غياب اللوح. والهدف ليس مجرد الحركة الأوتوماتيكية، بل تسجيل موضع المادة بموثوقية من دون تصحيحات متكررة من المشغل.
قد يكون تحديد الموضع بمساعدة الرؤية أو الكاميرا مفيداً للألواح المطبوعة والألواح المعالجة مسبقاً والتطبيقات التي تتطلب التعرف على خصائص موجودة. وينبغي تقييمه وفقاً لسير العمل الفعلي، لا اعتباره ترقية مناسبة لكل الحالات. ففي تعشيق الألواح الخام القياسية، قد يوفر تحديد المرجع الميكانيكي المتسق والانضباط الجيد في التحميل فائدة أكثر مباشرة. أما في الأعمال المعقدة المطبوعة أو المحددة بعلامات مسبقة، فقد تمنع تقنية تحديد الموضع أخطاءً تستهلك مواد باهظة الثمن.
تؤثر دقة الثقب أيضاً في المردود. فكثيراً ما يجمع إنتاج الخزائن بين التوجيه والثقب الرأسي أو الأفقي أو تشغيل ثقوب المسامير الخشبية. وإذا لم تتمكن منصة التعشيق من الحفاظ على علاقة موثوقة بين هذه العمليات، فقد تحتاج الأجزاء إلى إعادة تشغيل أو تُستبعد أثناء التجميع. قيّموا تسلسل التشغيل الكامل ونقطة التسليم إلى أي معدات منفصلة للثقب أو تلبيس الحواف. فقيمة أقل نسبة لهدر الألواح محدودة إذا زادت عيوب المطابقة في المراحل اللاحقة.
تحسّن الأتمتة استغلال المواد عندما تجعل الإنتاج أكثر اتساقاً
غالباً ما يُبرر التحميل والتفريغ ووضع الملصقات وفرز الأجزاء أوتوماتيكياً بتوفير العمالة. لكن تأثير هذه الأنظمة في تقليل الهدر قد يكون مهماً بالقدر نفسه. فهي تقلل التفاوت في طريقة تغذية الألواح وتحديد الأجزاء والسرعة التي تغادر بها المكونات المنجزة منطقة القطع.
ينبغي تقييم نظام التحميل وفقاً لنطاق الألواح التي سيتعامل معها فعلياً: الحجم والسماكة والوزن وتشطيب السطح والالتواء وظروف الغبار. فالألواح الملساء والمسطحة تختلف في سلوكها عن ألواح الخشب الحبيبي المقوسة أو المغطاة بفيلم واقٍ. ويحتاج النظام إلى فصل الألواح بعضها عن بعض بموثوقية. فقد يؤدي تحميل لوحين معاً إلى إرباك عملية التثبيت بالتفريغ أو إتلاف الأدوات أو التسبب في توقف مكلف.
ينبغي النظر إلى التفريغ ووضع الملصقات معاً. فإذا قطعت الآلة بكفاءة، لكن اضطر المشغلون إلى تحديد مئات الأجزاء المتداخلة يدوياً، فقد تؤدي أخطاء الفرز إلى إعادة التصنيع وتمحو فائدة توفير المواد. وتساعد عملية وضع ملصقات تربط كل مكون بطلبه وخزانته وحالة تشغيله ومساره اللاحق في الحفاظ على القيمة التي أنشأها التعشيق. ويجب أن تكون الملصقات واضحة القراءة ومتينة بما يكفي للعملية التالية، وأن توضع بطريقة لا تبطئ خلية الإنتاج بشكل مفرط.
في المصانع التي تنتج تشكيلة واسعة من المنتجات، قد تكون الأتمتة الأكثر فائدة هي ما يقلل الاعتماد على الإعداد اليدوي. إذ يمكن لتحميل المهام باستخدام الرموز الشريطية وتأكيد المادة والتحقق من الأدوات والاختيار الأوتوماتيكي للبرنامج أن يمنع المشغل من تشغيل الملف الصحيح على اللوح الخطأ. وقد تبدو هذه الميزات ثانوية مقارنة بمواصفات الإنتاجية، لكنها تعالج مصدراً شائعاً للخردة التي يمكن تجنبها: عدم تطابق العملية، لا سوء هندسة القطع.
ينبغي ألا يُختار مستوى الأتمتة لمجرد أنه يقلل عدد العاملين حول جهاز التوجيه. فالخلية المؤتمتة بدرجة كبيرة تحتاج إلى مساحة كافية وانضباط في تجهيز الألواح والصيانة الوقائية وقدرة مناسبة لاستخراج الغبار وإجراءات لمعالجة الأعطال. وإذا أدت التوقفات المتكررة إلى بقاء الألواح نصف مشغّلة أو أجبرت المشغلين على تجاوز أدوات التحكم، فقد ينخفض المردود الفعلي. والمستوى الأفضل من الأتمتة هو ما يستطيع المصنع دعمه باستمرار في جميع نوبات العمل.
قيّموا الهدر على مستوى خلية الإنتاج، لا جهاز التوجيه
ينبغي قياس مردود المواد بدءاً من اللوح الوارد وحتى الجزء النهائي المقبول. ويشمل ذلك فاقد التشذيب وفاقد عرض القطع والأجزاء التالفة والأسطح المرفوضة وتشغيل مواد خاطئة وإعادة التصنيع الناتجة عن أخطاء التشغيل والبقايا التي يتعذر استخدامها عملياً. إن عرضاً توضيحياً للمورد لا يذكر سوى المساحة الفارغة المتبقية في تخطيط التعشيق لا يقدم سوى نظرة محدودة إلى النتيجة.
قبل اختيار المعدات، أعدّوا مجموعة عينات من الطلبات الحديثة تعكس مزيج العمل الفعلي. أدرجوا أجسام الخزائن المتكررة والمكونات المخصصة غير المنتظمة والأبواب الحساسة لاتجاه العروق والأجزاء التي تتطلب التشغيل على الوجهين عند الاقتضاء وأنواع المواد التي يصعب تثبيتها أو قطعها بنظافة. شغّلوا البيانات نفسها في برنامج التعشيق لكل آلة مرشحة، باستخدام قواعد إنتاج متطابقة. ثم راجعوا التخطيطات الناتجة مع موظفي الإنتاج والهندسة والمشتريات والتجميع في المراحل اللاحقة.
أثناء تقييم الآلة، اطلبوا أدلة على كيفية تعامل التهيئة مع التغيرات التشغيلية المعتادة: تبديل الأدوات، وإعادة تسوية سطح لوح التثبيت، وتسرب التفريغ، ومحاذاة الألواح، وإعادة استخدام البقايا، وطباعة الملصقات، وإعادة التشغيل بعد الانقطاع. فهذه التفاصيل هي التي تحدد ما إذا كان بإمكان المعدات الحفاظ على المردود المتوقع بعد التركيب، بدلاً من تحقيقه في يوم تشغيلها الأول فقط.
تقلل آلة التعشيق CNC الأوتوماتيكية المختارة جيداً الهدر لأنها تنتج مساحات غير قابلة للاستخدام أقل، وأجزاء غير ثابتة أقل، وأخطاء إعداد أقل، وحالات إعادة تصنيع أقل. ونادراً ما تحدد ميزة رئيسية واحدة أقوى تهيئة. بل تتمثل التهيئة الأفضل في توافق قواعد التعشيق وأداء التثبيت ودقة الحركة وتدفق المواد مع مزيج الألواح في المصنع، وإمكانية صيانتها من قِبل الأشخاص الذين يشغّلونها يومياً.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.