


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
مقارنة آلات حفر الألواح: التصميمات ذات التغذية المستمرة مقابل التصميمات من نقطة إلى نقطة
تكون ماكينة الثقب بالتغذية المستمرة عادةً استثمارًا أفضل عندما يكون حجم الألواح كبيرًا، وأبعادها موحّدة نسبيًا، ويكون الثقب جزءًا من تدفق إنتاج مستمر. أما ماكينة الثقب من نقطة إلى نقطة، فعادةً ما تكون الخيار الأكثر أمانًا عندما يكون تنوع المنتجات، وتخصيص الأبعاد، والتغيير المتكرر للبرامج أهم من تحقيق أقصى إنتاجية خطية. ولا يتوقف قرار الشراء على أي التصميمين «أكثر تقدمًا»، بقدر ما يرتبط بمكان دخول التباين إلى المصنع.
بالنسبة إلى فرق المشتريات، يتمثل الخطأ المكلف في المقارنة بين رؤوس الثقب، أو عدد المغازل، أو أزمنة الدورة المقدّرة فقط. تعمل ماكينة ثقب الألواح ضمن نظام أكبر؛ إذ يؤثر قطع الألواح، وتلبيس الحواف، والتخزين المؤقت، ومناولة المواد، ووضع الملصقات، والبرمجة، ومراقبة الجودة، وإعادة العمل، كلها في إنتاجيتها الفعلية. وقد تتحول ماكينة تبدو أسرع عند تقييمها بمعزل عن غيرها إلى عنق زجاجة قليل الاستخدام إذا لم يتمكن خط الإنتاج المحيط بها من تزويدها بالعمل. وعلى العكس، قد تتسبب ماكينة عالية المرونة في تكاليف غير ضرورية عندما تكون معظم الطلبات مكوّنات خزائن متكررة.
ابدأ بتدفق العمل، لا بمواصفات الماكينة
تنقل ماكينات الثقب بالتغذية المستمرة اللوح عبر منطقة التشغيل باستخدام سيور ناقلة أو أنظمة نقل آلية. وتعمل وحدات الثقب أثناء مرور اللوح، وغالبًا ما تعالج عدة أوجه أو حواف وفق تسلسل محدد. وهي تناسب نموذج إنتاج يعتمد على القطع المتكررة، واتجاهات الألواح المضبوطة، وتدفق المواد المتوقع.
تضع تصميمات الثقب من نقطة إلى نقطة كل لوح وتحدد موضعه لتنفيذ مجموعة مبرمجة من عمليات الثقب. ويمكن للماكينة تحريك رؤوسها أو مشابكها أو جسرها المتحرك أو نظام تحديد موضع قطعة العمل لإنشاء ثقوب في مواقع مختلفة، دون الاعتماد على تسلسل ثابت لخط تغذية مستمرة. وهذا يجعلها مناسبة تمامًا لإنتاج الأثاث بالدفعات الصغيرة جدًا، والخزائن المخصصة، والقطع غير المنتظمة، والمصانع التي يتغير فيها نمط الثقب على مدار اليوم.
لا يقتصر الفارق العملي على حجم الدفعة. بل يتمثل في مقدار التباين الذي يجب استيعابه بعد قطع الألواح. فقد يعالج المُصنّع عددًا كبيرًا من الألواح يوميًا، ومع ذلك يستفيد من تقنية نقطة إلى نقطة إذا كانت الطلبات تتضمن أعماق خزائن وأنظمة تجهيزات وأنماط ثقوب ومتطلبات ثقب خاصة مختلفة. وقد يجد مُصنّع آخر، رغم حجم إنتاجه المعتدل، أن التغذية المستمرة أكثر إنتاجية لأن مجموعات المكوّنات نفسها تتكرر باستمرار.
قبل طلب عروض الأسعار، أعدّ خريطة لأسبوع إنتاج نموذجي. وافصل المكوّنات المتكررة عن القطع الاستثنائية. وسجّل عدد مرات تغيير البرامج، وعدد مرات اضطرار المشغلين إلى تدوير الألواح أو إعادة توجيهها، وعدد الألواح التي تنتظر بين القطع والثقب، ومدى تكرار الحاجة إلى تصحيح القطع المثقوبة. ستكشف هذه الملاحظات عن مدى ملاءمة الماكينة أكثر من مقارنة الموردين بناءً على الطاقة الإنتاجية القصوى المعلنة.
متى تبرر أنظمة التغذية المستمرة تكلفتها
تبرر تصميمات التغذية المستمرة وجودها عندما تكون للتدفق المستمر قيمة فعلية. ففي خط ينتج خزائن مطابخ موحّدة، أو خزائن ملابس، أو مكوّنات أثاث مكتبي، أو أرفف، أو منتجات ألواح أخرى متكررة، يمكن للماكينة تقليل الحاجة إلى تحديد المواضع يدويًا ودعم وتيرة إنتاج ثابتة من عملية إلى أخرى. وتصبح جذابة على نحو خاص عندما يجب أن يتوافق الثقب مع بيانات القطع السابقة ومتطلبات التجميع اللاحقة، مع الحد الأدنى من المناولة.
ولا تقتصر ميزتها على السرعة. إذ يمكن لخلية تغذية مستمرة منظّمة جيدًا أن تقلل عدد مرات لمس المشغل لكل لوح. وقد يؤدي تقليل عمليات التسليم بين المراحل إلى تحسين انسيابية العمل، وخفض احتمال أخطاء توجيه الألواح، وتسهيل تخطيط الإنتاج. وعند اقترانها بنظام موثوق للتعريف بالقطع وتوجيه المواد، يمكنها دعم بيئة إنتاج أكثر انضباطًا من مجموعة محطات مستقلة.
تعتمد هذه الفائدة على استمرارية التدفق. فإذا اضطر المشغلون إلى إيقاف الخط مرارًا لمعالجة عدم وضوح تعريف القطع، أو غياب البرامج، أو توجيه الألواح بشكل خاطئ، أو تلف المواد، انخفضت الإنتاجية المتوقعة سريعًا. وبوجه عام، تكون معدات التغذية المستمرة أقل تسامحًا مع الفوضى في المراحل السابقة. وتزداد قيمتها عندما يكون تسلسل القطع صحيحًا، وتقع أبعاد الألواح ضمن نطاق تشغيل الماكينة، وتصل المواد باستمرار.
لذلك ينبغي لفرق المشتريات أن تعتبر أنظمة النقل ومناولة الألواح جزءًا من الاستثمار، حتى عندما يفصل العرض الأولي تكلفتها عن سعر ماكينة الثقب. فقد تحدد طاولات الإدخال والإخراج، وسيور الإرجاع، وأجهزة النقل، والتخزين المؤقت، ومسح الباركود، ووصلات شفط الغبار، ودمج أنظمة السلامة، ما إذا كانت المعدات ستعمل كخط إنتاج أم كآلة مستقلة باهظة الثمن تتطلب تحميلًا يدويًا عند كلا الطرفين.
وقد يكون لتصميمات التغذية المستمرة قيد أقل وضوحًا أيضًا: إذ تفضّل إنتاجيتها منطق مسار عمل مستقرًا. وتتيح أنظمة حديثة كثيرة تغيير أنماط الثقب بصورة متكررة، لكن كل استثناء إضافي يزيد من تعقيد التسلسل وإدارة البرامج ومراقبة المشغلين. وقد يكتشف مصنع يبيع أثاثًا مخصصًا بكثرة أن خطه قادر تقنيًا على معالجة التباين، لكنه غير كفؤ تشغيليًا في ذلك.
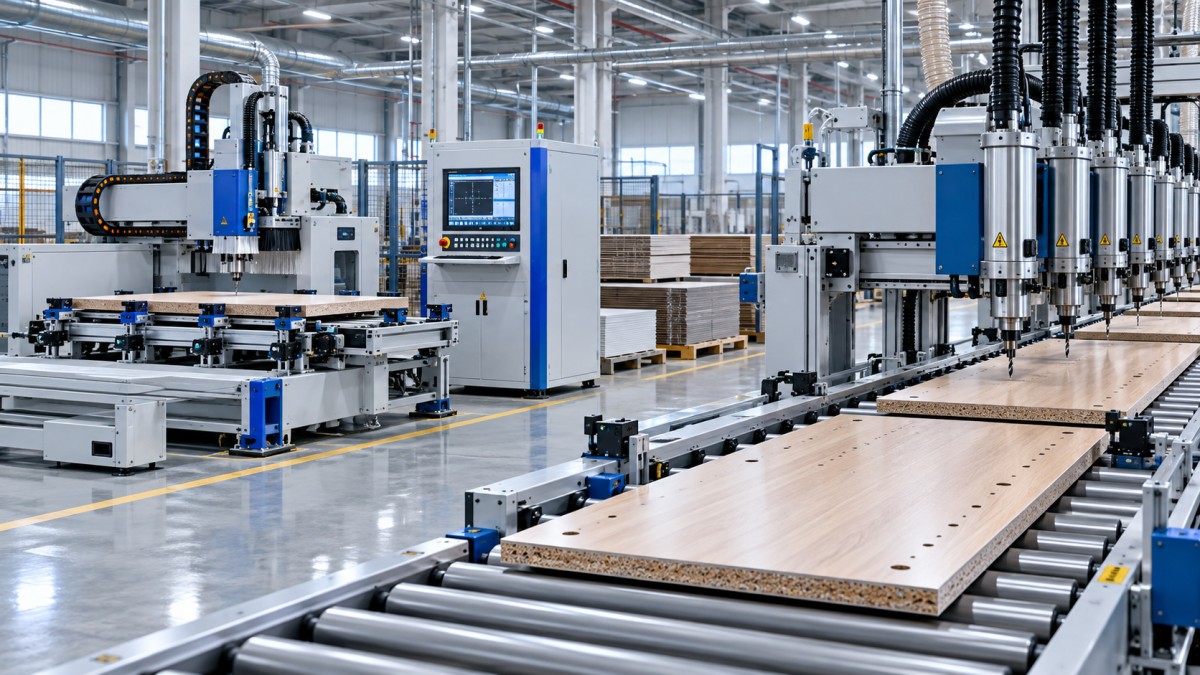
لماذا تظل ماكينات نقطة إلى نقطة خيارًا قويًا للإنتاج المتنوع
صُممت ماكينات نقطة إلى نقطة للتعامل مع التباين على مستوى الماكينة. ويمكنها ثقب الأوجه والحواف وثقوب الإنشاء وثقوب مسامير الأرفف ومواضع الوصلات وأنماط التجهيزات، وفقًا للبرنامج المخصص لكل قطعة. وتقلل هذه المرونة الحاجة إلى تجميع القطع في دفعات طويلة وموحّدة قبل التشغيل.
وقد تحقق هذه المرونة قيمة تجارية مباشرة لورشة تنتج خزائن مخصصة أو لمصنع أثاث يتعامل مع مجموعة متنوعة من الطلبات. إذ يمكن تشغيل الدفعات الصغيرة دون انتظار توفر عدد كافٍ من القطع المتطابقة لتبرير الإعداد. ويمكن إدخال التغييرات الهندسية مع تعطيل أقل. كما يمكن أن تظل المكوّنات غير القياسية ضمن مسار الإنتاج المعتاد بدلًا من تحويلها إلى الثقب اليدوي أو عملية ثانوية.
وتتمثل المفاضلة في أن قدرة ماكينات نقطة إلى نقطة تتأثر بدرجة تعقيد القطع الفعلية. فقد لا يمثل زمن الدورة المعلن للوح مستطيل بسيط ذي نمط ثقب أساسي إنتاجية معالجة جانب خزانة يحتوي على عدة ثقوب إنشائية وثقوب للأرفف وتجويفات للمفصلات ومواضع للوتد ومتطلبات تجهيزات خاصة. كما يستهلك تحميل الألواح وتحديد مواضعها وتثبيتها وتدويرها وتفريغها ومعالجة الاستثناءات وقتًا أيضًا. والمقارنة الصحيحة هي عدد القطع المكتملة في الوردية وفقًا لتشكيلة قطع الشركة نفسها، لا عدد الثقوب الاسمي في الدقيقة.
كما أن انضباط المشغلين والبرمجة مهم. فالآلات المرنة تنقل مزيدًا من المسؤولية إلى إعداد البيانات ومراقبة المهام. ولا تستطيع ماكينة نقطة إلى نقطة تعويض بيانات ثقب غير مكتملة، أو مراجع غير متسقة بين القطع والثقب، أو تغييرات غير مُتحقق منها في برنامج تصميم الخزائن. وغالبًا ما يكون ذلك قابلًا للإدارة ومجديًا في عمليات الإنتاج المخصص منخفضة الحجم. أما في العمليات الأكبر، فقد يتطلب إجراءات أكثر صرامة لاعتماد البرامج وتكاملًا أفضل بين التصميم والقطع والتشغيل.
تتجاوز مقارنة التكلفة سعر الشراء
قد تكون المقارنة المباشرة بين سعر ماكينة ثقب ألواح بالتغذية المستمرة وماكينة نقطة إلى نقطة مضللة، لأن التصميمين يوزعان التكاليف بطرق مختلفة. فقد تتطلب معدات التغذية المستمرة مساحة أكبر، ومعدات متصلة إضافية، وأعمال تركيب، واستثمارًا في مناولة المواد. وقد تكون أعباء دمج ماكينة نقطة إلى نقطة في خط الإنتاج أقل، لكنها قد تتطلب عمالة أكثر لكل لوح، أو إشرافًا مباشرًا أكبر على الماكينة، أو سعة إضافية مع زيادة حجم الإنتاج.
ينبغي تقييم العمالة على مستوى العملية بأكملها، لا بعدد الأشخاص الموجودين عند محطة الثقب. فقد يقلل خط التغذية المستمرة العمالة المباشرة للتحميل والتفريغ، لكنه يخلق احتياجات جديدة لإعداد المواد وإشراف الخط وصيانته وجدولة الإنتاج. وقد تبدو ماكينة نقطة إلى نقطة كثيفة العمالة، لكنها قد تتجنب العمالة الخفية المرتبطة بالفرز والتجميع وإعادة التوجيه وإدارة الاستثناءات في خط جامد.
كما تختلف مخاطر التوقف. فإذا كانت ماكينة التغذية المستمرة تقع في منتصف مسار إنتاج مترابط بإحكام، فقد يؤثر عطل فيها على العمل السابق واللاحق. وينبغي للمشترين السؤال عن كيفية تجاوز الألواح للماكينة، وأماكن تراكم العمل قيد التنفيذ، وإمكانية استعادة القطع الفردية دون فقدان معلومات تعريفها. أما في معدات نقطة إلى نقطة، فغالبًا ما يتمثل القلق في فقدان السعة داخل الخلية: هل يمكن تحويل القطع ذات الأولوية إلى ماكينة أخرى، أم ستؤخر إحدى الماكينات الطلب بأكمله؟
يجب تفسير ادعاءات الدقة في ضوء ظروف الإنتاج
يمكن لكلا النوعين من الماكينات تحقيق ثقب متكرر الدقة عند تركيبه ومعايرته بصورة صحيحة وتزويده بمواد متسقة. والسؤال الأكثر فائدة للمشتريات هو: أين ينشأ خطر الدقة في العملية؟ فقد تحدد ماكينة الثقب الموضع بدقة، بينما لا تزال التجميعات النهائية تُظهر عدم محاذاة بسبب قطع الألواح بالاستناد إلى مراجع مختلفة، أو اختلاط الملصقات، أو التواء الألواح، أو تآكل أدوات التشغيل، أو تحميل المشغلين للوجه الخطأ.
تعتمد أنظمة التغذية المستمرة بدرجة أكبر على تتبع الألواح واستقرار نقلها. وينبغي للمشترين التحقق من كيفية تحديد الماكينة لحافة المرجع، وكيفية الحفاظ على موضع اللوح أثناء العملية، وكيفية التعامل مع الألواح عند الحدين الأدنى والأقصى للأبعاد. وينبغي مناقشة القطع الرقيقة أو الضيقة أو الملتوية أو المطلية أو ذات الأشكال غير المعتادة بشكل صريح أثناء المراجعة الفنية. فقد لا تعمل منظومة محسّنة لجوانب الخزائن القياسية بالطريقة نفسها مع مكوّنات الأدراج الصغيرة أو الشرائح الضيقة.
وتكتسب أهمية خاصة في أنظمة نقطة إلى نقطة كل من التثبيت واختيار المراجع ودعم الألواح. اسأل عن كيفية تعامل الماكينة مع قطع العمل ذات مناطق الدعم غير المكتملة، وما إذا كان التثبيت بالتفريغ الهوائي أو التثبيت الميكانيكي مناسبًا للمواد المقصودة، وكيف يحدد البرنامج مرجعًا موحدًا بين عمليات التشغيل. وبالنسبة إلى مكوّنات الأثاث، غالبًا ما يكون اتساق موضع الثقب بالنسبة إلى مرجع التجميع أهم من ادعاء عام بالدقة دون سياق.
ولا ينبغي إغفال الأدوات والصيانة. إذ تؤثر حالة لقم الثقب في جودة الثقوب، والتشظي، وتوليد الحرارة، وموثوقية عمق الثقب. وينبغي أن توضح مواصفات الشراء ترتيب المغازل، وأنواع الأدوات المتوافقة، وطريقة تغيير الأدوات عند الاقتضاء، ومتطلبات التشحيم، ومتطلبات شفط الرايش، وإمكانية الوصول للتنظيف، وإجراءات استبدال القطع شائعة الاستخدام. وغالبًا ما ينتج توقف الماكينة عن عدم توافر مستلزمات الخدمة العادية أو صعوبة تغييرها، لا عن عطل ميكانيكي جسيم.
أسئلة تكشف عدم الملاءمة قبل تقديم الطلب
ينبغي أن تنتقل المناقشة المفيدة مع المورد من إمكانات الكتيب إلى قطع المشتري وظروف تشغيله الخاصة. قدّم أحجام الألواح وسماكاتها وموادها وأنماط الثقب ومزيج الإنتاج اليومي وترتيب الورديات بصورة تمثيلية. ثم اطلب شرح العملية المقترحة، لا طراز الماكينة فقط.
- أي من قطعنا سيتطلب تحميلًا خاصًا أو تدويرًا أو مناولة يدوية أو عملية منفصلة؟
- ما الافتراضات التي يستند إليها معدل الإنتاج المعلن، من حيث عدد الثقوب وأبعاد الألواح وطريقة التحميل وتغيير البرامج ومشاركة المشغل؟
- كيف تحدد الماكينة مرجع اللوح، وماذا يحدث إذا كان اللوح مقوسًا أو ضيقًا أو قصيرًا أو موجّهًا على نحو غير صحيح؟
- ما المكوّنات المشمولة في عرض السعر للإدخال والإخراج والمسح الضوئي والسلامة وواجهات جمع الغبار ودمج أنظمة التحكم؟
- ما تنسيق بيانات الإنتاج المقبول، ومن المسؤول عن التحقق من برامج الثقب بعد معالجتها قبل اعتمادها؟
- ما قطع التآكل والمكوّنات الكهربائية أو الهوائية الأساسية التي ينبغي تخزينها محليًا؟
- ما الدعم عن بُعد ودعم التشغيل الأولي والوثائق وتدريب المشغلين المشمولة في نطاق التوريد؟
- كيف يمكن للمصنع مواصلة معالجة الأعمال العاجلة إذا تعذر تشغيل هذه الماكينة؟
إن طلب عرض توضيحي باستخدام ملفات تمثيلية يوفر معلومات أكثر من مشاهدة فيديو عام للماكينة. وليس الهدف إلزام المورد بمحاكاة كل طلب مستقبلي، بل معرفة كيفية تعامل الماكينة مع خصائص القطع التي تسبب معظم التأخيرات في المصنع: الأبعاد غير المعتادة، أو كثافة الثقوب العالية، أو ثقب الحواف، أو المكوّنات الصغيرة، أو تنوع أنماط التجهيزات، أو تغيير البرامج المتكرر.
قاعدة عملية للاختيار
اختر التغذية المستمرة عندما يكون الطلب على الثقب مستقرًا بما يكفي لإبقاء الألواح تتحرك وفق تسلسل مخطط، وعندما يستطيع المصنع دعم الماكينة بتدفق موثوق من المراحل السابقة واللاحقة. وتقوم أقوى مبرراتها التجارية على تكرارية الإنتاج، وتقليل المناولة لكل لوح، وبقاء الخط محمّلًا بالإنتاج خلال جزء كبير من الوردية.
اختر نقطة إلى نقطة عندما يتسم سجل الطلبات بالتخصيص، والدفعات المتنوعة، والتغييرات المتكررة في التصميم، والقطع التي كانت ستتطلب بخلاف ذلك إعدادًا متكررًا أو تدخلًا يدويًا. وتنبع قيمتها من جعل التباين جزءًا روتينيًا من العمل بدلًا من التعامل مع كل استثناء باعتباره تعطيلًا.
أما الشركات التي تقع بين هذين الوضعين، فينبغي أن تستند قراراتها إلى دراسة لعبء العمل، لا إلى تفضيل مستوى معين من الأتمتة. راجع نسبة القطع المتكررة، وتكلفة تأخير الأعمال المخصصة، والنمو المتوقع في حجم الإنتاج الموحّد، والمساحة الأرضية المتاحة، وقدرات فريقي البرمجة ومناولة المواد. فالماكينة الأفضل هي التي يتوافق منطق تشغيلها مع طبيعة العمل المرجحة في المصنع، بما في ذلك الجوانب غير الملائمة التي غالبًا ما تغفلها عروض الأسعار ومخططات زمن الدورة.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.