


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
اختيار آلة صنفرة الخشب الرقائقي لمعايرة السماكة
اختيار آلة صنفرة الخشب الرقائقي لمعايرة السماكة
يتطلب اختيار آلة صنفرة الخشب الرقائقي لمعايرة السماكة ما هو أكثر من مقارنة عروض التشغيل وقدرات المحركات. والسؤال الحقيقي هو ما إذا كانت الآلة قادرة على جعل الألواح الفعلية ضمن نطاق السماكة المطلوب، وبسرعة الإنتاج، من دون إتلاف القشرة السطحية. ويعتمد ذلك على المادة الداخلة بقدر اعتماده على معدات الصنفرة.
قد تنتج الآلة سطحًا جذابًا، لكنها تترك تفاوتًا غير مقبول في السماكة. وعلى العكس، قد يكون الإعداد الذي يزيل المناطق المرتفعة بكفاءة شديدًا على القشور الزخرفية الرقيقة. لذلك ينبغي أن يفصل التقييم الفني بين التحكم في الأبعاد وتشطيب السطح، ثم يحدد كيفية تحقيق كليهما ضمن مسار الإنتاج المقترح.
حدد مشكلة السماكة قبل تحديد مواصفات الآلة
إن عبارة «المعايرة إلى السماكة الاسمية» ليست متطلبًا كاملًا للشراء. حدد نطاق السماكة النهائية المقبول، والتفاوت داخل اللوح، والتفاوت بين الألواح. فهذه مقاييس مختلفة، وقد يشير ادعاء المورد بشأن الدقة إلى أحدها فقط.
ميّز أيضًا بين تفاوت السماكة والانحناء أو الالتواء. فقد يكون اللوح المنحني متجانس السماكة بدرجة معقولة، بينما قد يحتوي اللوح المستوي بصريًا على مناطق سميكة ورقيقة محلية. وقد تعمل بكرات الضغط على تسطيح اللوح المنحني مؤقتًا أثناء الصنفرة؛ لكن بعد خروجه من الآلة قد يعود الانحناء. ولا تُعد معايرة السماكة علاجًا موثوقًا للخشب الرقائقي غير المستقر أو شديد الالتواء.
قبل طلب عروض الأسعار، سجّل البيانات التالية للمواد الواردة الممثلة:
- قراءات السماكة عبر العرض وعلى طول اللوح، بما في ذلك مناطق الحواف.
- سماكة القشرة السطحية والحد الأدنى المقبول للطبقة السطحية المتبقية.
- أبعاد اللوح، وتركيبه، وحالة سطحه، والعيوب المرئية.
- الانحناء، والالتواء، وحالة الرطوبة، وسجل التخزين عند توفره.
- الإنتاج المطلوب، وما إذا كانت هناك حاجة إلى معالجة أحد الوجهين أو كليهما.
تتمثل قاعدة الرفض المبكر المفيدة في أمر بسيط: لا يمكن للصنفرة إضافة مادة إلى لوح ناقص السماكة. فإذا كانت الألواح الواردة أقل بالفعل من الحد الأدنى للسماكة النهائية، فلن يجعل التحكم الأدق في الآلة هذه المواد مقبولة.
حدد نطاقًا آمنًا لإزالة المادة
يتحدد هامش الصنفرة المتاح وفقًا لأرق وجه معرض للخطر، وليس وفقًا لمتوسط سماكة اللوح فقط. فقد يؤدي تفاوت القشرة محليًا، والرقع، والتراكبات، والمناطق المرتفعة إلى استهلاك هذا الهامش بشكل غير متساوٍ. اطلب من مورد الخشب الرقائقي تفاصيل التركيب، ثم تحقق من عينات ممثلة بدلًا من افتراض أن السماكة الاسمية للوجه متاحة للإزالة.
ويصبح ذلك مهمًا بصفة خاصة عندما يحتاج اللوح إلى معايرة كبيرة مع احتوائه على قشرة زخرفية رقيقة. وقد يكون القرار الصحيح هو معايرة الركيزة قبل وضع القشرة الزخرفية، أو تحسين التحكم في الخشب الرقائقي الوارد، أو رفض الألواح غير المناسبة. فشراء آلة صنفرة أكثر قوة لا يحل مشكلة غياب هامش المادة.
بالنسبة إلى المعالجة على الوجهين، حدد الإزالة لكل وجه بالإضافة إلى الإزالة الإجمالية. فالإزالة المتساوية ليست مناسبة تلقائيًا لكل تركيبة، لكن تركيز التصحيح كله على وجه واحد قد يضر بالمظهر أو يؤثر في توازن اللوح. أكد التسلسل المقصود وفقًا لمواصفات اللوح، وافحص النتيجة بعد تحرير اللوح من ضغط الآلة.
اختر رؤوس الصنفرة المناسبة للعمل، لا للكتيب التعريفي
لمعايرة السماكة، ابحث عن مرجع أبعادي محدد بوضوح بين سطح القطع الكاشط واللوح المدعوم. وتُستخدم عادةً بكرة تلامس صلبة نسبيًا لإزالة المادة بشكل متحكم فيه. أما لوح التنعيم المرن فيتبع انحناءات السطح بسهولة أكبر ويؤدي غرضًا مختلفًا؛ ولا ينبغي اعتباره جهاز معايرة مكافئًا.
يمكن أن يوفر الجمع بين البكرة ولوح التنعيم معايرة يتبعها تحسين للخدوش، لكن التفاصيل مهمة. اسأل عن الرأس الذي يحدد السماكة، وكيفية ضبط كل رأس، وما إذا كان ضغط التشطيب يغير البعد النهائي. وينبغي النظر معًا في قطر بكرة التلامس، وصلابتها، ومواصفات المادة الكاشطة، وصلابة الآلة.
يمكن لأنظمة الضغط العائمة أو المجزأة أن تساعد في حماية الأسطح الحساسة أثناء التشطيب. غير أن النظام المصمم لاستيعاب تفاوت اللوح قد يتبع فروق السماكة بدلًا من إزالتها. اطلب من المورد شرح وضع التشغيل المقترح وإجراء عرض يوضح أداء المعايرة.
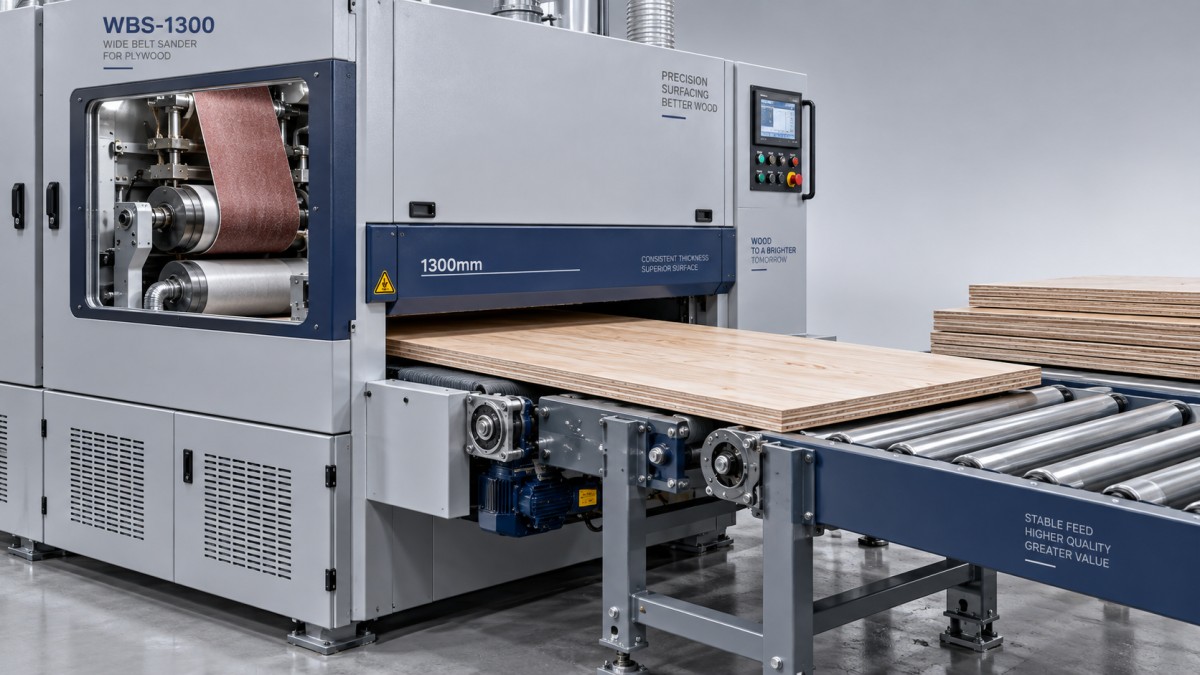
تنطوي الترتيبات أحادية الوجه وثنائية الوجه على مفاضلة أخرى. فقد يقلل النظام ثنائي الوجه من عمليات المناولة ويعالج الوجهين في مرور واحد، لكنه يتطلب تنسيقًا دقيقًا للإزالة ودعم اللوح. وقد تناسب الآلة أحادية الوجه ورشة أكثر مرونة، شريطة إدراج التقليب، والتمريرات المتكررة، ومناولة المشغل ضمن حساب السعة.
قدرة المحرك ليست سوى جزء واحد من سعة الإزالة
لا تحدد قدرة المحرك الكبيرة مقدار المادة التي يمكن إزالتها بأمان من الخشب الرقائقي. فالسعة القابلة للاستخدام تعتمد أيضًا على عرض التشغيل، وسرعة التغذية، وحالة المادة الكاشطة، ونوع الخشب، وخطوط الغراء، والاستخلاص، والتشطيب المقبول. اطلب معدل إزالة مثبتًا على المادة المقصودة، وليس رقمًا أقصى منفصلًا عن ظروف التشغيل.
وينبغي أن يكون تسلسل المواد الكاشطة جزءًا من ذلك العرض. فقد تزيل الأحزمة الخشنة المادة بكفاءة، لكنها تترك خدوشًا تتطلب هامش صنفرة إضافيًا. وقد يؤدي البدء بدرجة نعومة مفرطة إلى زيادة التراكم والحرارة. والتسلسل الصحيح هو الذي يحقق متطلبات السماكة والسطح معًا من دون استنفاد القشرة السطحية.
غالبًا ما يحدد استقرار التغذية النتيجة
لا يمكن لرأس صنفرة صلب أن يعوض لوحًا ينزلق أو يرتفع أو تتغير ظروف دعمه أثناء المرور. افحص حالة الناقل، والتتبع، ودعم السرير، وترتيب التثبيت، وضبط الضغط. فقلة التثبيت تسمح بالحركة؛ بينما قد يؤدي الضغط المفرط إلى ضغط اللوح أو إجبار اللوح الملتوي على الاستواء مؤقتًا.
انتبه بصفة خاصة إلى الحواف الأمامية والخلفية. فقد تنتج الصنفرة المفرطة محليًا قرب إحدى النهايتين عن تغيرات في الدعم أو الضغط عند دخول اللوح وخروجه. أدرج هذه المناطق في خطة الفحص بدلًا من قياس المركز الذي يسهل الوصول إليه فقط.
كما ينبغي التحقق من الحد الأدنى لأبعاد اللوح. فقد تستوعب الآلة العرض المطلوب، لكنها تتعامل بشكل سيئ مع المكونات القصيرة بسبب تباعد البكرات أو هندسة الدعم. وإذا كان المصنع يعالج الألواح الكاملة والأجزاء المقطوعة معًا، فاختبر النوعين. ولا تفترض أن نجاح تجارب الألواح الكاملة يثبت ملاءمة الأجزاء القصيرة.
أجرِ تجربة قبول تكشف التفاوت
أرسل دفعة ممثلة تشمل التفاوت المعتاد في الإنتاج والألواح الأكثر صعوبة التي لا تزال مسموحة ضمن مواصفات المواد الواردة. فبضع ألواح مستوية بشكل استثنائي لا تثبت الكثير. عرّف كل لوح وحدد مواقع قياس قابلة للتكرار حتى يمكن مقارنة القراءات قبل المعالجة وبعدها.
استخدم جهاز قياس سماكة معايرًا ذا دقة مناسبة وبضغط قياس ثابت. وسجّل حالة الرطوبة واتفق على موعد إجراء القياسات بعد الصنفرة. ويجب أن يكون عدم اليقين في القياس صغيرًا بما يكفي للتمييز بين اللوح المقبول واللوح المرفوض.
- ثبّت ظروف التشغيل: سجّل نوع الحزام ودرجة الخشونة، وسرعة التغذية، وإعدادات الرؤوس، والهدف من الإزالة، وظروف الاستخلاص.
- قس اللوح بالكامل: افحص شبكة محددة تشمل الحواف والنهايات، بدلًا من الاعتماد على المتوسط.
- افحص سلامة السطح: ابحث عن اختراق القشرة، والغراء المكشوف، والخدوش المستمرة، والانخفاضات الموضعية، والرقع التالفة.
- تحقق من قابلية التكرار: عالج ألواحًا متتالية وكرر التقييم بعد وصول الآلة إلى درجة حرارة التشغيل العادية.
- اختبر الاستعادة: غيّر إعدادات السماكة ثم عد إلى الوصفة الأصلية لتقييم قابلية تكرار الإعداد.
حيثما كان ذلك عمليًا، أدرج تشغيلًا أطول لمراقبة تراكم المادة الكاشطة والانحراف الأبعادي. ويمثل الحزام الجديد على آلة نظيفة نقطة بداية مفيدة، وليس اختبارًا إنتاجيًا كاملًا. اتفق على النتائج المقبولة قبل التجربة حتى لا تحل العينات الجذابة محل معايير القبول القابلة للقياس.
تحقق من العملية اللاحقة من دون الخلط بين المواصفات
ينبغي أن تعكس أهداف المعايرة ما يليها من عمليات: التصفيح، أو التشغيل، أو التجميع، أو تلبيس الحواف. فقد يؤدي تفاوت سماكة اللوح إلى تعقيد إعدادات الضغط وضبط التشذيب، لكن نطاق السماكة المسموح به في الآلة اللاحقة لا يساوي تفاوت السماكة المقبول.
فعلى سبيل المثال، تحدد آلة تلبيس الحواف الأوتوماتيكية المستقيمة ZD450C نطاق سماكة تشغيل يتراوح بين 10–60 mm وسرعات تغذية تبلغ 12–23 m/min، مع التغذية والتغليف بالغراء والتشذيب والتلميع بشكل أوتوماتيكي. وتساعد هذه الأرقام في تقييم توافق المكونات وتخطيط الإنتاج. لكنها لا تحدد مقدار التفاوت داخل اللوح الذي يمكن لخزانة أو مكوّن أثاث نهائي تحمله.
ولا ينبغي أن تصبح سرعة تغذيتها ببساطة هدف سرعة الصنفرة. إذ يجب أن تشمل سعة الصنفرة تباعد الألواح، والتقليب، والتمريرات المتكررة، والفحص. وقارن عدد الألواح المقبولة المكتملة في كل وردية، لا سرعات الناقل فقط.
اشترِ عملية قابلة للصيانة، لا مجرد عينة ناجحة
اطلب متطلبات الاستخلاص لظروف التشغيل المقترحة، بما في ذلك تفاصيل تدفق الهواء والتوصيلات. فقد يؤدي ضعف إزالة الغبار إلى تحميل المواد الكاشطة بالغبار وتدهور ثبات القطع. كما ينبغي تقييم جمع غبار الخشب واحتياطات الحريق وفقًا للتركيب والمتطلبات المحلية المعمول بها.
اسأل عن مهام الصيانة التي تحافظ على المعايرة، مثل فحص الناقل، ومحاذاة السرير، وصيانة البكرات، والتحقق من إعداد السماكة، وتغيير المواد الكاشطة. وأكد توفر الأحزمة البديلة، والمهل الزمنية لتوريد قطع التآكل، وتدريب المشغلين، وإمكانية الحصول على المساعدة الفنية. وتصبح هذه التفاصيل أكثر أهمية بعد مغادرة فريق التركيب.
تمتلك شركة Qingdao Zhongding Machinery Co., Ltd. خبرة تزيد على 20 عامًا في آلات النجارة، وتوفر الدعم الفني وتوريد قطع الغيار وخدمات ما بعد البيع. وعند تقييم عرضها، حوّل هذه الخدمات إلى التزامات محددة: نطاق التشغيل الأولي، وقطع الغيار الموصى بها، وإجراءات استكشاف الأخطاء وإصلاحها، والمسؤولية عن تأكيد نتائج القبول.
تربط مواصفة الشراء الأقوى بين حدود الخشب الرقائقي الوارد، وإزالة المادة الآمنة، والسماكة النهائية، وجودة السطح، والإنتاج المستمر. اختر آلة صنفرة الخشب الرقائقي التي تثبت تحقيق هذه المتطلبات على مادة ممثلة، ووثّق الإعدادات وظروف الصيانة اللازمة للحفاظ على هذه النتائج.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.