


تكون آلات وصل الأخشاب CNC مناسبة للإنتاج بالدفعات الصغيرة عندما تفوق جودة الوصلات القابلة للتكرار، والبرامج القابلة لإعادة الاستخدام، وتقليل التركيب اليدوي تكاليف البرمجة وتثبيت قطع العمل والأدوات وامتلاك الآلات.
بالنسبة إلى مصنّعي الأثاث وورش النجارة، نادرًا ما يكون حجم الدفعة وحده هو العامل الحاسم. فكثيرًا ما تكون عائلات المنتجات والطلبات المتكررة وتوافر العمالة الماهرة أهم.
قد تستفيد ورشة تنتج عشرة تصاميم أثاث مترابطة أكثر من ورشة تنتج خمسين قطعة غير مترابطة، ولا سيما عندما تتيح هندسة الوصلات المشتركة إعادة استخدام البرامج.
يصبح الاستثمار مجديًا عندما يزيل قيدًا إنتاجيًا يمكن قياسه. فزيادة سرعة القطع تقدم قيمة محدودة إذا ظلت البرمجة أو التجميع أو التشطيب هي العامل المحدد لمواعيد التسليم.
قبل تخصيص رأس المال، ينبغي لصنّاع القرار مقارنة مسارات الإنتاج الكاملة، واختبار مكونات تمثيلية، والتحقق من بقاء الوفورات المتوقعة معقولة في ظل افتراضات متحفظة للطلب على المدى الطويل.
ما ظروف الإنتاج بالدفعات الصغيرة التي تجعل وصل الأخشاب CNC مجديًا؟
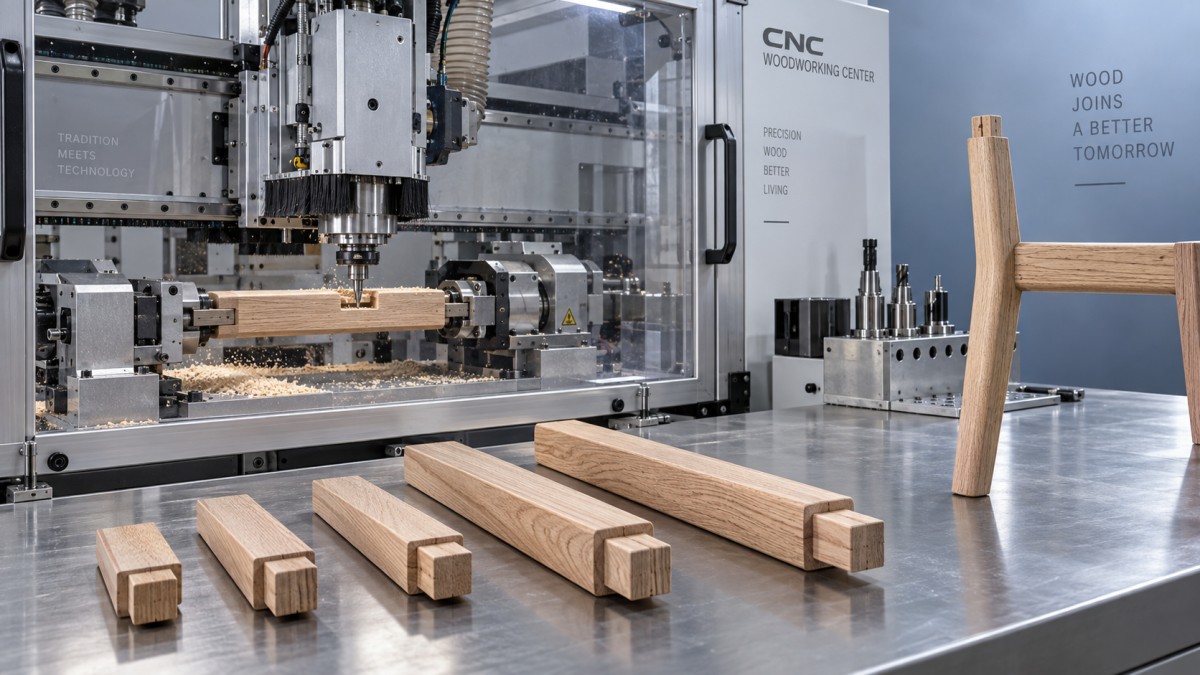
تجمع التطبيقات الأكثر ملاءمة بين تنوع التصاميم والتكرار في الأساس. فقد تتغير الأبعاد بين الطلبات، بينما تظل أنواع الوصلات وتسلسلات التشغيل ومراجع تحديد المواضع متشابهة إلى حد كبير.
تشمل الأمثلة طاولات الطعام ذات المقاسات القابلة للتخصيص، وهياكل الخزائن التي تتشارك تفاصيل التصنيع، ومكونات الكراسي المستمدة من عائلة تصميم معتمدة ذات هندسة وصلات متكررة.
في هذه الحالات، يمكن للمشغلين تعديل البرامج المجربة بدلًا من إعادة بناء كل عملية تشغيل. وهذا يقلل جهد الإعداد ويسهّل جدولة دفعات أقصر.
للتعقيد أهمية أيضًا. إذ يمكن أن تتيح تجاويف النقر المائلة، ومواضع الوصلات المتعددة، والمكونات التي تتطلب عدة عمليات إعداد يدوية فرصًا كبيرة، شريطة أن تدعم الآلة المختارة هذه العمليات.
تعزز قيود العمالة جدوى الاستثمار عندما يقضي وصلو الأخشاب ذوو الخبرة وقتًا مفرطًا في تعليم القطع وتحديد مواضعها وتصحيحها. ويمكن لتقنية CNC أن توجّه جهودهم نحو التحكم في العملية والتجميع.
ومع ذلك، تظل الأتمتة بحاجة إلى معرفة بأعمال النجارة. فلا بد أن يفهم أحدهم اتجاه الألياف وملاءمة الوصلة وحالة الأداة والتثبيت الآمن قبل إدخال برنامج موثوق إلى الإنتاج.
يوفر الجدول أدناه إطارًا أوليًا للفرز. ويساعد على تحديد التطبيقات الواعدة، لكن ينبغي أن تحسم تجارب الإنتاج على مكونات تمثيلية الجدوى التجارية الفعلية قبل الشراء.
هل سيبدد وقت الإعداد وفورات الإنتاج؟
في الدفعات الصغيرة، غالبًا ما يكون الإعداد هو العامل المحدد للربحية أكثر من سرعة القطع. فدورة التشغيل السريعة لا تعوض تلقائيًا عن طول وقت البرمجة وتعقيد تبديل التجهيزات.
قِس وقت التحضير منذ دخول الطلب إلى الهندسة الإنتاجية وحتى اعتماد أول مكوّن مقبول. وأدرج مراجعة الرسومات والأدوات والتثبيت والتشغيل التجريبي.
بعد ذلك، افصل بين الأعمال التي تُنفّذ مرة واحدة وتلك التي تتكرر مع كل طلب. فالتجهيزة القابلة لإعادة الاستخدام أو البرنامج المعتمد يوزع تكلفته على الإنتاج المستقبلي.
اطلب من الموردين عرض الانتقال بين مهمتين واقعيتين. وسجّل تغييرات الأدوات وضبط المراجع وتعديلات التحميل وفحص القطعة الأولى، بدلًا من الاكتفاء بمشاهدة القطع.
ينبغي أيضًا اختبار استرجاع البرامج. يحتاج المشغلون إلى ضبط واضح للإصدارات كي تستخدم الطلبات المتكررة الأبعاد وهوامش الوصلات وتعليمات التشغيل الصحيحة.
يمكن أن تساعد البرمجة البارامترية إذا كانت الآلة والبرمجيات تدعمانها. فقد يكون تعديل الأبعاد المعتمدة أسرع من إنشاء برامج منفصلة لكل تنويع للمنتج.
ومع ذلك، ينبغي وضع حدود للتخصيص. فقد تتطلب التغييرات في اتجاه الوصلة أو سماكة الخامة أو إمكانية وصول القاطع تجهيزات جديدة والتحقق منها، حتى إن بدا المنتج النهائي مشابهًا.
من الأهداف المفيدة عند الشراء تحقيق وقت تبديل متوقع عبر عائلات المنتجات الشائعة لديكم. واطلب إثبات ذلك باستخدام مكوناتكم، بدلًا من قبول قطعة عرض لا صلة لها بتطبيقكم.
كيف تحسب الحد الأدنى لحجم الدفعة الاقتصادية؟
ابدأ بالتكلفة الإجمالية لكل مكوّن مقبول، لا بسرعة الآلة. وأدرج الإعداد والتشغيل والمناولة والأدوات والفحص والتكلفة المتوقعة للعيوب أو إعادة العمل.
للتوضيح، افترض أن العملية الحالية تحتاج إلى ثلاثين دقيقة للإعداد واثنتي عشرة دقيقة لكل مكوّن. أما مسار CNC فيحتاج إلى تسعين دقيقة للإعداد وأربع دقائق لكل مكوّن.
يضيف مسار CNC ستين دقيقة للإعداد، لكنه يوفر ثماني دقائق لكل مكوّن. وباحتساب وقت المعالجة وحده، تبدأ أفضليته عند نحو ثمانية مكونات.
لا يشمل هذا الحد اختلاف تكلفة الساعة أو الأدوات أو الجودة. كما يفترض أن كلا المسارين ينتج قطعًا مقبولة من دون مناولة إضافية أو انقطاعات غير متوقعة.
إذا خفّض طلب متكرر وقت إعداد CNC إلى عشرين دقيقة، يتغير الحساب بدرجة كبيرة. لذا قد تكون إعادة استخدام البرنامج أهم من حجم الدفعة الأصلية.
وعلى العكس، قد يؤدي التحضير الإضافي للتجهيزات أو الفحص إلى رفع الحد. احسب سيناريوهات منفصلة للطلبات الأولى والمتكررة والتصاميم الجديدة فعلًا قبل الاستثمار.
استخدم فئات التكلفة التالية لبناء نموذج سنوي. واحتسب كل مصروف مرة واحدة، ولا سيما عندما تتضمن معدلات تكلفة ساعة الآلة الإهلاك أو الصيانة بالفعل.
- تكاليف الشراء والتمويل والتركيب والتدريب والبرمجيات.
- الأدوات والتجهيزات ومتطلبات شفط الغبار والمرافق والصيانة وقطع الغيار.
- أجور البرمجة والإعداد والتحميل والفحص والتجميع.
- الخردة وإعادة العمل والاستعانة بمصادر خارجية والزيادة الواقعية في الطاقة الإنتاجية القابلة للبيع.
لإجراء تقدير مبسط لفترة الاسترداد، اقسم الاستثمار بعد التركيب على صافي المنفعة النقدية السنوية المتوقعة. واجعل معالجة التمويل متسقة مع نموذج التدفقات النقدية الذي اخترته.
لا تحتسب قيمة للطاقة الإنتاجية الإضافية إلا إذا كان الطلب قادرًا على استيعابها. فالوقت الذي تحرره العمالة لا يحقق وفورات نقدية إلا إذا انخفضت تكاليف التوظيف أو زاد الإنتاج الفعلي.
وأخيرًا، اختبر سيناريوهات انخفاض الاستخدام وبطء نمو الطلبات المتكررة. فالاستثمار المعتمد على تشغيل الآلة بكامل طاقتها فورًا لا يترك مجالًا كبيرًا لتأخيرات التدريب أو تقلبات الطلب.
هل تحسن الوصلات الأكثر اتساقًا نتائج الأعمال؟
يمكن لهندسة الوصلات المتسقة أن تقلل تعطّل التجميع والتعديلات المتكررة ورفض المكونات. وتزداد أهمية هذه الفوائد خصوصًا عندما تؤدي قطعة واحدة غير دقيقة إلى تأخير طقم أثاث كامل.
لكن دقة البرمجة لا تضمن ملاءمة الوصلة. إذ يمكن لرطوبة الخشب وحركته واختلاف الألياف وتآكل القاطع وضغط التثبيت أن تؤثر جميعها في الملاءمة النهائية.
حدّد معايير القبول بالاستناد إلى المنتج المُجمّع. وبحسب نوع الوصلة، قيّم المحاذاة والملاءمة وخلوص الغراء والمظهر ومتطلبات المتانة ذات الصلة، إلى جانب أبعاد التشغيل المقاسة.
أجرِ التجارب باستخدام خامات الإنتاج المعتادة، بما يشمل التفاوت المتوقع. فقد تخفي قطع الاختبار المختارة بعناية صعوبات في المناولة أو التشغيل تظهر أثناء الإنتاج المعتاد في الورشة.
افحص مكونات من مواضع مختلفة ضمن التجربة. وأدرج القطع المصنوعة بعد تغييرات الأدوات أو إعادة ضبط التجهيزات، إذا كانت هذه الخطوات جزءًا من سير العمل المقصود.
تابع نسبة القطع المقبولة دون تعديل ووقت التجميع لكل وحدة. وتربط هذه المقاييس اتساق التشغيل مباشرة بموثوقية التسليم وتكلفة الإنتاج.
يستحق تثبيت قطع العمل اهتمامًا خاصًا في حالة المكونات الضيقة أو القصيرة أو غير المنتظمة. تحقّق من التثبيت الآمن وإمكانية وصول أدوات التشغيل قبل اعتبار بيان المورد العام عن قدرات الآلة كافيًا.
ما قدرات الآلة والتزامات الدعم الأهم؟
تتوفر آلات وصل الأخشاب بتجهيزات مختلفة. فقد يناسب راوتر CNC أو آلة نقر أو آلة تفريز لسان أو مركز مخصص لوصل الأخشاب أشكالًا هندسية للمكونات ومسارات عمل مختلفة.
ابدأ بالوصلات المطلوبة وأبعاد الخامة. وتحقق من إمكانية الوصول لأغراض التشغيل، ومدى الحركة القابل للاستخدام، وطرق التثبيت، وسعة الأدوات، وما إذا كانت المكونات تحتاج إلى إعادة تموضع بين العمليات.
اسأل عن العمليات التي يمكن للتجهيز المعروض إكمالها في إعداد واحد. فقد تكون هناك حاجة إلى محاور إضافية أو ملحقات لتنفيذ الخصائص المائلة أو تشغيل عدة أوجه.
يؤثر توافق البرمجيات أيضًا في تكلفة الامتلاك. تحقّق من كيفية تحويل التصاميم إلى تعليمات للآلة، والتراخيص المطلوبة، والجهة المسؤولة عن حل مشكلات البرمجة أو معالج ما بعد التوليد بعد التركيب.
ينبغي أن يشمل التدريب الإعداد واستبدال الأدوات والفحص واستعادة التشغيل بعد الأعطال والصيانة الدورية. وقد يصبح موظف واحد مدرّب عنق زجاجة جديدًا في الإنتاج عند غيابه.
بالنسبة إلى المعدات المصدّرة، وضّح كتابةً مسؤوليات التركيب والمتطلبات الكهربائية وآليات استكشاف الأعطال عن بُعد وتوافر قطع الغيار وأوقات الاستجابة المتوقعة، قبل تقديم الطلب إلى الموردين.
تتمتع Qingdao Zhongding Machinery Co., Ltd. بخبرة تزيد على عشرين عامًا في آلات النجارة. وينبغي للمشترين طلب عروض خاصة بالتطبيق ونتائج التجارب والتزامات دعم محددة.
ينبغي تقييم الدعم الفني وتوريد قطع الغيار وخدمات ما بعد البيع التي تقدمها الشركة بناءً على متطلبات التشغيل لديكم، بما يشمل الموقع وموارد الصيانة وعواقب التوقف عن العمل.
هل تدعم بقية الورشة هذا الاستثمار؟
تُحقق آلة وصل الأخشاب قيمة ضمن نظام إنتاج متكامل. فقد تقوّض الفراغات سيئة التحضير أو ظروف الرطوبة غير المتسقة أو قصور شفط الغبار أداء المعدات وجدولة الإنتاج، حتى لو كانت المعدات كفؤة.
ارسم مسار العمل من الخشب الوارد مرورًا بالتحضير وتشغيل الوصلات والتجميع والصنفرة وانتهاءً بالتشطيب. وحدد مواضع تراكم العمل وأسبابه قبل تقدير زيادة الإنتاجية.
إذا كان التشطيب يحد بالفعل من الشحنات، فقد يؤدي تسريع وصل الأخشاب إلى زيادة المخزون غير المشطّب. وينبغي أن توضح دراسة الجدوى كيف ستستوعب الطاقة الإنتاجية اللاحقة الإنتاج المقترح.
للمنتجات التي تتطلب أسطحًا ذات ملمس، قد تشمل المعدات المكمّلة آلة سحب الأسلاك، المستخدمة في تمشيط الأسطح وإبراز عروق الخشب ضمن سير عمل التشطيب.
تختلف وظيفة معالجة الأسطح هذه عن تشغيل الوصلات. اختبر نوع الخشب الصلب أو MDF أو مادة الألواح المقصودة للتحقق من ملاءمة بنية سطحها للتمشيط.
تتضمن التشكيلة المعروضة الطرازين ZD1000-4 وZD1500-4. تحقّق من عروض العمل الخاصة بكل طراز ونطاقات التغذية والأبعاد والمتطلبات الكهربائية قبل تخطيط مساحة الأرضية أو الطاقة الإنتاجية.
اربط قرارات شراء المعدات المكمّلة بالطلبات الفعلية. فمن المفيد تنسيق طاقة وصل الأخشاب والتشطيب؛ أما إضافة معدات من دون حاجة إنتاجية قابلة للقياس فتضعف الانضباط الاستثماري.
ما الأدلة التي ينبغي أن تحسم قرار الشراء؟
يُعد وصل الأخشاب CNC خيارًا قويًا عندما تدعم التصاميم المتكررة والوصلات التي تتطلب تشغيلًا دقيقًا وقيود العمالة أو الجودة القابلة للقياس تحقيق الوفورات عبر مزيج سنوي واقعي من الطلبات.
واصل استخدام الأساليب الحالية عندما تسود أعمال الهندسة لمرة واحدة، أو يظل الاستخدام غير مؤكد، أو يمكن لتحسين أبسط في التجهيزات إزالة القيد نفسه بتكلفة أقل بكثير.
قبل الشراء، اشترط إجراء تجربة تشغيل تمثيلية، وتقديرًا كاملًا لتكاليف الامتلاك، وترتيبات متفقًا عليها للتدريب والدعم. وأدرج نتائج التجميع ضمن معايير القبول.
السؤال الحاسم هو ما إذا كانت آلات وصل الأخشاب CNC تحسن التكلفة والاتساق ومواعيد التسليم عبر عبء العمل الفعلي لديكم. ويصبح الإنتاج بالدفعات الصغيرة مجديًا عندما يظل التحضير تحت السيطرة.