


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
هل تستطيع ماكينة صنفرة أبواب الخزائن صنفرة التجاويف دون تدوير الحواف؟
يمكن لآلة صنفرة أبواب الخزائن صنفرة المقاطع الغائرة مع الحفاظ على حوافها الواضحة، ولكن فقط عندما تكون أدوات الصنفرة وإعدادات التلامس واتجاهات التشغيل مناسبة لشكل الباب. قد تعطي الآلة تشطيبًا متجانسًا على لوحة ذات تفريز ضحل، لكنها قد تترك الأخاديد العميقة دون صنفرة أو تُضعف حواف كتف مقطع أكثر تعقيدًا.
بالنسبة إلى المقيّمين الفنيين، يكمن الفرق المهم بين الوصول إلى تجويف وصنفرته بفعالية دون تغيير شكله. قد تدخل المواد الكاشطة المرنة في الأخدود، لكنها مع ذلك قد تُحدث تأثير قطع أكبر على الحواف المكشوفة فوقه. قبل الاستثمار، تحتاج إلى دليل على قدرة الآلة على تلبية كلا المتطلبين بمعدل الإنتاج المستهدف.
«دون تدوير الحواف» يتطلب تعريفًا قابلًا للقياس
لا تزيل أي عملية صنفرة المادة من دون أي تأثير على الشكل الهندسي على الإطلاق. والهدف العملي هو إبقاء التغييرات في المقطع ضمن تفاوت متفق عليه مع تحقيق تحضير السطح المطلوب. وهذا يختلف عن الوعد ببقاء كل زاوية حادة دون أي تغيير.
قد يكون تليين بعض الحواف مقصودًا بالفعل. ففي بعض الأحيان، تتطلب مواصفات الطلاء كسرًا مضبوطًا للحواف لتحسين تغطية الطلاء وتقليل هشاشة الزوايا. أما المشكلة فهي التدوير غير المنضبط: إذ يفقد الكتف وضوحه، أو تصبح الحلية الزخرفية غير متجانسة، أو تفقد الأبواب المتطابقة تناسقها البصري.
حدّد معايير القبول قبل مناقشة إعدادات الآلة:
- الحفاظ على المقطع: ما التغيير المقبول في نصف قطر الحافة أو موضع الكتف أو شكل الأخدود؟
- تحضير السطح: هل المطلوب إزالة الألياف البارزة أم آثار التشغيل الخفيفة أم نتوءات الطلاء المتصلب؟
- تغطية التجويف: هل يجب أن تلامس المادة الكاشطة قاع الأخدود وجدرانه الجانبية وزواياه الداخلية جميعًا؟
- المظهر: هل سيُطلى الباب بطلاء معتم، أم سيُصبغ بصبغة شفافة، أم سيُستخدم له تشطيب آخر يُظهر الخدوش بطريقة مختلفة؟
قد يتشابه باب MDF المطلي وباب الخشب الصلب المصبوغ في شكل المقطع، لكنهما قد يحتاجان إلى وصفتي صنفرة مختلفتين. قيّمهما كلًّا على حدة، ولا تتعامل مع «أبواب الخزائن» على أنها تطبيق موحّد.
لماذا يصعب صنفرة المقاطع الغائرة بالتساوي
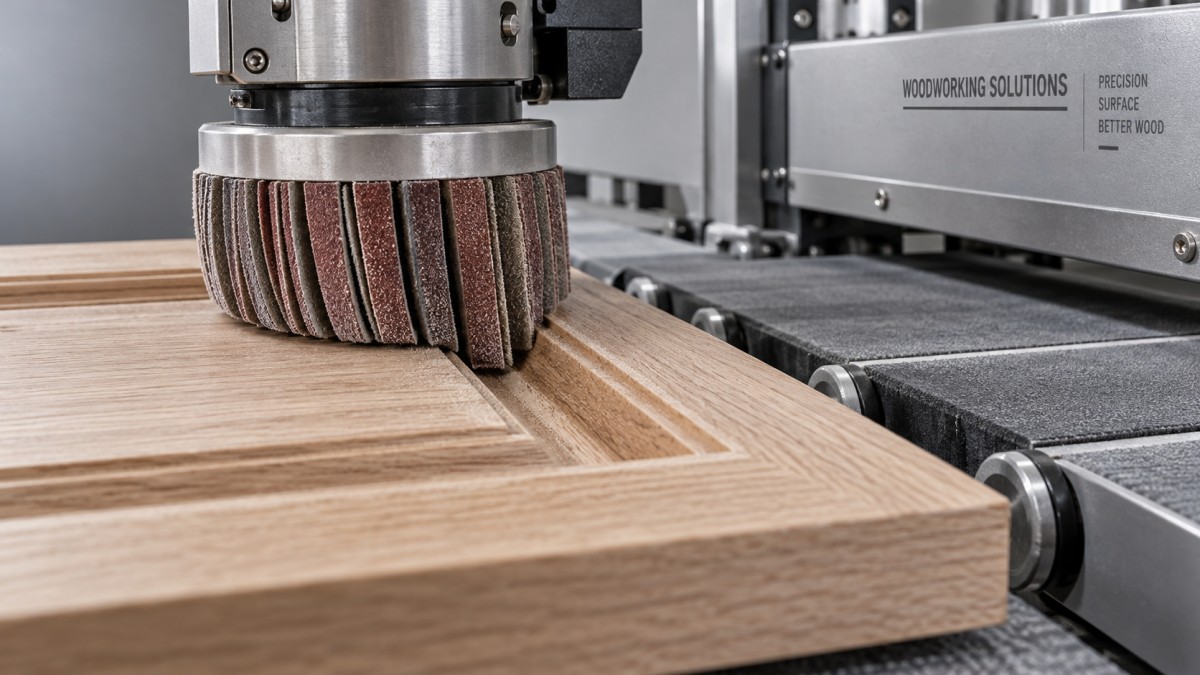
يلامس الكتف البارز المادة الكاشطة قبل أن يصل قاع الأخدود إليها. وعندما تنثني شرائط الصنفرة المرنة حول هذا الكتف، قد تتركز قوة التلامس ومدة التلامس على الحافة المكشوفة. لذلك فإن زيادة التوغل للوصول إلى عمق أكبر في التجويف قد تزيد من تآكل الحافة بوتيرة أسرع من تحسن صنفرة قاع الأخدود.
كما أن وصول الأداة مقيد بالشكل الهندسي. فقد تمنع الفتحة الضيقة شرائط الصنفرة من الدخول بزاوية مناسبة. وقد تظل الزوايا الداخلية الضيقة والتفاصيل ذات التجاويف السفلية بعيدة عن متناول الأداة حتى عندما يبدو السطح المحيط مصنفرًا بالتساوي.
للاتجاه أهمية أيضًا. فقد تؤدي الفرشاة التي تقترب من كتف مُشكّل بالتفريز من اتجاه واحد إلى معالجة أحد الجانبين بقوة أكبر من الجانب المقابل. وفي الأبواب ذات الإطار واللوحة، يؤدي اتجاه ألياف الخشب والقضبان العرضية وتقاطعات المقاطع إلى مزيد من الاختلاف.
ينبغي أن يوضح رسم التقييم المفيد فتحة الأخدود وعمقه وزاوية جدرانه الجانبية وشكل الكتف وأصغر نصف قطر داخلي. وتوفر هذه التفاصيل للمورّد معلومات أكثر بكثير من عرض الباب وسماكته الإجماليين.
ما تكوين آلة صنفرة أبواب الخزائن المناسب للمقطع؟
تعالج رؤوس الصنفرة المختلفة مشكلات مختلفة. وليس الخيار الأفضل بالضرورة هو الآلة ذات أكبر عدد من الرؤوس، بل التكوين الذي يتيح الوصول المناسب دون الاعتماد على ضغط مفرط.
غالبًا ما تكون الصنفرة بالفرشاة المرنة مناسبة لتحضير السطح الخفيف وإزالة نتوءات الطلاء. لكن لا ينبغي افتراض أنها ستزيل آثار القاطع الكبيرة من تجويف عميق مع إبقاء الحواف المجاورة دون تغيير. فإزالة العيوب الشديدة والحفاظ الدقيق على المقطع مطلبان متعارضان.
قد توفر الأدوات المطابقة للمقطع تحكمًا أفضل في الأشكال المتكررة، شريطة أن تطابق الأداة المقطع المستهدف بدقة. غير أن التغيير في هندسة التفريز أو تآكل الأداة أو موضع القطعة قد يغيّر نمط التلامس. اطلب إجراء تجارب على المقطع الفعلي للإنتاج، لا على عينة مشابهة في المظهر فحسب.
الإعدادات التي تحدد الحفاظ على الحواف
تركيب المادة الكاشطة: المرونة وحدها لا تكفي
قد تصل الشرائط الأطول والأكثر مرونة إلى التجاويف بسهولة أكبر، لكن طولها وحده لا يثبت ملاءمتها. إذ يؤثر عرض الشريط وصلابة طبقته الخلفية ومدى بروز المادة الكاشطة وترتيب شعيرات الدعم وحبيبات الصنفرة، في طريقة دخول الأداة إلى التجويف وقيامها بالقطع.
لا تضمن الحبيبات الأدق منع تدوير الحواف. فإذا تطلبت إزالة العيب تمريرات أكثر أو تلامسًا أطول، فقد يظل التآكل التراكمي للحواف غير مقبول. اختر المادة الكاشطة بناءً على مقدار الإزالة المطلوب، ثم قيّم التغيير في المقطع.
تلامس الرأس: التوغل الأعمق ليس دائمًا أفضل
في كثير من آلات الفرشاة، يُضبط التلامس من خلال موضع الرأس أو عمق التوغل، لا عبر إعداد ضغط مقاس مباشرة. ويُعد ضغط الهواء، عند استخدامه، جزءًا واحدًا فقط من نظام التلامس. اسأل عن طريقة ضبط مقدار التلامس وعرضه وإعادة إنتاجه.
يؤدي التوغل المفرط إلى انثناء المادة الكاشطة بقوة أكبر حول التفاصيل البارزة. تبدأ التجربة المنطقية بتلامس خفيف، ثم زيادته تدريجيًا مع التحقق من تغطية التجويف وهندسة الحواف. وإذا ظل تحضير قاع الأخدود غير كافٍ قبل بلوغ الكتف حد التآكل المقبول، فيلزم تغيير الأداة أو العملية.
سرعة التغذية وسرعة الرأس والتمريرات المتكررة
تزيد التغذية الأبطأ عمومًا من مدة تعرض السطح للمادة الكاشطة، بينما تغيّر سرعة الدوران سلوك القطع وانحراف الشريط. وتتفاعل هذه المتغيرات مع بعضها؛ لذا فإن قاعدة «الأبطأ أفضل» ليست معيارًا موثوقًا للاختيار.
قد تحسّن التمريرات الخفيفة المتعددة التحكم أحيانًا، لكنها تؤدي أيضًا إلى تراكم إزالة المادة. قيّم تسلسل الإنتاج كاملًا، بما في ذلك أي تمريرة بالاتجاه المعاكس، بدلًا من اعتماد كل تمريرة بمعزل عن الأخرى. سجّل سرعة التغذية وسرعة الرأس ودرجة التلامس ومواصفات المادة الكاشطة وعدد التمريرات باعتبارها وصفة واحدة.
دعم قطعة العمل واستخراج الغبار
إذا ارتفع الباب أو تمايل أو انزلق، يصبح التلامس غير متسق حتى عندما تكون رؤوس الصنفرة مضبوطة على نحو صحيح. تحقق من حالة الناقل ونظام التثبيت السفلي وتفاوت السماكة ودعم أصغر الأبواب ضمن نطاق منتجاتك.
يؤثر استخراج الغبار في اتساق النتائج، لا في النظافة فحسب. فقد تغيّر المواد الكاشطة المحمّلة بالغبار والغبار المتراكم سلوك القطع أو تسهم في الخدش. تأكد من متطلبات الاستخراج التي يحددها المورّد، وقيّم الأداء في ظروف التشغيل المستهدفة مع توفير وسائل الحماية وضوابط الغبار المناسبة.
قد تحسم المادة وجودة العمليات السابقة النتيجة
قد تحتوي المقاطع المُشكّلة بالتفريز في MDF على ألياف مكشوفة وتفاوت في كثافة السطح، ولا سيما عندما تقطع الأداة أعماقًا مختلفة. وقد تجعل الفرشاة العنيفة الحافة تبدو زغبية أو متآكلة بدلًا من أن تكون محضّرة بنظافة. ويُدخل الخشب الصلب اختلافات في اتجاه الألياف والصلابة الموضعية. أما المكونات المكسوة بالقشرة، فتنطوي على خطر اختراق الصنفرة لطبقة الوجه الرقيقة عند الحواف الحساسة.
افحص الباب قبل الصنفرة. فلا ينبغي تقييم عملية مخصصة لإزالة الألياف الخفيفة على أساس قدرتها على محو الاهتزازات الشديدة الناتجة عن التفريز. فقد تفرض القواطع البالية أو التثبيت غير الجيد أو تفاوت عمق التشغيل على محطة الصنفرة إزالة مادة أكثر مما يسمح به المقطع بأمان.
يستحق تحضير الألواح في المراحل السابقة الاهتمام أيضًا. فعلى سبيل المثال، تُستخدم منشار الطاولة المنزلقة CNC من Qingdao Zhongding Machinery، الطراز ZD400T-AD، لقطع MDF والخشب الرقائقي والخشب الصلب ومواد الألواح، مع طول قطع أقصى يبلغ 3200 mm وزاوية شفرة معروضة على الشاشة. وتتمثل وظيفته في تحضير القطع الخام، لا صنفرة التجاويف. ويساعد الفصل بين هاتين الوظيفتين على تجنب توقع أن تعوّض آلة الصنفرة اللاحقة كل تفاوت في العمليات السابقة.
تجربة عينة تكشف القيود الفعلية
يمنح الباب التجريبي الأملس انطباعًا مطمئنًا، لكنه لا يكفي لاتخاذ قرار الشراء. أنشئ مجموعة عينات تستند إلى أصعب الأجزاء في نطاق منتجاتك الفعلي: أعمق تجويف، وأضيق أخدود، وأحدّ كتف زخرفي، وأكثر المواد عرضة للتلف.
- أنشئ خط أساس. صوّر كل مقطع وافحصه قبل الصنفرة. سجّل العيوب الموجودة وحالة الرطوبة عند صلتها بالموضوع والأبعاد الحرجة.
- حدّد معايير قبول منفصلة. حدّد مستوى تحضير السطح المقبول والتغيير المقبول في المقطع. يجب ألا يخفي أحدهما الإخفاق في الآخر.
- أجرِ تعديلات مضبوطة. غيّر متغيرًا واحدًا في كل مرة أثناء التطوير، ثم وثّق الوصفة النهائية المتكاملة.
- افحص كل اتجاه. افحص الكتفين الأمامي والخلفي والجدارين الجانبيين وقاع الأخدود والمقاطع المتعامدة مع اتجاه الألياف والتفاصيل المتقاطعة.
- طبّق التشطيب المستهدف. راجع عينات مطلية ممثلة، لأن الأسطح الخام قد تخفي الخدوش أو الألياف أو عدم تجانس التحضير.
- كرّر التجربة على أكثر من باب واحد. تحقّق من الاتساق بين قطع متعددة، وقيّم تأثير تآكل المادة الكاشطة في النتائج.
استخدم الإضاءة المائلة والتكبير لفحص العيوب المرئية. وعندما تتطلب التفاوتات ذلك، قارن المقاطع العرضية أو استخدم وسيلة قياس ضوئية مناسبة. ويمكن لقالب المقطع أن يوفر فحصًا سريعًا أثناء الإنتاج، لكنه قد لا يكشف التغييرات الصغيرة المهمة للمواصفات.
احتفظ بعينة مرجعية معتمدة مع الإعدادات المسجلة. وتكون العينة ذات التشطيب المعتمد أكثر فائدة عندما يستطيع فريقا الإنتاج والجودة مقارنة الإنتاج اللاحق بالمعيار المادي نفسه.
قيّم عملية الإنتاج، لا مجرد عرض الآلة
المعيار الحاسم هو عدد الأبواب المقبولة في الساعة، لا سرعة الناقل وحدها. احتسب التحميل والتمريرات الإضافية وتغيير المواد الكاشطة والإعداد بين مجموعات المقاطع والفحص وأي تشطيب يدوي إضافي. فقد لا تحقق الآلة الأسرع وفورات العمالة المتوقعة إذا ظلت تتطلب صنفرة يدوية مكثفة لكل تجويف.
قبل الشراء، اطلب من المورّد تحديد الأسطح التي ستصنفرها الأدوات المقترحة، والأسطح التي قد تحتاج إلى معالجة ثانوية، وكيفية استعادة الإعدادات بعد استبدال المادة الكاشطة. وضّح أيضًا مدى توافر المواد الاستهلاكية وإجراءات الاستبدال وإمكانية الوصول للصيانة والدعم الفني.
تتمتع Qingdao Zhongding Machinery Co., Ltd. بخبرة تزيد على 20 عامًا في آلات النجارة، إلى جانب الدعم الفني وتوريد قطع الغيار وخدمات ما بعد البيع. وتكون هذه الموارد ذات قيمة أكبر في التقييم الفني عندما تُستخدم لمراجعة عينات أبواب فعلية وتوثيق عملية قابلة للتكرار، لا بوصفها بديلًا عن اختبار التطبيق.
قاعدة الاختيار واضحة: لا تختر آلة صنفرة أبواب الخزائن إلا بعد أن تثبت قدرتها على تحضير التجاويف بالقدر الكافي والحفاظ على الحواف ضمن الحدود المقبولة في الوقت نفسه، وبمعدل إنتاج واقعي. إذا لم يؤدِّ الوصول إلى الأخدود عند زيادة التلامس إلا إلى تدوير الكتف، فتوقف عن محاولة ضبط العملية لتجاوز هذا القيد. فكّر في استخدام أدوات مختلفة أو إضافة عملية مضبوطة أو تحسين التشغيل السابق أو تعديل المقطع. فالاستثمار المناسب يحافظ على التصميم ويقلل العمل، ولا يكتفي بجعل الأسطح المستوية الظاهرة تبدو مكتملة.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.