


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
أين تحقق أتمتة مصانع الأثاث أسرع عائد على الاستثمار
تحقق مصانع الأثاث أسرع عائد من الأتمتة في العمليات التي يتكرر فيها الإجراء نفسه مئات المرات في كل وردية، أو التي يؤدي فيها الخطأ إلى هدر المواد أو إعادة العمل، أو التي ينشغل فيها مشغل ماهر بنقل المواد بدلاً من تقديم حكمه وخبرته. بالنسبة لمعظم المصانع، لا تأتي العوائد الأولى من أتمتة كل محطة عمل، بل من إزالة نقاط الاختناق القليلة التي تحد من المخرجات عبر تدفق الإنتاج بأكمله.
عادةً ما تكون عمليات تقطيع الألواح، ومعالجة الحواف، والثقب، ونقل المواد داخلياً هي المرشحات الأقوى، لأنها تجمع بين الحاجة إلى العمالة والتأثير المباشر في مردود المواد والمهلة الزمنية واتساق المنتج. وقد يستفيد المصنع ذو الأعمال المخصصة شديدة التباين أيضاً، لكن ينبغي له أتمتة الجزء المستقر من مزيج طلباته أولاً. والسؤال الصحيح ليس: «إلى أي مدى ينبغي أن يصبح المصنع مؤتمتاً؟» بل: «أي قيد يكلّفنا اليوم أكبر قدر من الطاقة الإنتاجية والهامش؟»
ابدأ من نقطة الاختناق التي تعوق عدة عمليات لاحقة
تكون الأتمتة أسرع في تحقيق العائد عندما تخفف قيداً يسبب الانتظار في أماكن أخرى. ومن الأمثلة الشائعة منطقة التقطيع اليدوي. فإذا كانت الألواح تنتظر دورها للتقطيع، فقد يقضي موظفو تلصيق الحواف والثقب والتجميع والتعبئة جزءاً من اليوم في انتظار القطع. ولا يفيد كثيراً إضافة عمالة إلى المراحل اللاحقة لحل هذه المشكلة. إذ يمكن لتحسين خلية التقطيع أن يحرر طاقة إنتاجية في أنحاء المصنع كافة.
ينبغي لصنّاع القرار رسم المسار الفعلي لطلب نموذجي قبل مقارنة الآلات. تتبع اللوح من الاستلام مروراً بالتعشيش أو التقطيع، ومعالجة الحواف، والثقب، والفرز، والتجميع، والتعبئة. وسجل أماكن انتظار القطع، والأماكن التي يبحث فيها المشغلون مراراً عن المعلومات، والأماكن التي تعاد إليها القطع المكتملة للتصحيح. وغالباً ما تكون العملية ذات أطول طابور انتظار أهم من العملية ذات أكبر عدد من العاملين.
هناك قيد مهم: فالطابور الظاهر لا يثبت دائماً أن الآلة الموجودة في بدايته صغيرة السعة. فقد ينتج الطابور عن سوء جدولة الدفعات، أو نقص المواد، أو عدم اتساق الرسومات، أو غياب تعريف القطع. ولا تستطيع الأتمتة تصحيح ضعف التحكم في الإنتاج بمفردها. لكنها تستطيع جعل العملية المستقرة والمحددة بوضوح أسرع وأكثر قابلية للتنبؤ.
غالباً ما يحقق التقطيع الدقيق للألواح أوضح عائد مبكر
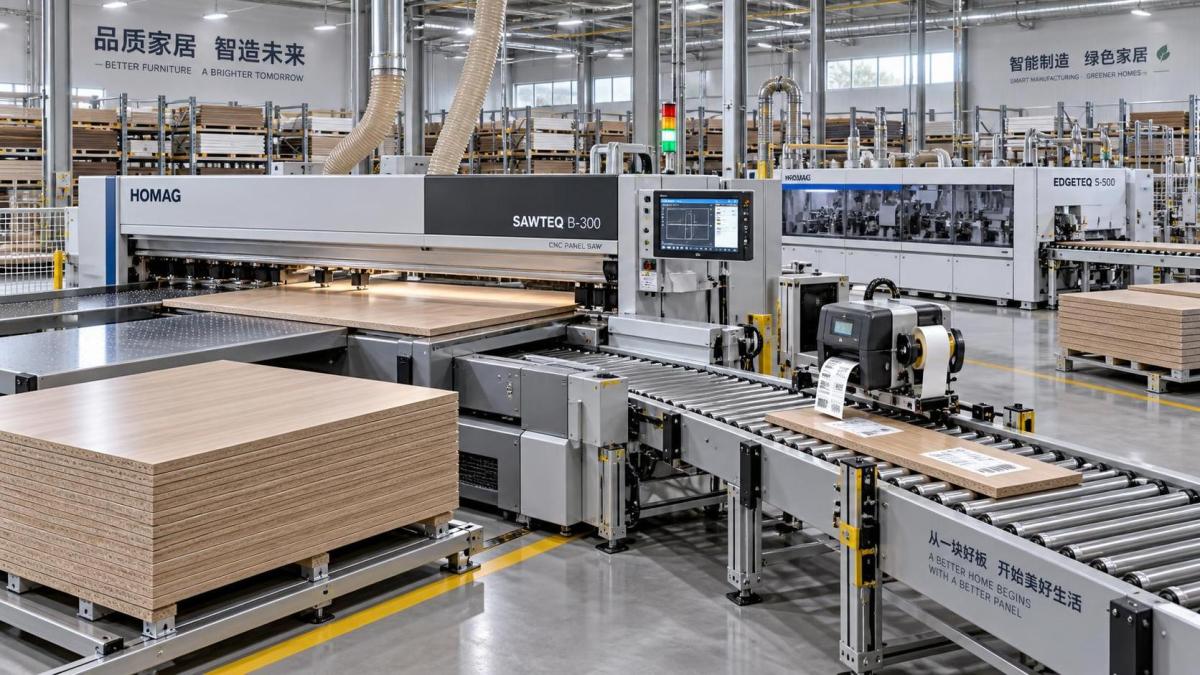
بالنسبة للخزائن وأثاث المكاتب وخزائن الملابس وغيرها من المنتجات القائمة على الألواح، يؤثر التقطيع في كل عملية لاحقة تقريباً. فالقطع غير الدقيق أو غير المحسن قد يستهلك مزيداً من المواد، ويسبب مشكلات في الملاءمة أثناء التجميع، ويفرض مناولة إضافية قبل أن تصل القطعة إلى العميل. ولهذا السبب، كثيراً ما تُقيَّم مناشير الألواح الآلية، ومناشير الشعاع، وأنظمة التعشيش CNC، وسير عمل وضع الملصقات المرتبط بها في وقت مبكر ضمن برنامج أتمتة مصانع الأثاث.
تكون الجدوى المالية أقوى عندما يتعامل المصنع مع أحجام كبيرة من الألواح، أو يستخدم ألواحاً زخرفية باهظة الثمن، أو ينتج أبعاد خزائن متكررة، أو يواجه أخطاء متكررة في الإعداد والقياس. إن التقطيع الأسرع وحده مفيد، لكن الفائدة الأكبر غالباً ما تأتي من تدفق مضبوط للقطع المعرّفة بشكل صحيح. فعندما تُقطع كل قطعة بالمقاس الصحيح، وتوضع عليها ملصقات عند نقطة الإنتاج، وتُرسل إلى العملية التالية مع معلومات توجيه واضحة، يقضي المشغلون وقتاً أقل في الفحص والفرز وتتبع الأخطاء.
ينبغي اختيار أتمتة التقطيع وفقاً لمزيج منتجات المصنع، لا وفقاً للسرعة المعلن عنها للآلة. فقد يناسب منشار الشعاع الألواح المستطيلة المتكررة والإنتاج القائم على الدفعات. وقد تكون آلة التعشيش CNC جذابة عندما يتضمن نطاق المنتجات مكونات مشكلة، أو تغييرات متكررة في التصميم، أو حاجة إلى دمج الثقب والتفريز والتقطيع في برنامج واحد. ولا يتفوق أي من النظامين تلقائياً. فالمصنع الذي يشتري بنية تقطيع غير مناسبة قد يكسب سرعة في خطوة واحدة، بينما يخلق ازدحاماً أو فرزاً يدوياً مفرطاً لاحقاً.
يستحق استغلال المواد اهتماماً دقيقاً، لكن ينبغي تقييمه بعناية. يمكن لبرامج التحسين أن تحسن تخطيطات الألواح، إلا أن الوفورات تعتمد على مزيج الطلبات، وأحجام الألواح، ومتطلبات اتجاه العروق، وسياسات البقايا، ومدى التزام المشغلين بخطط التقطيع المُنشأة. ويكون التحسن النظري في المردود أقل قيمة إذا لم تُخزن البقايا القابلة للاستخدام أو تُعرّف أو يُعاد إدخالها في الإنتاج.
قبل الموافقة على استثمار في التقطيع، ينبغي للإدارة أن تسأل:
- كم ساعة عمل تُقضى في القياس، وضبط المصدات، والتحميل، والتفريغ، والفرز، وتصحيح القطع المقطوعة؟
- ما العيوب التي تنشأ في التقطيع، وكم مرة تؤدي إلى إعادة العمل في العمليات اللاحقة؟
- هل يمكن أن تتدفق بيانات الإنتاج من التصميم أو معالجة الطلبات إلى برامج الآلة دون إدخال يدوي متكرر؟
- هل سيتجاوز معدل إنتاج الآلة قدرة وضع الملصقات، وتلصيق الحواف، والثقب، وفرز القطع؟
- هل لدى المصنع نظام عملي للتعامل مع القصاصات والبقايا القابلة لإعادة الاستخدام؟
قد تبدو خلية التقطيع المزودة بتحميل آلي خطوة كبيرة إلى الأمام، لكن ينبغي تبرير أتمتة التحميل بناءً على حجم الألواح الفعلي وظروف المناولة. ففي العمليات منخفضة الحجم مع تغييرات متكررة للمواد، قد يحقق سير العمل شبه الآلي والمنظم جيداً عائداً أفضل من نظام تحميل مؤتمت بالكامل يقضي وقتاً طويلاً في تغيير الرصات.
يوفر تلصيق الحواف قيمة عندما يكون تباين الجودة مكلفاً
غالباً ما يُستهان بعملية تلصيق الحواف لأن العملية تبدو بسيطة: تطبيق مادة الحافة، وتشذيبها، وإنهاؤها، ثم إرسال اللوح إلى المرحلة التالية. لكن في الإنتاج، يمكن أن تصبح مصدراً مستمراً لعيوب جودة ظاهرة. فعدم اتساق خط الغراء، والحواف المتكسرة، وسوء تشطيب الزوايا، واختيار الشريط الخاطئ، وتلف الألواح، كلها قد تنتج قطعاً مكتملة من الناحية الفنية لكنها غير مقبولة للشحن.
تحقق الأتمتة في هذا المجال عائداً سريعاً عندما ينتج المصنع عدداً كبيراً من الألواح ذات الحواف بمواصفات قابلة للتكرار. ويمكن لآلة تلصيق الحواف الأوتوماتيكية تقليل المناولة اليدوية وتحسين قابلية التكرار عبر اللصق والتشذيب والكشط والتلميع، وعند الحاجة معالجة الزوايا. وتكون المكاسب ذات أهمية خاصة للمنتجات التي يكون فيها مظهر الحافة واضحاً جداً للمشتري، مثل أبواب المطابخ، وألواح المكاتب، وأثاث المتاجر، ومكونات الخزائن المغلفة.
لا ينبغي أن يركز قرار الشراء فقط على عدد الوحدات التي تتضمنها الآلة. إذ يمكن لوحدات المعالجة الإضافية توسيع القدرات، لكنها تزيد أيضاً متطلبات الإعداد واحتياجات الصيانة وتبعات الضبط غير الصحيح. وقد يحقق المصنع الذي ينتج ألواحاً مستقيمة ضمن نطاق محدود من السماكات نتيجة أفضل باستخدام آلة متينة ذات مواصفات مناسبة بدلاً من خط معقد بميزات لا تُستخدم إلا أحياناً.
جودة الحواف هي أيضاً مسألة نظام متكامل. فظروف تخزين الألواح، وتربيع الألواح، واختيار المادة اللاصقة، وجودة شريط الحواف، واستخراج الغبار، وتدريب المشغلين، والانضباط في الصيانة، كلها تؤثر في النتيجة النهائية. ولا تستطيع آلة جديدة التعويض إلى ما لا نهاية عن الألواح الملتوية، أو ظروف الطاقة غير المستقرة، أو تحضير الغراء الرديء، أو التنظيف غير الكافي. وأثناء التقييم، ينبغي للمديرين فحص عينات من القطع عبر النطاق الكامل المخطط له من مواد الألواح والسماكات والألوان وأنواع الحواف، بدلاً من اعتماد آلة استناداً إلى قطعة عرض واحدة.
يمكن للثقب وتجهيز التركيبات إزالة استنزاف خفي للعمالة
يتباطأ تجميع الأثاث بسبب أخطاء صغيرة تبدأ قبل ذلك بوقت طويل. فقد لا يُكتشف موضع كوب المفصلة المثقوب بانحراف بسيط، أو ثقب الوصلة بعمق خاطئ، أو ثقب وتد مفقود، إلا عند وصول القطع إلى التجميع. وعندها لا تقتصر التكلفة على لوح معيب. إذ يُقاطع عمال التجميع، ويجب تحديد قطع الاستبدال، وقد تتأخر الطلبات المكتملة أثناء إعادة تصنيع مكوّن واحد.
تكون مراكز الثقب CNC والتشغيل من نقطة إلى نقطة أكثر إقناعاً عندما تتكرر تكوينات المنتجات، أو تكون أنماط التركيبات عديدة، أو يستهلك التخطيط اليدوي عمالة ماهرة. فهي تقلل الاعتماد على قياس كل لوح على حدة، وتجعل تطبيق أنماط الثقب القياسية عبر عائلات المنتجات أسهل. وتأتي القيمة التجارية من تقليل المقاطعات وتحسين موثوقية التجميع، وليس فقط من دورة ثقب أقصر.
ينبغي للمصانع ذات المنتجات شديدة التخصيص فحص عبء عمل البرمجة قبل اختيار معدات الثقب المتقدمة. فقد تعالج الآلة الأنماط المعقدة بكفاءة، لكن كل طلب ما زال يحتاج إلى بيانات إنتاج دقيقة. وإذا كانت الرسومات غير مكتملة، أو كانت السيطرة على المراجعات ضعيفة، أو كان المبرمجون مضطرين إلى إعادة بناء المهام من الصفر لكل طلب، فقد يتأخر تحقيق الفائدة. وقد يكون إنشاء مكتبة مضبوطة للخزائن الشائعة وقواعد التركيبات وقوالب التشغيل أكثر قيمة من شراء طاقة إضافية للآلات.
قد تكون مناولة المواد أفضل استثمار عندما تكون الآلات تنتظر العاملين بالفعل
غالباً ما تركز المصانع ميزانية الأتمتة على عملية التشغيل الآلي، بينما تغفل الوقت المستغرق في تحميل الألواح، وقلبها، وتكديس المكونات، وتحريك العربات، والبحث عن القطع المكتملة. وفي إنتاج أثاث الألواح، قد لا تغير هذه الأنشطة المنتج مباشرة، لكنها تحدد ما إذا كانت الآلات باهظة الثمن تعمل باستمرار.
يمكن للتحميل والتفريغ الآليين، وناقلات الإرجاع، وأنظمة النقل، وطاولات الرفع، ومخازن الألواح المؤقتة، والفرز المعتمد على الباركود، أن تحقق عوائد قوية عندما تزيل الرفع المتكرر وتحافظ على تغذية المعدات. وتصبح الجدوى مقنعة بصورة خاصة عندما تثير الألواح الكبيرة مخاوف تتعلق بالسلامة، أو يُسحب المشغلون بانتظام من الآلات لنقل المواد، أو يتراكم العمل قيد التنفيذ بين العمليات.
ينبغي أن تتبع أتمتة مناولة المواد مسار إنتاج محدداً. فقد يؤدي تركيب الناقلات دون حل منطق الدفعات إلى نقل الفوضى بسرعة أكبر فحسب. وتحتاج القطع إلى وجهة واضحة، وطريقة تعريف، وسعة تخزين مؤقتة كافية لاستيعاب التباين المعتاد. كما يجب أن يتناسب نظام النقل مع القيود المادية للمصنع: عرض الممرات، ومساحة الدوران، ووصول الصيانة إلى الآلات، وأنماط التحميل، والطريقة التي تغادر بها المنتجات النهائية الخط.
بالنسبة للعديد من المصانع متوسطة الحجم، لا تتمثل الخطوة العملية الأولى في خط إنتاج متكامل بالكامل. فقد تكون ناقلة إرجاع عند آلة تلصيق الحواف، أو محطة تحميل مدعومة بالرفع، أو عربات منظمة للمكونات المفروزة، أو عملية وضع ملصقات تمنع تحول القطع إلى مجهولة الهوية بمجرد مغادرتها المنشار. ويمكن لهذه الإجراءات أن توفر وقت المشغلين وتكشف موضع الاستثمار الأكبر تأثيراً.
احسب فترة الاسترداد من الخسائر المتجنبة، وليس من سرعة الآلة وحدها
من السهل مقارنة ادعاءات زمن الدورة. أما فترة الاسترداد فأصعب، لأنها تعتمد على ما إذا كان المصنع يستطيع تحويل المعالجة الأسرع إلى مخرجات مفيدة. فالآلة التي تقطع بسرعة مضاعفة لا تضاعف الإنتاج تلقائياً إذا كانت العملية التالية مقيدة، أو كان حجم الطلبات غير متسق، أو كان المصنع يفتقر إلى طلب كافٍ لاستخدام الطاقة الإضافية.
ينبغي أن يحدد نموذج الاستثمار الموثوق الخسائر المحددة التي ستقللها المعدات. وقد تشمل هذه العمالة المباشرة المخصصة للمهام المتكررة، والعمل الإضافي الناتج عن نقاط الاختناق، وهدر المواد، وإعادة التصنيع، والمعالجة الخارجية، والإنتاج المفقود بسبب الإعداد المتكرر، وتأخر إتمام الطلبات. وينبغي تقييم الطاقة الإنتاجية بحذر. فلا تكون لها قيمة تجارية إلا عندما يستطيع المصنع استخدامها لزيادة المبيعات، أو تقصير المهل الزمنية، أو رفع موثوقية الجداول، أو تقليل العمل الإضافي.
تكلفة الملكية هي المجال الذي تصبح فيه تقديرات كثيرة لفترة الاسترداد متفائلة أكثر من اللازم. فسعر الآلة ليس سوى جزء واحد من القرار. وقد تتطلب المعدات الجديدة أعمال أساسات، وتغييرات في تخزين المواد، وترقيات للطاقة، وسعة لجمع الغبار، وتكامل البرامج، والأدوات، وتدريب المشغلين، ومخزوناً من قطع التآكل. وهذه ليست حججاً ضد الأتمتة؛ بل تكاليف ينبغي إدراجها قبل أن تلتزم الإدارة بهدف للعائد.
لا تؤتمت العمل غير المستقر قبل توحيده
تضخم الأتمتة العمليات الجيدة والسيئة على حد سواء. فإذا كان لدى المصنع قوائم مواد غير واضحة، أو مراجعات رسومات غير مضبوطة، أو تعريف غير متسق للألواح، أو تغييرات متكررة في الطلبات في اللحظة الأخيرة، فقد تؤدي إضافة طاقة CNC إلى انتقال الأخطاء عبر المصنع بسرعة أكبر. وقد يحتاج الاستثمار الأول إلى انضباط العمليات: ترميز المنتجات، وبيانات التشغيل المعتمدة، وقواعد إصدار المهام، وملصقات قطع قابلة للتتبع.
لا يتطلب ذلك مشروع برمجيات كبيراً قبل كل شراء للآلات. فقد يكفي جهد تحضيري مركز. حدد عائلات المنتجات التي ستعمل عبر المعدات الجديدة، وحدد المعلومات اللازمة في كل مرحلة، وعيّن مسؤولية تغييرات البرامج، وضع آلية لإبلاغ المشغلين عن الاستثناءات. وينبغي تقييم مورّد المعدات بناءً على قدرته على دعم نموذج التشغيل هذا، بما يشمل التركيب والتدريب والتوثيق وتوفر قطع الغيار والخدمة الفنية بعد التشغيل.
تحقق أتمتة مصانع الأثاث أسرع عائد لها عندما تُستخدم لإزالة قيد إنتاج قابل للقياس، وحماية المواد والجودة، وتثبيت تدفق القطع من التقطيع إلى التجميع. والمصانع التي تبدأ بنقطة الاختناق الأعلى تكلفة، وتبني الجدوى التجارية على الخسائر الفعلية، وتترك مجالاً للعمليات اللاحقة لمواكبة الوتيرة، تكون أكثر احتمالاً لتحويل الاستثمار في الآلات إلى تحسن تشغيلي مستدام.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.