


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
اختيار آلات معالجة مواد الديكور الداخلي للتحكم في الغبار
يجب التعامل مع التحكم في الغبار باعتباره متطلبًا لنظام الماكينة
بالنسبة لمدير الجودة أو السلامة، ينبغي تقييم أداء التحكم في الغبار لمعدات معالجة مواد الديكور الداخلي قبل الشراء، وليس تصحيحه بعد التركيب. يمكن لمعدات القطع والتفريز والصنفرة والثقب والتشذيب ومعالجة الحواف جميعها إطلاق جسيمات دقيقة في النقطة التي يتم فيها تشكيل المادة. وبمجرد تسرب هذا الغبار إلى الورشة، قد تساعد ترقية نظام الشفط، لكنها نادرًا ما تؤدي أداءً مماثلًا لماكينة صُممت منذ البداية بتغطية فعالة وأغطية تجميع ومسارات تدفق هواء مناسبة.
لذلك فإن قرار الشراء الأول واضح: اختر معدات يتوافق تصميم تجميع الغبار فيها مع المواد وكثافة العملية ونمط تشغيل خط الإنتاج. إن الماكينة ذات مقاس وصلة شفط اسمي كبير ليست بالضرورة ماكينة نظيفة. يعتمد التحكم في الغبار على ما إذا كانت منطقة القاطع مغطاة بشكل مناسب، وما إذا كان مسار الشفط يبقى مفتوحًا أثناء الحركة، وما إذا كانت قطعة العمل تحجب الغطاء، وما إذا كان المجمع المركزي قادرًا على الحفاظ على تدفق الهواء المطلوب في ظروف التشغيل الفعلية.
يكتسب هذا أهمية خاصة للمصنعين الذين يعالجون ألواح MDF وألواح الخشب الحبيبي والخشب الرقائقي والألواح المكسوة بالقشرة وألواح اللامينيت والألواح المغطاة بـ PVC وصفائح الأكريليك وألواح الديكور القائمة على الجبس ومواد داخلية مماثلة. لا تنتج هذه المواد خصائص غبار متشابهة. فغبار MDF الدقيق يتصرف بصورة مختلفة عن رقائق الخشب الكبيرة. ويختلف غبار الصنفرة الكاشط عن الرقائق الناتجة عن نشر الألواح. كما يمكن للأسطح الزخرفية أن تنتج نفايات مختلطة تحتوي على ألياف خشبية أو راتنجات أو طلاءات أو طبقات لامينيت أو جسيمات بلاستيكية. ينبغي أن يبدأ اختيار الماكينات من واقع الإنتاج هذا، بدلًا من الاكتفاء بعبارة عامة تفيد بأن المعدات «مقاومة للغبار» أو «متوافقة مع شفط الغبار».
ابدأ بالغبار المتولد في كل مرحلة من مراحل المعالجة
غالبًا ما تُقيَّم معدات معالجة مواد الديكور الداخلي وفقًا لقدرة المغزل أو سرعة التغذية أو دقة القطع أو مستوى الأتمتة. وهذه معايير إنتاج مهمة، لكنها لا تكشف عن المواقع التي سيتسرب منها الغبار فعليًا. ينبغي لمديري السلامة رسم خريطة لعمليات توليد الغبار عبر سير العمل المقصود وتحديد النقاط التي يُحتمل أن يكون التجميع فيها الأضعف.
تنتج مناشير الألواح ومناشير العوارض عادةً مزيجًا من الرقائق الكبيرة والغبار الدقيق المحمول جوًا حول الشفرة الرئيسية وشفرة التخديد وفتحات عارضة الضغط ومناطق خروج الألواح. وقد تنتج ماكينات CNC للتعشيش كمية كبيرة من الغبار حول مغزل التفريز، لا سيما عند تشغيل الخطوط المفتوحة والجيوب العميقة والأجزاء الضيقة أو المكونات الصغيرة التي تقلل من فعالية الغطاء المحيط. ويمكن لخطوط تلصيق الحواف أن تطلق مخلفات التشذيب وبقايا مرتبطة بالمواد اللاصقة وغبارًا دقيقًا من محطات تشذيب الأطراف أو الكشط. وتتطلب آلات الصنفرة ذات السير العريض اهتمامًا دقيقًا بشكل خاص، لأن الصنفرة تولد كميات كبيرة من الجسيمات الدقيقة التي يمكن أن تبقى معلقة في الهواء إذا لم تكن سرعة التجميع كافية.
ومن الأسئلة المفيدة للتقييم: إلى أين يذهب الغبار عندما تعمل الماكينة بشكل طبيعي، بدلًا من أن تكون متوقفة؟ إن واقيًا شفافًا أو منفذ شفط كبيرًا أو مظهرًا خارجيًا نظيفًا للماكينة في معرض لا يجيب عن هذا السؤال. يتغير سلوك الغبار عند تحرك المغزل أو زيادة معدل التغذية أو تغير حجم اللوح أو انكشاف وسادات التفريغ أو فتح المشغل لواقٍ بغرض الضبط.
اطلب من الموردين شرح ترتيب التجميع لكل رأس معالجة وكل حالة تشغيل للماكينة. وينبغي أن يغطي الجواب التشغيل وتغيير الأدوات والتحميل والتفريغ ودورات التنظيف التلقائية والوصول لأعمال الصيانة. إذا كان المورد لا يستطيع وصف سوى منفذ الشفط الرئيسي ولا يمكنه شرح التجميع حول مناطق القطع أو الصنفرة الفردية، فقد يكون تصميم التحكم في الغبار غير مكتمل.
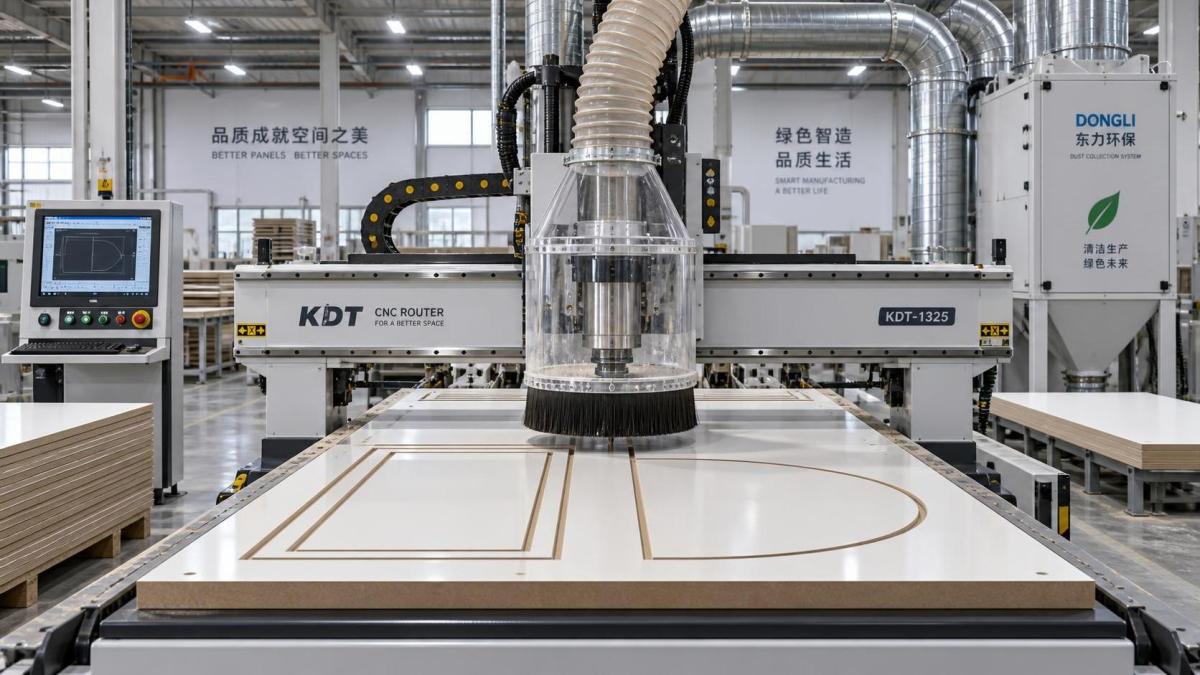
قيّم الماكينة ومجاري الهواء والمجمع باعتبارها نظام تشغيل واحدًا
من الأخطاء الشائعة في الاختيار تقييم الماكينة ومجمع الغبار بشكل منفصل. فقد تحتوي الماكينة على مخارج شفط مناسبة، بينما يفتقر المجمع المركب إلى قدرة تدفق الهواء أو الضغط اللازمة لخدمة عدة ماكينات في الوقت نفسه. وعلى العكس، لا يستطيع مجمع قوي التعويض عن أغطية سيئة التصميم أو أغطية متسربة أو خراطيم مرنة منسحقة أو مجاري فرعية غير متوازنة.
قبل اعتماد ماكينة، ينبغي للمشتري الحصول على متطلبات الشفط التي يحددها المصنع واستخدامها كمدخل لتصميم المنشأة. ويجب أن تكون المعلومات محددة بما يكفي لدعم المراجعة الهندسية: عدد وحجم منافذ الشفط، وطلب تدفق الهواء المتوقع، وترتيب مجاري الهواء الموصى به، وظروف التشغيل التي تتطلب الشفط، وما إذا كان يلزم تفعيل منافذ متعددة في الوقت نفسه. وبالنسبة للمعدات التي تضم عدة وحدات معالجة، من المهم معرفة ما إذا كانت المخمدات تُتحكم بها تلقائيًا أو ما إذا كان طلب الشفط الكامل مطلوبًا طوال الدورة.
لا تفترض أن قطر المنفذ وحده يحدد أداء الشفط. يؤثر حجم الهواء وسرعته وفواقد الضغط الساكن وطول مجاري الهواء والانحناءات وتصميم الفروع وحمل المرشحات وحالة تشغيل بوابات الانفجار جميعها في التجميع. وقد يصبح النظام الذي يبدو مناسبًا في مخطط التصميم ضعيف القدرة بمجرد إضافة ماكينات أخرى أو مسارات مجاري طويلة أو مرشحات مسدودة.
بالنسبة لخط جديد، ينبغي أن تكون مراجعة التحكم في الغبار جزءًا من عملية اعتماد المخطط. أما بالنسبة لماكينة بديلة في ورشة قائمة، فقارن طلبها على الشفط بسعة وحالة النظام المركب. فقد يفرض جهاز تفريز CNC أو آلة صنفرة ذات إنتاجية أعلى حملًا مختلفًا بدرجة كبيرة على جهاز الشفط مقارنة بالماكينة الأقدم التي يستبدلها. وإلا فقد يسبب شراء الماكينة مشكلة خفية على مستوى المصنع: ترتفع الطاقة الإنتاجية، ويرتفع معها الغبار المحمول جوًا وعبء التدبير المنزلي.
أسئلة ينبغي حسمها قبل الشراء
- ما منافذ الشفط التي تعمل خلال كل مرحلة من مراحل التشغيل أو الصنفرة؟
- ما ظروف تدفق الهواء والضغط المتوقعة عند نقاط توصيل الماكينة؟
- هل تشمل الماكينة أغطية تجميع أو ستائر فرش أو واقيات أو قنوات داخلية لكل مصدر رئيسي للغبار؟
- كيف يؤدي التصميم عند معالجة الأجزاء الصغيرة أو الشرائط الضيقة أو الألواح المثقبة أو الأشكال غير المنتظمة؟
- هل يمكن لنظام تجميع الغبار الحالي دعم الماكينة عند حمل الإنتاج الكامل؟
- هل الوصلات المرنة ونقاط الوصول إلى مجاري الهواء ومواقع التنظيف عملية للفحص والصيانة؟
- هل سيتداخل تصميم شفط الماكينة مع تغيير الأدوات أو مناولة الألواح أو الرؤية أو الضبط الروتيني؟
غالبًا ما يكون تصميم التغليف والغطاء أهم من الادعاءات الترويجية
يعتمد الالتقاط الفعال عند المصدر على إبقاء الغبار قريبًا من نقطة الشفط. ولهذا تستحق الواقيات والتغليف وهندسة الأغطية وترتيبات تلامس الفرش فحصًا دقيقًا. فالهدف ليس مجرد توصيل خرطوم بالماكينة، بل منع الغبار من اكتساب زخم أو مسافة كافيين للانتشار في الغرفة.
في أجهزة التفريز CNC، ينبغي أن يظل غطاء المغزل فعالًا عبر كامل منطقة العمل وخلال حركات المحور Z المتوقعة. ويمكن لستارة الفرش تحسين الالتقاط قرب القاطع، لكن أداءها قد يتراجع عند تشغيل الأسطح المتدرجة أو التجاويف العميقة أو قطع العمل غير المستوية أو المكونات الصغيرة جدًا. تحقق مما إذا كانت الستارة قابلة للاستبدال بسهولة وما إذا كان يمكن اكتشاف تآكل الفرش قبل تدهور التحكم في الغبار.
بالنسبة للمناشير، افحص الفتحات حول الشفرة والواقيات الموجودة فوق قطعة العمل والشفط أسفل منطقة القطع. فقد يتسرب الغبار من الجانب السفلي للوح أو من أجزاء الشفرة المكشوفة حتى عندما يبدو الواقي العلوي مصممًا جيدًا. وبالنسبة لمعدات الصنفرة، افحص منطقة التلامس وواجهة الناقل وأبواب الوصول والنقاط التي يمكن للغبار أن يتجاوز عبرها قناة الشفط المقصودة.
يمكن أن توفر الأغلفة المحكمة احتواءً أفضل، لكنها تخلق أيضًا اعتبارات تشغيلية. يحتاج المشغلون إلى رؤية كافية ووصول للإعداد وطريقة آمنة لإزالة الانسدادات أو القصاصات. وقد يُترك الغلاف الذي يصعب فتحه أو تنظيفه أو محاذاته مفتوحًا جزئيًا أثناء الإنتاج. وهذا يحول ميزة تصميم سليمة إلى تسرب غبار متكرر. والاختبار العملي هو ما إذا كان يمكن تشغيل الماكينة وتنظيفها وصيانتها دون إبطال تدابير الاحتواء الخاصة بها.
لا تفصل التحكم في الغبار عن جودة المنتج
غالبًا ما يُناقش التحكم في الغبار باعتباره مسألة للصحة المهنية فقط. لكنه يؤثر أيضًا في استقرار جودة منتجات الديكور الداخلي. يمكن للغبار الدقيق المترسب على أسطح الألواح أن يلوث مناطق اللصق أو يتداخل مع تحضير الطلاء أو يقلل من نظافة تلصيق الحواف أو يسبب عيوبًا في الأسطح المصفحة والنهائية. وفي أعمال CNC عالية الدقة، يمكن للرقائق المتراكمة أن تؤثر في دعم اللوح والتثبيت بالفراغ وخلو مسار الأداة وجودة الحواف.
تكون المخاطر ذات صلة خاصة عندما تنتقل الألواح المعالجة مباشرة من القطع أو الصنفرة إلى تلصيق الحواف أو الطلاء أو التصفيح أو التجميع أو التعبئة. وقد ينتقل الغبار المتبقي على الأسطح إلى المراحل اللاحقة ويصبح من الأصعب تتبع مصدره. لذلك ينبغي لمدير الجودة النظر فيما إذا كان الشفط متكاملًا مع تدفق المواد. فالمسألة لا تتعلق فقط بمدى نظافة مظهر الماكينة، بل بما إذا كانت الأجزاء تغادر الماكينة بحالة مناسبة للعملية التالية.
هناك أيضًا بُعد يتعلق بالصيانة. يمكن أن يؤدي تراكم الغبار داخل الخزائن الكهربائية وحول المستشعرات وعلى المكونات المتحركة وبالقرب من الأنظمة الهوائية إلى سلوك غير موثوق للماكينة أو تدخلات تنظيف أكثر تكرارًا. وقد تقلل الماكينة التي تتطلب تنظيفًا يدويًا متكررًا أثناء الوردية من إنتاجيتها الفعلية حتى لو كان زمن دورتها منافسًا نظريًا.
طابق أسلوب التقييم مع مزيج المواد
تشيع الألواح الخشبية في إنتاج الأثاث والتشطيبات الداخلية، لكن العديد من المنشآت تعالج مواد مختلطة. قد تتناوب ورش الألواح الزخرفية بين ألواح الخشب الحبيبي المغطاة بالميلامين وMDF والخشب الرقائقي واللامينيت المضغوط والأكريليك وصفائح PVC وألواح الألومنيوم المركبة أو الركائز المطلية. وينبغي أن يكون مجمع الغبار وترتيب الترشيح وعملية مناولة النفايات وطريقة تنظيف الماكينة مناسبة لهذا المزيج الفعلي.
يمكن للمواد التي تحتوي على طلاءات أو مواد لاصقة أو راتنجات أو أغشية أو طبقات بلاستيكية أن تنتج غبارًا يتصرف بطريقة مختلفة عن نفايات الخشب الصلب غير المعالج. وقد تحمّل الجسيمات الدقيقة المرشحات بسرعة أكبر أو تلتصق بأسطح الماكينة أو تعقد فصل النفايات المجمعة. وينبغي أن تتضمن مراجعة الاختيار كيفية نقل النفايات وتخزينها وإزالتها ومنعها من العودة إلى منطقة الإنتاج. وقد تؤثر الإجابة في اختيار تغليف الماكينة وإمكانية الوصول للتنظيف ومسار التجميع.
بالنسبة للعمليات التي تنطوي على غبار قابل للاحتراق محتملًا، ينبغي أن يأخذ التقييم أيضًا في الاعتبار المتطلبات المحلية السارية المتعلقة بمخاطر الغبار والمعدات الكهربائية والتحكم في مصادر الاشتعال والحماية من الانفجار والتدبير المنزلي وتركيب المجمع. تختلف المتطلبات باختلاف الولاية القضائية والمادة وترتيب المنشأة. ولا يكفي أن يذكر مورد الماكينة أن الماكينة مناسبة لأعمال النجارة؛ بل ينبغي للمشتري تحديد المعايير وقواعد الموقع التي تنطبق على العملية الكاملة، بما في ذلك نظام الشفط ومناولة النفايات.
ينبغي مراجعة الوثائق بالانضباط نفسه المستخدم مع المعدات الأخرى الحرجة للسلامة. وقد تشمل السجلات المفيدة أدلة الماكينة ومواصفات توصيل الشفط والوثائق الكهربائية وتعليمات الصيانة وتفاصيل واقيات السلامة وأي معلومات متاحة بشأن الاستخدام المقصود للماكينة مع المواد ذات الصلة. ولا تثبت الفجوات في الوثائق دائمًا ضعف أداء الماكينة، لكنها تجعل التشغيل التجريبي والتحقق وعمليات التدقيق المستقبلية أكثر صعوبة.
انظر إلى ما هو أبعد من أداء الالتقاط الأولي
قد تبدو المعدات الجديدة نظيفة خلال عرض قصير لأن الأغطية غير متضررة والمرشحات نظيفة ومجاري الهواء غير مسدودة وظروف المعالجة مضبوطة. والسؤال الأكثر صلة هو ما إذا كان أداء التجميع سيبقى مستقرًا بعد الإنتاج الروتيني وتآكل الأدوات وتبديل المشغلين ودورات التنظيف المتكررة.
تستحق متانة مكونات الشفط الاهتمام. فالواقيات الرقيقة التي تتشوه والخراطيم غير المدعومة جيدًا وألواح الوصول غير العملية وشرائط الفرش صعبة الاستبدال يمكن أن تؤثر جميعها في الأداء بمرور الوقت. وبالنسبة للماكينات المتوقع تشغيلها باستمرار، ينبغي تقييم الوصول للصيانة قبل التركيب. هل يستطيع المشغلون إزالة الرقائق بأمان؟ هل يمكن لفنيي الصيانة فحص القنوات الداخلية؟ هل أجزاء التآكل محددة ومتاحة؟ هل يتطلب التنظيف إزالة أغطية رئيسية أو توقفًا طويلًا؟
تؤثر حالة الأداة أيضًا في توليد الغبار. فشفرات المنشار غير الحادة وقواطع التفريز المتآكلة وإعدادات التغذية غير الصحيحة ومعلمات التشغيل غير المناسبة يمكن أن تحول الرقائق إلى حطام أدق وتزيد عبء التجميع. وهذا لا يلغي الحاجة إلى نظام شفط مصمم جيدًا؛ بل يعزز الحاجة إلى ربط أداء التحكم في الغبار بالصيانة الوقائية وانضباط العملية.
ينبغي أن تتضمن خطة تشغيل تجريبي عملية الملاحظة في ظروف إنتاج ممثلة، وليس اختبار الخمول فقط. شغّل أحجام الألواح وأنواع المواد وأنماط القطع ومعدلات التغذية التي سيتعامل معها الخط عادةً. افحص الغبار المتبقي على الماكينة وأرضية المنطقة المحيطة وأسطح قطع العمل وأقسام الناقل والمعدات اللاحقة. وراجع ما إذا كان يتعين على المشغلين استخدام الهواء المضغوط للتنظيف، لأن ذلك قد يعيد توزيع الغبار الدقيق في مساحة العمل بدلًا من إزالته.
أساس أفضل لمقارنة الموردين
عندما تقدم عدة ماكينات طاقة معالجة متشابهة، يمكن أن يكون تصميم التحكم في الغبار عامل تمييز مهمًا. وينبغي أن تركز المقارنة على الأدلة التي تساعد المصنع على التشغيل بأمان وباستمرارية: متطلبات شفط تفصيلية وميزات تجميع مرئية وقابلية الصيانة ودعم التكامل والاستعداد لمناقشة قيود التشغيل.
قد يقدم موردو ماكينات النجارة معدات بمستويات مختلفة من الواقيات القياسية وواجهات الشفط والأغلفة الاختيارية أو الأتمتة. وينبغي للمشتري جعل توقعات التحكم في الغبار جزءًا من المواصفات الفنية بدلًا من تركها كنقاط نقاش غير رسمية. ويوفر ذلك لفرق الجودة والسلامة والهندسة والإنتاج أساسًا مشتركًا لتقييم العروض.
عادةً ما تكون أفضل نتيجة للاختيار هي ماكينة تُفهم احتياجات شفطها قبل التسليم، وتتوافق نقاط تجميعها مع مهام المعالجة، وتلائم متطلبات صيانتها انضباط التشغيل في الموقع. بالنسبة لمعدات معالجة مواد الديكور الداخلي، نادرًا ما يتحقق الإنتاج النظيف بمكون واحد فقط. فهو نتيجة لتصميم ماكينة متوافق وبنية تحتية للشفط ذات حجم صحيح وتشغيل منضبط وفحص يستمر بعد دخول المعدات إلى الخدمة.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.