


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
كيفية تهيئة آلات النجارة للإنتاج بكميات صغيرة
نادراً ما تكون أعمال النجارة ذات الدفعات الصغيرة صعبة بسبب آلة واحدة. بل تصبح صعبة عندما يتعين على فريق الإنتاج الانتقال من أبواب الخزائن إلى الألواح المخصصة، ومن الأجزاء الخشبية الصلبة إلى الألواح المكسوة بالقشرة، أو من أبعاد عميل إلى أبعاد عميل آخر، مع الحفاظ في الوقت نفسه على هوامش الربح ومواعيد التسليم الموعودة.
بالنسبة لمديري المشاريع، يُعد تكوين آلات النجارة الفعّال الإجابة العملية عن هذا التحدي. والهدف ليس ملء الورشة بأكبر قدر ممكن من المعدات، بل بناء خلية إنتاج قادرة على التعامل مع التغييرات المتكررة، والحفاظ على دقة قابلة للتكرار، وتجنب ترك الأصول المكلفة معطلة بين التشغيلات القصيرة.
يمنح التكوين المخطط جيداً الورشة مساحة لقبول الطلبات المتنوعة دون خلق مشكلة إعداد جديدة كل صباح. كما يجعل التنبؤ بالطاقة الإنتاجية أسهل، ودعم المشغلين أسهل، وتتبع مشكلات الجودة قبل وصولها إلى التجميع أو العميل أسهل.
ابدأ بمزيج الطلبات، وليس بكتالوج الآلات
قبل اختيار المعدات أو إعادة ترتيبها، حدّد الأعمال التي تدخل المصنع فعلياً. غالباً ما يوصف الإنتاج بكميات صغيرة بأنه «تصنيع مرن»، لكن المرونة تعني أشياء مختلفة في ورش مختلفة. قد يحتاج منتج الأثاث المخصص إلى تغيير المقاسات ومعالجة الحواف بسرعة للعديد من أشكال الألواح. وقد تعطي ورشة الأخشاب الصلبة قيمة أكبر للتشكيل، والثقب، والصنفرة، والوصلات. وقد يواجه المقاول الذي يورد لمشاريع الفنادق أو التجزئة أحجاماً متقلبة من القطع، ولكن مع اتساق صارم عبر مجموعات الغرف المتكررة.
ينبغي لقادة المشاريع مراجعة ثلاث مجموعات من المعلومات على الأقل:
- عائلات القطع: الألواح، والأبواب، والأدراج، والقوالب، والإطارات، ومكونات الخشب الصلب، أو العناصر متعددة المواد.
- عوامل التباين: الأبعاد، وأنماط الثقوب، ومواد الحواف، والتشطيبات السطحية، واتجاه عروق الخشب، ومتطلبات التركيبات المعدنية.
- إيقاع الإنتاج: متوسط حجم الدفعة، وتكرار الطلبات، وفترات الذروة، وضغط مواعيد الاستحقاق، وتعديلات التصميم المتوقعة.
غالباً ما يكشف هذا التمرين حقيقة مهمة: عنق الزجاجة ليس بالضرورة العملية التي تبدو الأبطأ. فقد يقوم منشار الألواح بالقطع بسرعة لكنه يخلق طوابير انتظار عند تلصيق الحواف. وقد تكون ماكينة التوجيه CNC ذات قدرة عالية، لكنها تفقد جزءاً كبيراً من وقتها المتاح في التحميل اليدوي أو التحقق من البرنامج أو انتظار المواد المعتمدة. يتبع تكوين آلات النجارة الصحيح تدفق القطع، لا شعبية الآلات الفردية.
أنشئ مسار معالجة مرناً حول العمليات الشائعة
في بيئة الدفعات الصغيرة، ينبغي أن تمر كل قطعة عمل عبر أقل عدد ممكن من عمليات التسليم غير الضرورية. وعادةً ما يكون التكوين الأكثر فائدة هو تسلسل متوازن من القطع، وتغيير المقاس أو التشكيل، ومعالجة الحواف، والثقب أو التشغيل الآلي، والصنفرة، والفحص النهائي. لا يتطلب كل مشروع كل خطوة، لكن يجب أن يكون المسار الأساسي واضحاً بما يكفي حتى لا يضطر المشغلون إلى ارتجال قرارات التوجيه لكل طلب جديد.
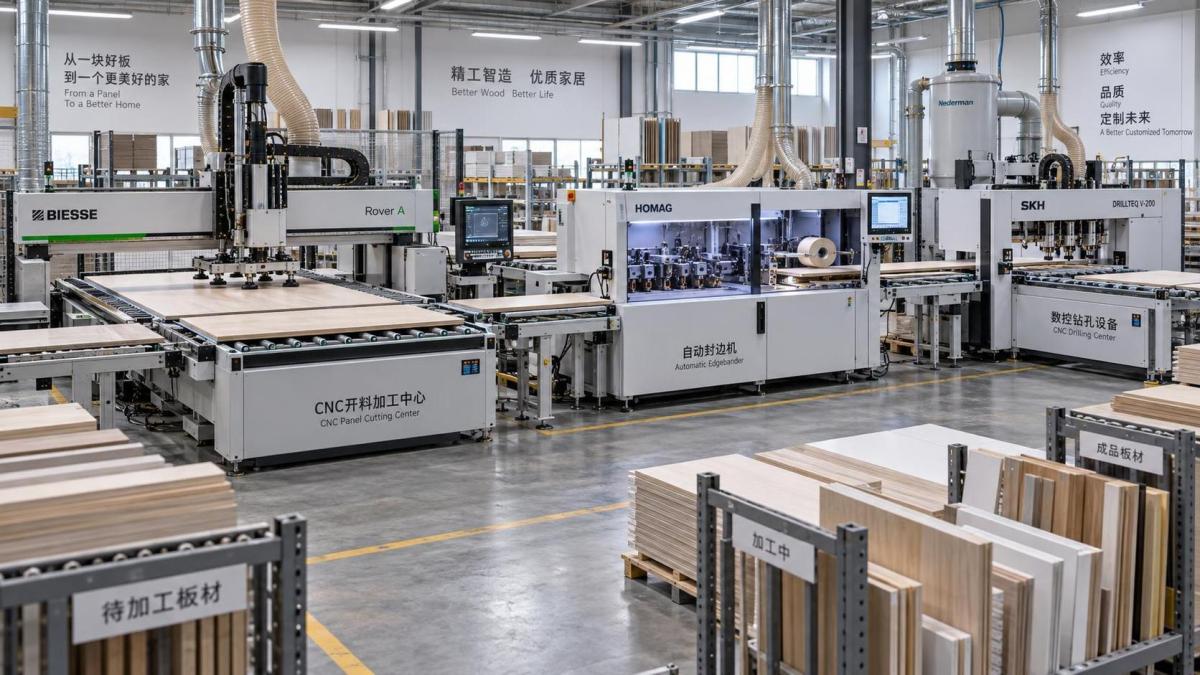
بالنسبة لإنتاج أثاث الألواح والخزائن، قد يتضمن الترتيب النموذجي منشار ألواح أو ماكينة تعشيش CNC، وماكينة تلصيق حواف، ومركز ثقب أو تشغيل CNC، ومحطات داعمة لمناولة المواد والفحص. أما بالنسبة لأثاث الخشب الصلب، فقد ينتقل مركز الخلية نحو مسوي أسطح، ومسوي سماكة، ومنشار طاولة منزلق، وفريزة عمودية، وماكينة توجيه CNC، وصنفرة حزام عريض، ومعدات دعم التجميع.
المفتاح هو اختيار طريقة المعالجة الأساسية استناداً إلى مزيج الأعمال:
لا يتطلب الخط المتوازن أزمنة دورة متطابقة في كل محطة. بل يتطلب طاقة إنتاجية ومخزوناً فاصلاً كافيين حتى لا تجبر محطة واحدة محطة أخرى على التوقف باستمرار. بالنسبة لتشغيلات الإنتاج القصيرة، غالباً ما يكون المخزون الفاصل المحدود والمضبوط بين الخطوات الحرجة أكثر فائدة من خط متصل نظرياً يصبح غير مستقر كلما تغير المنتج.
تُحسم ربحية الدفعات الصغيرة أو تُفقد عند عمليات التغيير السريع
عندما تكون الدفعات صغيرة، يصبح وقت الإعداد جزءاً من تكلفة المنتج. وقد تكون الآلة التي تعمل بسرعة بعد ضبط يستغرق 45 دقيقة أقل ملاءمة من آلة أبطأ قليلاً يمكنها الانتقال من عمل إلى آخر خلال عشر دقائق بنتائج موثوقة.
ينبغي أن يشمل تخطيط التغيير أكثر من إعدادات الآلة. فهو يتضمن اختيار الأدوات، وتحميل البرامج، وتحديد المواد، وضبط الحاجز أو الدليل، وجاهزية شفط الغبار، وعينات الجودة، والتواصل بين المحطات السابقة واللاحقة. وإذا كانت أي من هذه الخطوات غير واضحة، فإن التغيير «السريع» يتحول إلى سلسلة من الانقطاعات التي يمكن تجنبها.
يمكن لمديري المشاريع تحسين هذه العملية بفصل المهام إلى أنشطة إعداد خارجية وداخلية. تُنجز المهام الخارجية بينما لا يزال الطلب الحالي قيد التشغيل: تجهيز مجموعة الأدوات التالية، وتأكيد الرسومات، وفحص المواد، وإنشاء الملصقات، ومراجعة برنامج CNC. أما المهام الداخلية فتتطلب توقف الآلة: تغيير الأدوات، وضبط المراجع، وتحميل المعلمات، وإنتاج أول قطعة معتمدة.
الهدف الأول ليس استعجال المشغلين، بل إزالة عدم اليقين قبل توقف الآلة. ويمكن لورقة إعداد بسيطة توضح رقم القطعة، والمادة، والسماكة، وقائمة الأدوات، والوجه المرجعي، ومواصفة الحافة، وإصدار البرنامج، ونقاط فحص أول قطعة أن تمنع قدراً مفاجئاً من الهدر.
استخدم مراجع موحدة في جميع أنحاء الورشة
تبدأ كثير من مشكلات الجودة في التشغيلات القصيرة باختيارات غير متسقة لخطوط المرجع. فقد يعتمد أحد المشغلين الحافة الأمامية، وآخر الحافة الخلفية، بينما يتبع ثالث رسماً لم يُحدّث بعد مراجعة التصميم. وقد تكون النتيجة قطعاً دقيقة كلٌ على حدة لكنها لا تتجمع معاً.
ضع قاعدة واضحة للوجوه المرجعية، والحواف المرجعية، واتجاه الألواح، وموضع الملصقات، وتدفق القطع. وهذا مهم بشكل خاص عندما تنتقل القطعة بين القطع، وتلصيق الحواف، والثقب، والتشغيل CNC. تقلل المراجع المعيارية الحاجة إلى ذاكرة المشغل وتجعل البرامج الرقمية أكثر موثوقية عبر الورديات.
حدّد ما يجب أتمتته، وما ينبغي أن يبقى يدوياً عن قصد
تكون الأتمتة قيّمة في النجارة ذات الدفعات الصغيرة عندما تزيل العمل المتكرر والمُعرّض للأخطاء أو تحافظ على الدقة عبر العديد من متغيرات المنتجات. ويمكن لتغيير الأدوات التلقائي، والحواجز القابلة للبرمجة، واختيار البرامج عبر الباركود، والتموضع بالمحركات المؤازرة، واستدعاء المعلمات أن تقلل عبء الإعداد بدرجة كبيرة. ومع ذلك، ليست كل مهمة يدوية مشكلة تنتظر الأتمتة.
قد يظل الفحص اليدوي، ومطابقة عروق الخشب بصرياً، وضبط التجميع الخاص، ومناولة القطع الهشة أو غير المعتادة بحاجة إلى حكم بشري من ذوي الخبرة. وقد تؤدي الأتمتة المفرطة إلى نظام جامد يصعب تكييفه عندما يقدم مشروع مخصص مادة غير متوقعة أو ميزة تصميم غير قياسية.
القاعدة العملية هي أتمتة العمليات التي تتكرر كثيراً عبر الأعمال المختلفة، مع إبقاء المهام النادرة وعالية التباين ضمن عملية يدوية مضبوطة. فعلى سبيل المثال، قد تتعامل ماكينة CNC مع أنماط الثقب المتكررة والتشكيلات المعقدة، بينما يدير مشغل مدرّب الضبط النهائي للتركيبات الخاصة أو أجزاء الأخشاب المختارة يدوياً.
عند تقييم الآلات، لا تسأل فقط: «ما الذي تستطيع هذه الآلة فعله؟» بل اسأل: «ما مدى سهولة أن يجعلها فريقنا تنفذ العمل التالي؟» تعتمد الإجابة على وضوح الواجهة، وإدارة البرامج، وإجراءات المعايرة، وتوافر الأدوات، وسهولة الوصول للصيانة، والدعم الفني المحلي، وليس فقط على ورقة المواصفات.
طابق قدرة الآلة مع الأدوات والشفط وتدفق المواد
لا يكون تكوين آلات النجارة مستقراً إلا بقدر استقرار أنظمته الداعمة. ومن الشائع الاستثمار في آلة ذات قدرة جيدة ثم اكتشاف أن تجهيز الأدوات أو شفط الغبار أو الهواء المضغوط أو مصدر الطاقة أو تنظيم المواد يحد من إنتاجيتها.
تستحق الأدوات عناية خاصة. فالدفعات الصغيرة قد تفرض تغييرات متكررة للأدوات، مما يزيد خطر اختيار القاطع الخاطئ أو استخدام حافة متآكلة أو تشغيل أداة خارج نطاق المواد المخصص لها. وينبغي لنظام أدوات مضبوط أن يحدد كل أداة وتطبيقها وحالة صيانتها وموقع تخزينها. وبالنسبة لمعدات CNC، يجب أن تتطابق مكتبات الأدوات مع الأدوات الفعلية المتاحة على أرضية الورشة.
شفط الغبار تشغيلي بالقدر نفسه، وليس بيئياً فحسب. فالشفط غير الكافي قد يؤثر في جودة القطع، ويقلل الرؤية، ويلوث مناطق تلصيق الحواف، ويزيد وقت التنظيف بين الأعمال. تحقّق من متطلبات تدفق الهواء عبر التوليفة التشغيلية الكاملة للآلات، وليس لآلة واحدة بمعزل عن غيرها.
ينبغي أن يكون تدفق المواد مرئياً أيضاً في المخطط. تحتاج الألواح واللوحات والقطع نصف المصنعة إلى مناطق تنظيم محددة. فإذا كان المشغلون يسيرون مراراً حول الآلات للعثور على الكومة التالية، يضيع وقت الإنتاج في أجزاء صغيرة يصعب قياسها لكن يسهل الشعور بها. استخدم مواقع واضحة للمواد الواردة، والقطع المقطوعة التي تنتظر المعالجة، ومواد إعادة العمل، والمكونات المعتمدة، والتجميعات النهائية.
خطط للطاقة الإنتاجية عبر القيود، لا عبر المخرجات الاسمية
تعد السرعة الاسمية مفيدة، لكنها لا تمثل الطاقة الفعلية للدفعات الصغيرة. يتضمن الناتج الفعلي التحميل، والتفريغ، والإعداد، واعتماد أول قطعة، والتنظيف، وتغيير الأدوات، والضبط البسيط، وتأكيد البرنامج، وإعادة العمل العرضية. يحتاج مديرو المشاريع إلى طريقة تخطيط تعكس هذه الحقائق.
لكل عملية رئيسية، قدّر الوقت الإجمالي لكل طلب بدلاً من وقت كل قطعة فقط. فقد تتطلب دفعة قصيرة خمس دقائق من التشغيل الآلي، ولكن عشرين دقيقة من التحضير والتحقق. وهذا يغير القرار حول تجميع الأعمال المتشابهة، أو تشغيل تدفق القطعة الواحدة، أو إنشاء تسلسل مخطط للطلبات التي تستخدم الأدوات والمواد نفسها.
ينبغي أن يتم التجميع بعناية. فقد يؤدي دمج جميع الأعمال ذات المواد المتشابهة إلى تقليل عمليات الإعداد، لكنه قد يؤخر الأعمال العاجلة ويخلق ارتباكاً إذا اختلطت قطع من عدة مشاريع. والنهج الأفضل هو إنشاء نوافذ إنتاج قصيرة وقابلة للإدارة: اجمع الأعمال المتوافقة حيثما كان ذلك منطقياً، واحتفظ بهوية المشروع عبر الملصقات ووثائق التتبع، واترك طاقة للتغييرات ذات الأولوية.
حافظ على مسار واحد مضبوط للتغييرات العاجلة
غالباً ما تتغير المشاريع المخصصة بعد بدء الإنتاج. فقد يتم استبدال التركيبات المعدنية، أو تصحيح الأبعاد، أو تعديل متطلبات التشطيب. ومن دون عملية مضبوطة، تتحول هذه التغييرات إلى تعليمات شفهية تتجاوز التخطيط وتنتج عنها مخلفات.
حدّد من يمكنه إصدار رسم معدل، ومن يتحقق من البرنامج المتأثر، وكيف تُزال الملصقات القديمة، وأين تُحفظ القطع المتوقفة. والهدف ليس جعل التغيير صعباً، بل جعله مرئياً. ينبغي لخلية آلية مهيأة للدفعات الصغيرة أن تستوعب المراجعات المشروعة دون السماح للمعلومات القديمة بالانتقال دون ملاحظة.
ينبغي لنقاط فحص الجودة حماية العملية التالية
يعمل الفحص بأفضل شكل عندما يحدث في المكان الذي يكون فيه تصحيح الخطأ أقل تكلفة. ففحص أبعاد الألواح فوراً بعد القطع يمنع وصول القطع غير المناسبة إلى تلصيق الحواف. ويؤدي تأكيد التصاق الحواف وجودة التشذيب قبل الثقب إلى تجنب تشغيل مكونات ستُرفض لاحقاً. كما أن التحقق من موقع الثقوب أو أبعاد التشكيل قبل التجميع يحمي الجدول النهائي.
يكون اعتماد أول قطعة ذا قيمة خاصة بعد إعداد جديد أو تغيير مادة أو مراجعة برنامج CNC. وينبغي مقارنة العينة المعتمدة بالرسم الحالي والاحتفاظ بها أو توثيقها بوضوح كمرجع للتشغيل. وبالنسبة للمنتجات المتكررة، تساعد مكتبة صغيرة من معايير الجودة — مظهر الحواف المقبول، وتوقعات تفاوت الثقوب، واتجاه عروق الخشب، ومعايير الصنفرة الجاهزة للتشطيب — الفرق على اتخاذ قرارات متسقة دون انتظار تدخل الإدارة.
لا تتعامل مع إعادة العمل كنشاط منفصل وغير مرئي. سجّل سببها: برنامج غير صحيح، أو خطأ في الإعداد، أو مادة تالفة، أو تآكل الأداة، أو ضرر في المناولة، أو غموض في الرسم. ومع مرور الوقت، تُظهر هذه السجلات ما إذا كانت مشكلة التكوين تكمن في قدرة المعدات أو انضباط العملية أو الهندسة السابقة للإنتاج.
التكوين القابل للتوسع لا يعني شراء كل شيء الآن
بالنسبة للعديد من الورش النامية، فإن أفضل مسار هو مخطط مرحلي. ابدأ بالآلات التي تغطي العمليات الأعلى حجماً والأعلى خطراً، ثم احتفظ بمساحة مادية وطاقة كهربائية ووصلات شفط ومسارات مواد للإضافات اللاحقة. وهذا يمنع استثماراً مبكراً من عرقلة الأتمتة المستقبلية أو بصمة آلة أكبر.
تدعم Qingdao Zhongding Machinery Co., Ltd. شركات النجارة بالآلات والإرشادات الموجهة للإنتاج، المستندة إلى أكثر من 20 عاماً في الصناعة. وبالنسبة لمديري المشاريع، لا تقتصر قيمة العمل مع شريك معدات ذي خبرة على الوصول إلى الآلات الفردية. بل تتمثل في القدرة على مناقشة توافق الآلات، وتسلسل سير العمل، وتخطيط قطع الغيار، واحتياجات المشغلين، ومتطلبات الخدمة العملية التي تؤثر في زمن التشغيل على المدى الطويل.
قبل إتمام الشراء أو المخطط، شارك الرسومات التمثيلية وأنواع المواد وأحجام الدفعات وتغييرات المنتجات المتوقعة وأبعاد الورشة المتاحة. إن مناقشة التكوين المستندة إلى قطع العمل الفعلية أكثر فائدة بكثير من مناقشة تستند إلى افتراضات عامة عن الطاقة الإنتاجية.
قائمة التحقق النهائية قبل تشغيل الخلية
- هل يمكن للتدفق المقترح التعامل مع عائلات القطع الأكثر تكراراً دون إعادة توجيه يدوي مفرط؟
- هل تُجهز تعليمات الإعداد والأدوات والبرامج والملصقات قبل بدء كل دفعة؟
- هل يوفر المخطط مساحة آمنة ومرئية لتنظيم المواد وفحوص الجودة؟
- هل تحظى الاختناقات المحتملة بدعم كافٍ من العمالة والطاقة الاحتياطية واهتمام الصيانة؟
- هل يستطيع المشغلون تحديد خط المرجع الصحيح ومراجعة الرسم وإصدار البرنامج دون تخمين؟
- هل أُدرجت احتياجات الشفط والطاقة والهواء المضغوط وتخزين الأدوات وقطع الغيار في الخطة؟
- هل يوجد مسار موثق للتغييرات الهندسية وتعديلات المشاريع العاجلة؟
إن أفضل تكوين لآلات النجارة للإنتاج بالدفعات الصغيرة ليس ذلك الذي يضم أكبر قدر من الأتمتة أو أعلى إنتاج نظري. بل هو الذي يمنح فرق المشاريع التحكم: التحكم في عمليات التغيير، وتحديد القطع، والجودة، والطاقة الإنتاجية، والنمو المستقبلي. عندما تتبع الآلات والأشخاص والمعلومات المنطق الإنتاجي نفسه، تستطيع الورشة تنفيذ أعمال متنوعة بثقة أكبر — وتحويل المرونة من اضطراب يومي إلى قوة تشغيلية موثوقة.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.